Temperatura de lipire a țevilor de polipropilenă: etapele principale ale sudurii proprii + tabel cu valori

Una dintre etapele construcției caselor particulare și apartamentelor este montarea instalațiilor responsabile de alimentarea cu apă sau de evacuarea apelor uzate. Asamblarea țevilor din polipropilenă este mult mai simplă decât instalarea construcțiilor metalice. Pentru îmbinarea lor se utilizează fittinguri, sudate cu ajutorul unui echipament specializat – fierul de lipit.
În articolul propus de noi este descrisă tehnologia de realizare a îmbinărilor, este prezentată temperatura normativă de sudare a țevilor din polipropilenă. Vom vorbi despre măsurile pregătitoare necesare pentru realizarea unor îmbinări rezistente și etanșe. Ținând cont de sfaturile noastre, veți asambla conducta fără probleme.
Cuprinsul articolului:
Sudarea ca metodă de îmbinare a țevilor PPR
În procesul de sudare, totul este important: diametrul, temperatura de lipire a produselor PP, timpul de acțiune a aparatului de sudat. Dar pentru început, trebuie să vă familiarizați cu elementele de bază ale tehnologiei și să învățați să utilizați uneltele.
Nu se poate începe procesul de sudare fără a determina tipul și dimensiunile materialului. Vă sugerăm să vă familiarizați cu informațiile utile care vă vor ajuta să alegeți corect țevi și fittinguri din polipropilenă, precum și să realizați montajul lor, cunoscând nuanțele și succesiunea procesului.
Ce trebuie să știți despre țevile din polipropilenă?
Tehnologia de sudare (sau lipire – ambii termeni sunt la fel de aplicabili) este asigurată de proprietățile polipropilenei – un polimer tehnic de uz general. Este ușor fuzibil, dar după răcire și întărire își recapătă caracteristicile de rezistență și etanșeitate.
Țevile diferă prin diametru, grosimea peretelui, culoare, caracteristici. Datorită gamei de diametre – 16-110 mm – se poate implementa orice soluție tehnică.
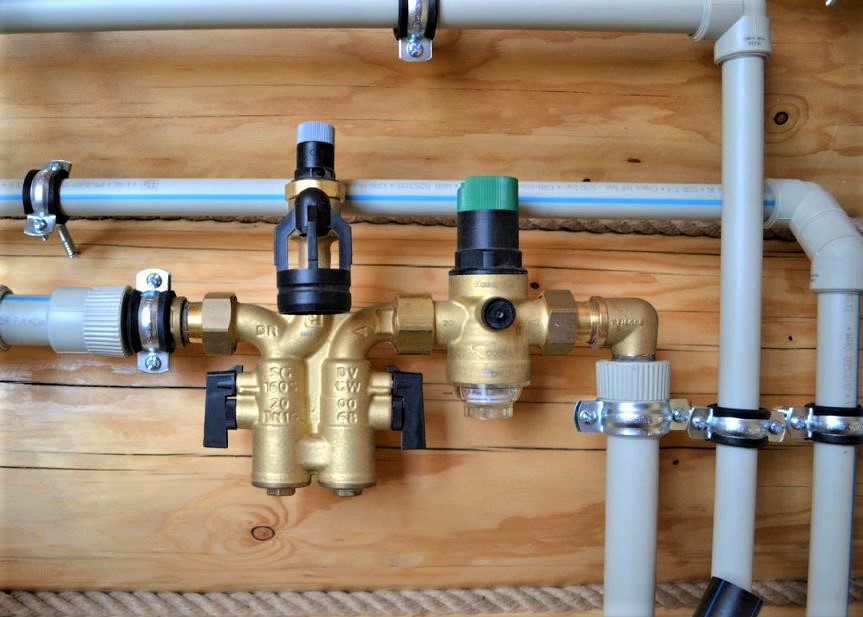
Nu trebuie să acordați atenție culorii polimerului, deoarece acesta este ales de producător la discreția sa, însă culoarea benzilor contează:
- albastre – pentru alimentarea cu apă rece;
- roșii – pentru alimentarea cu apă caldă și încălzire.
Cu toate acestea, informațiile principale pe care trebuie să vă bazați atunci când cumpărați și sudați țevi sunt indicate pe marcaj. Materialul țevii din polipropilenă este desemnat prin combinații de litere PPR, PP-H, PP-B, PPRC.
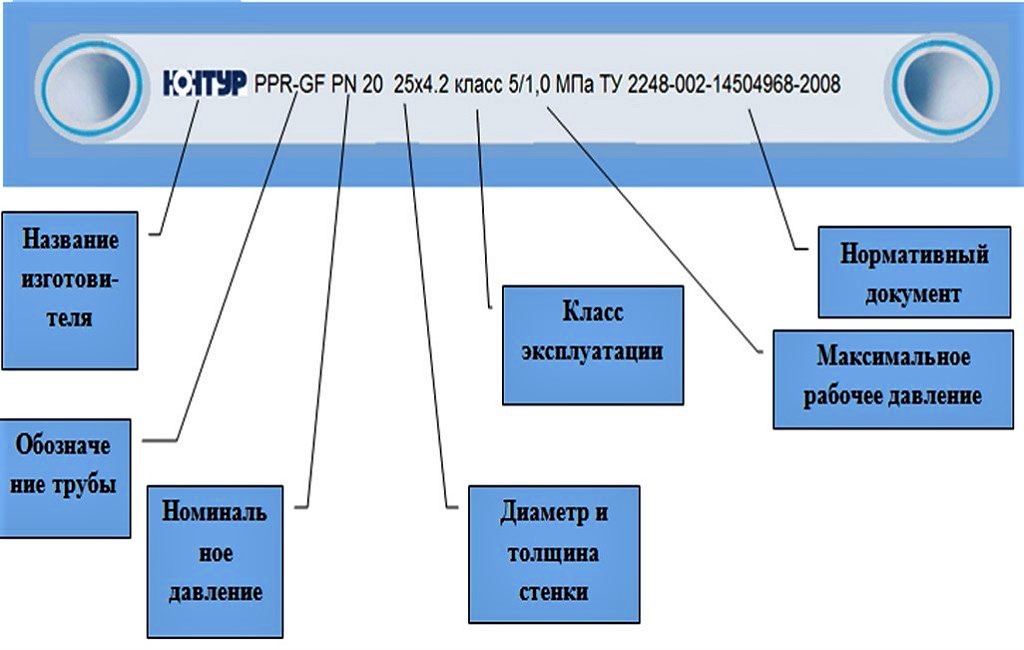
Clasificarea în funcție de presiunea nominală, maximă admisă pentru montaj în condiții specifice, ajută la alegerea produselor pentru sisteme de uz casnic sau industrial.
Pe baza acestui fapt, se disting 4 tipuri de țevi PPR:
- PN-10 (cu valoarea nominală de 1,0 MPa) – sunt destinate transportului de apă rece. Uneori sunt utilizate pentru instalarea podelei încălzite, cu condiția ca agentul termic să nu se încălzească peste +45 °C.
- PN-16 (cu valoarea nominală de 1,6 MPa) – sunt utilizate pentru montarea sistemelor de alimentare cu apă caldă/rece. Temperatura maximă admisă este de +60 °C.
- PN-20 (cu valoarea nominală de 2,0 MPa) – suportă temperaturi de până la +80-90 °C în conducte protejate împotriva șocurilor hidraulice.
- PN-25 (cu valoarea nominală de 2,5 MPa) – sunt potrivite nu doar pentru alimentarea autonomă cu apă, ci și pentru cea centralizată. Temperatura maximă recomandată este de +95 °C, dar suportă și temperaturi mai ridicate.
Este mai bine să plătiți în plus și să achiziționați țevi fiabile cu o valoare ușor superioară, decât să economisiți și să luați un material limitat de parametrii de temperatură.
La fabricarea țevilor se aplică principiul: cu cât temperatura agentului termic și presiunea din sistem sunt mai ridicate, cu atât pereții sunt mai groși.
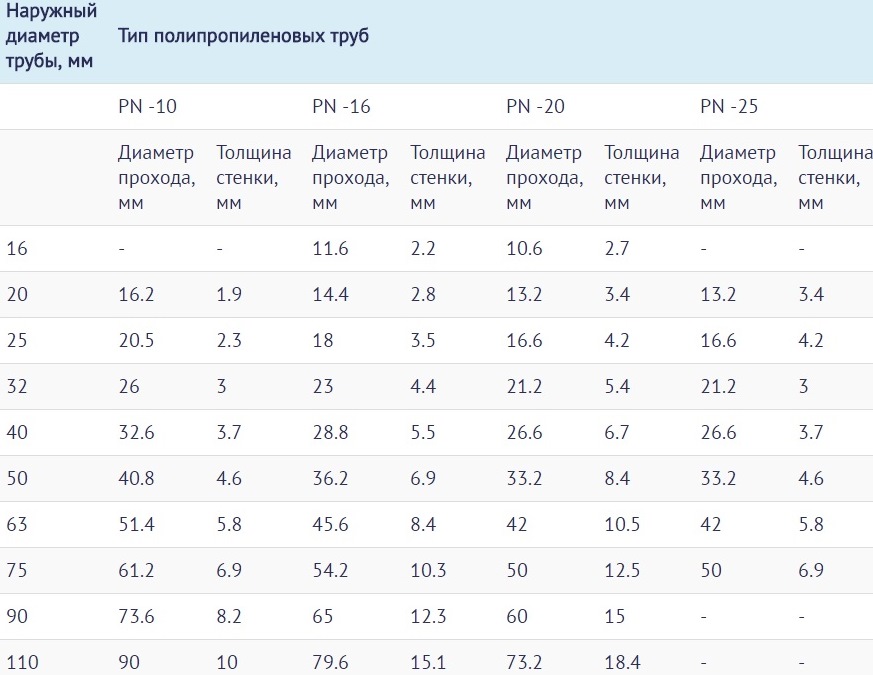
Acestea sunt cunoștințele minime necesare pentru utilizarea corectă a țevilor PPR. Trecem la o scurtă descriere a procesului.
Descrierea tehnologică a procesului de sudare
Există două tipuri de sudare a polipropilenei – prin cap la cap și prin mufă. Primul aproape că nu este utilizat pentru instalațiile domestice, deoarece are o tehnologie complexă și se aplică exclusiv pentru îmbinarea conductelor principale de diametru mare.
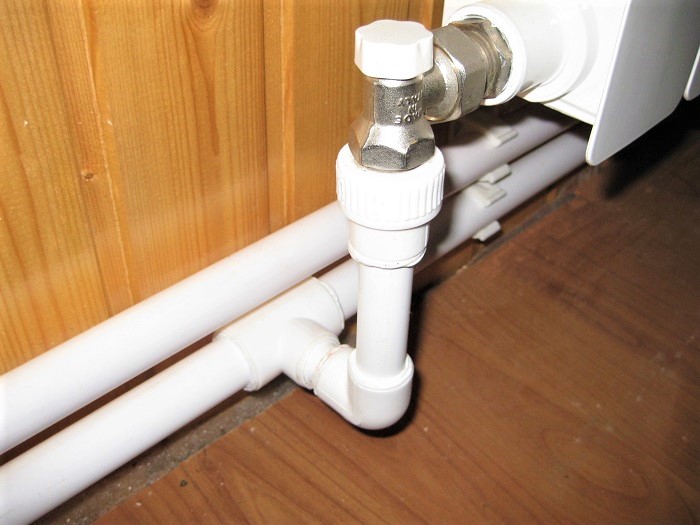
Principiul sudării constă în aceea că două segmente de țeavă, aproximativ egale ca diametru și grosime a peretelui, sunt încălzite cu un instrument special și îmbinate prin metoda mufei.
Caracteristica principală: cupla în stare rece trebuie să fie ușor mai mică în diametru.
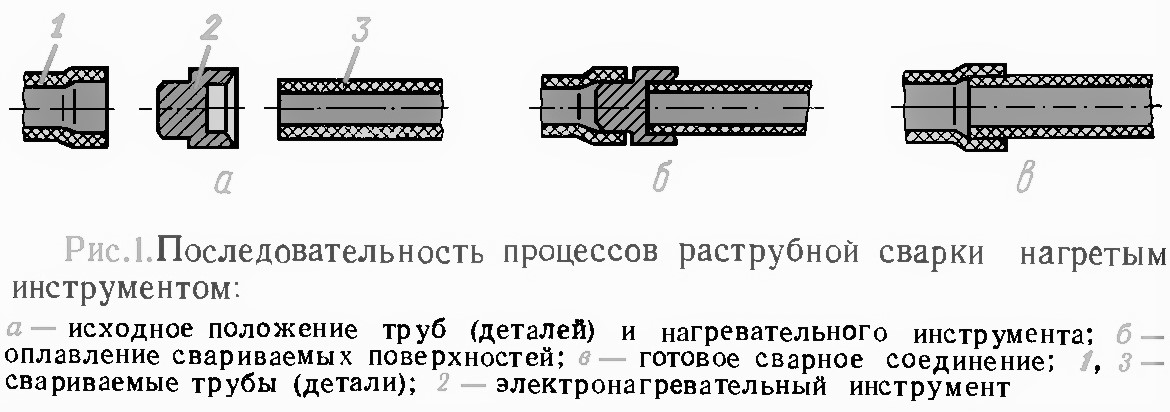
La încălzire se formează o zonă de topire a polimerului. Este important ca aceasta să acopere doar suprafețele de lucru, adiacente una alteia.
Aici este important să scoateți rapid piesele de pe unealtă și să le îmbinați între ele, datorită cărui fapt are loc sudarea a două segmente într-unul singur, urmată de polimerizare. Fiabilitatea îmbinării depinde de timpul alocat procesului de încălzire și de temperatura corect aleasă.
Parametrii standard de temperatură
Atât supraîncălzirea, cât și încălzirea insuficientă afectează negativ rezultatul sudării. În primul caz, va avea loc deformarea elementelor, formarea unui val de material, reducerea diametrului interior. Ulterior, în zonele îmbinărilor neuniforme se poate forma depunere și dopuri.
În al doilea caz, îmbinarea va fi slabă, iar din cauza etanșeității insuficiente va rămâne riscul de apariție a scurgerilor.
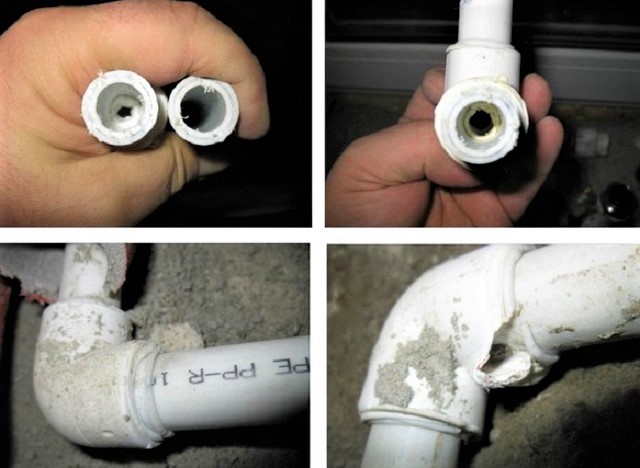
Tocmai din cauza riscului de spargere a conductei este necesar să se respecte tehnica de sudare și să se ia în considerare obligatoriu parametri precum:
- diametrul produselor sudate;
- timpul de încălzire și răcire;
- temperatura echipamentului;
- temperatura mediului ambiant.
Se consideră că procesul de sudare a țevilor PP nu este oportun să se efectueze la o temperatură sub -10 °C, limita superioară fiind +90 °C. Cea mai favorabilă este temperatura mediului ambiant între 0 °C și +25 °C. Pentru ușurința memorării, valorile necesare de temperatură și timp au fost reunite într-un singur tabel.
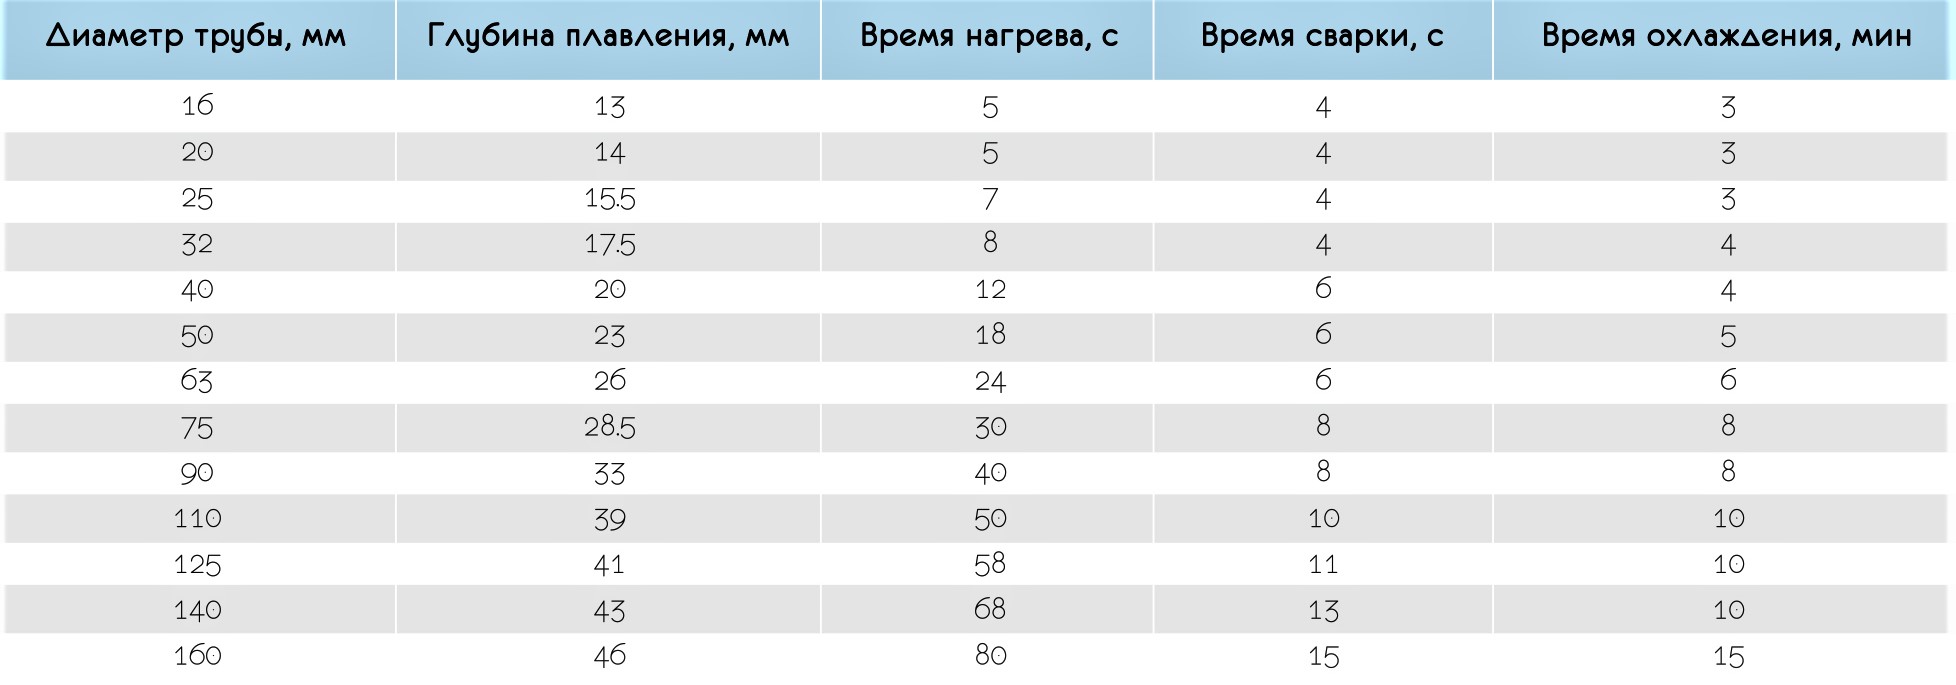
Dacă temperatura aerului în încăpere sau afară este sub +5 °C, timpul de încălzire se mărește cu aproximativ 50%, adică de două ori. Valoarea temperaturii de încălzire este aceeași peste tot – +260 °C. Intervalul admisibil este +255-280 °C.
Interesant este faptul că alegerea parametrului nu depinde de diametrul țevii – atât pentru cele de 16 mm, cât și pentru cele de 50 mm se utilizează aceleași valori. Se modifică doar intervalele de timp. Din acest motiv, temperatura de sudare a fittingurilor și țevilor din polipropilenă nu este de obicei indicată în tabelele tehnologice.
Instrucțiuni detaliate de montaj
Procesul de lipire are loc rapid. Vă puteți convinge de acest lucru analizând datele din tabel. De exemplu, pentru a îmbina două elemente cu diametrul de 20 mm, la temperatura camerei, vor fi necesare 5 secunde pentru încălzire, încă 4 secunde pentru îmbinare, apoi 180 de secunde pentru răcire. Total – 3 minute și 9 secunde.
Din acest motiv, este important să exersați toate mișcările pentru a nu exista ezitări în timpul îmbinării elementelor deja încălzite. Să analizăm nuanțele fiecărei etape a instalării țevilor din polipropilenă în parte.
Etapa #1 – pregătirea sculelor speciale
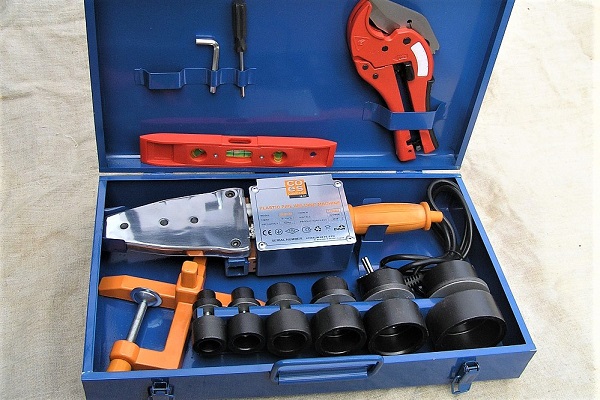
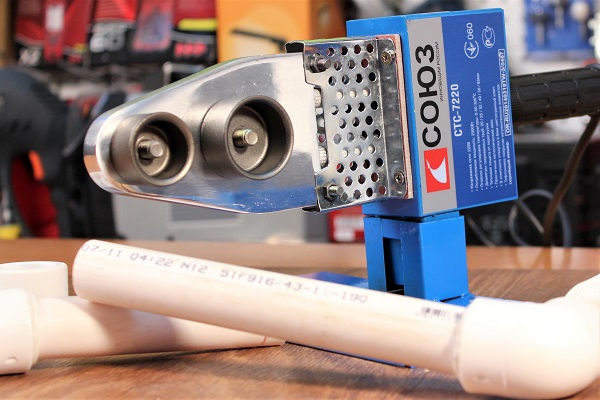
Pentru lipirea în condiții casnice, este necesar un echipament destinat exclusiv sudării pieselor din polipropilenă – țevi, coturi, mufe, teuri, capace.
Are sens să achiziționați o unealtă nouă dacă se planifică asamblarea unui sistem de alimentare cu apă „de la zero” cu întreținere ulterioară. Pentru lucrări ocazionale, echipamentul poate fi închiriat un fier de lipit pentru sudarea țevilor PP sau împrumutat temporar de la cunoscuți. Pe lângă uneltele speciale, sunt necesare un nivel, un marker, o riglă sau o bandă de măsurat.
Etapa #2 – marcarea și tăierea țevilor
Tăierea țevilor se efectuează în prealabil, înainte de prima lipire. Vă recomandăm să pregătiți toate elementele și să le așezați conform schemei întocmite. Aceasta face parte din proiectul de instalare a sistemului de încălzire sau a conductei de apă.
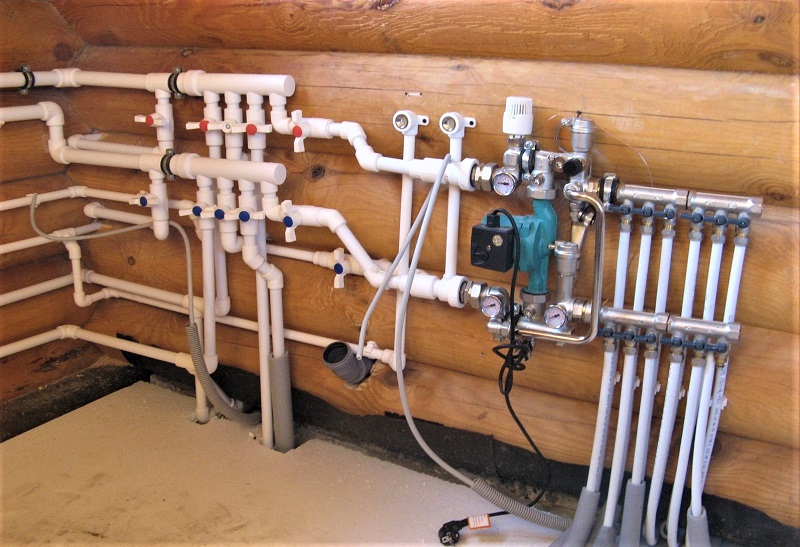
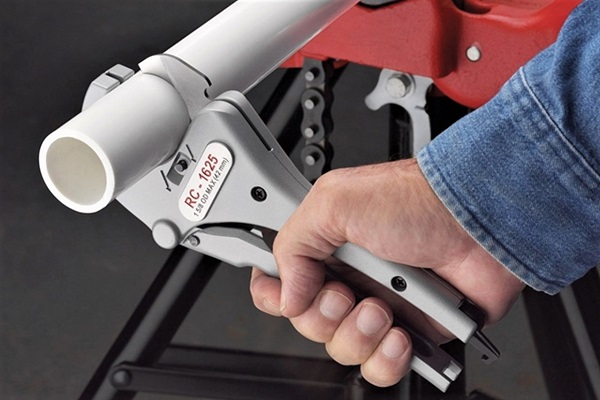
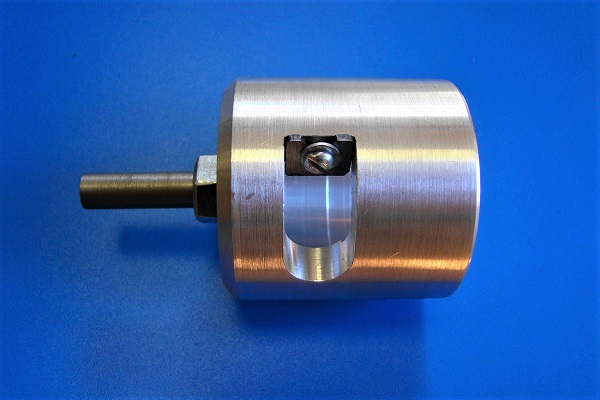
Măsurăm segmentele de țeavă de lungimea necesară, le tăiem cu grijă cu tăietorul de țevi. Apoi alegem fitting-uri potrivite ca diametru – de cele mai multe ori sunt mufe de conectare, teuri și coturi. Dacă elementele sunt armate, îndepărtăm stratul de aluminiu.
În final, marginile pieselor care urmează să fie sudate trebuie să fie perfect drepte, tăiate perpendicular pe axa conductei, curate și degresate.
Etapa #3 – îmbinarea elementelor și încălzirea
Instalați aparatul, alegeți mufele și dornurile cu diametrul necesar. Conectați-l la rețea și încălziți-l, deoarece știți deja la ce temperatură optimă trebuie să sudați țevile din polipropilenă – +260 °C. Exact aceasta este indicată în instrucțiunile de utilizare ale aparatelor de sudat.
Rețineți că unii producători lansează aparate cu o scală de până la +320 °C. Aceasta nu înseamnă că trebuie să efectuați încălzirea la maximum. Citiți cu atenție instrucțiunile – acolo sunt indicate condițiile în care sunt permise valorile ridicate de încălzire.
La capetele pieselor care trebuie îmbinate, faceți marcaje care să indice adâncimea de încălzire. Verificați din nou ca suprafețele de lucru să fie uscate și degresate, deoarece umezeala sau o suprafață alunecoasă pot cauza pierderea etanșeității îmbinării.
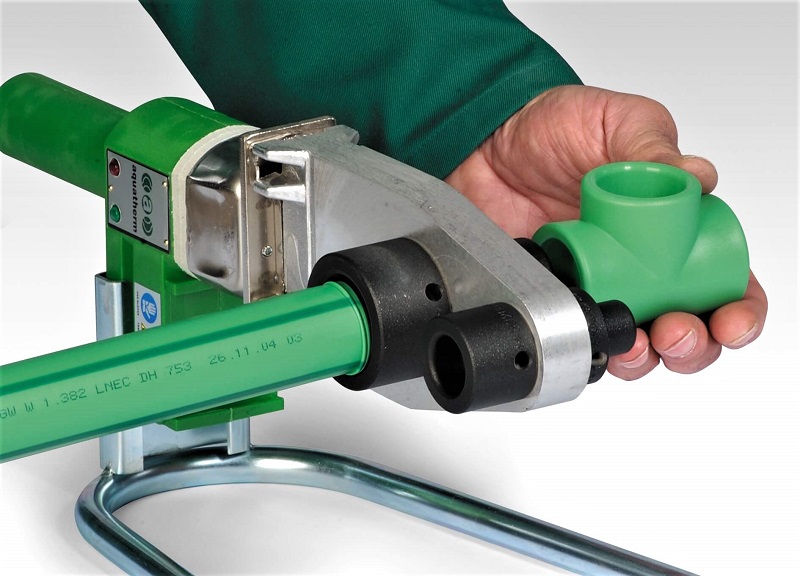
Din momentul montării pieselor, începeți numărătoarea secundelor – conform valorilor indicate în tabel. După timpul stabilit, scoateți piesele, introduceți rapid țeava în fitting – până la același marcaj. Încercați să poziționați piesele coaxial, pentru corectarea poziției sunt date doar câteva secunde. Nu sunt permise înclinări sau rotiri ale elementelor!
Mențineți ansamblul în poziția corectă până are loc polimerizarea. De obicei, acest lucru durează 3 minute sau mai mult – verificați timpul de răcire conform tabelului. Piesele răcite și corect sudate reprezintă o îmbinare nedemontabilă, etanșă și rezistentă.
Sudați succesiv nodurile cheie pentru a le asambla și suda apoi între ele la locul montajului circuitului de încălzire, al instalației de canalizare sau de alimentare cu apă.
Concluzii și material video util pe această temă
Video #1. Tehnologia de sudare a țevilor PPR:
Video #2. Analiza erorilor frecvent întâlnite:
Pe internet sunt postate un număr foarte mare de cursuri de inițiere privind sudarea țevilor din polipropilenă. Unele dintre ele sunt filmate de amatori necalificați, astfel că sfaturile privind tehnica de sudare și alegerea temperaturii pot fi false.
Posibilitățile aparatului de sudat sunt cel mai bine cunoscute de producător, așadar, înainte de a începe sudarea, studiați cu siguranță instrucțiunile – acest lucru vă va proteja de defecte tehnice și de sfaturi neprofesioniste.
Povestiți despre propria experiență în asamblarea conductelor din polipropilenă și în realizarea îmbinărilor prin sudare. Împărtășiți subtilitățile tehnologice care ar putea fi utile vizitatorilor site-ului. Lăsați, vă rog, comentarii în blocul de mai jos, adresați întrebări, publicați fotografii pe tema articolului.
 Arzător cu gaz pentru lipirea țevilor de cupru: tipuri principale de arzătoare + sfaturi pentru potențialii cumpărători
 Aparat de sudat pentru țevi din polietilenă: care este mai bine de cumpărat și cum să îl folosiți corect
 Cum se realizează sudarea cap la cap a țevilor din polietilenă: instrucțiuni pentru efectuarea lucrărilor
 Sudură electrică pentru începători: nuanțe ale lucrărilor de sudare și analiza principalelor greșeli
 Cum să sudați cusăturile verticale și orizontale cu sudură electrică: instrucțiuni pas cu pas
 Cât costă racordarea la gaz a unei case private: prețul organizării furnizării de gaz
 Cele mai bune mașini de spălat cu uscător: clasamentul modelelor și sfaturi pentru cumpărători
 Ce este temperatura de culoare a luminii și nuanțele alegerii temperaturii lămpilor în funcție de nevoile dumneavoastră
 Înlocuirea cazanului pe gaz într-un apartament: documentarea înlocuirii + norme și cerințe principale