Tehnologia sudării țevilor din polipropilenă cu propriile mâini: prezentare generală a metodelor și nuanțelor

Doriți să reparați sau să înlocuiți comunicațiile realizate din țevi polimerice? Recunoașteți că este destul de bine să economisiți la chemarea unui specialist, realizând singur asamblarea noii conducte. Dar nu știți cum puteți îmbina între ele elementele individuale ale sistemului și de ce veți avea nevoie pentru aceasta.
În articolul pe care vi-l prezentăm este descrisă detaliat tehnologia sudării țevilor din polipropilenă – orice instalator începător le poate îmbina singur. Vă vom spune ce trebuie să aveți în vedere, cum să folosiți fierul de lipit pentru îmbinarea elementelor din plastic. Vă vom sfătui în ce cazuri se aplică alte metode.
Pentru a ajuta meșterul începător, am selectat videoclipuri detaliate care demonstrează procesul pas cu pas de sudare a polipropilenei și ilustrații foto.
Cuprinsul articolului:
- Țevi și elemente auxiliare pentru asamblare
- Metode de îmbinare a țevilor polimerice
- Unelte pentru îmbinare
- Etapele principale ale tehnologiei de sudare
- Scurt ghid foto pentru sudarea țevilor PP
- Erori tipice la montaj
- Asamblarea elementelor fără utilizarea sudării
- Concluzii și material video util pe această temă
Țevi și elemente auxiliare pentru asamblare
Unul dintre avantajele incontestabile ale țevilor polimerice este simplitatea asamblării.
Montarea elementelor se poate face aproape oriunde: se pot instala la vedere pe pereți sau se pot plasa ascunse sub podea.
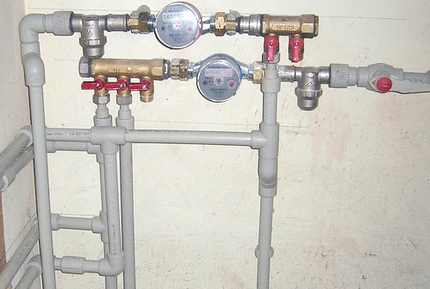
Țevile polimerice sunt fabricate cu diametre de la 20 la 110 mm. Pentru uz casnic, cel mai des se utilizează produse cu dimensiunile de 20/25/32/40 mm. Domeniul de aplicare este determinat de indicele presiunii nominale a materialului.
În inscripția de marcare, acesta este indicat cu literele «PN»:
- PN 10 – se alege pentru amenajarea alimentării cu apă rece.
- PN 16 – se utilizează pentru apă rece, dar cu o presiune mai mare, precum și la amenajarea sistemului „pardoseală încălzită”.
- PN 20 – produsele al căror unic factor limitativ este regimul de temperatură al lichidelor transportate prin ele. Acesta nu trebuie să depășească pragul de 75 °C.
- PN 25 – produse universale, utilizate pentru amenajarea atât a sistemelor „reci”, cât și a celor „calde”, a căror temperatură atinge pragul de 90 °C.
În comerț se pot găsi produse polimerice dotate cu armătură suplimentară.
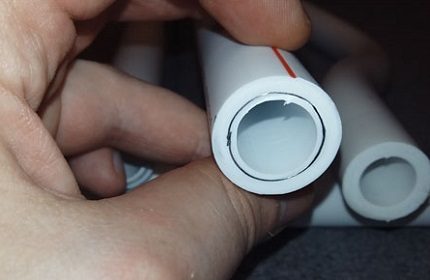
Principalul specific al țevilor polimerice este imposibilitatea îndoirii lor.
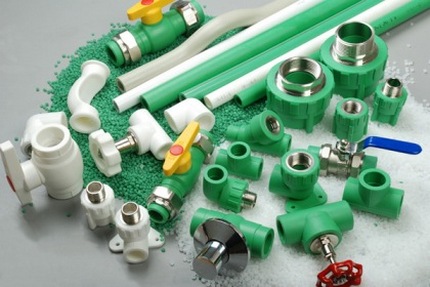
De aceea, toate schimbările de traiectorie ale magistralei se realizează doar din tronsoane drepte, conectate între ele prin elemente de fitinguri auxiliare:
- cruci – pentru posibilitatea ramificării fluxului principal;
- teuri – multiplicatoare de flux;
- mufe – pentru conectarea țevilor pe tronsonul drept;
- coturi – pentru schimbarea direcției conductei.
Fitingurile pot fi echipate cu filet metalic sudat, care permite conectarea conductei polimerice cu elemente metalice.
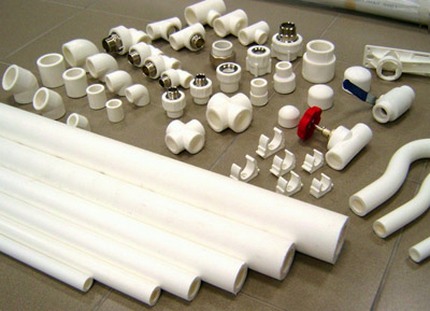
La alegerea elementelor auxiliare, trebuie să se ia ca bază doi parametri: secțiunea interioară a produselor și grosimea pereților acestora. Acești parametri trebuie să corespundă caracteristicilor tehnice ale țevilor din polipropilenă utilizate.
Metode de îmbinare a țevilor polimerice
La îmbinarea țevilor din materiale polimerice, în funcție de condițiile de montaj, se aplică una dintre cele două metode:
- Lipirea – presupune încălzirea și îmbinarea capetelor topite ale elementelor.
- Fără lipire – presupune conectarea țevilor prin fitinguri de compresie sau prin așa-numita sudare „la rece”.
A doua metodă de montaj este convenabilă prin faptul că nu este necesară utilizarea unui echipament special. Toate lucrările pot fi efectuate cu un instrument simplu – cheia de sertizare.
Țeava din polipropilenă cu grosimea peretelui peste 4 mm și diametrul peste 50 mm se conectează prin metoda sudurii cap la cap:
Unelte pentru îmbinare
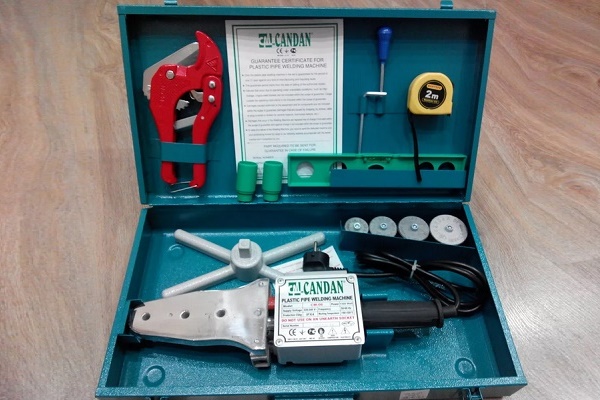
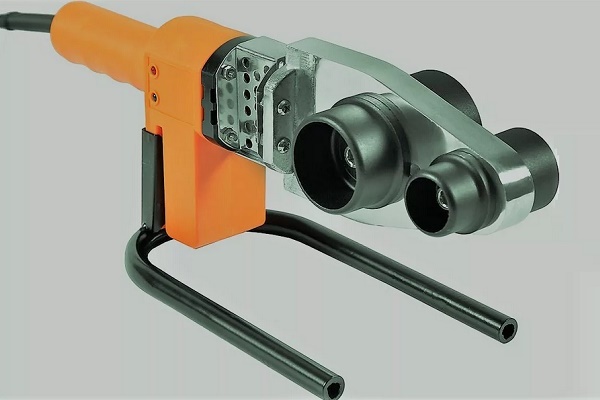
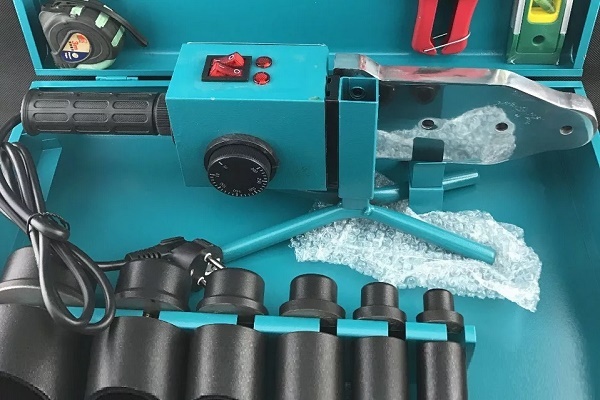
Unealta principală folosită pentru îmbinarea țevilor din plastic este fierul de sudură. Este un fel de aparat de lipit care funcționează la 220V. Principiul de funcționare al dispozitivului este destul de simplu. Rolul elementului de încălzire al fierului este îndeplinit de un termoelement de sudură plasat într-o carcasă metalică.
Acesta încălzește placa la temperatura setată, care la rândul său încălzește duzele. Termostatul se ocupă de menținerea temperaturii optime a duzelor. Lipirii și greșelilor tipice comise la îmbinarea țevilor din polipropilenă le este dedicat următorul articol, pe care vă sfătuim să îl consultați.
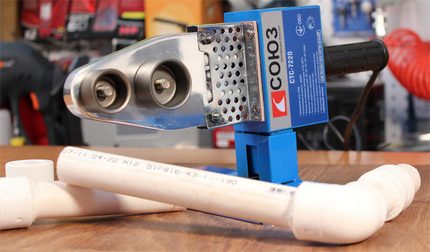
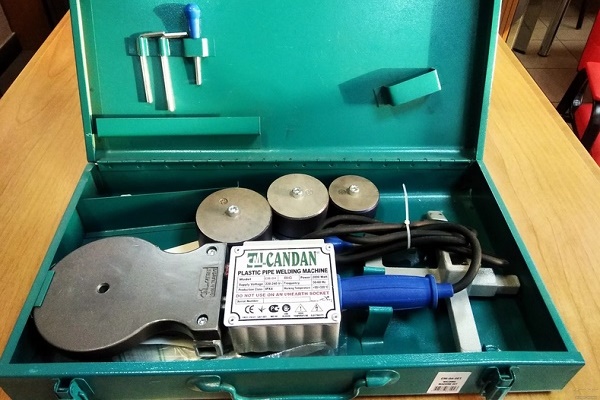
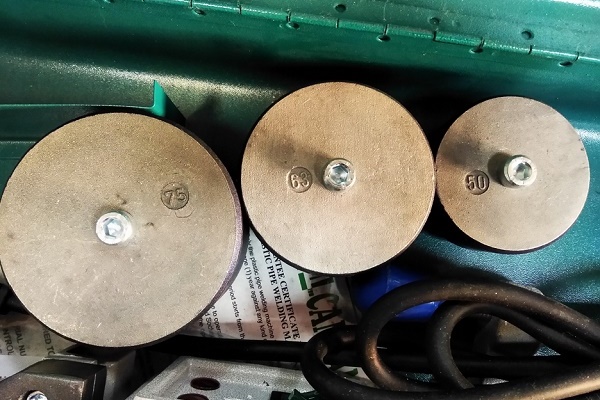
În setul fierului de sudură vin duze de încălzire de dimensiuni standard. Încălzindu-se la o anumită temperatură, ele înmoaie polipropilena până la o vâscozitate care va asigura o îmbinare etanșă a elementelor.
Duzele se aleg în funcție de diametrul țevilor utilizate:
- 20 – pentru țevi cu diametrul de jumătate de țol;
- 25 – pentru elemente cu diametrul de 0,75 țoli;
- 40 – pentru elemente cu secțiunea de 1,25 țoli.
Deoarece costul unui astfel de aparat de sudură este destul de ridicat, iar utilizarea lui nu este atât de frecventă, nu are sens să achiziționați echipamentul. Este mai bine să închiriați unealta pentru una-două zile.
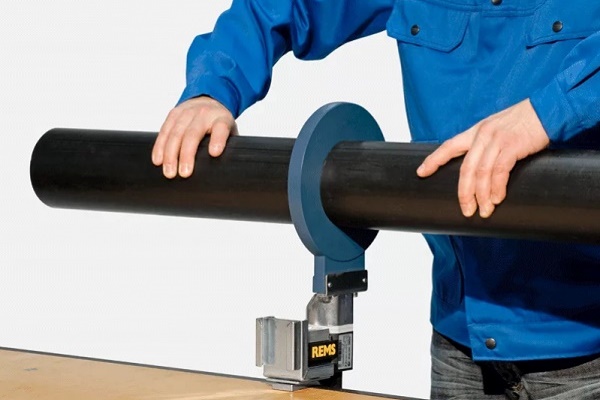
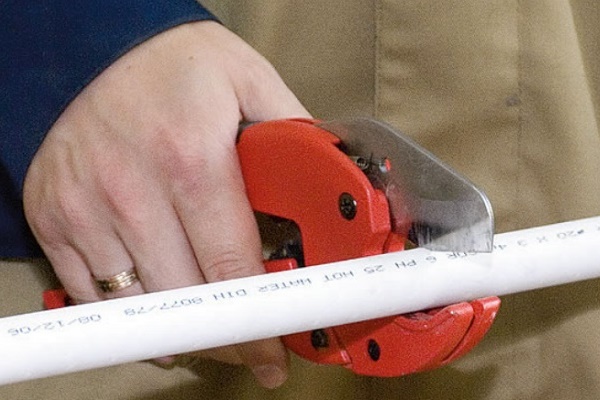
Pentru tăierea de înaltă calitate și pregătirea zonelor de sudat, cel mai bine este să utilizați o unealtă specială destinată acestui scop – tăietorul de țevi. Cu ajutorul acestuia puteți obține o tăietură netedă, uniformă și frumoasă.
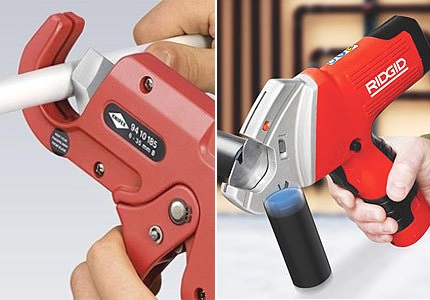
În lipsa unui tăietor de țevi, lucrarea poate fi efectuată cu o polizor unghiular sau cu un ferăstrău pentru metal. Singurul lucru este că la locul tăieturii, după astfel de unelte, rămâne o franjuri. Dar nu va fi greu să o îndepărtați, curățând cu o bandă de hârtie abrazivă.
Pe lângă uneltele de bază, pentru efectuarea lucrărilor vor mai fi necesare:
- colțar;
- ruletă de construcție;
- un creion simplu sau un marker.
La planificarea îmbinării țevilor prin metoda sudării „la rece”, este necesar să achiziționați din timp un clei termoactiv fabricat pe bază de rășină poliesterică sau epoxidică, sau analogul său termoplastic, produs pe bază de cauciuc.
Etapele principale ale tehnologiei de sudare
Condițiile cheie pentru instalarea cu succes a unei conducte de apă sau a unui sistem de încălzire din polimeri sunt calculul atent al materialului necesar și sudarea corect executată a elementelor.
Etapa #1 — calculul materialului și al componentelor
Pentru a vă ușura munca, minimizând astfel erorile în timpul instalării, în primul rând este necesar să desenați o schemă a viitorului sistem, indicând pe ea numărul de coturi și ramificații. La calcularea cantității de țevi, la fiecare lungime de segment trebuie adăugați 25-40 mm, consumați pentru „sudare”.
Dacă nu ați mai sudat țevi din polipropilenă, specialiștii experimentați recomandă să achiziționați chiar și câteva segmente de țevi pentru antrenament preliminar. Astfel de cheltuieli nu vor fi scumpe și vor permite evitarea erorilor grave în timpul instalării sistemului.
Particularitatea țevilor din polipropilenă este creșterea coeficientului de dilatare liniară sub acțiunea temperaturilor ridicate.
Ca rezultat: la încălzire sau la creșterea presiunii în interiorul sistemului, țevile se lungesc și în timp încep să se lase. Pentru a preveni acest fenomen, la montarea porțiunilor cu lungimea de peste 4-5 metri, va fi necesar să utilizați și compensatoare.
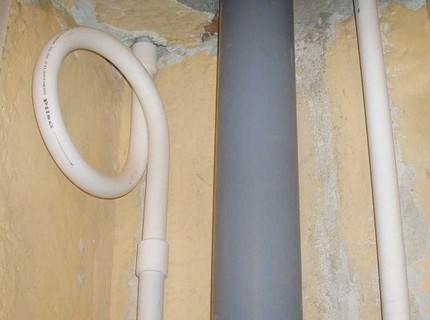
Compensatoarele se instalează atât pe porțiuni orizontale, cât și pe verticale, montându-le între două suporturi fixe. La nevoie, se pot achiziționa și compensatoare cu o modificare specială, care pot elimina dilatarea liniară la îndoirile unghiulare ale conductei.
Vom afla cum să sudăm corect țevile din polipropilenă, astfel încât să nu existe scurgeri la îmbinări.
Etapa #2 — sudarea elementelor conductei
Pe scurt, esența tehnologiei de sudare a țevilor din polipropilenă constă în faptul că, sub acțiunea temperaturii ridicate, capetele elementelor care se îmbină sunt încălzite și conectate prin strângere strânsă una de alta.
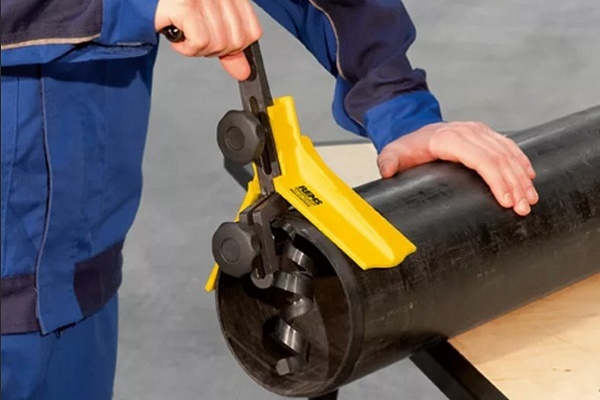
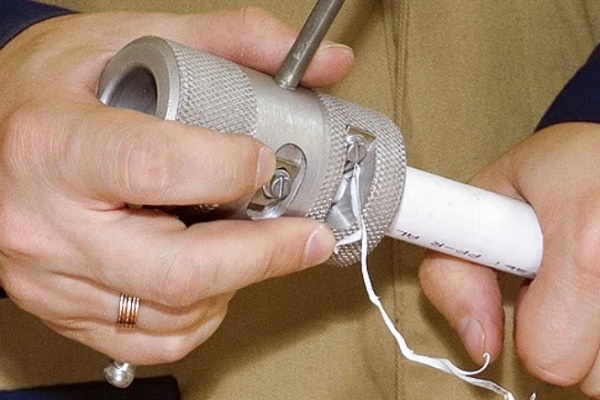
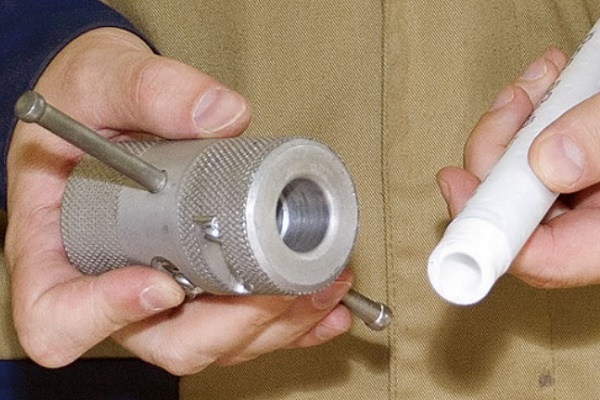
Înainte de a începe lucrul, bucățile de țeavă tăiate la lungimea specificată se curăță de neregularități și bavuri. Dacă țeava are un strat de foliere intern sau extern, acesta trebuie curățat în prealabil cu un decupator prevăzut cu cuțite bine ascuțite și reglate.
La efectuarea curățării cu ajutorul decupatorului, țeava trebuie introdusă în instrument până la opritor.
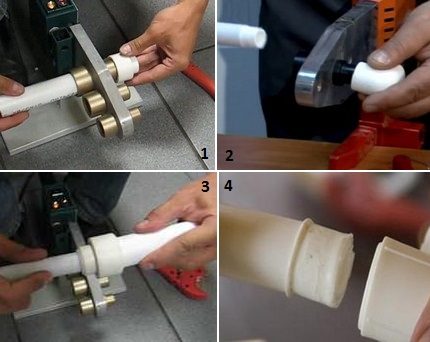
Lucrarea de sudare a țevilor din plastic efectuată de unul singur se realizează în următoarea ordine:
- Conectați ciocanul de lipit pentru țevi PP la alimentarea electrică pentru a încălzi echipamentul la temperatura optimă de 260-270 °C.
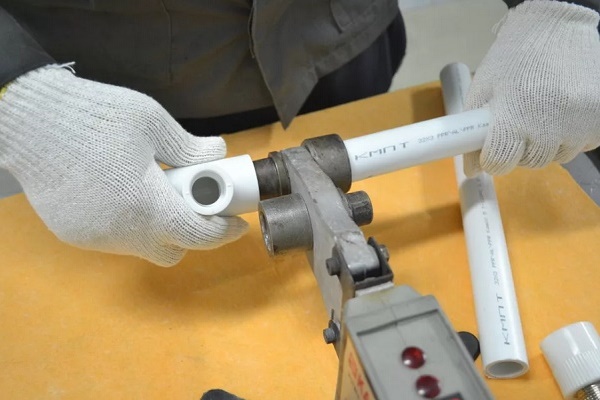
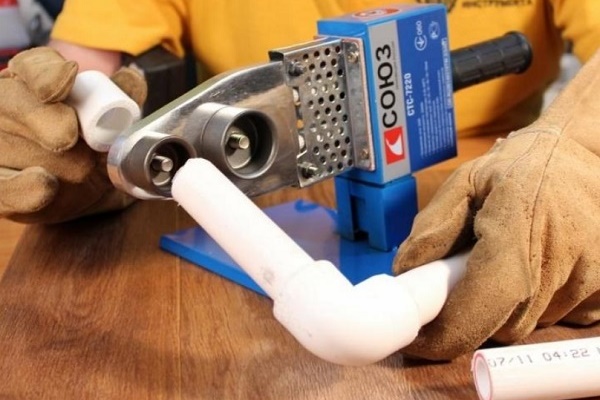
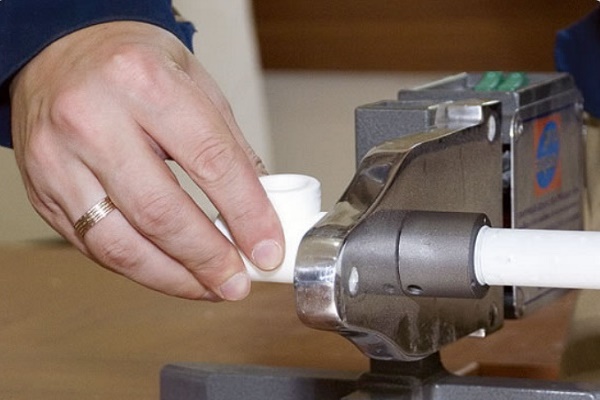
- Segmentele de țeavă care urmează să fie îmbinate se montează simultan pe duzele de încălzire, asigurând o introducere cât mai dreaptă posibil. Această operațiune trebuie efectuată rapid și cu încredere.
- După menținerea timpului specificat în instrucțiuni până când fitingurile și capetele țevilor se topesc, se extrag elementele din duzele de încălzire.
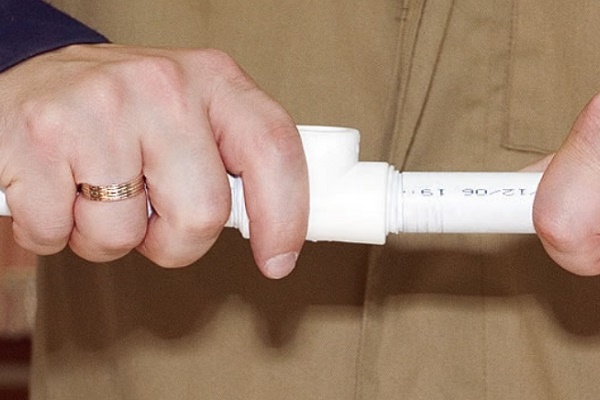
- Se îmbină capetele topite între ele, apăsându-le ușor una în alta timp de 15-20 de secunde.
- Piesele unite se lasă în poziție statică pentru ca îmbinarea să se răcească complet și conexiunea să devină monolitică.
Durata de încălzire poate fi determinată din instrucțiunile atașate echipamentului sau utilizând tabelul de mai jos.
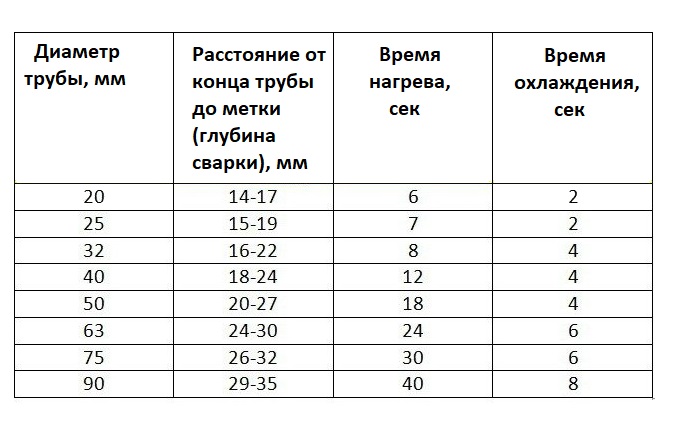
Nu se pot neglija cerințele de timp de încălzire indicate în tabel. Încălzirea insuficientă nu poate asigura o conexiune fiabilă. O supraîncălzire excesivă va duce la „curgerea” polipropilenei și deformarea pieselor.
Ca urmare: pe suprafața interioară a sudurilor se formează proeminențe care vor reduce semnificativ diametrul conductei.
După finalizarea polimerizării și întăririi, care durează aproximativ 20 de secunde, îmbinarea este gata. Cu aceeași tehnologie se sudurează toate nodurile ulterioare până la capăt, până când sistemul de încălzire sau conducta de apă din polipropilenă nu este complet asamblată.
Parametrii de temperatură pentru efectuarea sudurii țevilor PP sunt prezentați în articolul pe care meșterii amatori de acasă ar trebui să îl consulte obligatoriu înainte de începerea lucrărilor.
Scurt ghid foto pentru sudarea țevilor PP
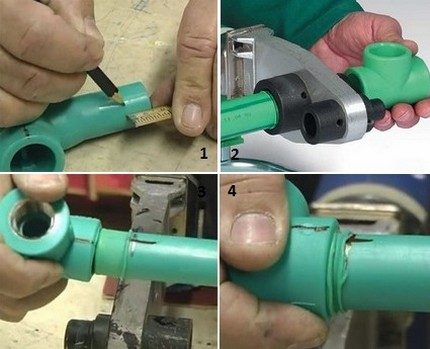
Următoarea colecție de fotografii pas cu pas va ajuta să vizualizați ordinea lucrărilor de asamblare a conductei din polipropilenă și de conectare a pieselor sale:
Erori tipice la montaj
Principalele greșeli pe care le fac meșterii începători la lucrul cu produse polimerice:
- Încălzirea pieselor. În momentul încălzirii, piesele trebuie să fie așezate într-o poziție cât mai dreaptă. Cea mai mică deplasare poate afecta negativ parametrii de funcționare ai întregului sistem sanitar.
- Îmbinarea capetelor polimerizate. La presarea capetelor topite ale elementelor, nu se pot roti piesele în jurul propriei axe. Acest lucru poate duce la obținerea unui cusături insuficient de rezistente.
- Corectarea coaxialității. La îmbinarea elementelor se permite doar o ușoară corectare a coaxialității acestora, durata procedurii fiind de cel mult 1-2 secunde.
Un alt aspect important: la sudarea fittingurilor cu armătură, este necesar să se țină cont de amplasarea ventilurilor, asigurându-le o cursă completă și liberă.
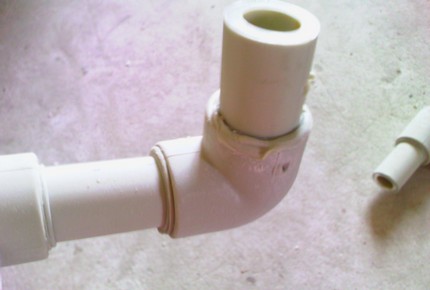
Dacă, după îmbinarea elementelor, aveți îndoieli cu privire la calitatea vreunei îmbinări, este mai bine să tăiați zona de conexiune și să o refaceți.
Eliminarea defectelor este mai bine să fie realizată în etapa de montaj a construcției, deoarece înlocuirea unui rost care curge într-un sistem deja funcțional este mult mai dificilă.
Asamblarea elementelor fără utilizarea sudării
Utilizarea fittingurilor de compresie și a compușilor adezivi moderni vă permite să efectuați montajul țevilor din polipropilenă în mod calitativ, rapid și cu investiții materiale minime.
Varianta #1 — montarea fitingului de compresie
Pentru implementarea acestei metode de conectare, este necesară achiziționarea de fittinguri de compresie și utilizarea unei chei de sertizare.
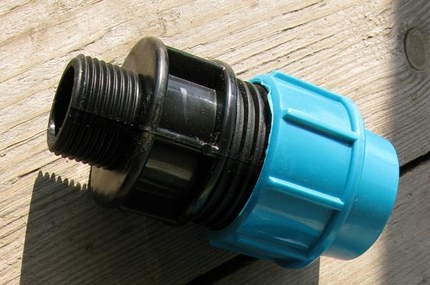
Montajul fittingului de compresie include trei etape principale:
- Pe capătul țevii, tăiat în unghi drept și curățat de bavuri, se pune piulița albastră. La poziționarea inelului de sertizare de culoare albă, acestuia trebuie să i se dea o poziție astfel încât partea îngroșată să fie îndreptată spre partea din spate a țevii.
- Țeava se introduce în fitting până la oprire, împingând inelul de strângere la maximum.
- Se înșurubează piulița albastră, 'montând-o' mai întâi manual, apoi strângând-o cu o cheie.
Pentru asamblarea fittingurilor de compresie nu este nevoie de cunoștințe și abilități speciale. Produsele sunt vândute complet gata pentru montaj. Instalarea lor poate fi realizată în orice condiții de temperatură.
Varianta #2 — lipirea elementelor
Metoda de lipire se aplică pentru asamblarea conductelor de apă prin care se intenționează transportul doar al apei reci. Pentru a aplica metoda de sudare „la rece”, este necesar să utilizați un adeziv „agresiv” de tip LN-915.
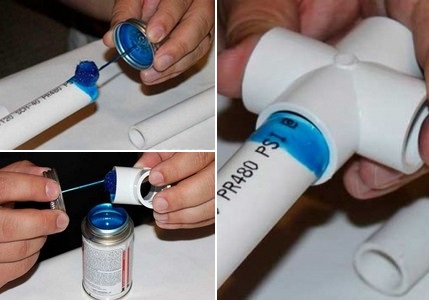
Pentru a vă proteja pielea mâinilor de contactul accidental cu compusul și de „corodarea” de către componentele active ale acestuia, este mai bine să efectuați operațiile de lipire purtând mănuși de protecție.
Succesiunea acțiunilor la lipirea elementelor:
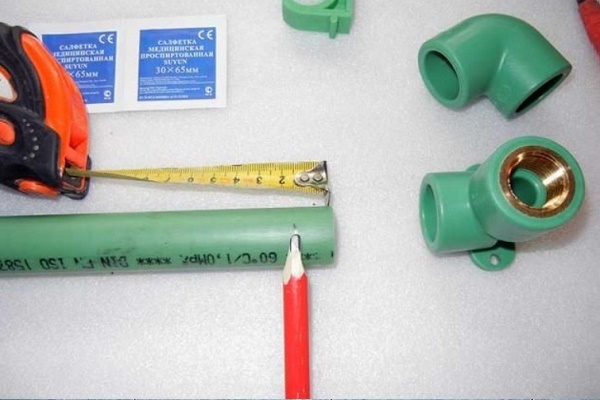
- Se verifică corespunderea unghiurilor de tăiere ale zonelor îmbinate și se marchează cu creionul locurile pentru lipire.
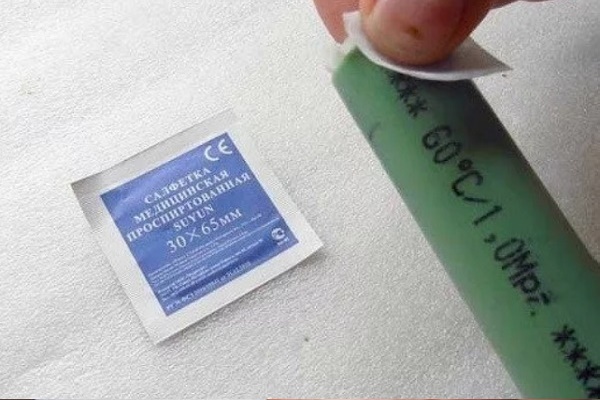
- Se curăță și se degresează capetele țevilor care urmează a fi îmbinate.
- Pe capetele țevilor și pe zona pâlniilor fittingurilor se aplică un strat uniform de compus adeziv.
- Segmentele de țeavă se introduc în orificiile fittingului, orientându-se după marcajele făcute cu creionul. Construcția se menține în poziție fixată timp de trei minute, după care se îndepărtează excesul de compus cu un șervețel.
- Elementele îmbinate se așază pe o suprafață plană și se lasă timp de 5-6 ore până la uscarea completă.
Se poate porni apa pentru a verifica calitatea lipirii doar la o zi după finalizarea montajului.
La implementarea acestei tehnologii de montaj a țevilor PP este important să se respecte două condiții principale: regimul de temperatură și umiditate. Toate lucrările trebuie executate la o temperatură a aerului de +5...+35 °C. Efectuând lipirea în condiții de vreme călduroasă, lucrarea trebuie realizată cât mai operativ, pentru ca adezivul să nu aibă timp să se usuce înainte de finalizarea montajului.
Concluzii și material video util pe această temă
Despre subtilitățile proceselor de sudare și lipire a țevilor puteți afla din următoarele videoclipuri:
Video #1. Cum să sudați corect țevile:
Video #2. Asamblarea conductei de apă fără sudare:
Lucrările de îmbinare independentă a țevilor din polipropilenă nu ar trebui să cauzeze dificultăți deosebite nici pentru un meșter începător. Este necesar doar să respectați clar și conștiincios toate normele tehnologice. Și atunci conducta asamblată chiar de dumneavoastră vă va încânta printr-o funcționare fără probleme.
Vă rugăm, scrieți comentarii în blocul de mai jos. Puneți întrebări despre aspecte controversate, împărtășiți informații care ar putea fi utile vizitatorilor site-ului. Lăsați postări cu propria părere, încărcați fotografii pe tema articolului.
 Montarea țevilor din polipropilenă de unul singur: tehnologia de lucru cu conducta PP
 Cum să faceți un scaun din țevi de polipropilenă cu mâinile dumneavoastră: instrucțiuni pas cu pas pentru fabricare
 Montarea țevilor de cupru de către dumneavoastră: tehnologia de instalare a conductei de cupru
 Montarea țevilor metal-plastic de către dumneavoastră: tehnologia de îmbinare și exemple de trasee
 Îmbinarea țevilor din plastic cu cele metalice: analiza celor mai bune metode și nuanțe de montaj
 Montarea țevilor PEHD de către dumneavoastră: instrucțiuni de sudare + cum să îndoiți sau să îndreptați astfel de țevi
 Cât costă racordarea la gaz a unei case private: prețul organizării furnizării de gaz
 Cele mai bune mașini de spălat cu uscător: clasamentul modelelor și sfaturi pentru cumpărători
 Ce este temperatura de culoare a luminii și nuanțele alegerii temperaturii lămpilor în funcție de nevoile dumneavoastră
 Înlocuirea cazanului pe gaz într-un apartament: documentarea înlocuirii + norme și cerințe principale
Articolul va fi util pentru persoanele care nu au avut niciodată de-a face cu țevile din plastic și metodele de îmbinare a acestora. Nu sunt un novice în acest domeniu, dar am o întrebare. Am întâmpinat o problemă cu încălzirea autonomă. Bănuim că este o scurgere în sistem. Așadar, se poate ca o țeavă din polipropilenă să se dilate la încălzirea sistemului, dar nu după 30-40 de minute, ci după 3 ore? Se spune că se poate, dar eu cred că este o asigurare exagerată din partea producătorului. Vă rog să mă sfătuiți.
Bună ziua. În primul rând, vă spun că trebuie să utilizați țevi armate, care au un coeficient de dilatare liniară mult mai mic. De asemenea, trebuie să țineți cont de faptul că țevile PP se înmoaie la +140*C, chiar dacă se afirmă că pot suporta temperaturi de până la +170*C.
Ca exemplu ilustrativ, voi atașa scheme și tabele:
– cu coeficienți de dilatare liniară;
– variația lungimii țevii la încălzire de la 0 la 60*C (diferite materiale);
– structura țevii PP armate.
Aceste informații vă vor ajuta în rezolvarea întrebării dumneavoastră.
Da, la o îmbinare obișnuită, filetată, aceasta poate fi controlată vizual, iar în caz de scurgere, poate fi strânsă sau etanșată chiar de dumneavoastră. Dar cum să controlați calitatea sudurilor la recepționarea lucrării de la meșter? Cui să-i faceți reclamații, după ce îmbinarea se desface în lipsa dumneavoastră și inunda toate etajele de dedesubt? Asemenea lucrări, într-adevăr, trebuie executate chiar de dumneavoastră.
Deci meșterul trebuie să verifice personal calitatea muncii efectuate. Pentru a se asigura de fiabilitatea tuturor conexiunilor și de funcționarea comunicațiilor, se efectuează testarea de presiune a sistemului de încălzire. Pe site există un întreg articol pe acest subiect.
De asemenea, vă recomand să efectuați o astfel de procedură după înlocuirea echipamentelor, adaptoarelor, garniturilor. Și, în general, verificați sistemul de încălzire prin testarea de presiune înainte de fiecare sezon, pentru a evita surprizele neplăcute. În principiu, pentru aceasta va fi suficientă o pompă obișnuită de mașină pentru umflarea anvelopelor, un adaptor și un manometru.