Montarea încălzirii din țevi de polipropilenă: cum să realizați un sistem de încălzire din polipropilenă
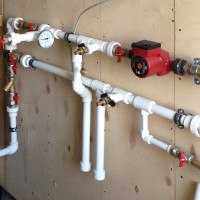
Țevile de polipropilenă devin din ce în ce mai mult o înlocuire reușită a analogilor din oțel și fontă dintre cele utilizate anterior în instalații sanitare. Multe case private construite acum sunt echipate cu sisteme de încălzire, apă rece și apă caldă, montate pe bază de polipropilenă.
În plus, montarea încălzirii din țevi de polipropilenă nu este dificil de realizat singur. În orice caz, construirea unui sistem din plastic este mult mai ușoară decât unul din metal.
Cuprinsul articolului:
Încălzirea pe bază de polipropilenă
Dacă s-a decis să se realizeze un sistem de încălzire sau un altul din țevi de polipropilenă, pe lângă furtunurile de plastic, meșterul va avea nevoie de echipament suplimentar.
În special, vor fi necesare următoarele materiale, echipamente, unelte:
- foarfece pentru țevi sau tăietor de țevi;
- aparat de sudură pentru instalații sanitare;
- cuțit pentru îndepărtarea foliei;
- bandă de etanșare (din fluoroplast);
- cuțit ascuțit;
- solvent degresant (de exemplu, șervețele Tangit);
- sortimentul necesar de fittinguri;
- ruletă și marker;
- elemente de fixare, șuruburi și dibluri.
Trebuie să se acorde atenție materialului principal – țevile PP, din care se intenționează crearea sistemului de încălzire. Deoarece sistemul de încălzire din țevi de polipropilenă poate fi asamblat pe baza unui material de diferite clase.
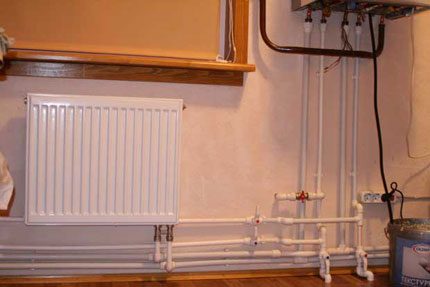
Alegerea specifică a asamblării depinde de condițiile de exploatare planificate.
Clasificare și parametri de calcul
Prin normele existente GOST (ISO10508) este stabilită clasificarea țevilor de polipropilenă, în funcție de care acest material poate fi utilizat în anumite condiții de exploatare.
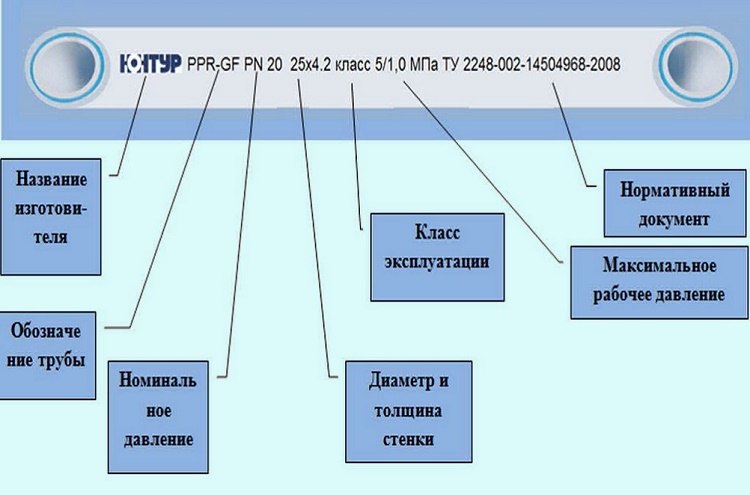
Produsele lungi din polipropilenă sunt împărțite în 4 clase (1,2,4,5) în funcție de domeniile tipice de aplicare și de valorile presiunii de lucru (4,6,8,10 ATI):
- clasa 1 (sisteme de apă caldă până la 60°C);
- clasa 2 (sisteme de apă caldă până la 70°C);
- clasa 4 (încălzire în pardoseală și sisteme cu radiatoare până la 70°C);
- clasa 5 (sisteme de radiatoare până la 90°C).
De exemplu, sunt necesare țevi din polipropilenă pentru a realiza un sistem de încălzire de temperatură joasă. Atunci, prin denumirea de pe suprafața exterioară a țevilor se poate determina materialul potrivit.
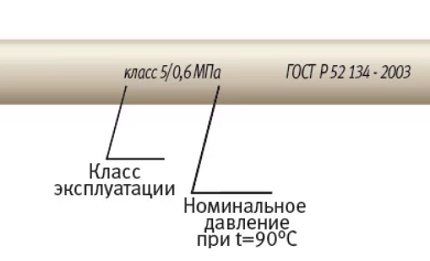
Pentru acest caz, sunt potrivite manșoanele cu denumirea – Class 4/10, ceea ce corespunde parametrului limită de temperatură de 70°C și limitei admisibile a presiunii de lucru – 10 ATI.
Industria produce, de regulă, produse de uz universal. Produsele fabricate susțin o clasificare largă. În documentația pentru un astfel de material, marcajul țevilor PP este indicat prin enumerarea standard a parametrilor admisibili (Class 1/10, 2/10, 4/10, 5/8 bar).
Astfel, intenționând să realizeze încălzirea în casă din polipropilenă cu propriile mâini, materialul principal este de obicei ales de meșter în funcție directă de:
- de parametrii de exploatare planificați;
- de metodele de încălzire a agentului termic;
- de sistemul de reglare aplicat.
Este de dorit, de asemenea, să se calculeze durata de exploatare a viitorului sistem de încălzire, aplicând parametrii:
- valorile superioare ale T_lucr și P_lucr;
- grosimea peretelui țevilor;
- diametrul exterior;
- coeficientul de siguranță;
- durata sezonului de încălzire.
În medie, durata de exploatare a polipropilenei ar trebui să fie de cel puțin 40 de ani.
Etapele asamblării sistemului din țevi PP
Să analizăm cum se realizează o conductă din polipropilenă ținând cont de normele și regulile de montaj. Începerii execuției rețelei trebuie să îi preceadă o examinare atentă a tuturor pieselor din setul viitorului sistem. Componentele (țevi, fittinguri) trebuie să fie în stare corespunzătoare – curate, fără deteriorări.
Se recomandă utilizarea pieselor de la un singur producător. Temperatura ambiantă a locului de desfășurare a lucrărilor – cel puțin +5°C.
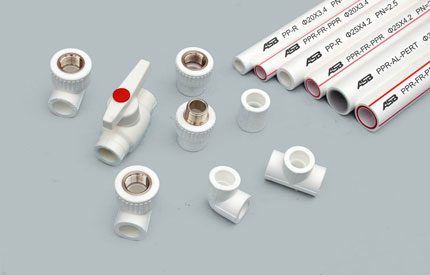
Conectarea între ele a pieselor din polipropilenă ale sistemului este permisă prin unul dintre cele trei tipuri de sudare:
- Polifuză.
- Electromufă.
- Prin capete.
Pentru asamblarea sistemului de încălzire și de apă, se produc nu numai țevi și fittinguri din polipropilenă pentru sudare. Se mai produc și piese speciale de fittinguri cu filet, necesare pentru instalarea armăturii de închidere și reglare cu corpuri metalice.
Pe țevile din polipropilenă în sine, tăierea filetului nu se efectuează nici în condiții industriale, nici în condiții casnice. Ele se conectează doar prin sudare la cald, mai rar prin sudare la rece.
Particularitățile lucrărilor de montare
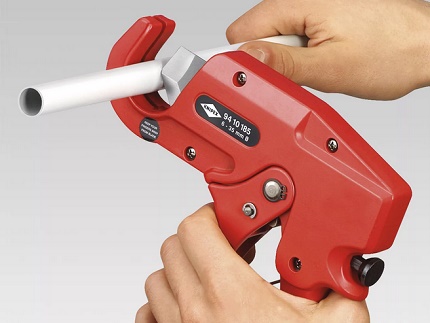
Toate componentele utilizate în montaj, în cazurile de ajustare a dimensiunii acestora, se taie cu un tăietor de țevi sau cu foarfece special destinate acestui scop.
Lucrul cu acest instrument este însoțit de o tăietură dreaptă și curată, ceea ce este un aspect important pentru realizarea unei îmbinări de calitate.
Dacă este necesar să se realizeze o tranziție „plastic-metal”, pe conductele de apă caldă menajeră și încălzire, trebuie să se utilizeze exclusiv tranziții cu fitinguri, echipate cu un manșon din alamă (nichelată) presat, cu filet (interior sau exterior). Strângerea unor astfel de îmbinări se realizează cu ajutorul cheilor cu bandă, dacă nu există un profil pentru o cheie standard.
În mod tradițional, conducta de încălzire din polipropilenă, inclusiv cu propriile mâini, se montează prin metoda sudurii cu aparatul de sudură polifuză. Setul de lucru de dispozitive ale aparatelor de acest tip conține un grup de duze, fabricate pentru diferite diametre ale țevii de plastic.
Trebuie să selectați duzele potrivite, să le instalați pe placa de încălzire și să le fixați cu șuruburi.
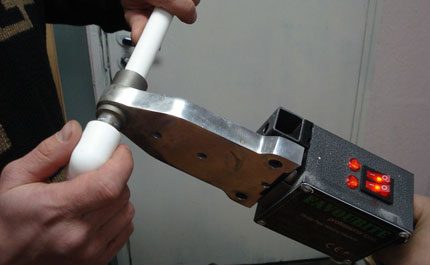
Prin regulatorul de curent al aparatului de sudură polifuză se stabilește temperatura de lucru, de regulă, 250-270°C. Este necesar să se aștepte încălzirea completă a dispozitivului. Atingerea regimului de lucru este marcată de un LED de control.
Unele aparate au în set un termometru de contact, cu care se determină temperatura de încălzire cu o precizie de până la un grad.
Procedura de sudare a polipropilenei
Pas cu pas, toate acțiunile se desfășoară de obicei în felul următor:
- Măsurați și tăiați bucata necesară de manșon.
- Cu ajutorul unui cuțit ascuțit, înlăturați teșitura pe capătul de lucru la un unghi de 30-40°.
- Măsurați porțiunea de intrare a manșonului în interiorul fitingului și marcați limita cu un marker.
- De asemenea, lăsați pe piese marcaje axiale pentru a preveni deplasarea prin rotație.
- Cu ajutorul unui dispozitiv de tăiere, îndepărtați straturile de plastic (superior) și de aluminiu (mijlociu) pe porțiunea de țeavă a îmbinării.
- Degresați suprafețele de lucru (de sudat) cu un agent special.
- Începeți procedura de încălzire a pieselor.
Primul, pe placa cu duză se montează fitingul, ținând cont de grosimea mai mare a pereților acestei piese în comparație cu țeava. Fitingul trebuie să se așeze strâns pe corpul duzei aparatului de sudură. Dacă se constată un joc liber (joc, balansare) – fitingul trebuie respins.
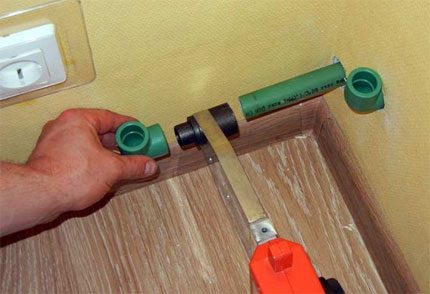
Apoi, în interiorul celeilalte duze se introduce capătul prelucrat al țevii de polipropilenă. Densitatea de fixare trebuie să corespundă, de asemenea, criteriului de contact uniform pe întreaga circumferință. Ambele piese se mențin pe placa de încălzire pentru timpul indicat în tabel:
| Diametrul piesei, mm | Timpul de încălzire, sec |
| 16 | 5 |
| 20 | 5 |
| 25 | 7 |
| 32 | 8 |
| 40 | 12 |
| 50 | 18 |
| Diametrul piesei, mm | Timpul de fixare, sec |
| 16 | 6 |
| 20 | 6 |
| 25 | 10 |
| 32 | 10 |
| 40 | 20 |
| 50 | 20 |
După expirarea secundelor de control, piesele se scot de pe duze și se îmbină printr-o intrare lină și uniformă a țevii în interiorul fitingului (excluzând deplasarea axială).
Introducerea țevii în cavitatea fitingului se realizează până la marcaj. Cu toate acestea, îmbinarea nu se face până la capăt. Este necesar să se lase un joc interior de aproximativ 1 mm.
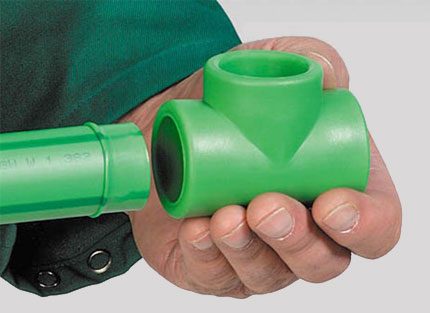
După îmbinarea țevilor PP prin sudare, locul de îmbinare a pieselor trebuie să rămână nemișcat (fixat) timp de cel puțin 20 de secunde. În acest interval de timp, plasticul topit se întărește, formându-se o îmbinare solidă și etanșă.
Pentru a atinge o rezistență deplină, ansamblul sudat trebuie menținut fără sarcină timp de cel puțin 1 oră. Prin această metodă se realizează asamblarea întregului sistem de încălzire, fabricând segmente scurte care ulterior sunt unite în subansambluri și linii principale.
Luarea în considerare a dilatării liniare (contracției)
Variațiile temperaturilor externe și interne duc inevitabil la dilatarea sau contractarea liniară a polipropilenei. Aceste particularități trebuie luate în considerare în procesul de montare a conductelor PP. Dacă modificările liniare caracteristice ale conductelor sistemului de încălzire nu sunt compensate în mod corespunzător, această situație duce la reducerea duratei de viață a întregului ansamblu.
Compensarea dilatării liniare pentru produsele din polipropilenă se realizează datorită proprietăților de flexibilitate ale materialului în sine. Trebuie doar să se realizeze corect așezarea liniilor principale. O așezare corectă înseamnă asigurarea libertății de mișcare a conductei în limita valorii dilatării liniare.
Cum se asigură o astfel de montare? Foarte simplu. În kitul de montare trebuie incluse compensatoare speciale, cleme de fixare standard, constând din elemente fixe și mobile.
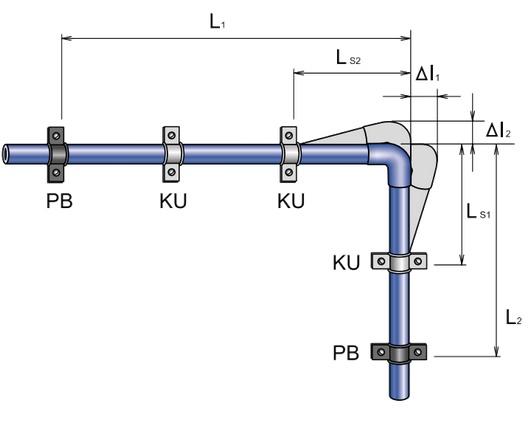
Dilatarea liniară poate fi de asemenea compensată prin pretensionarea conductei. Această abordare reduce lungimea de dilatare. În acest caz, direcția de pretensionare este direct opusă dilatării liniare.
Particularitățile montajului de conducte principale
Amplasarea conductelor de polipropilenă la instalarea încălzirii gravitaționale se realizează în conformitate cu standardele (GOST 21.602-79; GOST 21.602-2003), care definesc panta minimă a liniei către punctul cel mai de jos de 0,5%. În punctul cel mai de jos este necesară amplasarea unui nod de golire cu robinet de drenaj.
Conductele trebuie împărțite în secțiuni cu posibilitatea de izolare a acestora prin robinete de închidere, de exemplu, în caz de avarie. Robinetele de reglare și robinetele de închidere trebuie verificate în prealabil pentru funcționare și calitatea închiderii/deschiderii înainte de instalarea lor în secțiune.
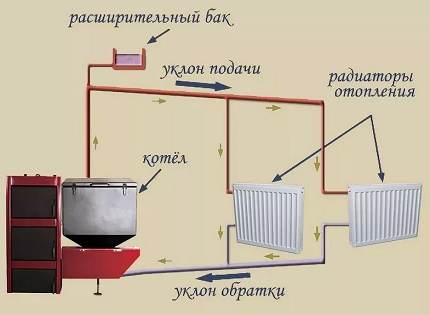
La montarea coloanelor, trebuie acordată o atenție deosebită suporturilor fixe și construirii unei scheme corecte de compensare a dilatării liniare.
Parametrul necesar de compensare a coloanei poate fi asigurat prin două metode:
- Cu suporturi mobile.
- Cu o buclă de compensare.
Pentru varianta de instalare a încălzirii în cadrul unei proprietăți rezidențiale obișnuite, de regulă, se utilizează doar prima metodă. Suporturile fixe se montează pe coloană în zona de sub și deasupra teului sau în locurile de îmbinare cu mufă a țevilor. Această fixare previne tasarea coloanei.
Liniile sistemului de încălzire trebuie izolate, inclusiv fittingurile și armăturile de închidere. Excepție fac segmentele de țeavă amplasate direct în încăperea de locuit, care sunt, de fapt, o extensie a radiatoarelor de încălzire. Ca izolație, este convenabil să se utilizeze manșoane izolatoare din spumă poliuretanică.
Concluzii și material video util pe această temă
Pe exemplul racordării unui radiator de încălzire este prezentat procesul de prelucrare și sudare a pieselor din polipropilenă cu ajutorul unor instrumente speciale.
Apariția țevilor fabricate pe bază de polipropilenă și utilizarea lor în practică permite reducerea semnificativă a manoperei la instalarea sistemelor de încălzire, inclusiv de către dumneavoastră. Acest material modern oferă mai multe posibilități proprietarilor de case private, unde sistemele de încălzire sunt alimentate de la surse interne – centrale pe gaz, electrice, pe lemne.
Povestiți despre experiența dumneavoastră personală dobândită în timpul asamblării unei conducte din țevi de polipropilenă. Împărtășiți vizitatorilor site-ului nuanțe tehnologice utile care nu au fost abordate în articol. Vă rugăm să scrieți comentarii în blocul de mai jos, să adresați întrebări, să publicați fotografii pe tema articolului.
 Montajul țevilor de cupru pentru încălzire: particularități ale tehnologiei de execuție a lucrărilor
 Izolație pentru țevi de încălzire: prezentare tipuri + exemple de aplicare
 Ce țevi sunt mai bune pentru încălzire: o analiză comparativă
 Țevi din polipropilenă pentru încălzire: tipuri, criterii de alegere, marcare
 Cum să vă realizați singur un coș de fum într-o casă privată: variante de construcții și implementarea lor
 Țevi pentru cazane de încălzire: care țevi sunt mai bune pentru legarea cazanului + sfaturi de montaj
 Cât costă racordarea la gaz a unei case private: prețul organizării furnizării de gaz
 Cele mai bune mașini de spălat cu uscător: clasamentul modelelor și sfaturi pentru cumpărători
 Ce este temperatura de culoare a luminii și nuanțele alegerii temperaturii lămpilor în funcție de nevoile dumneavoastră
 Înlocuirea cazanului pe gaz într-un apartament: documentarea înlocuirii + norme și cerințe principale
Aș dori să montez singur acasă un sistem similar din țevi de polipropilenă, pentru a fi pe deplin sigur de calitatea îmbinărilor și a mă proteja de lucrările de mântuială ale executanților. Dar mă îngrijorează un aspect: cât va costa achiziționarea echipamentului necesar pentru sudarea țevilor? Consider un dezavantaj major al țevii de polipropilenă imposibilitatea de a o îndoi, spre deosebire de cea metaloplastică, ea nu se îndoaie deloc.
Și mie mi-a fost teamă la început, dar apoi am re lipit totul în casa mea – și nimic n-a curs! Fierul de lipit este ieftin – 2-3 mii. Acolo este tot echipamentul – citiți instrucțiunile și totul vă va reuși! Noroc!
Despre degresarea țevilor înainte de lipire aud pentru prima dată. Câte gesturi inutile sunt necesare, de parcă s-ar arde și fierul de lipit. După părerea mea, nimeni nu face așa, asta era acum vreo 20 de ani, când plasticul era cu lipici.
Iar dilatarea liniară a polipropilenei poate fi minimizată cu ajutorul compensatoarelor. Aceasta, desigur, scumpește ușor montajul, dar în schimb nu vor exista țevi îndoite.
Și ce sunt compensatoarele, puteți da mai multe detalii?