Lipirea țevilor din polipropilenă: reguli de efectuare a lucrărilor și analiza erorilor posibile

Posibilitatea de a asambla conducte singur – un avantaj incontestabil al produselor din polipropilenă. Folosind un material convenabil și ușor, puteți construi singur canalizarea, repara și moderniza instalația de apă.
Principalul lucru – să înțelegeți specificul îmbinării elementelor de asamblare între ele. Recunoașteți, aceasta este o parte importantă a lucrării, responsabilă pentru etanșeitatea conductei și funcționarea fără probleme.
Vă oferim informații detaliate despre cum se realizează lipirea țevilor din polipropilenă, ce echipamente se folosesc în lucru, și de asemenea enumerăm cele mai frecvente erori ale sudorilor începători.
Informațiile oferite de noi vă vor ajuta să construiți comunicații care funcționează fără defecțiuni. Pentru o percepție vizuală, articolul este completat cu anexe grafice și un ghid video.
Cuprinsul articolului:
Specificul lipirii țevilor din polipropilenă
Procesul de lipire se realizează datorită proprietăților termoplastice pronunțate ale materialului. Polipropilena se înmoaie la încălzire – capătă o stare asemănătoare plastilinei.
Descrierea generală a tehnologiei
Revenirea materialului la condițiile de temperatură normală contribuie la întărirea structurii sale până la starea normală. Aceste proprietăți au devenit baza tehnologiei de lipire, care în limbajul tehnic se numește – sudare polifuzională.
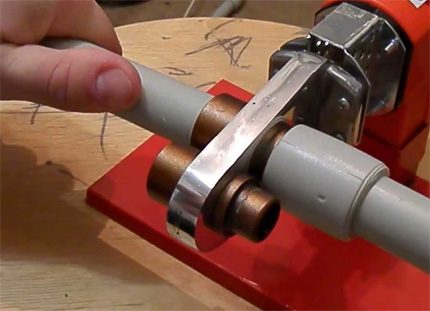
În practică se aplică două metode de îmbinare a pieselor de sudat:
- Cu mufă.
- Directă.
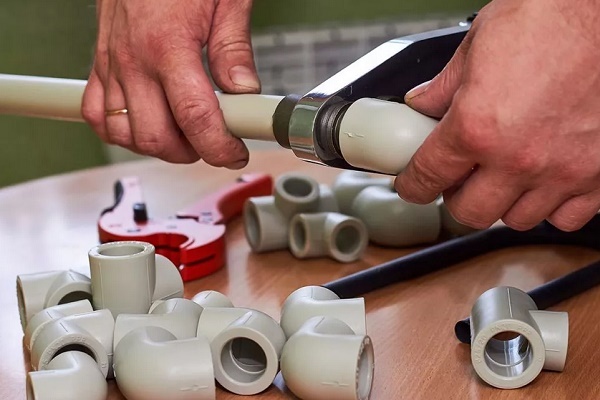
Metoda cu mufă. Tehnica de sudare arată cum se pot lipi țevi din polipropilenă, folosind în acest scop o piesă de formă – o mufă sau o țeavă cu diametrul exterior mai mare. De obicei, în acest mod se realizează lipirea țevilor din plastic, al căror diametru nu depășește 63 mm.
Principiul sudării a două piese în acest caz se bazează pe topirea unei părți a țevii pe circumferința exterioară și a unei părți a mufei pe zona interioară. Apoi, ambele piese se îmbină strâns.
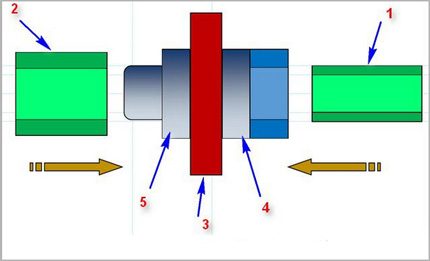
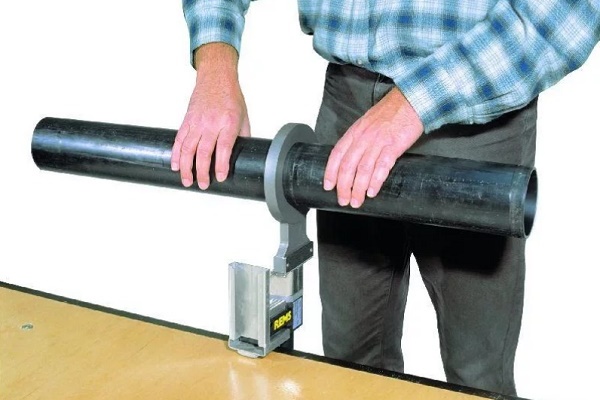
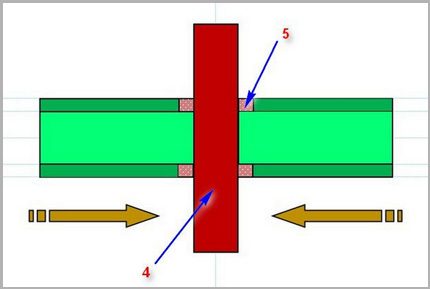
Metoda directă. Metoda se bazează pe același principiu de topire a unor porțiuni mici ale țevilor din plastic, urmată de îmbinarea lor. Dar în această variantă, elementele de îmbinat sunt două țevi de același diametru, iar acestea se îmbină prin suprafețele de capăt.
Această metodă de sudare a polipropilenei, aparent simplă, necesită o precizie ridicată în prelucrarea zonelor de îmbinare și o poziționare exactă a celor două piese pe axe în timpul îmbinării lor.
Pe lângă tehnologiile „fierbinți” menționate, se practică și metoda de îmbinare „la rece”. Aici, ca component activ de lipire se utilizează un solvent special, capabil să înmoaie structura polipropilenei. Cu toate acestea, această metodă nu se bucură de un nivel ridicat de popularitate.
Mașini de lipit pentru sudarea țevilor
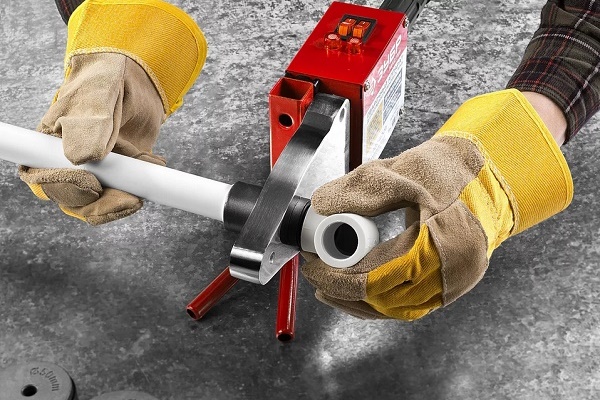
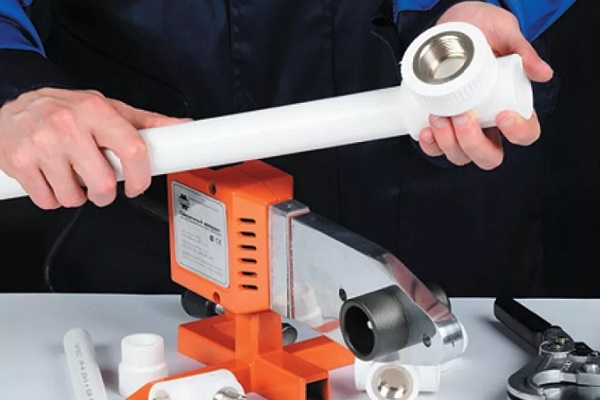
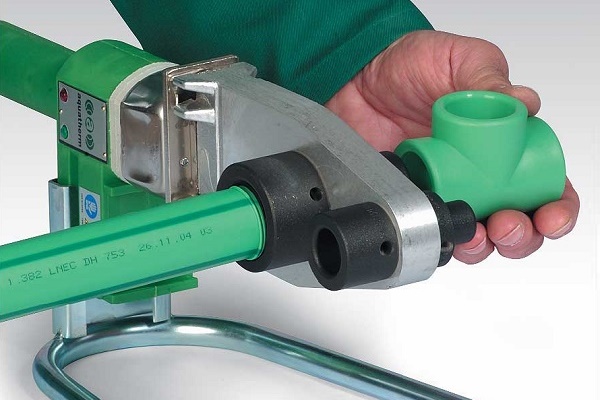
Atât metoda cu mufă, cât și cea directă necesită sudarea țevilor din plastic cu aparate de sudură speciale. Constructiv, tehnica de sudat seamănă cu un fel de fier de călcat electric.
Baza dispozitivelor este un element masiv de încălzire din metal, pe a cărui suprafață se montează accesorii detașabile – dornuri metalice de diferite diametre. Un astfel de aparat de sudat este numit fier de sudură.
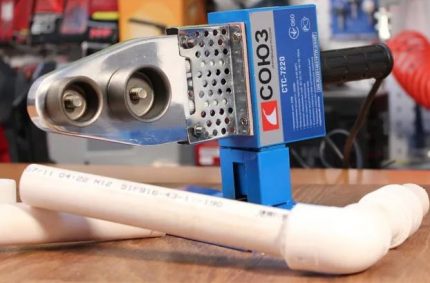
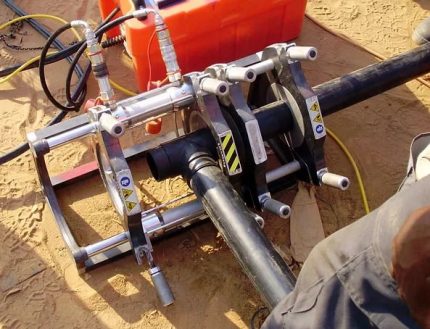
Pentru realizarea sudurii de cap la cap, construcția aparatelor de sudat se caracterizează printr-o complexitate sporită. De obicei, în componența unui astfel de echipament se află nu numai elementul de încălzire, ci și un sistem de centrare a pieselor de sudat.
De regulă, echipamentele de sudare directă, la fel ca și tehnologia în sine, se aplică rar în sfera casnică. Prioritatea de utilizare – industria.
Pe lângă aparatele de lipit, dumneavoastră veți mai avea nevoie de:
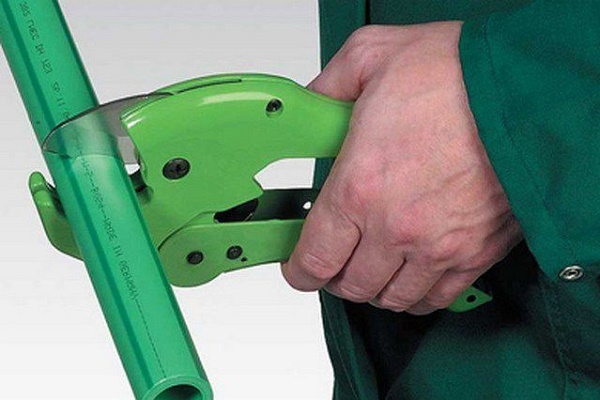
- foarfece – tăietor de țevi pentru țevi din polipropilenă;
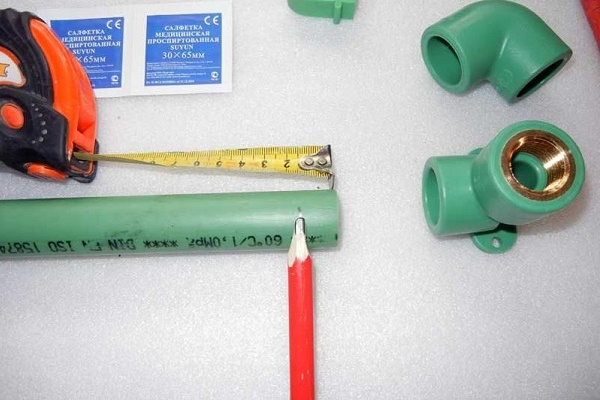
- ruletă de construcție;
- colțar de lăcătuș;
- șaiver pentru țevi cu armătură;
- marker sau creion;
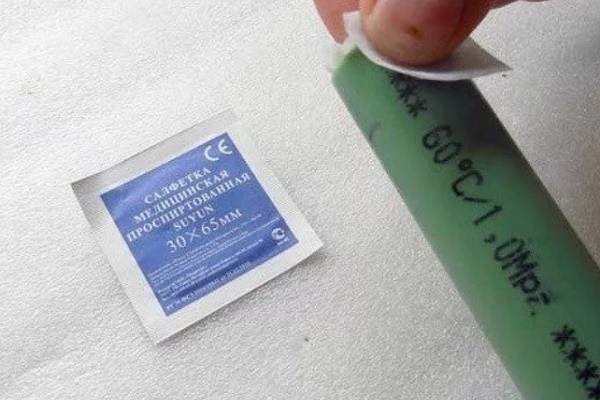
- agent de degresare a suprafețelor.
Deoarece lucrările se efectuează pe echipamente la temperatură înaltă, este obligatoriu să purtați mănuși de lucru groase.
Procedura de sudare a polipropilenei
Avertisment important! Lucrările de sudare a materialelor polimerice trebuie să fie efectuate în condiții de ventilație adecvată a încăperii. La încălzirea și topirea polimerilor se eliberează substanțe toxice care, la o anumită concentrație, au un impact grav asupra sănătății umane.
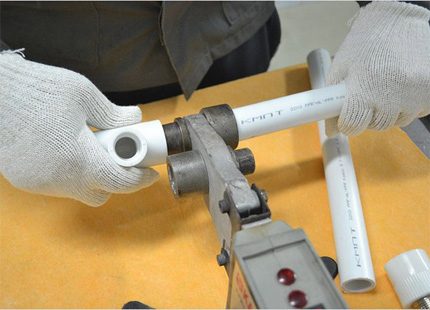
În primul rând, este necesar să vă pregătiți pentru lucru:
- Pe placa încălzitorului, montați bolțurile de diametrul necesar.
- Regulatorul temperaturii de lipire setați-l la 260°C.
- Pregătiți piesele de îmbinat – marcați, teșiți, degresați.
- Porniți stația de lipit.
- Așteptați atingerea temperaturii de lucru – aprinderea indicatorului verde.
Montați simultan piesele de îmbinat (țeavă – mufă) pe bolțurile stației de lipit. În acest caz, țeava din polipropilenă se montează în zona interioară a unui bolț, iar mufa (sau mufa de racord a fittingului) pe suprafața exterioară a celuilalt bolț.
De obicei, capetele țevii se introduc până la limita liniei marcate anterior, iar mufa se montează până la opritor. În timp ce mențineți piesele din polipropilenă pe bolțurile încălzite, trebuie să rețineți un aspect important al tehnologiei – timpul de menținere.
În cazul unei mențineri insuficiente în timp, există riscul de a obține un grad scăzut de difuzie a materialului, ceea ce va afecta calitatea sudurii. Dacă, dimpotrivă, piesele sunt menținute prea mult, există un risc ridicat de deformare a structurii produsului. Acest lucru poate duce la deteriorarea calității sudurii.
Se recomandă utilizarea tabelului în care este indicată valoarea optimă a timpului pentru țevi cu diferiți parametri tehnici.
Tabelul timpului de sudare a țevilor din polipropilenă
| Diametrul nominal al țevii, mm | Timpul de încălzire pentru difuzia optimă, sec | Timpul de sudare a pieselor, sec | Timpul de răcire a pieselor, min |
| 20 | 5-8 | 8 | 2 |
| 25 | 7-11 | 10 | 3 |
| 32 | 8-12 | 12 | 4 |
| 40 | 12-18 | 20 | 5 |
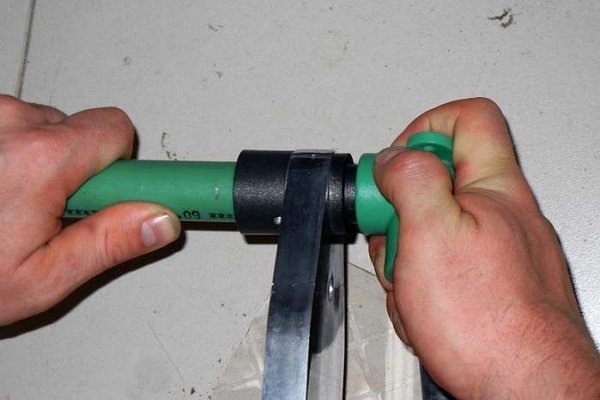
După menținerea pieselor pe dornuri pe durata optimă, acestea se scot și se îmbină rapid cu părțile încălzite. Procedura de îmbinare trebuie executată precis și rapid (conform timpului din tabel), respectând coaxialitatea pieselor care se sudează.
Este permisă o ajustare ușoară pe axe (în 1-2 secunde), dar rotirea pieselor una față de alta este interzisă.
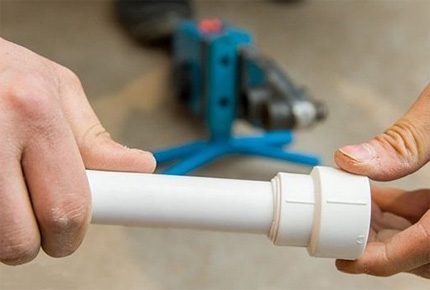
Timpul de sudare specificat pentru orice țeavă din polipropilenă poate fi ajustat în funcție de condițiile de lucru și de parametrii materialului.
De exemplu, dacă instalarea se efectuează la temperaturi ambientale negative, normele indicate cresc în mod natural cu până la 50% din valoarea nominală. Pentru fiecare condiție atipică în parte, timpul de încălzire se stabilește prin încercări de sudare.
Îmbinarea țevilor prin lipire cu armare
Să analizăm cum se sudează corect țevile din polipropilenă armate. Aici este obligatorie îndepărtarea materialului de protecție. Prezența stratului armat (folie de aluminiu) în structura țevii necesită o încălzire suplimentară. Dar acesta nu este principalul aspect.
De obicei, astfel de produse au un diametru mai mare și nu se potrivesc duzelor standard ale cleștelui de sudat. Ele trebuie curățate înainte de procesul de sudare. Excepție fac țevile armate cu fibră de sticlă. Acestea se sudează standard.
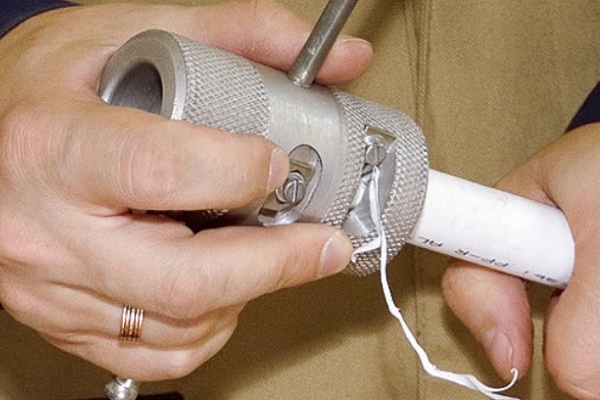
Având în vedere diversitatea tehnologiilor de armare a țevilor din polipropilenă, se aplică diferite metode de prelucrare înainte de sudare. În mod tradițional, pentru curățare se folosește șvaierul.
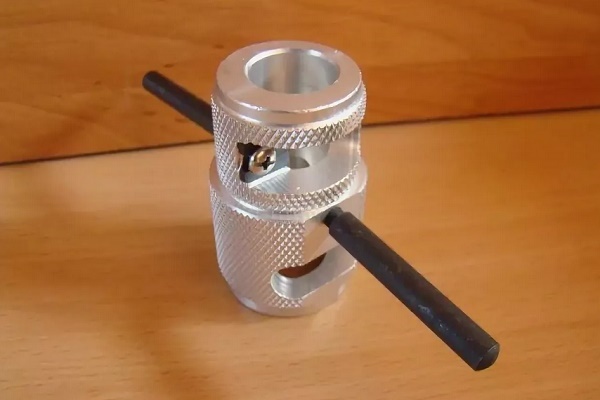
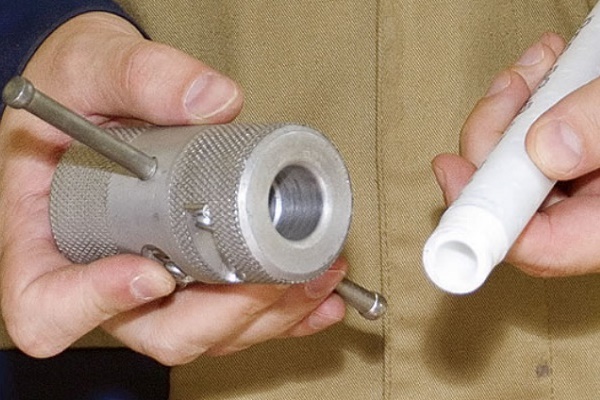
Acest nume îl are un dispozitiv special sub formă de bucșă metalică cu cuțite. Șvaierul se montează pe partea terminală a țevii care urmează să fie sudată și, prin mișcări de rotație în jurul axei țevii, se curăță stratul armat până la plasticul curat.
Dacă stratul armat este amplasat în partea de mijloc a peretelui țevii din plastic, aici, pentru prelucrare, este mai rezonabil să se aplice un alt instrument – fațetorul pentru țevi din plastic.
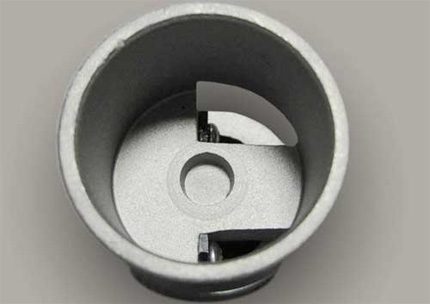
Dispozitivul diferă puțin de șaiver, cu excepția amplasării și construcției elementelor de tăiere. După prelucrarea cu fațetorul, partea capătului țevii se aliniază pe față, plus la o adâncime de 2 mm pe toată circumferința se decupează o parte din stratul armat. O astfel de prelucrare permite executarea lipirii fără defecte.
Influența erorilor asupra calității sudurii
Acțiunile lente, atent gândite – garanția împotriva erorilor care pot anula toată munca. Trebuie să țineți cont de toate micile detalii ale tehnologiei de lipire și să nu vă abateți de la ele nici cu un pas.
Erori frecvente în urma cărora apar ansambluri defecte ale rețelei de apă din polipropilenă montate:
- Nu s-a efectuat curățarea suprafeței țevii de pelicula de grăsime.
- Unghiul de tăiere al pieselor împerecheate diferă de valoarea de 90º.
- Așezarea neetanșă a capătului țevii în interiorul fittingului.
- Încălzirea insuficientă sau excesivă a pieselor de sudat.
- Îndepărtarea incompletă a stratului armat de pe țeavă.
- Reglarea poziției pieselor după întărirea polimerului.
Uneori, la materiale de înaltă calitate, încălzirea excesivă nu produce defecte vizibile externe. Cu toate acestea, se observă o deformare internă, atunci când polipropilena topită închide pasajul interior al țevii. Ulterior, un astfel de ansamblu își pierde funcționalitatea – se înfundă rapid și blochează curgerea apei.
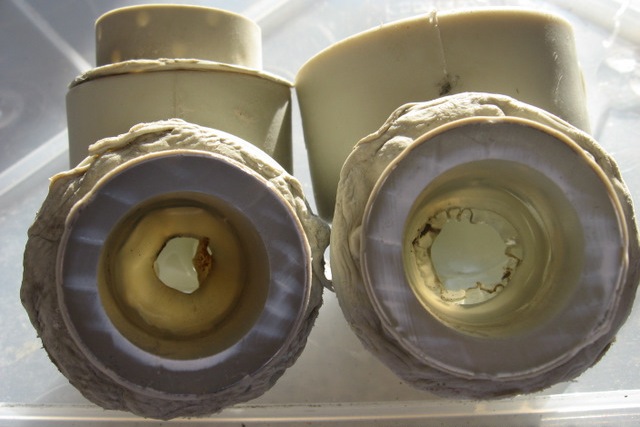
Dacă unghiul de tăiere al părților frontale diferă de 90º, în momentul îmbinării pieselor, capetele țevilor se așează într-un plan înclinat. Se creează o necoaxialitate a pieselor, care devine vizibilă atunci când linia deja montată are o lungime de câțiva metri.
Deseori, din această cauză, trebuie refăcut întregul ansamblu. În special în condițiile montării țevilor în șanțuri (ștrube).
Degresarea de proastă calitate a suprafețelor de îmbinare contribuie la formarea «insulelor de respingere». În astfel de puncte, sudarea polifuzională nu are loc deloc sau are loc parțial.
Timp de o anumită perioadă, țevile cu un astfel de defect funcționează, dar în orice moment se poate produce o ruptură. De asemenea, sunt frecvente erorile legate de așezarea neetanșă a țevii în interiorul fittingului.
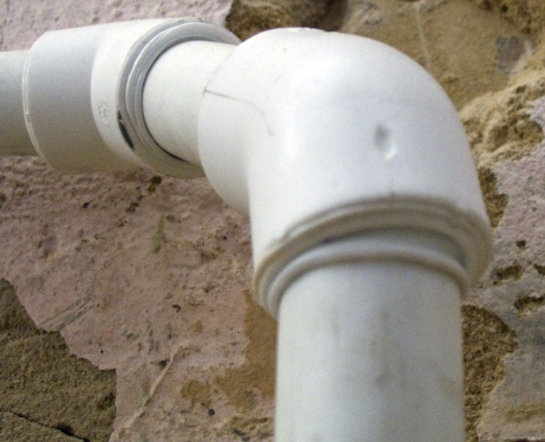
Rezultate similare sunt prezentate de îmbinările realizate cu curățarea incompletă a stratului de armare. De regulă, țeava armată este montată pe linii de înaltă presiune. Folia de aluminiu reziduală creează o zonă de necontact în zona de sudare. Tocmai în acest punct apar frecvent scurgeri.
O eroare gravă este încercarea de a corecta elementele sudate prin rotirea lor în jurul axei una față de cealaltă. Astfel de acțiuni reduc drastic efectul sudării polifuzionale.
Cu toate acestea, în anumite puncte se formează sudarea și se obține așa-numita „prindere”. La o forță mică de tracțiune, „prinderea” menține îmbinarea. Cu toate acestea, de îndată ce îmbinarea este pusă sub presiune, sudarea se va destrăma imediat.
Informații suplimentare despre sudarea țevilor din polipropilenă sunt prezentate în acest articol.
Concluzii și material video util pe această temă
Profesioniștii au întotdeauna ceva de învățat. Cum se lucrează cu polipropilena se poate vedea în următorul videoclip:
Montarea conductelor din polimeri prin sudarea lor „la cald” – o metodă convenabilă și populară. Este utilizată cu succes în condițiile de instalare a utilităților, inclusiv la nivel casnic.
Persoanele fără experiență pot utiliza această metodă de sudare. Principalul lucru este să înțelegeți corect tehnologia și să asigurați execuția exactă a acesteia. Iar echipamentul tehnologic poate fi cumpărat sau închiriat.
Aveți experiență în sudarea țevilor din polipropilenă? Vă rugăm, împărtășiți informații cu cititorii noștri. Puteți lăsa comentarii și adresa întrebări pe această temă în formularul de mai jos.
 Lipirea țevilor de cupru: analiza pas cu pas a lucrărilor și exemple practice
 Înlocuirea țevilor în toaletă de la A la Z: proiectare, alegerea materialelor de construcție, lucrări de montaj + analiza greșelilor
 Montarea țevilor din polipropilenă de unul singur: tehnologia de lucru cu conducta PP
 Tehnologia sudării țevilor din polipropilenă cu propriile mâini: prezentare generală a metodelor și nuanțelor
 Aparat de sudat pentru țevi din polipropilenă: clasificare, clasamentul celor mai bune + sfaturi de alegere
 Metode sanitare de îmbinare a țevilor: o prezentare a tuturor variantelor posibile de execuție
 Cât costă racordarea la gaz a unei case private: prețul organizării furnizării de gaz
 Cele mai bune mașini de spălat cu uscător: clasamentul modelelor și sfaturi pentru cumpărători
 Ce este temperatura de culoare a luminii și nuanțele alegerii temperaturii lămpilor în funcție de nevoile dumneavoastră
 Înlocuirea cazanului pe gaz într-un apartament: documentarea înlocuirii + norme și cerințe principale