Lipirea țevilor de cupru: analiza pas cu pas a lucrărilor și exemple practice

Meșterii de acasă se străduiesc să execute lucrări de construcție și reparații pe cont propriu, ceea ce permite nu doar economisirea bugetului familiei, ci și asigurarea unei încrederi depline în rezultatul de calitate. De aceea, ei trebuie să stăpânească noi metode și tehnologii – cum ar fi lipirea țevilor de cupru.
Vă vom spune cum se realizează asamblarea și îmbinarea conductelor din cupru. La noi veți afla ce materiale consumabile și unelte vor fi necesare executantului. Abilitățile utile chiar și în gospodărie vă vor oferi posibilitatea de a asambla independent conducte cu caracteristici excelente de exploatare.
Cuprinsul articolului:
Lipirea cuprului: de ce merită să înveți
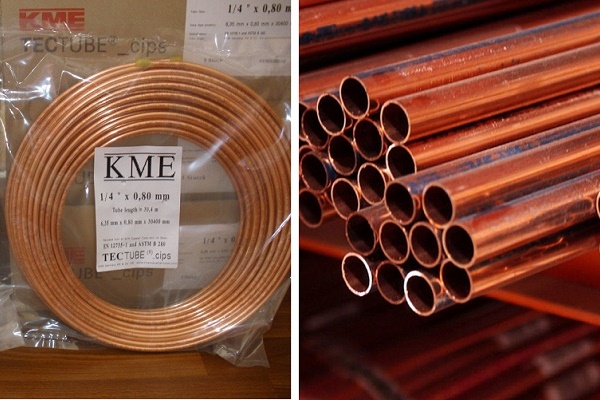
Conductele de cupru sunt rareori utilizate în practică. Motivul este costul destul de ridicat al materialelor. Cu toate acestea, conductele din cupru sunt considerate pe bună dreptate cele mai bune.
Acest metal depășește toate celelalte materiale în ceea ce privește rezistența termică, flexibilitatea și durabilitatea. Conductele de încălzire din cupru pot fi turnate în beton, ascunse în pereți etc. după asamblare. În timpul exploatării, nu li se va întâmpla nimic.
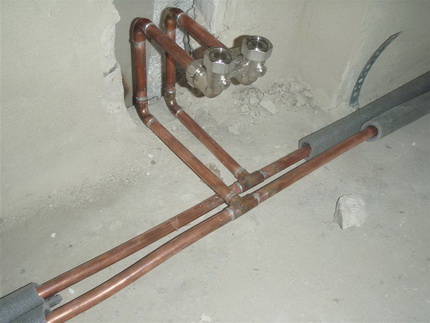
Merită să țineți cont de acest lucru atunci când alegeți materialul pentru amenajarea încălzirii sau a instalației de apă. Având în vedere exploatarea pe termen lung, costurile mai mari sunt pe deplin justificate. Pe lângă caracteristicile excelente de exploatare pe care le are cuprul, acesta este destul de simplu de montat. «Poveștile înfricoșătoare» despre dificultățile lipirii sunt cel mai adesea exagerate.
Cuprul este destul de simplu de lipit. Suprafața sa nu necesită utilizarea de agenți agresivi la curățare. Multe metale cu punct de topire scăzut au o aderență ridicată cu acesta, ceea ce simplifică alegerea aliajului de lipit.
Fluxurile costisitoare pentru cupru nu sunt necesare, deoarece în timpul topirii metalului nu au loc reacții violente cu oxigenul. În procesul de lipire, țeava nu se deformează, forma și dimensiunile sale rămân neschimbate. Cusătura rezultată poate fi deslipită la nevoie.
Metode de lipire a pieselor din cupru
Lipirea este considerată metoda optimă de îmbinare a pieselor din cupru. În timpul procesului, aliajul topit umple un mic spațiu dintre elemente, formând o conexiune sigură.
Cele mai răspândite sunt două metode de obținere a acestor îmbinări: lipirea capilară la temperatură înaltă și cea la temperatură scăzută. Vom analiza prin ce diferă una de cealaltă.
Caracteristicile îmbinărilor de temperatură înaltă
În acest caz, procesul de îmbinare a elementelor din cupru are loc la o temperatură care depășește +450 de grade. Ca aliaj se aleg compoziții a căror bază o constituie metale suficient de refractare: argintul sau cuprul.
Ele oferă o sudură rezistentă, stabilă la deteriorări mecanice și la acțiunea temperaturilor înalte. O astfel de îmbinare se numește dură.
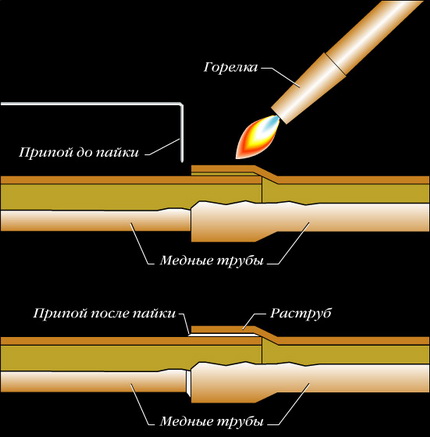
Particularitatea așa-numitei lipiri dure constă în recoacerea metalului, ceea ce duce la înmuierea acestuia. Prin urmare, pentru ca pierderile de caracteristici de rezistență ale cuprului să fie minime, răcirea sudurii finite trebuie efectuată doar în mod natural, fără a utiliza suflare artificială sau scufundarea piesei în apă rece.
Îmbinarea dură se utilizează pentru țevi cu diametrul de la 12 la 159 mm. Lipirea la temperatură înaltă se utilizează pentru îmbinarea țevilor de gaz.
În instalațiile sanitare, aceasta este utilizată în procesul de asamblare a conductelor de apă pentru îmbinarea monolitică a pieselor al căror diametru depășește 28 mm. În plus, o astfel de conexiune este utilizată în cazurile în care temperatura lichidului care circulă în țevi poate depăși +120 de grade.
Lipirea la temperatură înaltă se utilizează și pentru asamblarea sistemelor de încălzire. Avantajul său este considerat posibilitatea de a realiza o derivație de la un sistem montat anterior fără a-l demonta.
Lipirea la temperatură joasă în detaliu
Lipirea moale sau la temperatură joasă se numește îmbinarea pieselor de cupru, în cadrul căreia se utilizează o temperatură sub +450°C. Ca material de adaos (lipitură) în acest caz se aleg metale moi, ușor fuzibile, de exemplu, staniu sau plumb.
Lățimea cusăturii formate printr-o astfel de lipire poate varia între 7 și 50 mm. Îmbinarea rezultată se numește moale. Este mai puțin rezistentă decât cea tare, dar are o serie de avantaje semnificative.
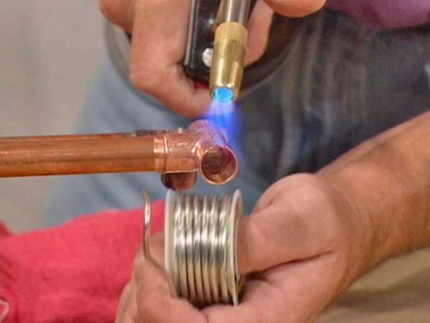
Diferența principală constă în faptul că în timpul lipirii nu are loc recoacerea metalului. În consecință, rezistența acestuia rămâne aceeași.
În plus, temperatura în timpul lipirii la temperatură joasă nu este la fel de ridicată ca la efectuarea lipirii la temperatură înaltă. Prin urmare, este considerată mai sigură. Așa-numitele îmbinări moi sunt utilizate pentru asamblarea țevilor de diametru mic: de la 6 la 108 mm.
În instalațiile sanitare, conexiunile la temperatură joasă ale țevilor de cupru sunt utilizate pentru montarea rețelelor de apă și a sistemelor de încălzire, dar cu condiția ca temperatura lichidului care circulă în ele să fie mai mică de +130 de grade. Pentru conductele de gaz, utilizarea conexiunilor de acest tip este strict interzisă.
Ce va fi necesar în proces?
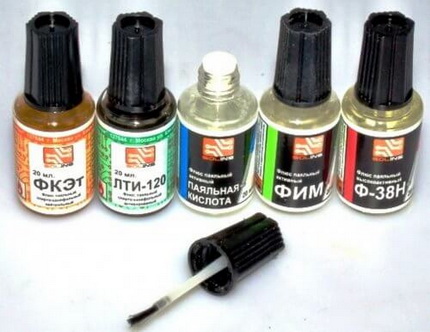
Pentru realizarea unor conexiuni de calitate vor fi necesare materiale și unelte speciale. În primul rând, pentru prelucrarea suprafeței pre-curățate a pieselor va fi necesar un flux. Acesta îndepărtează oxizii de pe bază, îmbunătățește fluiditatea lipiturii topite și reduce tensiunea superficială.
În plus, va fi necesar și lipitură pentru lucrul cu cuprul. Pentru lipirea la temperatură înaltă se alege un material care nu conține plumb. Pe ambalaj trebuie să scrie «lead free» sau «fără plumb».
Pentru lipirea la temperatură joasă se alege o lipitură ușor fuzibilă, care poate conține staniu, cupru, bismut, argint. Lipitura de tip temperatură joasă este disponibilă sub formă de sârmă de 3 mm.
Pentru lucru vor fi necesare unelte. În primul rând, un tăietor de țevi. Cu ajutorul acestuia se vor putea tăia piesele la dimensiunea dorită. Este important să alegeți un instrument de înaltă calitate, pentru ca materialul moale, care este cuprul, să nu se deformeze.
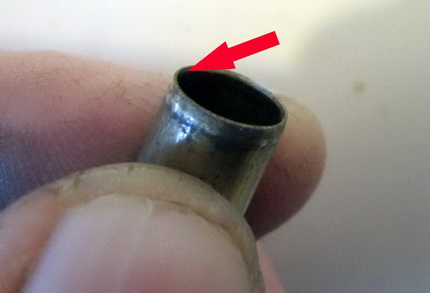
Va fi necesar și un dispozitiv de debavurat, pentru a îndepărta bavurile. Altfel, va fi imposibil să introduceți o piesă în cealaltă. Pentru curățarea suprafeței interioare a țevilor se mai folosește o perie sau o periuță.
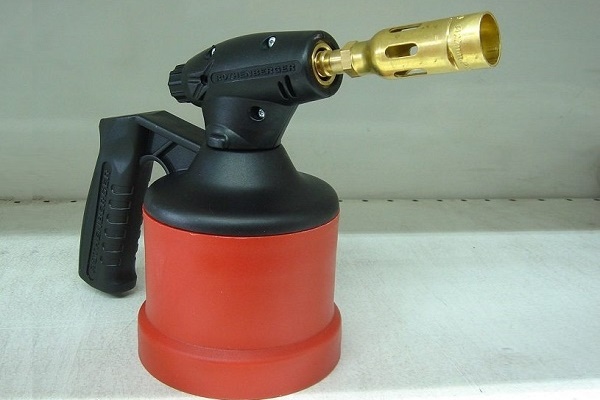
Pentru încălzirea elementelor de cupru se folosesc diferite unelte. Cel mai adesea, pentru lipirea la temperatură joasă se alege un arzător cu gaz, având o flacără direcționată îngust.
Echipamentul cu gaz în acest caz funcționează de la o butelie cu amestec de propan și butan sau cu butan pur. O astfel de încărcare este suficientă pentru 3-4 sute de îmbinări.
Aparatul funcționează eficient, la încălzirea cu arzătorul, țeava se încălzește în câteva secunde. Lipirea la temperatură înaltă se realizează cu ajutorul amestecurilor de gaze propan-oxigen sau acetilen-aer.
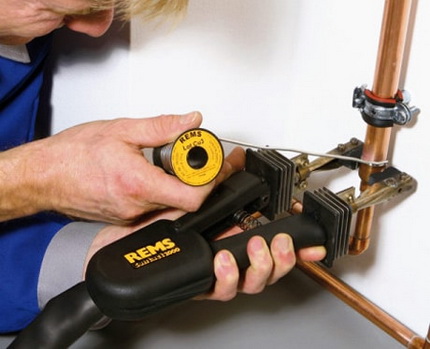
În plus, lipirea se poate realiza cu ajutorul unui fier de lipit electric special, destinat lucrului cu piese din cupru. Dispozitivul poate funcționa atât cu lipitură tare, cât și cu lipitură moale. Fierul de lipit se conectează la rețea și se utilizează acolo unde este imposibil să se lucreze cu flacără deschisă. Dispozitivul este echipat cu clești de strângere și electrozi detașabili.
Pe lângă aceste unelte, pentru montarea conductei va fi nevoie de un marker sau un creion, o ruletă, un ciocan și un nivel de construcție.
Tehnologia de lipire a produselor din cupru
După ce ați pregătit uneltele și materialele, se poate trece la procesul de lipire. Efectuăm toate operațiunile în următoarea ordine:
Tăiem piesa la lungimea necesară
Pentru tăierea țevilor de cupru se pot folosi diverse instrumente. Cel mai des se utilizează tăietorul manual de țevi. Pentru ca tăierea să fie dreaptă, țineți țeava doar perpendicular pe instrument.
Strângeți piesa între rolă și lamă și rotiți tăietorul de țevi în jurul ei. Nu uitați să strângeți șurubul de reglare cu aproximativ o treime de rotație după fiecare rotație. Când utilizați un tăietor de țevi, tăierea va fi dreaptă, iar bavurile vor apărea doar în interiorul țevii.
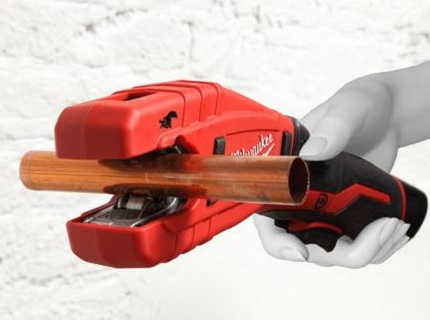
Dar diametrul piesei se va micșora ușor, ceea ce nu este de dorit. Deformarea piesei poate fi evitată dacă o tăiați cu un ferăstrău. Dar în acest caz vor apărea multe bavuri de care va trebui să scăpați și va fi necesar să utilizați un șablon pentru a reduce oblicitatea tăieturii.
Strivirea sau ovalizarea tăieturii țevii vor duce la consecințe neplăcute, deoarece vor modifica dimensiunea jocului de montaj. Valoarea acestuia trebuie să se încadreze între 0,02-0,4 mm. Dacă jocul este mai mic, aliajul de lipit nu va putea pătrunde. Dacă jocul crește, efectul capilar nu se va putea manifesta.
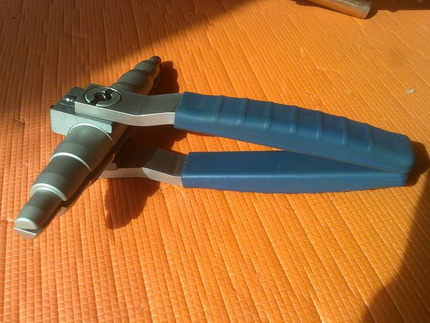
În urma tăierii, piesa trebuie să aibă un capăt strict cilindric, cu o oblicitate minimă a tăieturii. Îndepărtați bavurile de pe piesă, curățați-i suprafața interioară cu o perie și degresați-o. Tăiați în mod similar al doilea segment de țeavă. Luați un expandator de țevi și, cu ajutorul unui ciocan, măriți diametrul celei de-a doua țevi.
Verificați cum se potrivesc piesele una în alta, verificați dimensiunile jocului de montaj rezultat. Acesta trebuie să corespundă exact normei. Curățați și degresați a doua piesă. Efectuați operația pe întreaga secțiune a țevii, amintiți-vă că lungimea îmbinării trebuie să fie egală cu diametrul piesei.
Aplicăm flux pe suprafața țevii
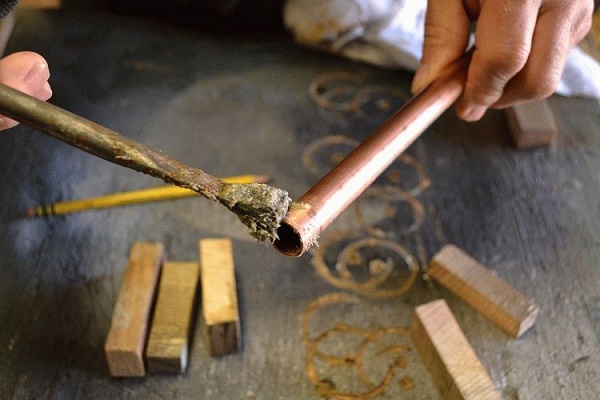
Conform regulilor tehnologiei de lipire a țevilor de cupru, pe piese trebuie aplicat un strat de flux. Luați amestecul și, cu o pensulă, aplicați-l cu atenție pe suprafața exterioară a țevii care se va afla în interiorul îmbinării.
Efectuați operația cu foarte mare atenție. Încercați să luați o cantitate minimă de soluție și distribuiți-o complet pe piesă. Pe suprafață nu trebuie să rămână excese de flux.
Îmbinăm piesele înainte de lipire
De îndată ce fluxul este aplicat pe piese, acestea trebuie conectate. Faceți acest lucru suficient de repede pentru ca particulele de impurități să nu ajungă pe suprafața umedă. Dacă lucrați cu un fitting sau cu o mufă, realizați conectarea completă a elementelor.
Pentru aceasta, rotiți-le până la capăt. În timpul rotirii, piesele nu numai că se fixează la locul lor, dar fluxul se distribuie cât mai uniform posibil în spațiul de montare.
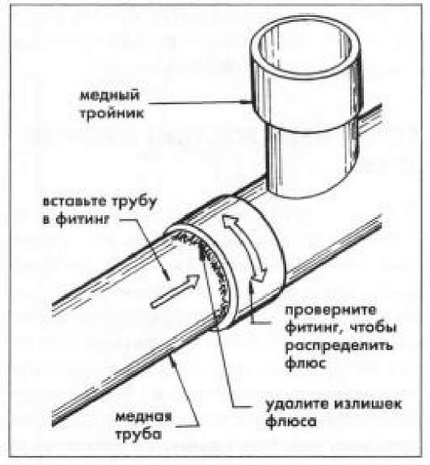
Este interzis să lăsați fluxul pe piesă, deoarece este un compus chimic agresiv.
Lipirea robinetului cu fitting pe bază de inel de compresie se realizează în următoarea ordine:
Formarea îmbinării la lipirea cu temperatură joasă
La realizarea unei îmbinări moi, se folosește obligatoriu un aliaj de lipit cu punct de topire scăzut și un flux de temperatură joasă. Pentru încălzire, puteți folosi un arzător cu gaz standard sau de dimensiuni mici, care se alimentează cu un amestec de propan și aer sau propan, butan și aer. De asemenea, puteți folosi un ciocan de lipit electric special.
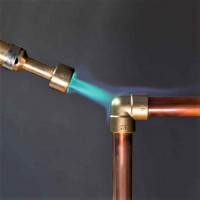
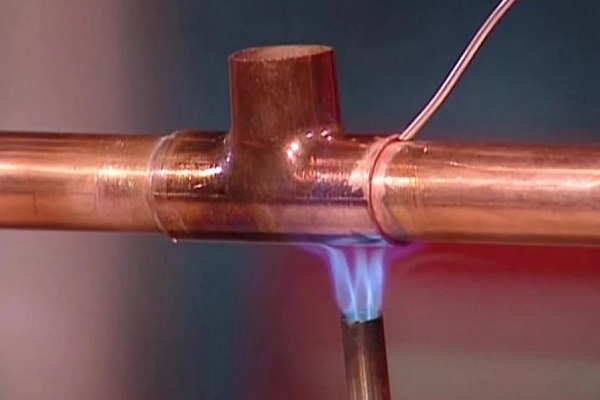
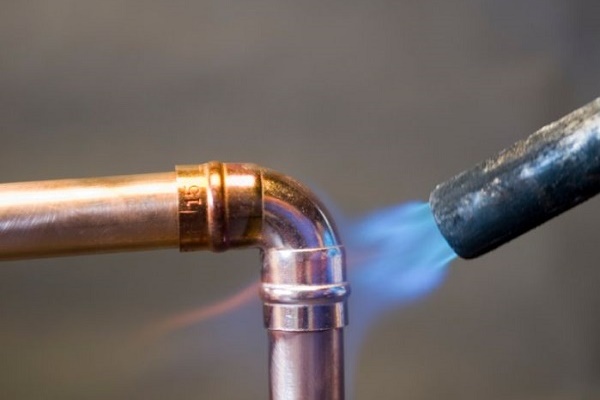
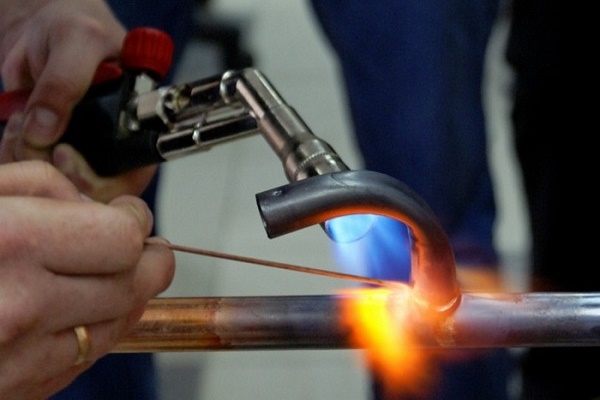
Luați arzătorul, porniți-l și îndreptați flacăra spre îmbinarea țevilor. Pata de contact situată între flacără și piesă trebuie deplasată în mod constant. Acest lucru este necesar pentru ca elementele să se încălzească uniform. Luați aliajul de lipit și atingeți din când în când spațiul de montare cu acesta. La o încălzire suficientă, aliajul de lipit începe să se topească.
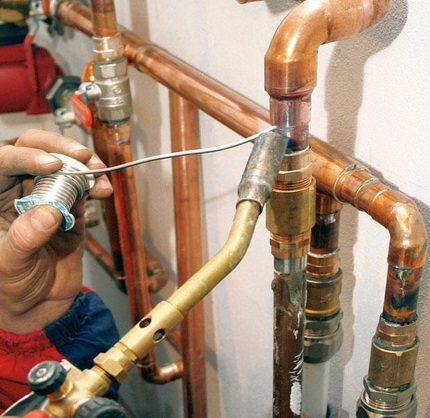
De îndată ce se întâmplă acest lucru, îndepărtați arzătorul în lateral pentru a permite aliajului de lipit să umple complet spațiul capilar. Dacă aliajul de lipit nu a început încă să se topească, continuați încălzirea. Particularitatea lipirii la temperatură joasă este aceea că aliajul de lipit nu este încălzit în mod special. Acesta trebuie să se topească de la căldura elementelor încălzite ale îmbinării.
După ce aliajul de lipit umple complet spațiul capilar, trebuie lăsat să se răcească, de preferat în condiții naturale. Trebuie să rețineți că îmbinarea moale rezultată are o rezistență scăzută, de aceea este interzis să o atingeți în stare fierbinte.
Un alt punct important. În procesul de lipire, este extrem de important să nu supraîncălziți cuprul. Altfel, fluxul aplicat pe metal se va distruge și, în consecință, nu va putea dizolva și îndepărta oxizii, ceea ce va afecta negativ calitatea îmbinării.
De aceea, este recomandabil să utilizați flux cu pulbere de aliaj de lipit. Când temperatura piesei va fi suficientă pentru încălzirea aliajului de lipit, pulberea se va topi și se va vedea cum picăturile de topitură strălucesc în interiorul fluxului.
Dacă utilizarea flăcării este inacceptabilă din anumite motive, se aplică aparate de lipit care funcționează de la electricitate. Un astfel de echipament reprezintă un set format dintr-o sursă de alimentare, clești electrici și un fier de lipit.
Procedura de încălzire și formarea ulterioară a îmbinării cu fierul de lipit nu diferă de cea descrisă mai sus. Singurul nuanță: încălzirea completă a pieselor poate dura mai puțin timp decât la încălzirea cu arzătorul.
Formarea cusăturii la lipirea de tip temperatură înaltă
În procesul unei astfel de lipiri, pentru încălzirea pieselor se utilizează de asemenea un arzător cu gaz. Acesta se alimentează cu un amestec de propan cu oxigen sau acetilenă cu aer. Este posibilă utilizarea amestecului acetilenă-oxigen.
Meșterii recomandă să încălziți piesele uniform și rapid. Adică procesul de încălzire trebuie să fie scurt. Gazul care arde în dispozitiv trebuie să dea o flacără albastră strălucitoare de intensitate mică.
Deplasăm ușor arzătorul de-a lungul viitoarei îmbinări, astfel încât încălzirea să fie cât mai uniformă. Când cuprul se încălzește până la aproximativ 750°C, acesta capătă o culoare vișinie închisă. În acest moment, aplicăm aliajul de lipit.
Pentru a se încălzi mai bine, acesta poate fi încălzit ușor cu arzătorul. Dar trebuie să rețineți că aliajul de lipit trebuie să se topească de la piesele încălzite ale îmbinării, nu de la arzător. În mod ideal, trebuie să asigurați îmbinării o încălzire minimă, la care aliajul de lipit se va topi imediat și va umple golul de montare din prima încercare.
Poate că nu va reuși imediat, dar pe măsură ce se acumulează experiență, rezultatul se va îmbunătăți. După umplerea completă a spațiului cu aliaj de lipit, lăsăm îmbinarea să se răcească. În acest timp, nu este recomandat să o atingeți. Cusătura răcită o ștergem bine pentru a scăpa de reziduurile de flux.
Analiza detaliată a tehnologiei de lipire a conductelor de cupru cu utilizarea arzătorului cu gaz este prezentată în articol, cu conținutul căruia vă recomandăm să vă familiarizați.
Tehnica de securitate la lipirea țevilor de cupru
Meșterii începători se întreabă cum să lipească țevi de cupru corect, dar uită de siguranță. Nu trebuie să faceți acest lucru. Trebuie să înțelegeți că cuprul se caracterizează printr-o conductivitate termică ridicată, așadar nu puteți ține piesele în mâini fără nicio protecție.
Neatenția și neglijența la asamblarea conductelor de cupru se pot solda cu o arsură termică. Elementele mici, de lungime de până la 0,3 m, se iau numai cu mănuși de protecție sau se țin cu cleștele.
Prudența este necesară și la lucrul cu fluxul. Acesta este un compus extrem de agresiv. Dacă, în timpul lipirii, ajunge pe piele, trebuie să opriți imediat lucrul și să spălați fluxul de pe piele cu o cantitate mare de apă cu săpun. În caz contrar, pe piele poate apărea nu doar o arsură termică, ci și una chimică.
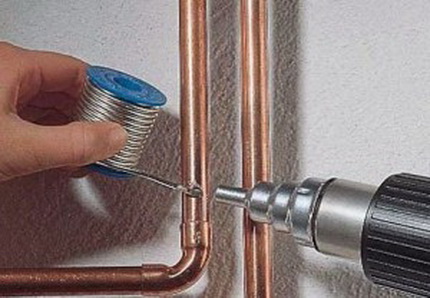
Și îmbrăcămintea pentru lucru trebuie aleasă corect. Țesăturile sintetice nu sunt deloc potrivite. Fibra artificială este foarte sensibilă la temperaturi ridicate. Se topește și se aprinde ușor, așadar pentru lucru este cel mai bine să alegeți îmbrăcăminte groasă din bumbac natural.
Un alt moment important. La încălzirea pieselor, fluxul începe să ardă. Vaporii săi sunt periculoși pentru om. Din acest motiv, încăperea în care se efectuează lucrările de lipire a țevilor de cupru trebuie să fie bine ventilată.
Meșterii experimentați sfătuiesc pe cei care se apucă pentru prima dată de lipit să se antreneze mai întâi pe resturi de țevi. Practica arată că, după trei-patru îmbinări realizate independent, se poate trece deja la montarea conductei. În acest sens, este de dorit să asamblați sistemul pe podea și abia apoi să începeți lipirea.
Conducta finită trebuie spălată bine cu apă caldă curată, pentru a îndepărta aliajul de lipit și fluxul de pe partea interioară a pieselor.
Principalele greșeli comise la lipire
Procesul de lipire a țevilor de cupru este destul de simplu, dar necesită o anumită experiență. Începătorii comit adesea greșeli în lucru.
Să examinăm principalele dintre acestea:
- Prezența defectelor pe suprafața pieselor care se îmbină. Astfel de imperfecțiuni pot apărea în timpul tăierii țevii. Dacă lipirea se efectuează peste un defect, cusătura va fi nesigură.
- Murdăriile pe zona de îmbinare a elementelor. După tăiere și curățare, piesele trebuie obligatoriu degresate.
- Lățimea insuficientă a interstițiului de montaj. Conform regulilor, pentru piesele cu secțiunea de la 6 la 108 mm, dimensiunile interstițiului trebuie să fie de la 7 la 50 mm.
- Încălzirea insuficientă a pieselor. În acest caz, aliajul de lipit nu se va putea topi corespunzător cu materialul de bază. O astfel de cusătură se va distruge ușor chiar și la o sarcină mică.
- Fluxul nu acoperă întreaga suprafață a țevii. Oxizii rămân pe suprafața piesei, ceea ce afectează negativ calitatea cusăturii.
- Supraîncălzirea zonei de îmbinare. Duce la arderea fluxului și la formarea de oxizi și calamină. Ca urmare, calitatea îmbinării se deteriorează brusc.
- Verificarea îmbinării încă fierbinți. Înainte de a verifica calitatea cusăturii, trebuie să vă asigurați că țeava s-a răcit. În caz contrar, îmbinarea se va deforma inevitabil și își va pierde rezistența.
- Ignorarea regulilor de siguranță. Lipirea se efectuează la temperaturi înalte și cu utilizarea de substanțe chimice agresive. Îmbrăcămintea de protecție, masca și mănușile sunt obligatorii.
Probabil, unui meșter începător îi va fi greu să determine singur gradul de încălzire a pieselor, atunci ar trebui să invitați un profesionist și să faceți primele conexiuni sub îndrumarea acestuia.
Cu metodele de construire a circuitelor de încălzire din țevi de cupru vă va familiariza următorul articol, pe care vă recomandăm să-l consultați.
Concluzii și material video util pe această temă
Puteți afla și mai multe informații interesante despre lipirea țevilor de cupru din următoarele videoclipuri.
Video #1. Caracteristicile lipirii cu temperatură înaltă a cuprului:
Video #2. Cum să lipiți corect fittingurile din cupru:
Video #3. Ce tipuri de fluxuri pentru lipire există:
Lipirea independentă a țevilor din cupru este o abilitate utilă, care cu siguranță îi va fi de folos meșterului de acasă. Conductele din cupru servesc foarte mult timp și fără probleme. Având în vedere costul destul de ridicat al unor astfel de piese, la asamblarea independentă se poate economisi considerabil și se poate obține o conductă de înaltă calitate la un preț destul de accesibil.
Aveți experiență personală în îmbinarea țevilor din cupru prin lipire? Poate că dețineți cunoștințe despre nuanțele executării lucrărilor? Vă rugăm să scrieți comentarii în blocul de mai jos, să puneți întrebări, să împărtășiți opinia și fotografiile dumneavoastră pe tema articolului.
 Lipirea țevilor din polipropilenă: reguli de efectuare a lucrărilor și analiza erorilor posibile
 Lipirea țevilor de cupru cu arzător pe gaz: sfaturi utile și etapele lipirii făcute singur
 Montarea țevilor de cupru de către dumneavoastră: tehnologia de instalare a conductei de cupru
 Îmbinarea conductelor de cupru: instrucțiuni și compararea diferitelor tehnologii de montaj
 Cum să vă conectați la o țeavă din plastic: particularitățile lucrărilor și analiza tuturor aspectelor importante
 Cuier din țevi PVC: variante populare + instrucțiuni pas cu pas
 Cât costă racordarea la gaz a unei case private: prețul organizării furnizării de gaz
 Cele mai bune mașini de spălat cu uscător: clasamentul modelelor și sfaturi pentru cumpărători
 Ce este temperatura de culoare a luminii și nuanțele alegerii temperaturii lămpilor în funcție de nevoile dumneavoastră
 Înlocuirea cazanului pe gaz într-un apartament: documentarea înlocuirii + norme și cerințe principale
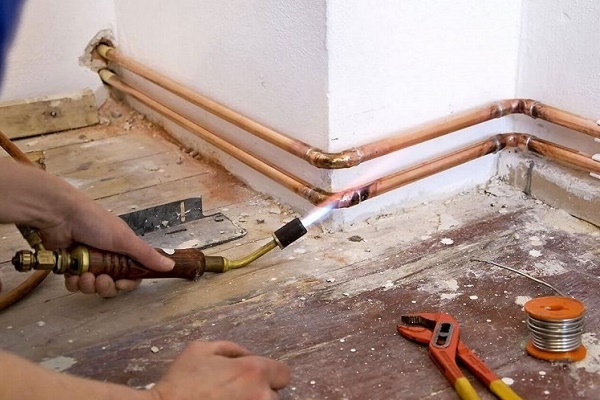
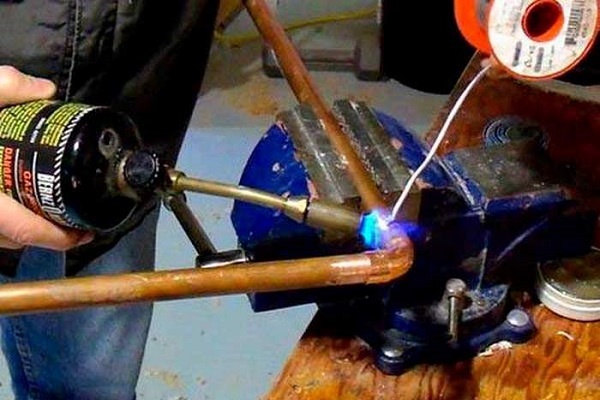
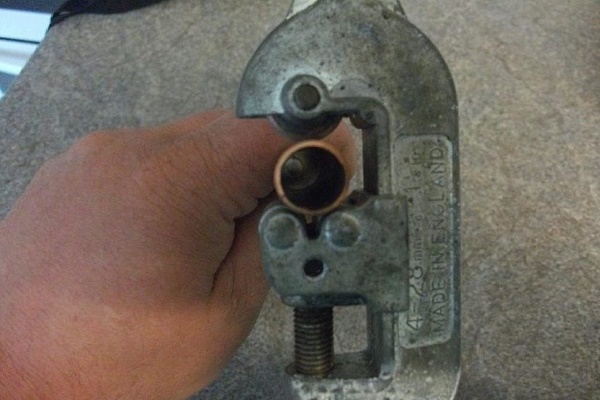
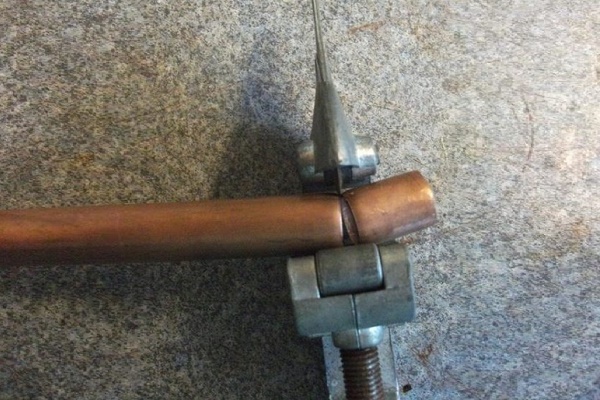
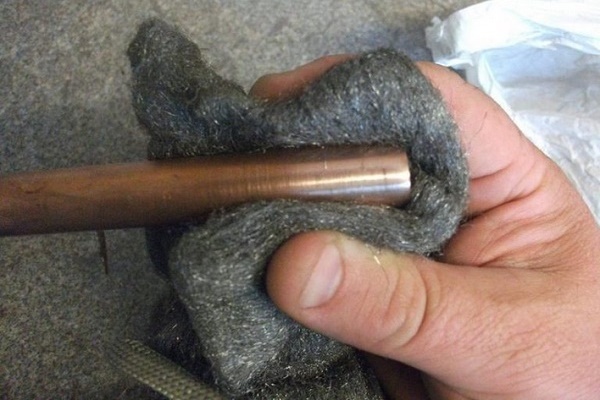
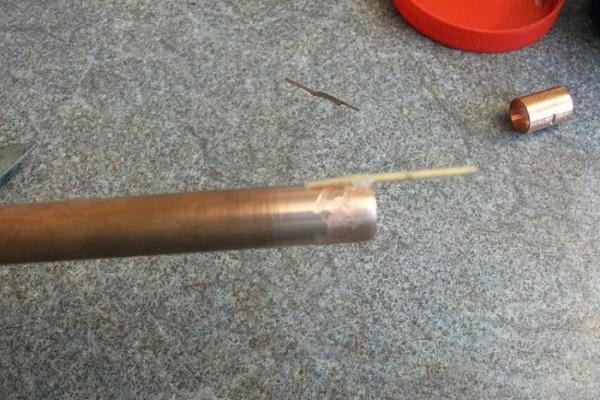
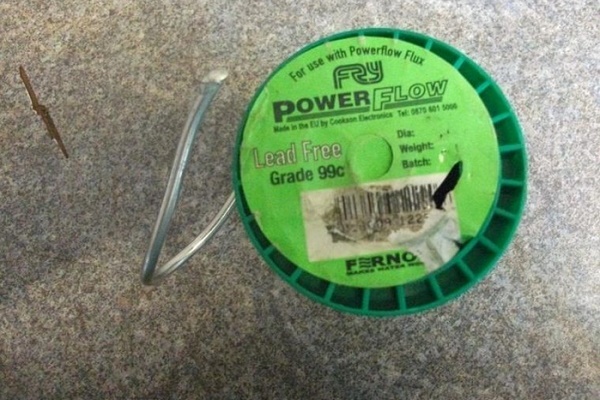
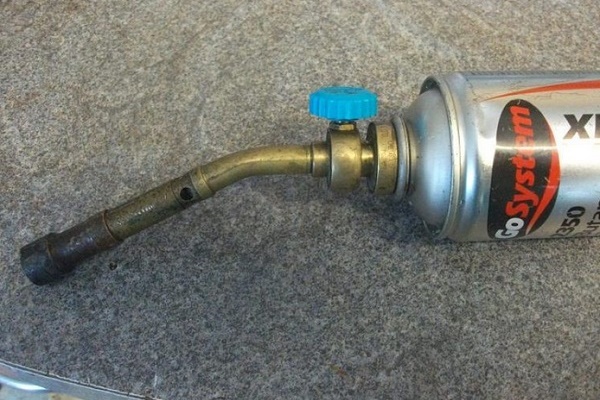
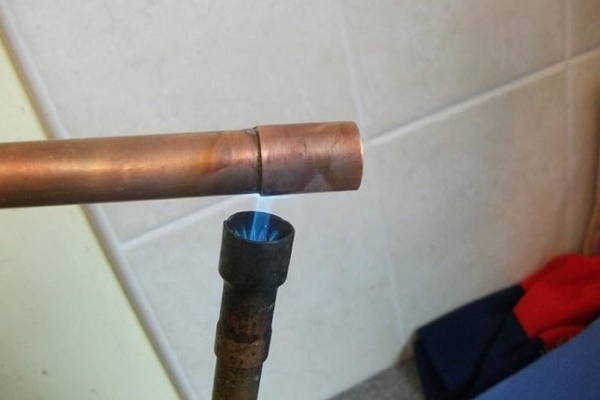
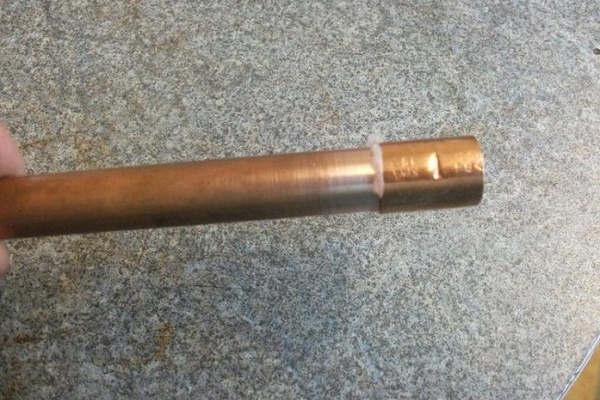
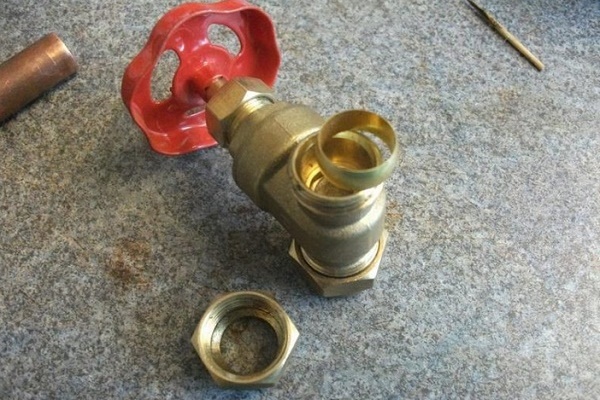
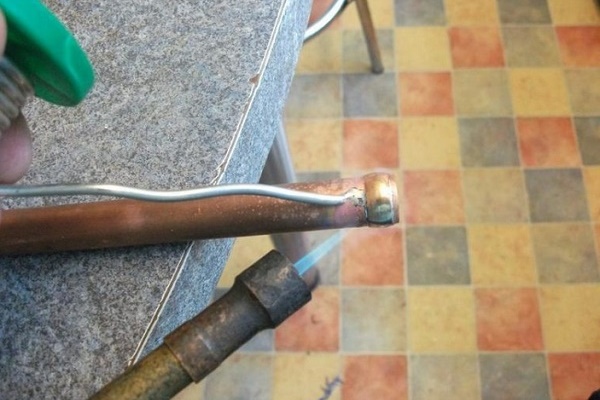
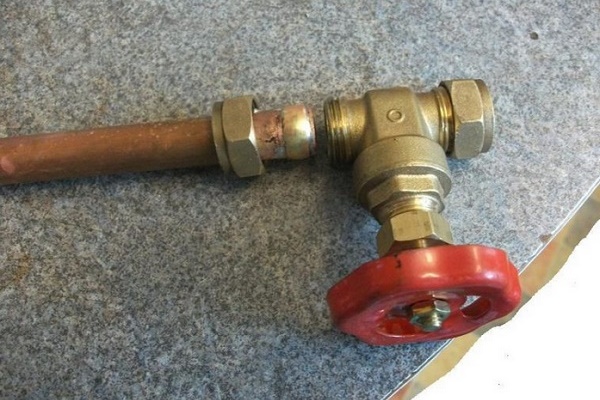
Foarte rar am ocazia să întâlnesc țevi de cupru, într-adevăr puțini le folosesc, preferând plasticul mai ieftin și mai utilitar. Dar am văzut astfel de țevi în case care aspiră la statutul de “elite”. Ele se încadrau perfect în interior. Și am avut ocazia să le lipesc și eu. Pot spune din experiență personală că această lucrare este în același timp și simplă, dar are și nuanțe.
Cuprul este un metal receptiv, în sine nu vă va cauza probleme. Dar dacă dumneavoastră înșivă faceți greșeli, după un timp va curge și locul lipirii dumneavoastră. Tuturor celor care se confruntă brusc cu necesitatea de a lipi o țeavă de cupru, în primul rând le spun – nu fiți leneși și nu economisiți timp pentru lucrările pregătitoare! Un început bun este jumătate din lucrare.
Dacă degresați prost – va curge. Dacă curățați prost – la fel. Al doilea: o cantitate moderată, dar suficientă de flux. Dacă vă zgârciți – va curge. Dacă exagerați – veți obține un loc de lipire urât. Al treilea: un regim de temperatură corect. Atât supraîncălzirea, cât și subîncălzirea sunt la fel de rele. În general, dacă intenționați să lipiți pentru prima dată, atunci cel mai bine găsiți pe undeva o bucată de țeavă de cupru și exersați, ca pe o ciornă. În același timp, vă veți identifica și posibilele greșeli.