Lipirea țevilor de cupru cu arzător pe gaz: sfaturi utile și etapele lipirii făcute singur

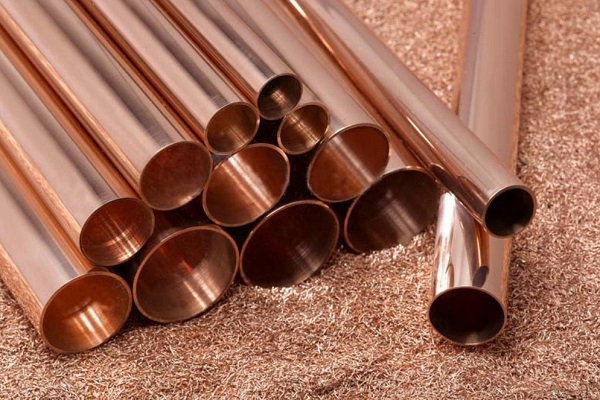
Țevile de cupru sunt folosite mult mai rar decât cele metal-plastic sau polipropilenice. Dar datorită unui complex de caracteristici tehnice excelente – conductivitate termică, rezistență anticorozivă și biologică – ele se întâlnesc în sistemele de alimentare cu apă, încălzire, aer condiționat.
Produsele din cupru de lungime mare sunt scumpe, dar se poate economisi la montaj. De exemplu, lipirea țevilor de cupru cu arzător pe gaz este accesibilă oricui dorește să îmbunătățească singur sistemul sau să efectueze reparații. Vom povesti despre cum se realizează îmbinările lipite, vom prezenta regulile de executare a acestora.
Cuprinsul articolului:
Particularitățile procesului de lipire a cuprului
Esența lipirii constă în îmbinarea etanșă a două elemente ale conductei de cupru prin încălzirea și topirea materialului de legătură – aliajul de lipit.
Aliajul de staniu după răcire formează o construcție fiabilă, nedemontabilă, care va fi folosită ulterior pentru transportul agentului termic, apei reci, agentului frigorific.
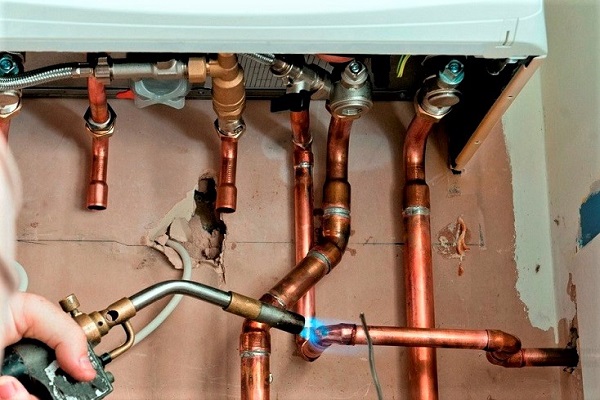
În uz casnic se aplică de obicei lipirea la temperatură joasă sau, cu alte cuvinte, lipirea moale, la care temperatura flăcării de la arzătorul pe gaz nu depășește 450 °C. Pentru aceasta se folosește aliaj de lipit ușor fuzibil, iar diametrul maxim al țevilor – nu mai mult de 110 mm.
Lipirea capilară moale este potrivită pentru echiparea sistemelor de alimentare cu apă și încălzire, dar nu se utilizează pentru transportul gazului.
Unelte și materiale necesare
Pentru ca îmbinările țeavă-țeavă sau țeavă-fitting să fie etanșe și să nu își piardă în timp calitățile de exploatare, este necesar să se utilizeze instrumente și materiale speciale, fabricate de producători verificați.
Instrumentele pe care intenționați să le folosiți constant în asamblarea conductelor din țevi de cupru, vă recomandăm să le cumpărați din magazine specializate, iar pentru lucrări ocazionale sunt potrivite produsele din magazinele online chinezești.
Setul minim pentru lipirea capilară include o serie de dispozitive.
Pentru confortul utilizării arzătorului, se folosesc uneori menghine, dacă procesul de lipire se efectuează pe o masă sau pe un banc de lucru.
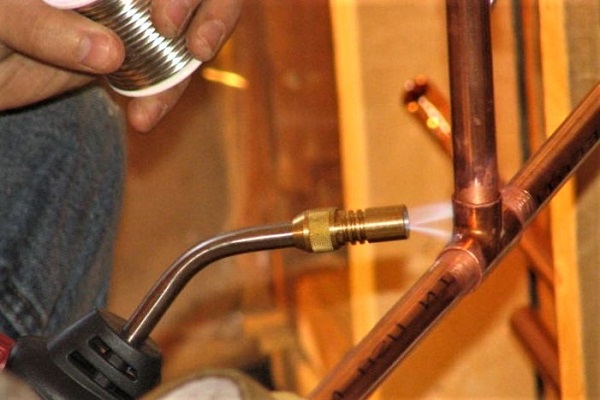
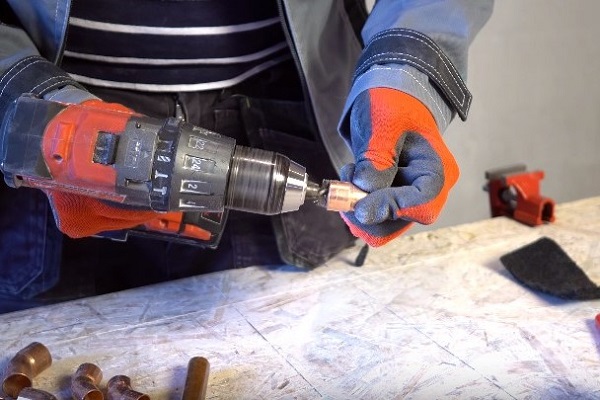
Pentru a curăța rapid și eficient suprafața interioară a tubului, în locul unei perii manuale se poate folosi un accesoriu pentru șurubelniță electrică.
Instrucțiuni detaliate pentru lipirea țevilor de cupru
Pentru a face exercițiu, se recomandă să vă antrenați pe bucăți de țeavă inutile. Trebuie să începeți lucrări serioase atunci când ați stăpânit toate abilitățile – să tăiați exact piesa, să o prelucrați corect, să utilizați arzătorul pe gaz. Procesul de lipire poate fi împărțit în 6 pași.
Pasul #1 – tăierea pieselor
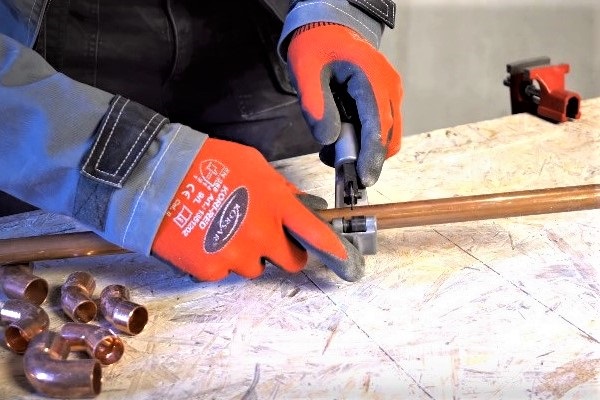
Dacă este necesar să înlocuiți un fragment de conductă sau să asamblați complet un sistem de apă/încălzire, vor fi necesare bucăți de țeavă de cupru de diferite lungimi. Decuparea materialului se realizează cu ajutorul unui tăietor de țevi pentru țevi de cupru, ale cărui criterii de selecție sunt prezentate în articolul recomandat de noi.
De obicei, ele se îmbină prin intermediul unor teuri, coturi, mufe. De asemenea, se folosește metoda de îmbinare prin extindere, în care un fragment se introduce în altul, cu capătul lărgit.
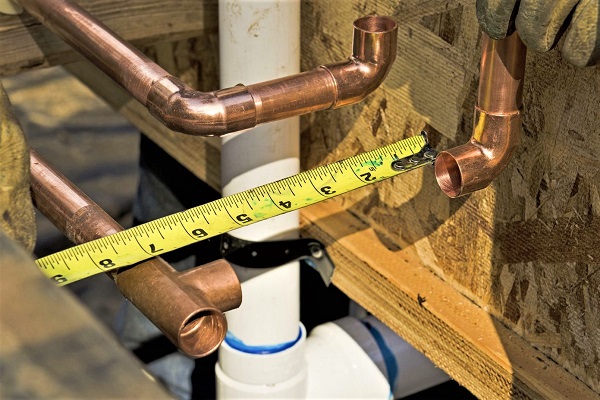
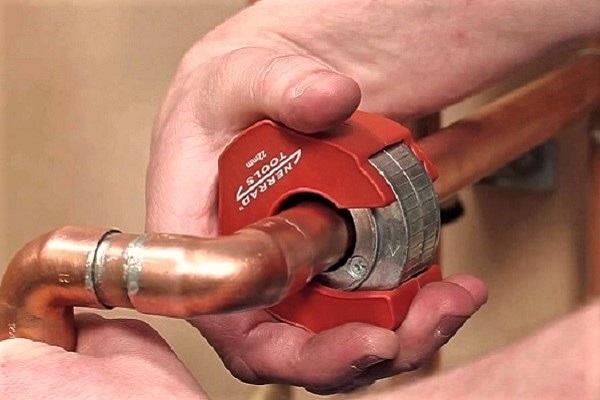
Apoi luați tăietorul de țevi și tăiați țeava în fragmente de lungimea dorită. Dacă lucrările se efectuează pe o masă, puteți folosi un tăietor electric sau un model manual cu o rază mare de acțiune. Pentru lucrări în spații înguste, de exemplu, lângă un perete, doar unealta manuală compactă este potrivită.
Există variante convenabile cu role și lame din oțel. Este ușor de utilizat: trebuie să puneți tăietorul lateral pe locul de tăiere marcat anterior, să îl fixați cu mecanismul cu clichet, apoi să rotiți unealta în jurul țevii.
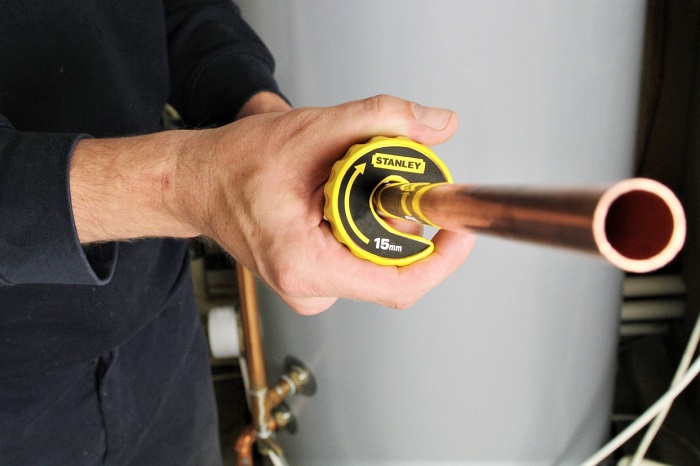
Vă sfătuim să nu tăiați toate fragmentele deodată – este posibil ca în timpul lipirii, conducta să se deplaseze, modificându-și configurația, iar lungimea unor piese va trebui modificată.
Pasul #2 – curățarea și lărgirea secțiunilor
Adecvarea strânsă a părților metalice și răspândirea uniformă a aliajului pentru lipirea cuprului sunt garantate numai atunci când zona de îmbinare este curățată cât mai bine.
Pentru aceasta, prelucrați ambele fragmente adiacente, atât pe interior, cât și pe exterior:
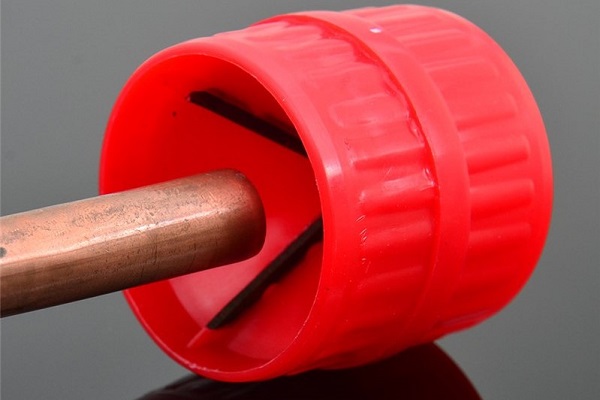
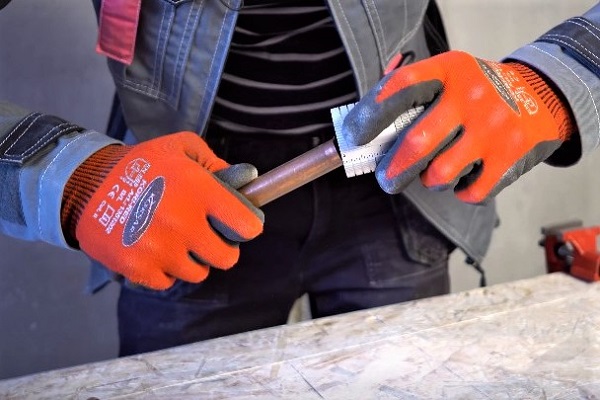
- Mai întâi, îndepărtați teșitura pentru a reduce grosimea metalului și a pregăti marginea pentru lipire. Pentru aceasta, utilizați un teșitor – un instrument mic de formă cilindrică.
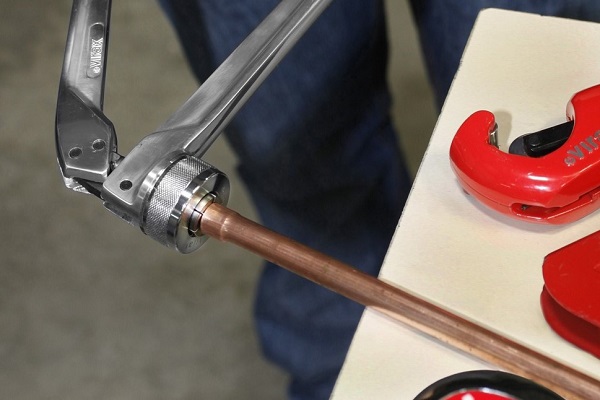
- Dacă două segmente de țeavă vor fi conectate direct, măriți diametrul marginii unuia dintre fragmente cu un instrument special – un expander.
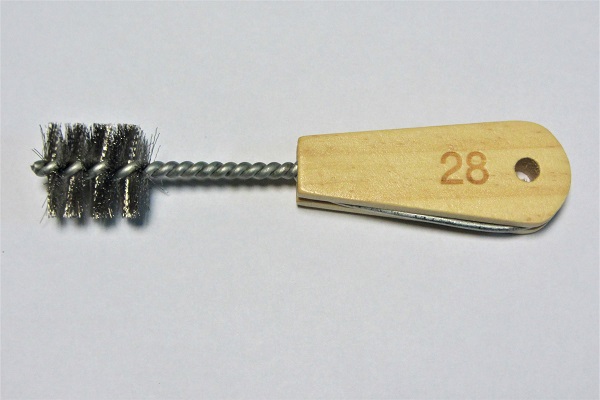
- Apoi luați o perie metalică și prelucrați partea interioară.
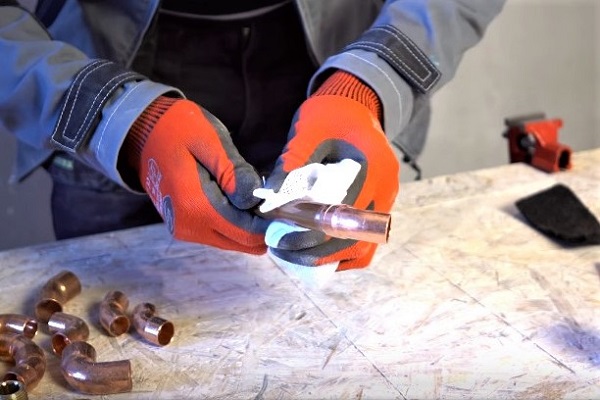
- Cu șmirghel fin sau cu un burete metalic, curățați partea exterioară până la strălucire.
Zona curățată și degresată a piesei se deosebește chiar și vizual.
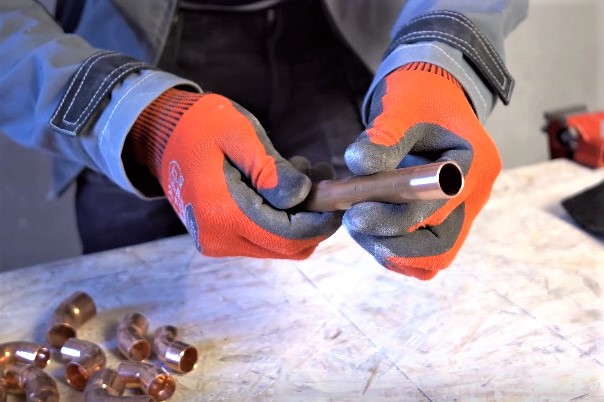
Dacă se utilizează o mufă sau un cot, înainte de lipire este necesar să pregătiți ambele capete, iar la un teu – toate trei.
Pasul #3 – aplicarea fluxului
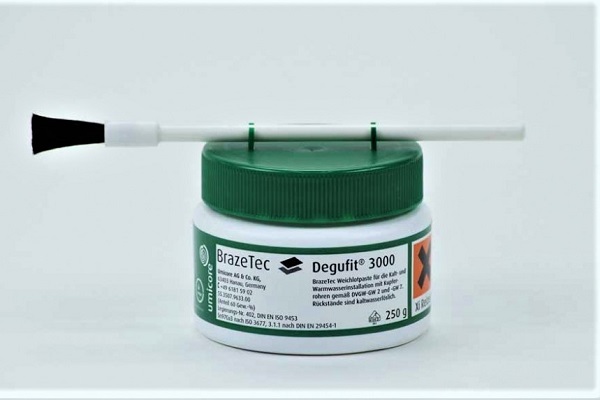
Pentru îmbinarea țevilor de cupru pentru încălzire sau alimentare cu apă se folosesc diferite tipuri de flux și pastă. Rolul lor principal este de a asigura umplerea completă cu aliaj a zonei de lipire, pregătind în același timp metalul și curățându-l de oxizi.
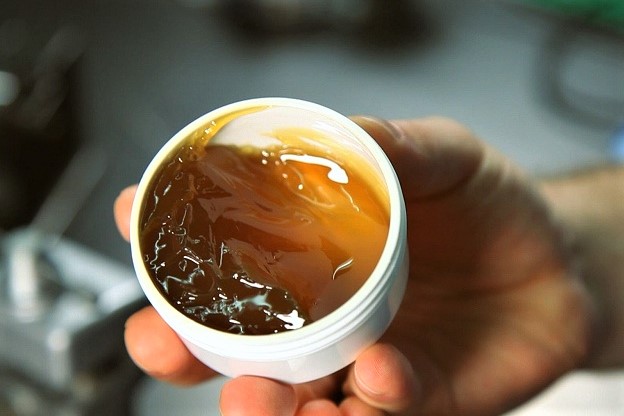
Compoziția fluxului poate fi diferită. Funcțiile de curățare sunt îndeplinite de obicei de clorura de zinc, acidul clorhidric sau acidul boric. Protecția împotriva oxigenului este asigurată de prezența colofoniului, a ceară sau a rășinii.
Soluțiile lichide se vând în tuburi, iar pasta – în borcănașe mici din plastic. Pensula pentru aplicare vine de obicei inclusă, dacă nu, se poate cumpăra orice variantă alternativă de la un magazin de papetărie – pentru lipici sau pentru vopsea.
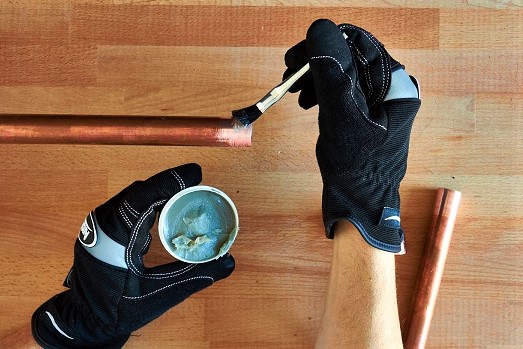
Aplicarea unui strat gros este considerată o greșeală – la contactul strâns, pasta în exces este stoarsă și, oricum, trebuie îndepărtată.
Pasul #4 – îmbinarea pieselor
La îmbinarea a două segmente de țeavă sau a unui fitting și a unei țevi, fluxul se aplică de obicei pe marginea piesei care se introduce în interior. Nu are rost să tratați cel de-al doilea element cu flux – la contact, acesta se va distribui uniform pe ambele suprafețe adiacente.
Rotiți piesele una față de cealaltă, astfel încât pasta să se distribuie pe zona de contact, apoi îndepărtați cu o cârpă excesul de soluție care a ieșit la exterior.
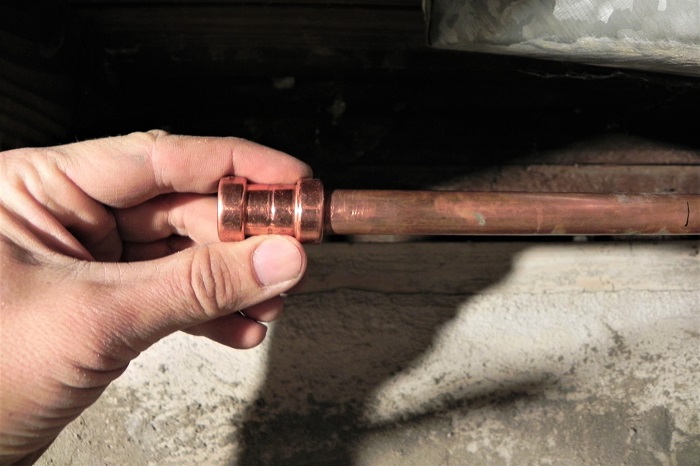
După efectuarea îmbinării, este necesar să realizați cât mai repede posibil lipirea țevilor de cupru. Nu se recomandă să lăsați piesele pregătite mult timp, pentru ca pasta de lipit să nu-și piardă calitățile.
Pasul #5 – lipirea prin tehnologie capilară
La asamblarea conductelor din cupru pentru încălzire și apă, se utilizează lipirea capilară la temperatură joasă, respectiv se alege un aliaj ușor fuzibil.
Procesul de lipire se desfășoară în următoarea ordine:
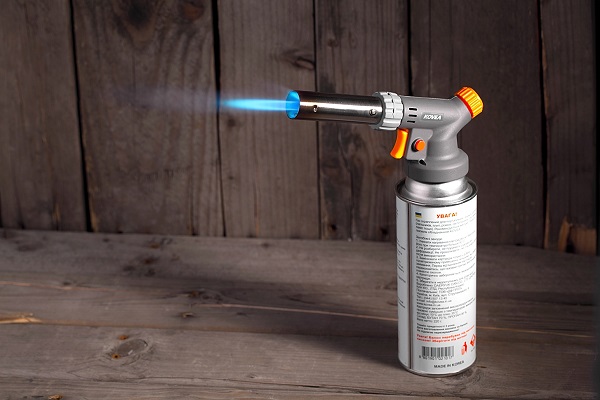
- pornim arzătorul pe gaz;
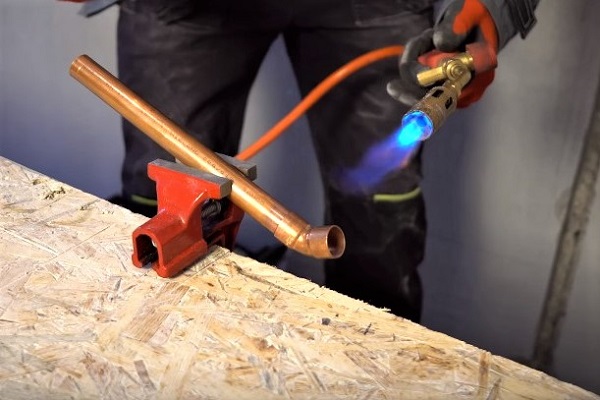
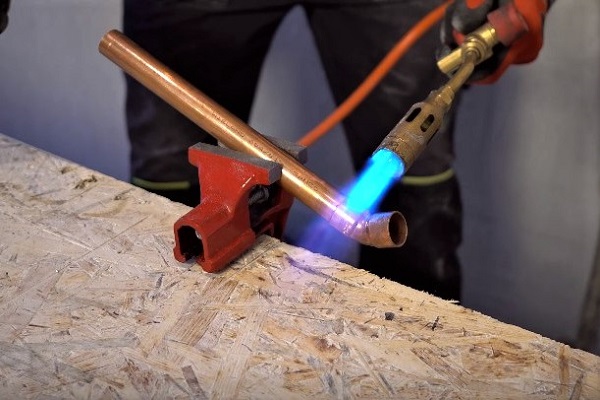
- îndreptăm flacăra spre zona de îmbinare;
- deplasăm jetul de flacără pe întreaga suprafață a zonei de lucru, pentru a asigura o încălzire uniformă;
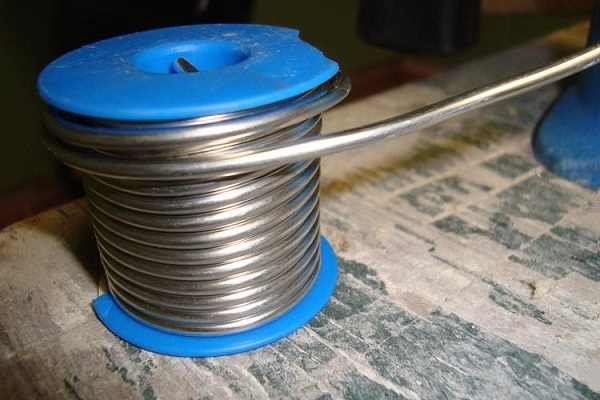
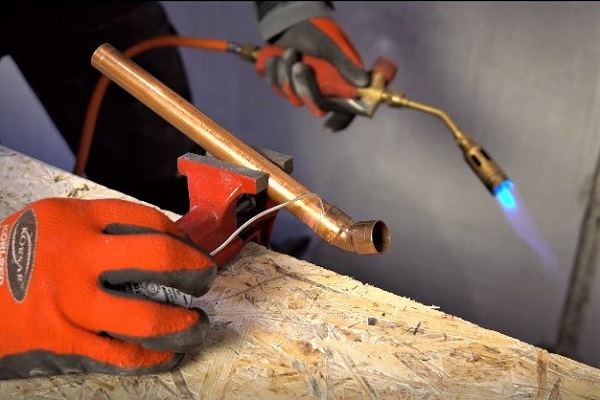
- când piesele s-au încălzit până la temperatura de topire a aliajului, apropiem aliajul de interstițiu și îl atingem în câteva locuri, astfel încât să umple complet spatiul dintre piese.
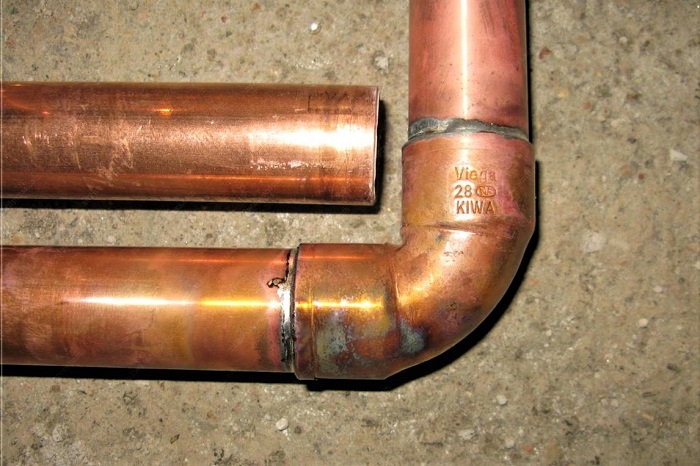
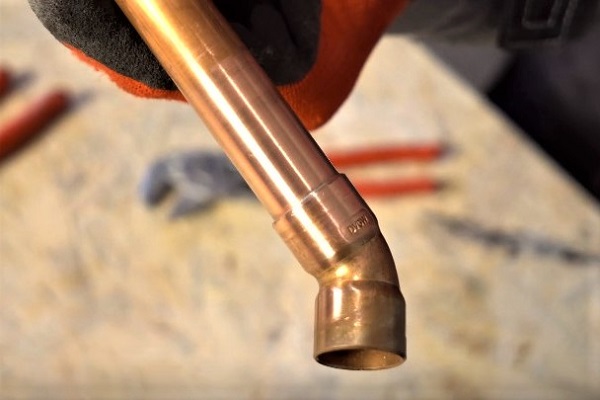
Dacă toate acțiunile sunt executate corect, după răcire, aliajul trebuie să formeze o îmbinare etanșă și rezistentă. Din exterior, aceasta arată ca o cusătură care se diferențiază prin culoare.
Abilitatea de a folosi arzătorul, de a-l apropia și îndepărta la timp, este foarte importantă. De îndată ce lipitura încălzită începe să fie trasă în interiorul interstițiului, este mai bine să o îndepărtați pentru a nu supraîncălzi piesele.
Dacă simțiți că lipitura a încetat să se topească și este necesară creșterea temperaturii, aduceți din nou arzătorul. Verificarea rezistenței și etanșeității îmbinării se poate face numai după răcirea completă a pieselor.
Pasul #6 – prelucrarea cusăturilor
Meșterii experimentați stăpânesc de obicei perfect tehnica îmbinării țevilor de cupru și o realizează literalmente într-un minut. În acest timp, ei ating lipitura doar într-un singur loc, după care aceasta se răspândește în zona de îmbinare și nu iese de sub piesa superioară.
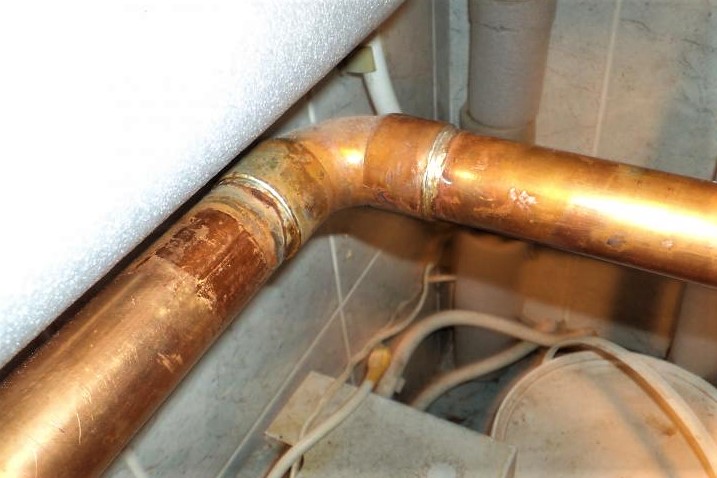
Dar în practică, mai ales la începători, de cele mai multe ori lipitura rămâne, formând cicatrici în interior și în exterior. Cele interioare pot provoca ulterior depuneri, iar cele exterioare nu arată estetic, deci este necesar să le îndepărtați.
Curățarea se poate face cu hârtie abrazivă, perie metalică sau periuță – aceleași obiecte care au fost folosite pentru pregătirea în vederea lipirii.
După ultimele atingeri – curățarea zonei de lipire – lucrarea este considerată finalizată. Puteți trece la următoarea îmbinare.
Recomandări ale meșterilor experimentați
Fiecare etapă a lipirii este însoțită de respectarea unui set de reguli, nuanțe mici, dar importante. Respectarea lor influențează direct rezultatul lucrării.
Asigurați-vă că, în timpul lipirii, fittingul sau țeava nu sunt sub sarcină – astfel aliajul topit se va răspândi mai uniform.
După finalizarea tuturor lucrărilor de instalare a sistemului de alimentare cu apă sau încălzire din țevi de cupru, eliminați obligatoriu resturile de flux de pe țevi pentru a preveni deteriorarea cuprului, și curățați imediat îmbrăcămintea și uneltele de lucru.
Concluzii și material video util pe această temă
Video #1. Master-class de lipire în imagini:
Video #2. Racordare la țeavă prin lipire:
Video #3. Particularitățile lipirii la temperatură înaltă a tuburilor pentru aparate de aer condiționat:
Tehnologia de lipire este accesibilă tuturor celor interesați, deoarece nu necesită abilități complexe sau un bagaj de cunoștințe speciale. Se poate atinge măiestria în câteva sesiuni practice, iar materialele și uneltele pot fi achiziționate de la cel mai apropiat magazin de construcții.
Însă, la asamblarea sistemelor de încălzire sau alimentare cu apă, recomandăm începătorilor să solicite ajutorul unor montori mai experimentați, deoarece erorile de lipire pot duce la avarii și cheltuieli suplimentare.
Vă rugăm să scrieți comentarii, să adresați întrebări, să încărcați fotografii pe tema articolului în blocul de mai jos. Povestiți cum ați lipit țevi de cupru cu propriile mâini. Nu este exclus ca subtilitățile tehnologice descrise de dvs. să fie utile vizitatorilor site-ului.
 Lipirea țevilor de cupru: analiza pas cu pas a lucrărilor și exemple practice
 Lipitură pentru sudarea cuprului: tipuri de lipituri și caracteristicile lor + sfaturi pentru alegere
 Montarea țevilor de cupru de către dumneavoastră: tehnologia de instalare a conductei de cupru
 Lipirea țevilor din polipropilenă: reguli de efectuare a lucrărilor și analiza erorilor posibile
 Îmbinarea conductelor de cupru: instrucțiuni și compararea diferitelor tehnologii de montaj
 Aparat de sudat pentru țevi din polipropilenă: clasificare, clasamentul celor mai bune + sfaturi de alegere
 Cât costă racordarea la gaz a unei case private: prețul organizării furnizării de gaz
 Cele mai bune mașini de spălat cu uscător: clasamentul modelelor și sfaturi pentru cumpărători
 Ce este temperatura de culoare a luminii și nuanțele alegerii temperaturii lămpilor în funcție de nevoile dumneavoastră
 Înlocuirea cazanului pe gaz într-un apartament: documentarea înlocuirii + norme și cerințe principale
Mi s-a întâmplat o singură dată în viață să lipesc o țeavă de cupru. S-a dovedit a nu fi atât de înfricoșător pe cât credeam. Mi s-a scurs schimbătorul de căldură de la coloană, iar la atelier nu s-au angajat să-l repare, așa că am decis să inventez ceva eu însumi. Am studiat internetul, am cumpărat o butelie de gaz, de tip turistic, 220 de grame de butan lichefiat, un arzător și sârmă de lipit.
M-am antrenat, într-adevăr, pe o țeavă inutilă, și atât de activ, încât am consumat butelia de gaz. Cu a doua am reparat coloana mea, deși nu arată prea îngrijit, dar am restaurat schimbătorul de căldură.