Metode sanitare de îmbinare a țevilor: o prezentare a tuturor variantelor posibile de execuție

Pentru ca sistemele de alimentare cu apă și circuitele prin care circulă agentul termic să își îndeplinească impecabil sarcinile, componentele lor trebuie să fie asamblate corect și conectate corespunzător. Rezultatul eforturilor instalatorilor trebuie să fie etanș, pentru a nu crea probleme proprietarilor și vecinilor lor. Sunteți de acord?
Toate modalitățile actuale de conectare a țevilor, care asigură funcționarea normală a sistemului, sunt prezentate în articolul pe care vi-l propunem. Am descris în detaliu variantele tehnologice, care depind de materialul din care sunt fabricate piesele îmbinate și de categoria conductei. Sfaturile noastre vă vor ajuta să obțineți un rezultat ideal.
Cuprinsul articolului:
Prezentare generală a îmbinărilor sanitare demontabile
Toate metodele cunoscute de conectare a țevilor pot fi împărțite în două clase — demontabile și nedemontabile. La rândul lor, îmbinările demontabile pot fi cu flanșe și cu mufe. Metodele nedemontabile includ îmbinări precum cea cu mufă, cu inel de strângere, sudarea cap la cap, cea cu lipici.
Îmbinările care, la nevoie, pot fi demontate și apoi repuse la loc, simplifică considerabil întreținerea și repararea conductelor. Aceste îmbinări se utilizează în principal la formarea comunicațiilor interioare.
Avantajul metodei este simplitatea sa de execuție. Nu se aplică nici tratamente chimice, nici termice. Defecțiunile unei conducte îmbinate prin această metodă sunt ușor de identificat și remediat.
Etanșeitatea la îmbinarea sanitară a țevilor se asigură prin utilizarea unor piese speciale. Se disting 2 tipuri de îmbinări care aparțin tipului demontabil: cu flanșă și cu fiting. Primul se folosește când este necesară îmbinarea țevilor de diametru mare, iar al doilea este mai potrivit pentru conductele casnice.
Cu varietățile, caracteristicile și marcajul țevilor din polipropilenă și al fitingurilor utilizate în îmbinare vă va familiariza următorul articol, pe care vă recomandăm să-l citiți.
Fitingurile utilizate în sistemele sanitare se montează în puncte de control, la coturi, ramificații. Ele pot fi turnate și prin compresie. Din punct de vedere funcțional, se pot evidenția următoarele tipuri de fitinguri:
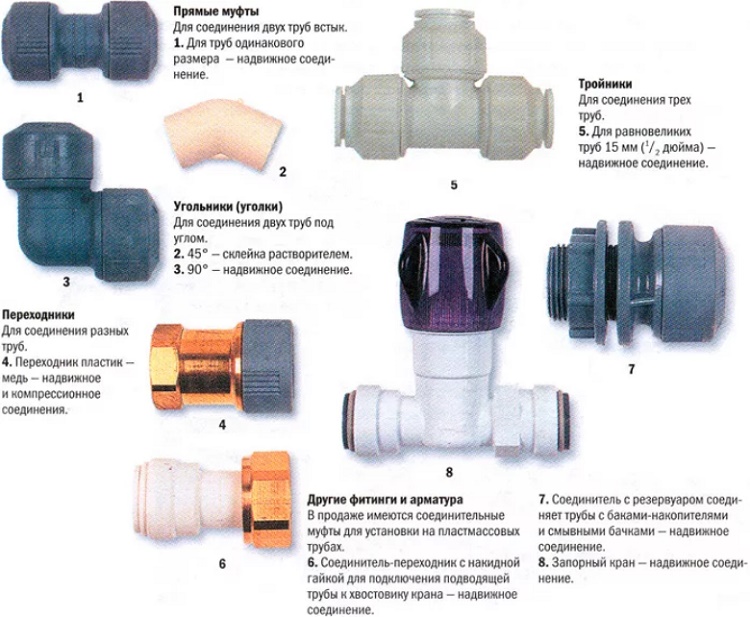
Setul de fittinguri se alege în funcție de specificul conductei respective. După metoda de fixare pe țeavă, fittingurile pot fi: cu clemă, filetate, prin presare, precum și cele utilizate pentru îmbinare prin sudură și lipire.
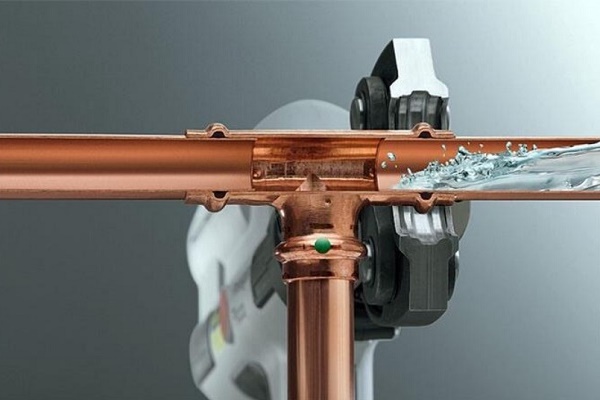
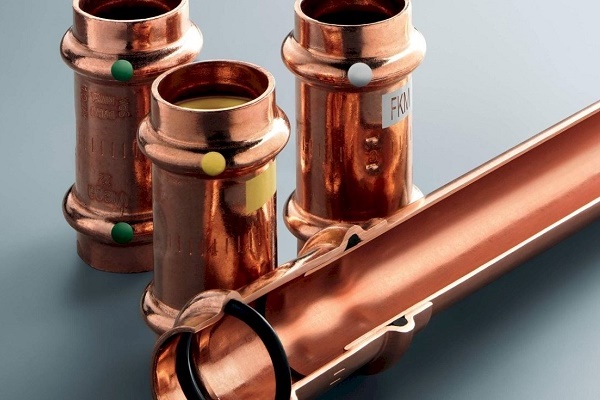
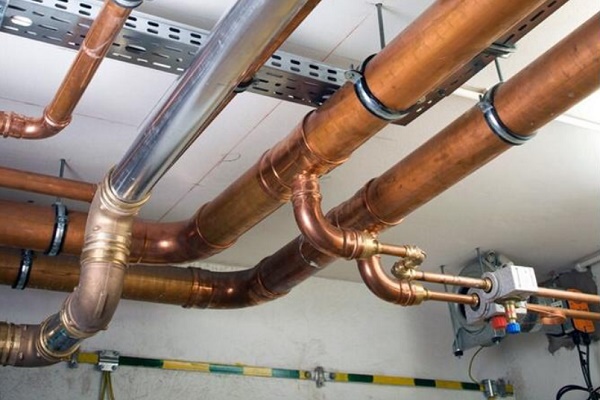
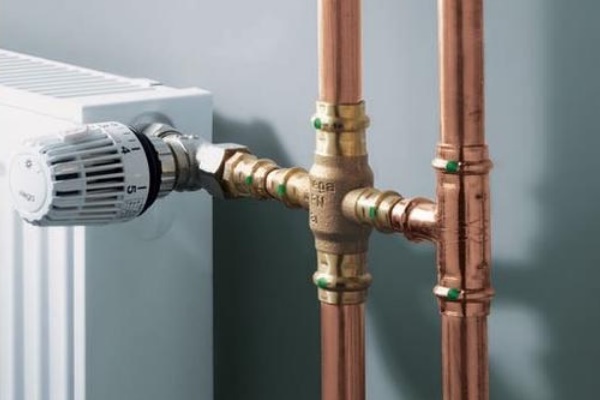
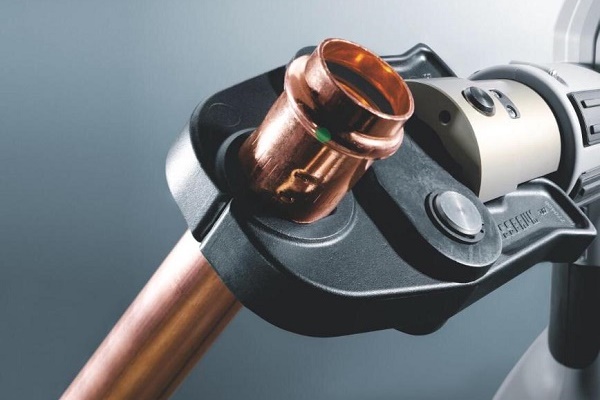
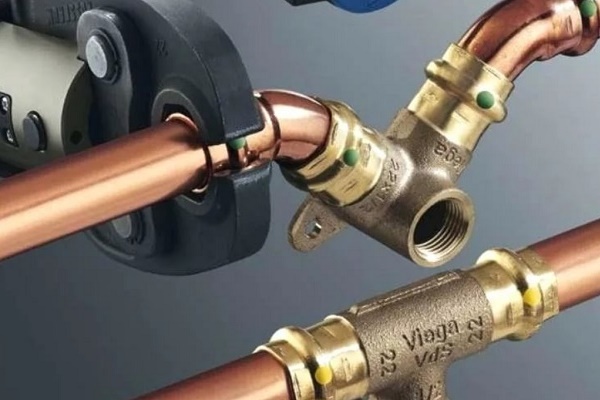
Se produc fittinguri pentru țevi metaloplastice, utilizate în formarea îmbinărilor prin strângere și prin presare. Pentru îmbinarea țevilor din polipropilenă se produc fittinguri utilizate atât prin lipire, cât și prin sudare. Pentru țevi de cupru se fabrică fittinguri atât pentru îmbinări prin presare, cât și pentru lipire.
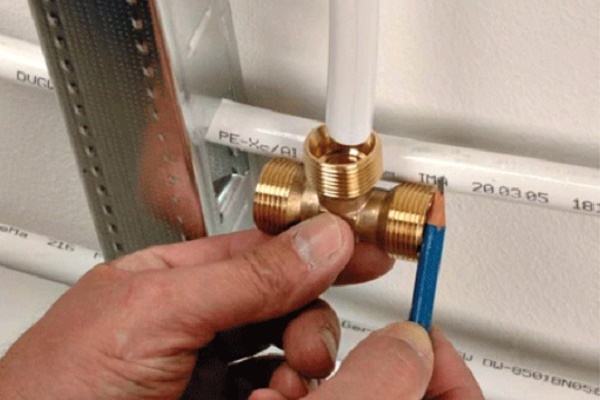
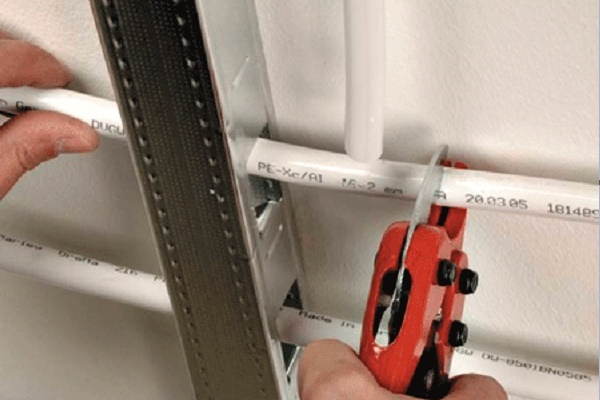
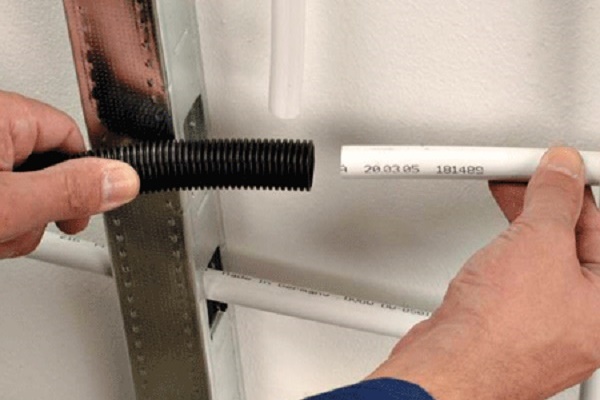
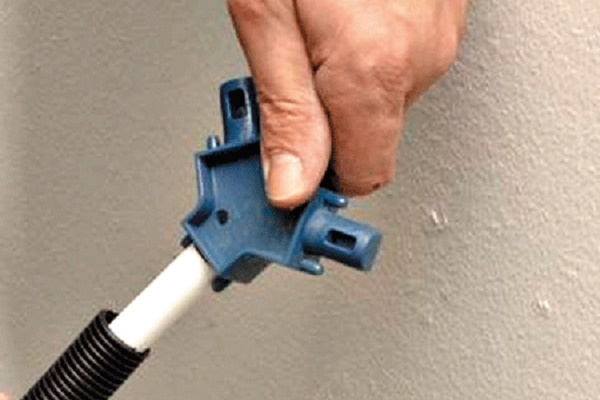
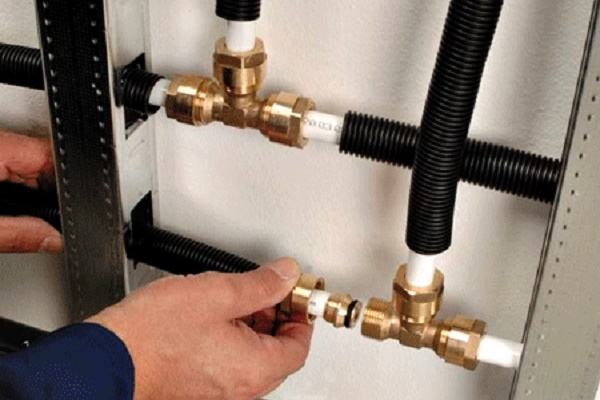
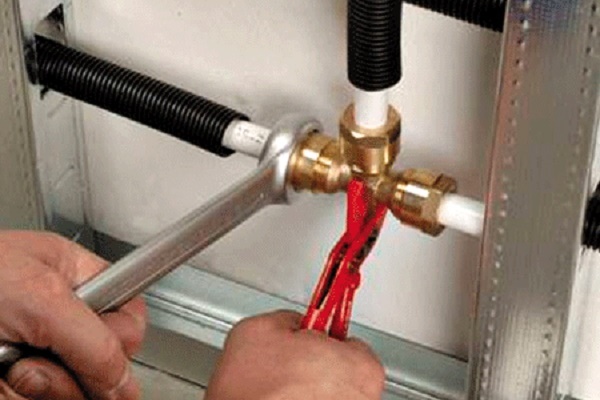
Procesul de asamblare a unei conducte metaloplastice utilizând fittinguri de compresie va fi prezentat de următoarea serie de fotografii:
Metoda de îmbinare cu mufă
Muful este o lărgire de montaj destinată creării unei îmbinări sigure. Principiul se bazează pe introducerea capătului unei țevi cu secțiune mai mică într-o țeavă cu diametru mai mare. Etanșeizarea îmbinării se realizează prin utilizarea unui material de etanșare introdus în mufă sau prin lipire cu un compus rezistent la apă.
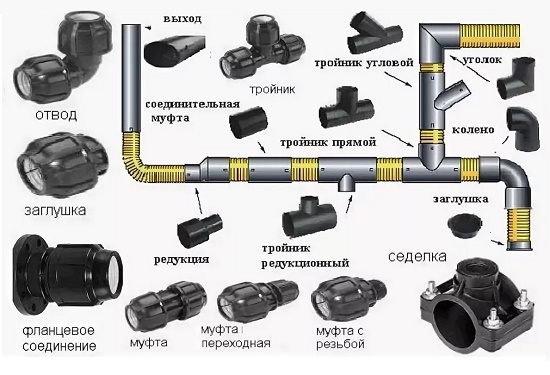
În funcție de materialul țevilor și de diametrul acestora, se alege una dintre mai multe variante existente de îmbinare cu mufă: cu inel de etanșare, fără inel, prin sudare, prin lipire.
Îmbinare fără etanșare cu inel
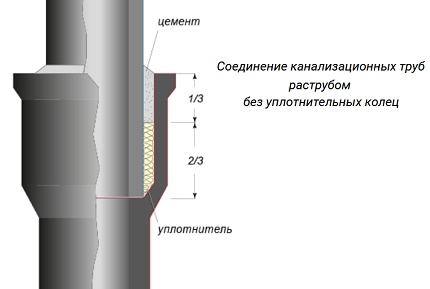
Fără inel de etanșare, cel mai adesea se îmbină țevi din fontă. Țeava de introdus se scurtează, iar capătul se prelucrează astfel încât să nu rămână crestături și fisuri. În mufă se introduce partea posterioară a țevii de îmbinat.
Interstițiul rezultat se umple cu funie din cânepă uleiată sau cu șuvițe de in rășinite. Inițial, materialul de etanșare se așează în formă de inel și se bate în mufă, lovind cu ciocanul pe o lopățică specială de lemn sau pe o șurubelniță. Este important să se urmărească ca capetele materialului să nu pătrundă în interiorul conductei.
Se continuă așezarea strat cu strat a materialului de etanșare până la umplerea mufei pe 2/3 din adâncimea sa. Pentru ultimul strat se utilizează material de etanșare netratat, deoarece uleiurile sau rășina ar înrăutăți adeziunea la umplerea spațiului rămas în mufă cu ciment.
Pentru obținerea mortarului este necesar ciment de mărci 300 – 400 și apă pentru diluare. Componentele se iau în raport de 9:1. Cimentul se bate în mufă și se acoperă cu o cârpă umedă pentru o mai bună priză.
Uneori, în loc de ciment, se utilizează un amestec de azbociment, fabricat din ciment M400 și fibră de azbest de calitate, în raport de 2:1.
Apa se adaugă imediat înainte de așezare, în cantitate de aproximativ 11% din greutatea amestecului uscat. În locul materialelor de etanșare pe bază de ciment, se folosesc adesea etanșanți bituminoși, siliconici, lut, ultimul strat al acestuia fiind consolidat prin aplicarea de bitum sau vopsea cu ulei.
Îmbinare cu mufă și inel de etanșare
Această metodă este cea mai frecvent utilizată la realizarea sistemelor de canalizare interioară. Inelul de cauciuc, prins între mufă și țeava introdusă în ea, asigură o îmbinare etanșă. Prin urmare, metoda nu este doar simplă, ci și fiabilă.
Inelul de etanșare netezește într-o oarecare măsură diferențele de axe dintre cele două țevi îmbinate. Totuși, acest lucru este valabil numai dacă, la fiecare metru al conductei compozite, axele sunt deplasate cu o valoare care nu depășește grosimea peretelui țevii.
Dacă această condiție este încălcată, crește probabilitatea apariției scurgerilor ca urmare a deformării neuniforme a etanșării.
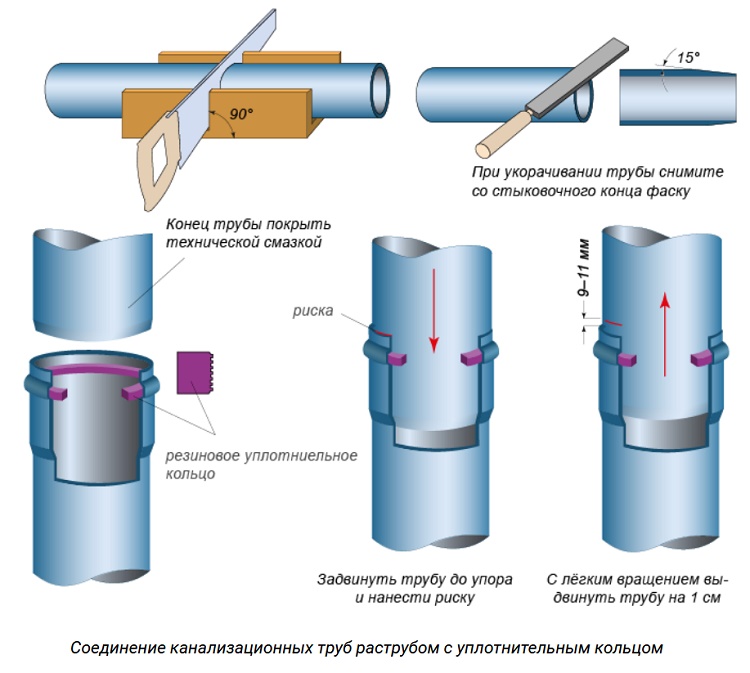
Pentru a determina adâncimea de introducere a capătului liber al țevii în mufă, inelul de etanșare se scoate temporar. Apoi, plasând țeava în mufă până la opritor, se marchează locul unde partea introdusă atinge mufa.
La montare, țeava se trage ușor înapoi față de marcaj — cu 0,9 – 1,1 cm. Această distanță va permite echilibrarea tensiunilor interne care apar în sistem la fluctuații de temperatură.
Înainte de amplasarea inelului, se recomandă să-l scufundați în apă cu săpun și să-l strângeți ușor. Acest lucru va simplifica considerabil introducerea acestuia în adâncitura mufei. Pentru a minimiza deformarea, unii producători au început să producă fittinguri cu un unghi de 87⁰ în loc de 90⁰. Țeava intră în mufă înclinată și inelul nu se deformează.
Dacă este necesară îmbinarea țevilor fabricate din materiale diferite, se folosesc tuburi de adaptare. Dimensiunea tubului de adaptare, cum ar fi diametrul interior, trebuie să corespundă secțiunii exterioare a țevii conectate. În cazul îmbinării mufei unei țevi polimerice cu o țeavă de fontă, pe capătul celei din urmă se aplică un dublu etanșant și se montează tubul de adaptare.
Lipirea părților unei conducte din plastic
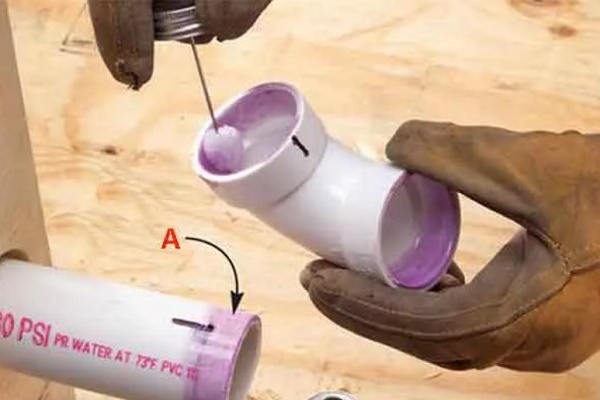
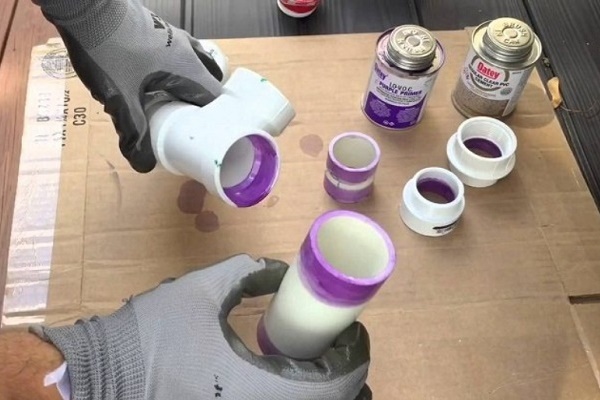
Prin metoda lipirii se îmbină țevile PVC cu mufă. Pentru o aderență mai bună, mufa în interior și capătul țevii introduse se șlefuiesc cu hârtie abrazivă pentru a face suprafața rugoasă. Apoi se face teșitura, părțile prelucrate se degresează, folosind clorură de metilen ca primer.
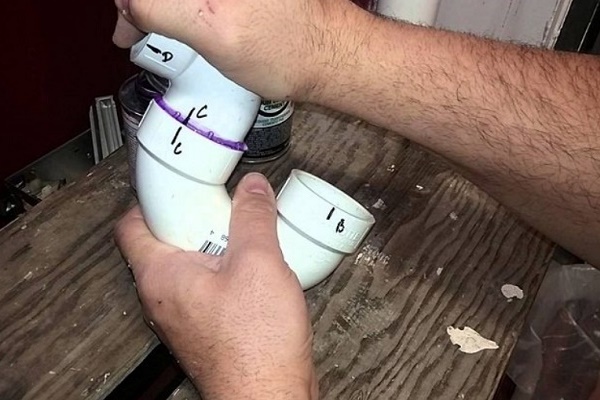
Înainte de a efectua îmbinarea, se verifică compatibilitatea țevilor. Țeava cu diametru mai mic trebuie să intre în mufă liber, dar nu prea mult. Apoi, cu o linie se marchează limita pentru aplicarea lipiciului — acest lucru va ajuta la îmbinarea pieselor fără erori.
Pe suprafețele elementelor de îmbinat — 2/3 din adâncitura mufei, precum și capătul calibrat complet al țevii, se aplică uniform se aplică lipiciul într-un strat subțire. Țeava se introduce în mufă și se rotește cu un sfert de tură pentru a îmbunătăți contactul între elementele îmbinate. Piesele îmbinate se țin până la prinderea lipiciului.
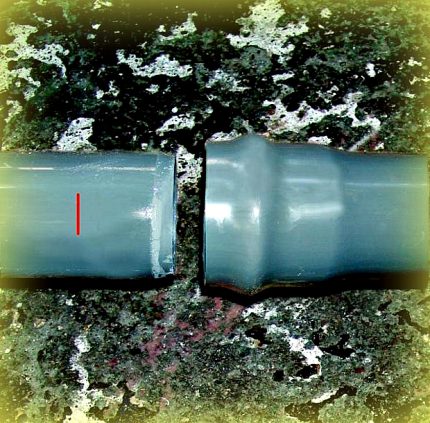
Procesul durează doar 20-30 de secunde. Dacă la îmbinare apare un strat uniform de adeziv, acesta este îndepărtat imediat cu o bucată de cârpă curată. De la lipire până la stabilizarea completă a îmbinării și testarea etanșeității conductei trebuie să treacă cel puțin 24 de ore.
Pentru repararea conductelor existente se utilizează piese de formă (fittinguri) sub formă de mufe de reparație sau produse cu mufă prelungită. Secțiunea de țeavă defectă se decupează, la capete se teșesc muchiile, se aplică un adeziv special pe capete. Mufa se montează pe partea inferioară a conductei.
Pe partea superioară a conductei se montează o mufă cu pâlnie lungă până la opritor, iar dacă este necesar, pe aceasta se montează o piesă de formă. Mufa, împreună cu piesa de formă, se deplasează în jos până când se îmbină cu partea inferioară a conductei. Mufa culisantă se deplasează în sus astfel încât să acopere zona îmbinării.
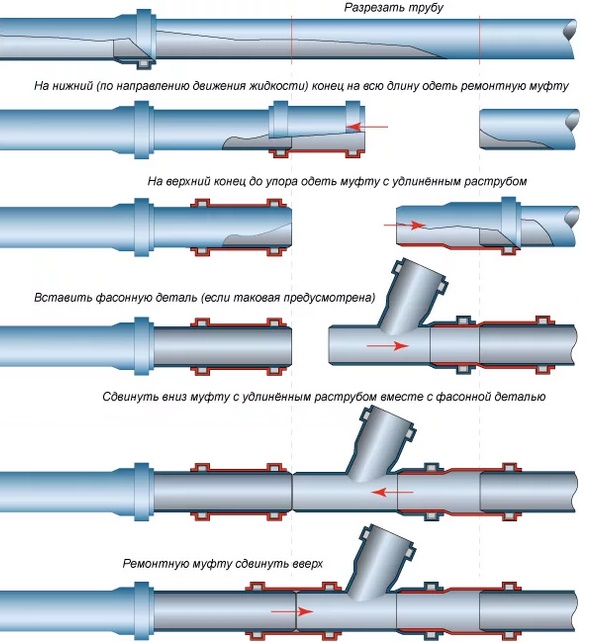
Dacă și după aceasta se observă scurgeri, îmbinarea se umple cu material de etanșare siliconic. Partea inferioară și cea superioară se determină în funcție de direcția de curgere a substanței transportate.
Utilizarea sudurii prin contact
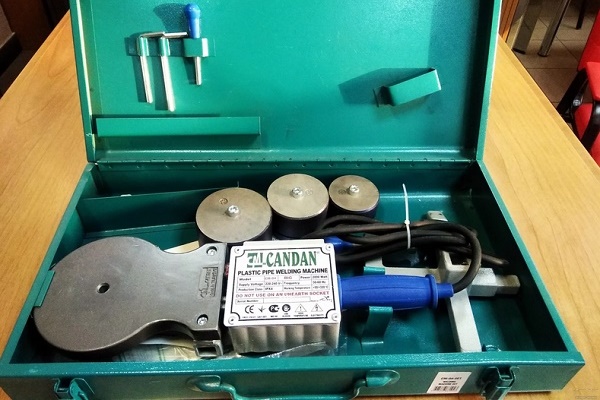
Pentru a aplica această metodă de îmbinare a țevilor este necesar un aparat de sudură. Acesta poate fi mecanic sau manual, dar obligatoriu echipat cu un instrument special care încălzește elementele la temperatura necesară.
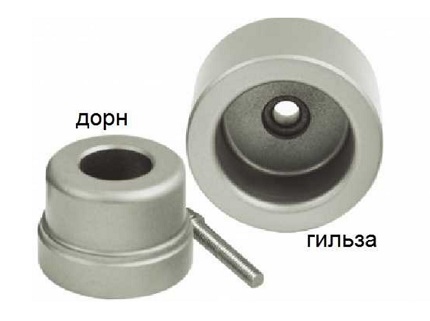
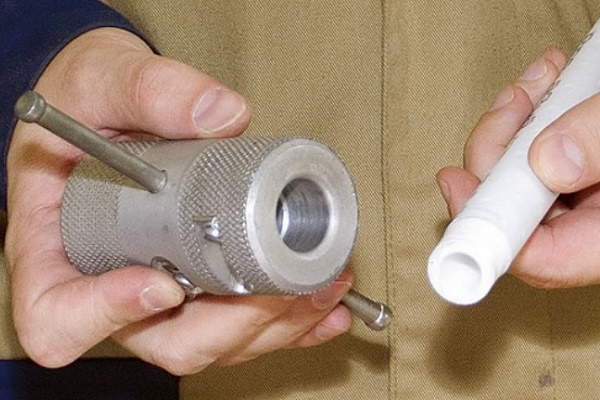
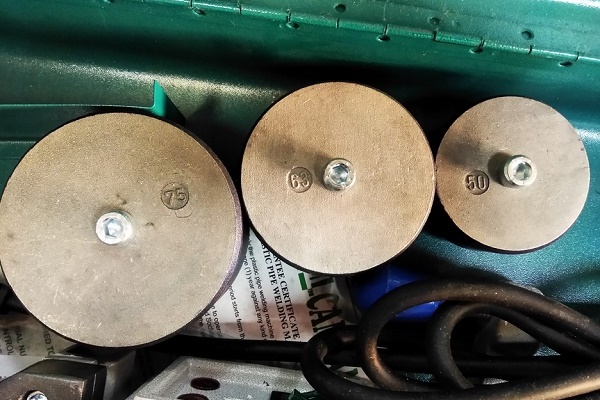
La utilizarea tehnologiei de mufare în îmbinarea țevilor se folosește un dispozitiv în formă de sabie. Acesta reprezintă un set confecționat din metal, format dintr-un manșon destinat încălzirii suprafeței exterioare a țevii și un dorn (tijă) care topește piesa din interior.
Un aspect important – alegerea setului. Parametrii acestuia trebuie să corespundă diametrului ansamblului.
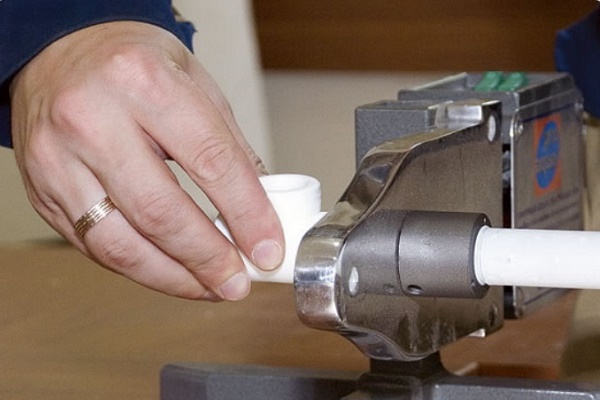
Tehnologia îmbinării cu mufă a țevilor prin sudare prin contact este simplă:
- Pe țeava care se introduce se montează un colier de limitare. Distanța dintre marginea țevii și colier trebuie să fie egală cu adâncimea mufei plus încă 2 mm. Diferența dintre diametrul interior al colierului și diametrul exterior al țevii de îmbinat trebuie să fie de 0,2 mm.
- Setul se încălzește, fiind mai întâi montat pe aparat.
- Se montează mufa pe dorn, iar capătul neted al țevii pe manșon până la opritor.
- Se efectuează încălzirea pentru timpul specificat.
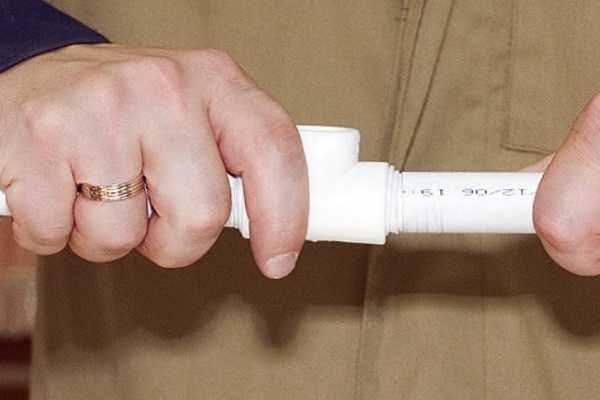
- Se scot piesele de pe set simultan și se îmbină, ținând piesele pentru a evita deplasarea, până când materialul topit se solidifică.
Cordoanele de sudură se inspectează pentru a identifica posibile deformări, goluri, neuniformități ale cordonului.
Pe suprafața exterioară a pieselor nu trebuie să existe defecte care apar în cazul depășirii temperaturii admisibile. Vizual, exteriorul cordonului de sudură trebuie să aibă forma unui cordon simetric, cu lățime uniformă și distribuit uniform pe perimetrul țevii.
Înălțimea maximă a cordonului pe o țeavă cu perete de grosime până la 1 cm este de maximum 2,5 mm. Pentru țevile la care această dimensiune depășește 1 cm, înălțimea admisă a cordonului este de 3 – 4 mm. Marginile îmbinării sudate pot fi deplasate una față de alta cu cel mult 10% din grosimea peretelui țevii.
Tehnologia sudării țeviloor PP în detaliu este prezentată aici. Vă recomandăm să vă familiarizați cu conținutul articolului propus de noi.
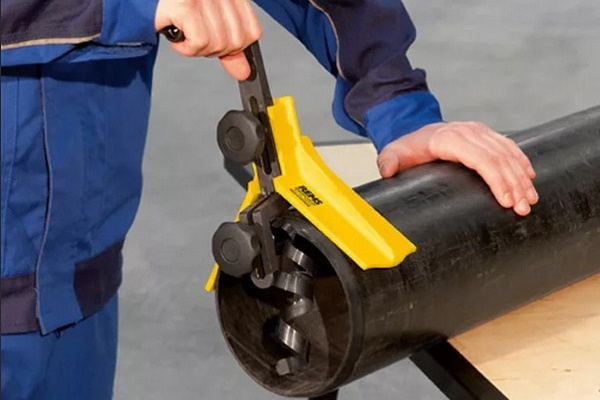
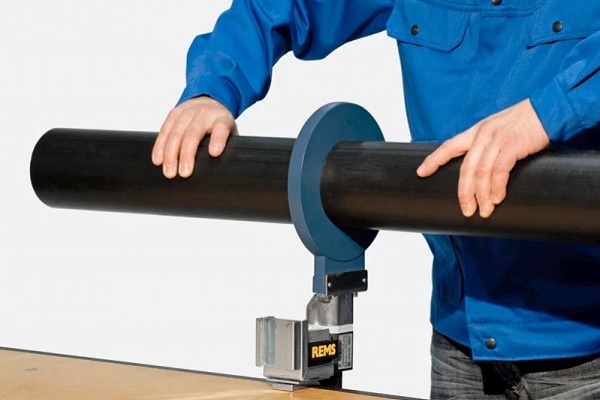
Sudarea țevilor polimerice cu diametru mai mare de 50 mm și grosimea peretelui mai mare de 4 mm este recomandat să se efectueze cu un aparat staționar sau mobil cu element de încălzire tip disc:
Utilizarea fitingului de strângere
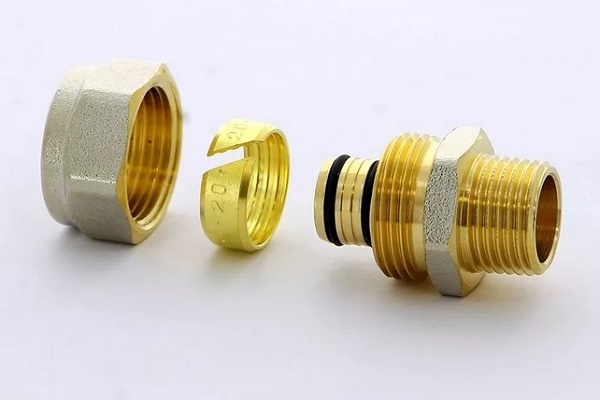
Prin conceptul de îmbinare cu fiting cu colier se înțelege utilizarea unui fiting de strângere sau cu colier. Cu ajutorul acestuia devine posibilă realizarea unei variante de îmbinare demontabilă a elementelor conductei fabricate din materiale diferite. Partcularitățile realizării acestuia sunt descrise aici. Fitingul de strângere se alege în funcție de tipul și diametrul țevii.
Algoritmul de îmbinare pentru țevile din plastic este următorul:
- Se calbrează orificiul segmentului de țeavă necesar cu ajutorul unui calibrator și se îndepărtă faza interioară, folosind un dispozitiv de îndepărtat faa.
- Se dezasamblează fitingul, deșurubând piulițele de la capete și îndepărtând garniturile ciculare de pe racorduri.
- Se montează piulița de strângere pe capătul țevii, apoi colierul fitingului.
- Se introduce tija fitingului în interiorul țevii, aplicând forță pentru a intra complet.
- Se înșurubează manual piulița pe corpul fitingului.
- Se repetă aceleași manopere cu a doua țeavă, apoi se îmbină părțile și se strânge piulița de strângere, făra a o înșuruba complet cu 1-2 spire.
Se strânge piulița cu atenție pentru a nu deteriora țeava. În proces, inelul de strângere se deformează, datorită căruia capătul țevii și partea laterală a mandrinei fitingului se presază strâns unul de altul.
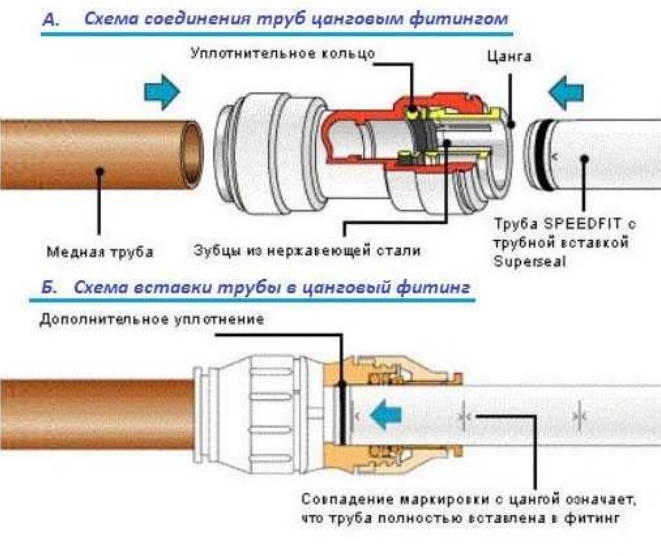
Instalatorii experimentați recomandă ca la strângerea piuliței de fixare, primele spire să fie făcute manual, iar apoi să se folosească o cheie de rapel.
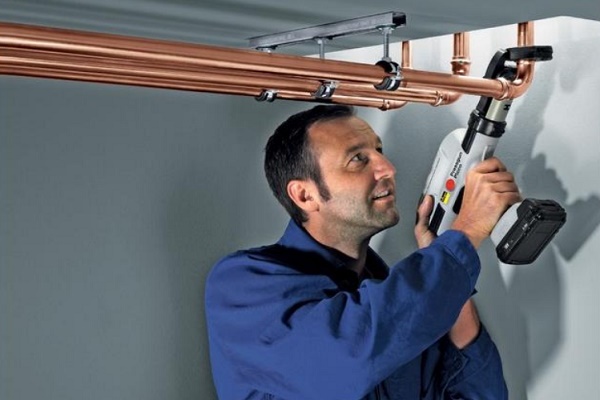
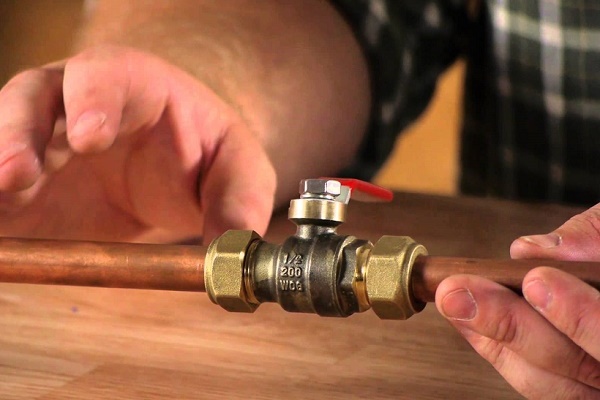
Îmbinările cu colier se aplică în principal la asamblarea conductelor de cupru:
Formarea îmbinărilor filetate
Filetul denumește o suprafață spiralată sau elicoidală, cu ajutorul căreia se realizează o îmbinare filetată. Utilizarea îmbinării filetate a țevilor în sistemele sanitare este o metodă clasică de montaj.
Se utilizează acolo unde există posibilitatea de a controla periodic punctele de îmbinare, deoarece filetul are proprietatea de a se slăbi sub influența diverșilor factori.
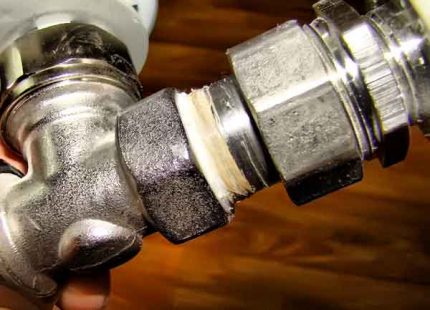
Există diferite tipuri de filet pentru țevi. Fiecare dintre ele se caracterizează prin parametri precum profilul suprafeței pe care se aplică filetul, direcția, poziția, numărul de începuturi ale filetului.
În lista celor mai solicitate tipuri de filete pentru țevi se includ:
- cilindric sau Whitworth;
- conic;
- rotundă;
- NPSM
Primul dintre ele se notează cu litera G, având 2 clase de precizie. Profilul seamănă vizual cu un triunghi isoscel. În vârf – un unghi egal cu 55⁰. Se îmbină cu filet în țoli segmente de conductă cu diametrul de până la 6 țoli, cărora li se impun cerințe speciale de etanșeitate. La o valoare mai mare a diametrului, se utilizează sudarea.
Filetul conic de tip inch este utilizat pentru îmbinări conice și pentru realizarea de asamblări cu filet conic executat pe exteriorul și interiorul cilindric al țevii. Litera R marchează filetul exterior, cel interior — Rc, iar LH — orientat spre stânga. Rolul de etanșare este îndeplinit de filetul în sine plus un material de etanșare.
Pentru conectarea armăturilor sanitare des demontate: robineți de închidere pentru apă, baterii, se utilizează în principal filetul rotund. Se notează cu simbolurile Kr.
În tabel sunt cuprinse principalele parametri ai filetului pentru țeavă, care poate fi tăiat manual. O valoare importantă pentru filetul în inch este pasul acestuia. Este distanța dintre crestele sau văile adiacente. Valoarea sa rămâne constantă pe toată lungimea, în caz contrar filetul va fi nefuncțional.
Profilul filetului NPSM are forma unui triunghi și un unghi de 60⁰. Gama dimensională în inci — de la 1/16 la 24. Acest filet al standardului american este o variantă a filetului cilindric. Se deosebește de cel intern doar prin mărimea unghiului profilului.
Concluzii și material video util pe această temă
Autorul vorbește despre nuanțele și problemele care apar la îmbinarea țevilor în timpul montajului canalizării:
Autorul acestui material video împărtășește modul de rezolvare a problemei sale:
Este foarte important să îmbinați corect țevile. Îmbinarea a fost întotdeauna cel mai slab punct al conductei. Dacă este realizată cu erori, ca urmare, vor apărea inevitabil scurgeri, blocaje și, uneori, chiar spargeri ale țevilor.
De aceea, înainte de a începe montajul independent al instalațiilor sanitare, trebuie studiate toate metodele existente de îmbinare. Dacă lucrul pare dificil, vă puteți adresa oricând unui instalator.
Povestiți-ne despre propria experiență dobândită în timpul asamblării sistemelor sanitare. Este posibil să cunoașteți nuanțe de montaj și de formare a îmbinărilor care vor fi utile vizitatorilor site-ului. Vă rugăm, scrieți comentarii în blocul de mai jos, publicați fotografii cu pașii procesului, adresați întrebări.
 Lipirea țevilor din polipropilenă: reguli de efectuare a lucrărilor și analiza erorilor posibile
 Montarea țevilor metal-plastic de către dumneavoastră: tehnologia de îmbinare și exemple de trasee
 Țevi pentru irigare la cabană: prezentare comparativă a diferitelor tipuri de țevi
 Tehnologia sudării țevilor din polipropilenă cu propriile mâini: prezentare generală a metodelor și nuanțelor
 Cum să vă conectați la o țeavă din plastic: particularitățile lucrărilor și analiza tuturor aspectelor importante
 Coliere pentru fixarea țevilor: prezentare generală a tipurilor și instrucțiuni de montaj
 Cât costă racordarea la gaz a unei case private: prețul organizării furnizării de gaz
 Cele mai bune mașini de spălat cu uscător: clasamentul modelelor și sfaturi pentru cumpărători
 Ce este temperatura de culoare a luminii și nuanțele alegerii temperaturii lămpilor în funcție de nevoile dumneavoastră
 Înlocuirea cazanului pe gaz într-un apartament: documentarea înlocuirii + norme și cerințe principale
Este obligatoriu să se utilizeze material de etanșare la realizarea îmbinărilor filetate? Dacă da, care este mai bine de utilizat? In, bandă de teflon sau fir de tip “Tangit”?
Materialul de etanșare nu este necesar peste tot, depinde de tipul îmbinării. În ceea ce privește alegerea, inul – este din secolul trecut, banda de teflon nu o poate folosi corect oricine, și este mai mult o soluție temporară, merită să utilizați materiale de etanșare polimerice și anaerobe moderne.