Montarea țevilor PEHD de către dumneavoastră: instrucțiuni de sudare + cum să îndoiți sau să îndreptați astfel de țevi

Polietiena de joasă densitate ocupă primele poziții î n clasmantul popularității printre materialele utilizate pentru asamblarea conductelor. Secretul acestei cereri se explică ușor prin universalitatea aplicării și simplitatea montării țevilor din polietilenă.
Dar, ca și în cazul lucrului cu orice alt polimer, montarea de calitate a țevilor PND cu propriile mâini poate fi realizată doar cu respectarea strictă a tehnologiei. Vă vom spune ce nuanțe să luați în considerare atunci când realizați îmbinarea elementelor. Vom explica cum să efectuați corect îndoirea și îndreptarea acestora.
Cuprinsul articolului:
Metode eficiente de îmbinare a țevilor PND
Tehnologic, țevile PND pot fi îmbinate prin două metode principale – nedemontabilă și demontabilă.
Prima presupune utilizarea unui aparat de sudură, iar a doua se realizează fără a utiliza unul.
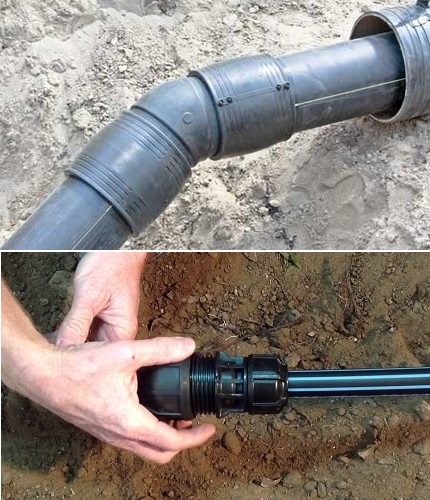
Îmbinările sudate nedemontabile oferă posibilitatea de etanșeizare maximă, ceea ce este deosebit de relevant atunci când se amenajează magistrale sub presiune. Îmbinările demontabile sunt convenabile în montare și oferă posibilitatea de a desface conducta în orice moment pentru a modifica configurația magistralei sau a o complea cu noi racorduri.
Metode de îmbinare nedemontabile
Pentru îmbinarea țevilor PND se utilizează două metode nedemontabile de îmbinare: prin sudare cap la cap și prin instalarea unei mufe de sudură electrică.
În orice caz, la realizarea acestor metode, se impun următoarele cerințe pentru îmbinări:
- Unghiul maxim de deplasare a segmentelor sudate nu trebuie să depășească 10% din grosimea peretelui țevilor îmbinate.
- Cusătura de îmbinare trebuie realizată deasupra nivelului exterior al suprafaței segmentelor adiacente.
- Înălțimea cordonului unei cusături executate calitativ trebuie să varieze în intervalul 2,5-5 mm.
Valoarea optimă a înălțimii cordonului depinde de grosimea pereților piesei sudate. La țevile cu pereți subțiri (până la 5 mm), acesta nu trebuie să fie mai mare de 2,5 mm. Dacă grosimea pereților țevilor variază în intervalul 6-20 mm, atunci înălțimea cordonului trebuie să fie de cel mult 5 mm.
Prin sudarea cap la cap a țevilor
Crearea unei îmbinări nedemontabile se realizează prin înmuierea materialului până la o stare vâscoasă, astfel încât să aibă loc o unire difuză a părților sale. Se utilizează pentru țevi cu grosimea peretelui de peste 5 mm.
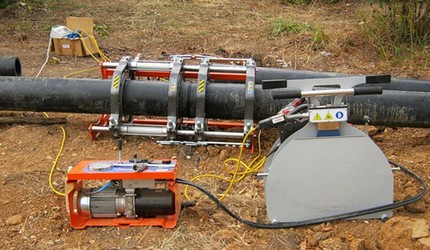
Metoda de îmbinare prin sudare se utilizează pe porțiunile drepte ale conductei de apă care urmează să fie exploatată sub presiune. Numai aceasta permite obținerea unei îmbinări etanșe la diametre de peste 200 mm, deoarece nu creează o pierdere de rigiditate a țevilor care duce la deformare.
Sudarea rezistentă a țevilor PND cu propriile mâini se realizează cu ajutorul unui instrument special. Esența metodei constă în încălzirea capeților elementelor de îmbinat până la o stare vâscoasă cu ajutorul unui accesoriu de încălzire. Capetele înmuiate se unesc pur și simplu între ele sub presiune, după care porțiunea de îmbinare se lasă să se răcească.
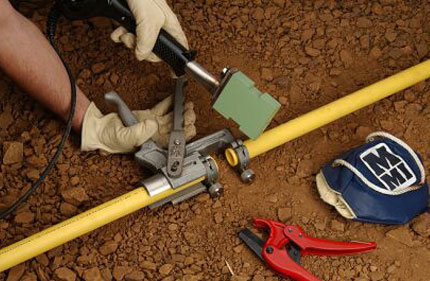
La efectuarea lucrărilor de sudare, este important să se respecte regimul de temperatură al elementelor de încălzire.
Parametrii de timp și temperatură ai elementelor de încălzire se determină luând în considerare trei factori:
- Grosimea peretelui conductei.
- Diametrul racordurilor.
- Parametrii tehnici ai dispozitivului de sudare.
Îmbinarea țevilor prin sudare este cea mai fiabilă și durabilă opțiune. Cu ajutorul ei se poate crea o fixare nedemontabilă care poate rezista presiunii atât a sistemelor fără presiune, cât și a celor sub presiune sistemelor de alimentare cu apă.
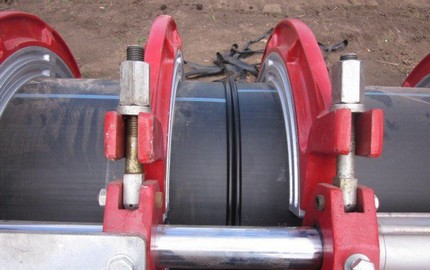
Sudarea se execută în următoarea ordine:
- Comunicația se taie la dimensiunea stabilită. Se reglează paralelismul planului capetelor. Capetele se curăță cu o bucată de hârtie abrazivă.
- De pe capete se îndepărtează o teșitură de 2-3 mm lățime. Locul de sudare se curăță temeinic și se tratează cu un degresant.
- Aparatul de sudură se setează la temperatura de încălzire de 260°. În timp ce se încălzește, se montează accesoriile de sudare și se așteaptă până când gradul lor de încălzire atinge temperatura setată.
- Cu ajutorul mecanismului de centrare, în cavitatea duzei se introduc fitingul și capătul țevii. Dacă în aparatul de sudură nu este prevăzut un mecanism de centrare, coaxialitatea va trebui verificată „cu ochiul liber”, realizând îmbinarea cât mai precisă.
- Elementele centrate se împing până la marcajul indicat, conectându-se sub presiune, și se mențin timpul specificat în instrucțiuni pentru topire.
- După finalizarea lucrării, aparatul este mutat în lateral și deconectat de la rețea. Zona de sudură se fixează în poziția stabilită, fără deplasare sau rotire, până la răcirea completă a suprafeței.
La executarea sudurii este important să nu se supraîncălzească. Aceasta poate provoca formarea unui surplus de polietilenă pe diametrul interior al produsului.
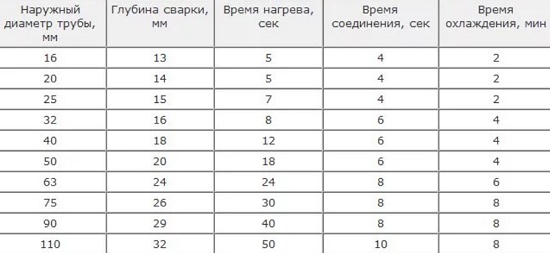
Pentru a obține o fixare fiabilă, adâncimea de instalare trebuie să fie de aproximativ 2 mm. Menținând adâncimea specificată, cusătura de sudură rezultată va avea un aspect uniform și prezentabil, cu aceeași înălțime a proeminenței.
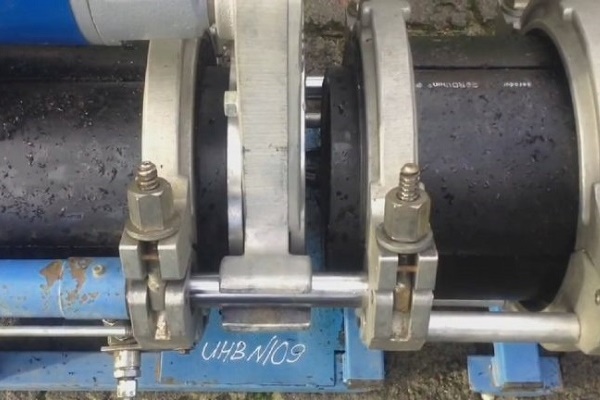
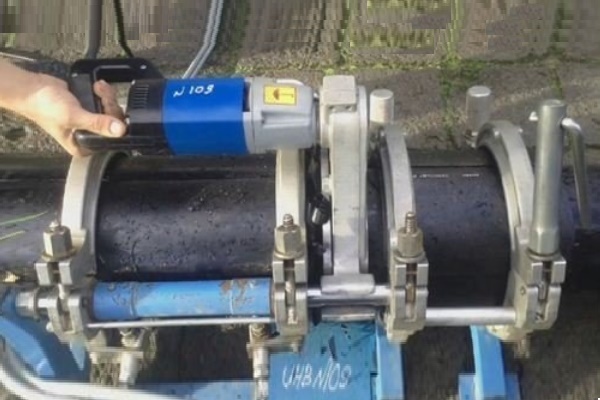
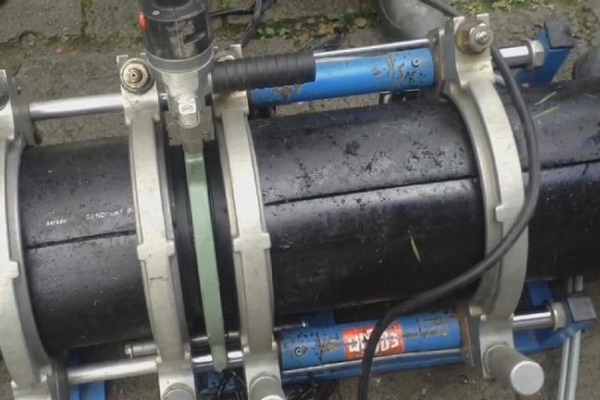
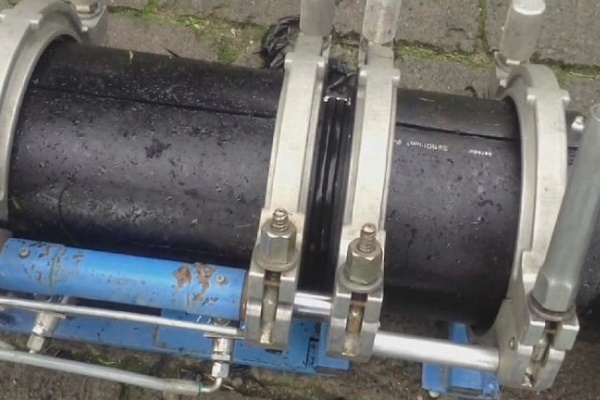
Cu etapele sudurii cap la cap a țevilor PEÎD vă va familiariza următoarea selecție de fotografii:
Prin sudarea cu mufă electrică
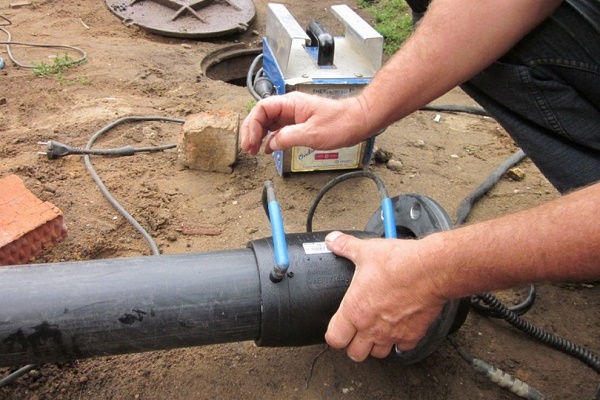
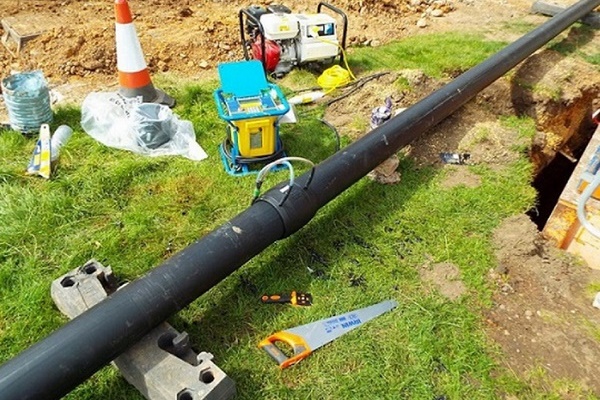
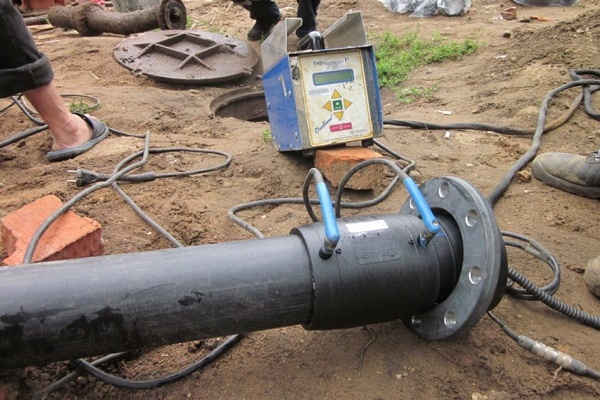
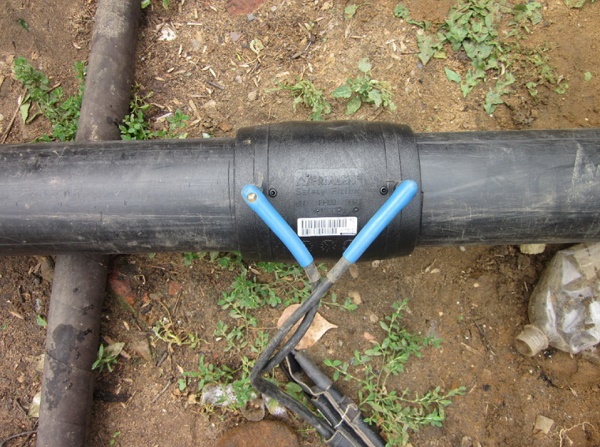
La implementarea acestei metode de îmbinare continuă se utilizează sudarea cu manșon electric sau fitingul electrosudabil.
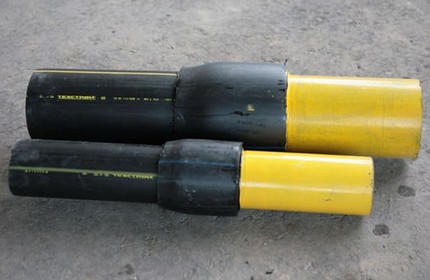
Această metodă este eficientă atunci când trebuie să se lucreze în spații înguste. De exemplu, la efectuarea lucrărilor de reparații în puțuri sau când este necesar să se facă racorduri la țevi deja îmbinate.
Nu există standarde unitare pentru efectuarea sudurii prin mufă în documentele normative naționale. Această tehnologie este mai des utilizată în țările europene și este reglementată de standardele DVS-220715.
Tehnologia îmbinării țevilor PEHD cu ajutorul mufelor include o serie de etape principale:
- Pregătirea sectorului de comunicație. Suprafața exterioară a racordului se curăță de grăsime și praf. În acest scop se utilizează soluții de săpun și alcool, care sunt disponibile într-o gamă largă în magazinele de construcții.
- Tratarea locurilor de îmbinare. Densitatea fixării depinde direct de cât de netedă este tăietura. Pentru a obține o suprafață perfect netedă, capătul țevii se șlefuiește cu o bucată de hârtie abrazivă cu granulație fină.
- Crearea teșiturilor. Îmbinarea racordului se taie la 45°. Teșitura va asigura o ajustare cât mai strânsă a elementelor și fixarea acestora.
- Montarea mufei. Mufa se conectează la sursa de alimentare. După ce se încălzește până la temperatura setată, o parte (dorn) a mufei se montează pe țeavă, iar celălalt capăt (manșon) se conectează la al doilea racord al țevii.
Condiția esențială pentru efectuarea sudurii prin electrofuziune este asigurarea imobilității pieselor în momentul încălzirii și răcirii. La introducerea capetelor de țeavă în cavitatea mufei încălzite, este important să se lucreze rapid, dar cât mai atent posibil pentru a nu supraîncălzi polietilena.
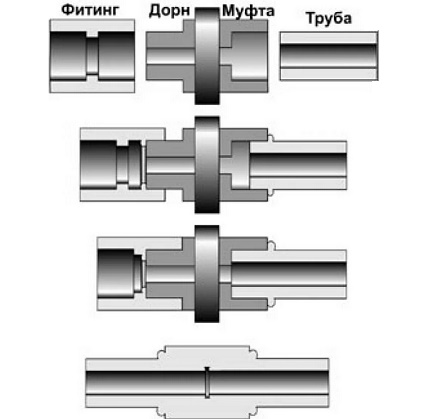
În momentul introducerii segmentelor în cavitatea mufei, fiți pregătit ca de sub aceasta să înceapă să iasă puțin plastic lichid. După finalizarea lucrărilor, rămâne doar să scoateți mufa, iar conducta îmbinată să fie așezată pe o suprafață dură pentru a o fixa în poziția dorită.
După întărirea topiturii la locul îmbinării, va fi vizibil un colier de strângere care se potrivește strâns pe țeavă.
Dar alegând această metodă, trebuie să țineți cont că țevile din plastic nu se caracterizează printr-o rigiditate ridicată. Și, prin urmare, la o presiune internă puternică, cusătura creată se poate desface pur și simplu. Îmbinarea cu mufă nu este cea mai bună soluție pentru amenajarea comunicațiilor de încălzire și crearea de racorduri pentru chiuvetă.
Evaluării punctelor slabe și puternice ale diferitelor metode de sudare a țevilor PEHD îi este dedicat un articol, al cărui conținut vă sfătuim să îl consultați.
Metode de îmbinare demontabile
Dacă analizăm variantele de îmbinare demontabilă, acestea se realizează cu ajutorul flanșelor și fitingurilor de compresie. Cu respectarea strictă a montajului, ele devin la fel de fiabile ca și cele create cu ajutorul aparatului de sudură.
Orice tip de îmbinare nedemontabilă include o piesă elastică. La strângerea cu un instrument de strângere, aceasta umple toate golurile din zona îmbinării, eliminând astfel scurgerile.
Cu utilizarea fitingurilor din PND
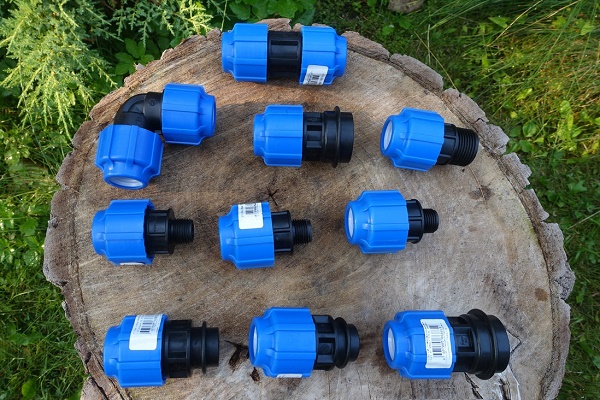
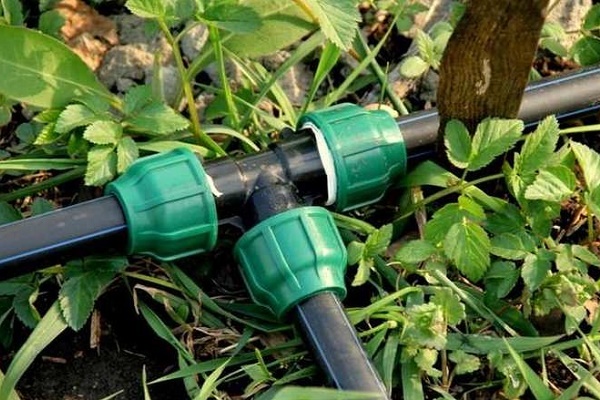
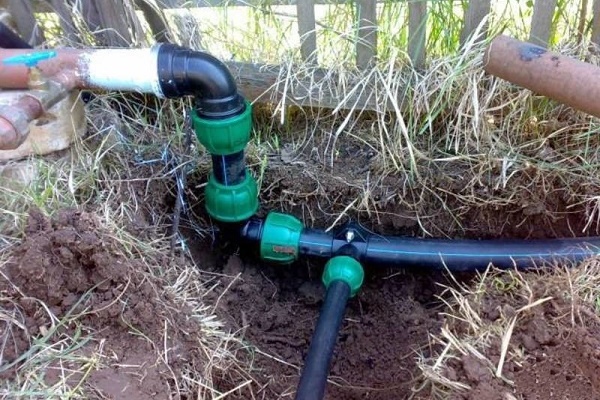
Pentru realizarea acestei metode se utilizează fitinguri de compresie, care reprezintă niște mufe filetate, completate cu filet exterior pe ambele părți.
Acestea sunt capabile să îmbine țevi, asigurând o conexiune etanșă, cu performanțe ridicate de etanșare. În același timp, îmbinarea demontabilă poate fi demontată cu ușurință oricând, pentru a modifica configurația magistralei sau a efectua o reparație urgentă.
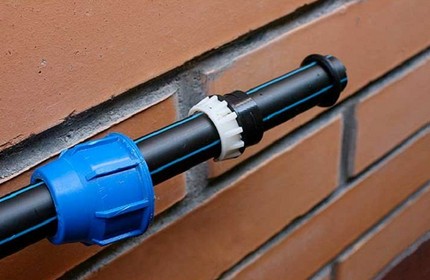
Secvența de acțiuni pentru obținerea unei îmbinări cu fitting:
- Pe capetele pregătite ale ambelor țevi se montează un inel distanțier, fabricat din poliuretan sau cauciuc. Diametrul exterior al inelului trebuie să fie egal cu dimensiunea interioară a țevilor care se îmbină.
- Capetele se echipează cu o piuliță de strângere și două șaibe de presare. Prima șaibă este destinată să împingă inelul distanțier, a doua are rolul de a etanșa piulița față de capătul țevii.
- Îmbinarea se realizează după principiul «țeavă – fitting – țeavă». Pentru creșterea fiabilității, se strânge la maxim din ambele părți cu ajutorul piuliței de strângere.
Pentru asamblarea pieselor montate se folosește o cheie specială. Cu aceasta se deșurubează piulițele de presare de pe fittingurile de conectare.
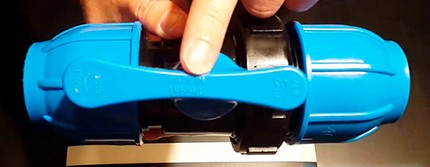
Principalul avantaj al acestei metode de îmbinare este că poate fi realizată convenabil chiar și la o scădere semnificativă a temperaturii mediului ambiant. În timp ce limita pentru îmbinările sudate este de cel puțin +5°C.
Gama largă de elemente de conectare cu diametre diferite oferă posibilitatea de a asambla orice distribuții, realizând ramificațiile necesare în conductă.
Prin instalarea flanșei
Tipul de îmbinare cu flanșă se alege atunci când este necesară conectarea unei conducte PEHD la țevi de oțel. Cu ajutorul flanșelor se pot atașa convenabil la magistrale ventile, regulatoare și vane.
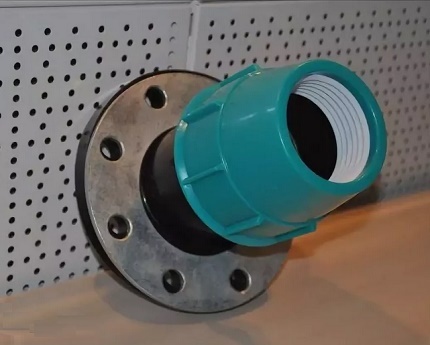
Pentru montarea pe țevi din polietilenă se utilizează flanșe conform GOST 12882,80. Acestea au un diametru interior mărit.
Lucrarea de montare a flanșei se execută în următoarea ordine:
- La un capăt al comunicației se execută un filet.
- În filet se înșurubează elementul.
- Pe element se montează cotul țevii conectate.
- Locul îmbinării se încălzește cu un manșon sau cu un uscător de construcție.
Înainte de a monta flanșa, este necesar să o inspectați pentru a depista prezența muchiilor ascuțite și a bavurilor, care pot deteriora capătul țevii din polietilenă.
Cum să îndoiți sau să îndreptați piesa?
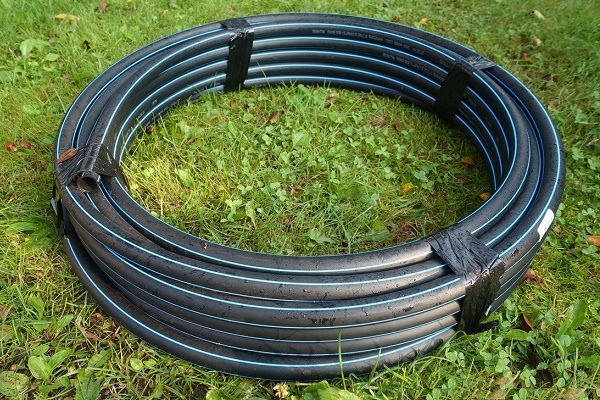
Țevile din polietilenă sunt comercializate în segmente drepte de 12 metri sau sub formă de produse continue, înfășurate pe colaci mari. Fiind în stare răsucită, produsele capătă forma unor inele și se deformează. Înainte de a îndrepta sau îndoi o țeavă PEHD deformată, aceasta trebuie încălzită.
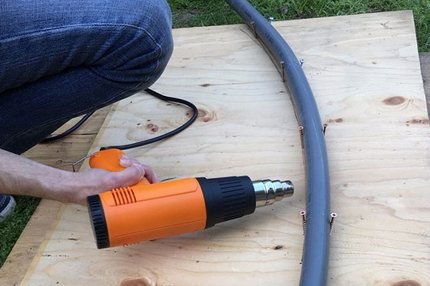
Polietilena de joasă presiune este renumită pentru elasticitatea sa bună. Dar își pierde această proprietate la o temperatură de încălzire peste +80°C. Acest aspect este folosit atunci când este necesară modificarea configurației produsului.
Dar trebuie reținut că pentru a îndrepta sau îndoi, temperatura poate fi crescută doar pe o perioadă scurtă de timp. Deoarece țeava din polietilenă aparține categoriei materialelor de construcție care pot fi deteriorate dacă regimul de temperatură este încălcat.
Prezentare generală a metodelor de îndreptare a țevii
Cel mai simplu mod de a îndrepta țeava, eliminând îndoiturile apărute în timpul depozitării și transportului, este după o ușoară încălzire a produsului. Dacă înlocuirea sau repararea conductei se efectuează în perioada de vară, când razele soarelui sunt cât mai puternice, acestea pot fi folosite pentru a atinge scopul propus.
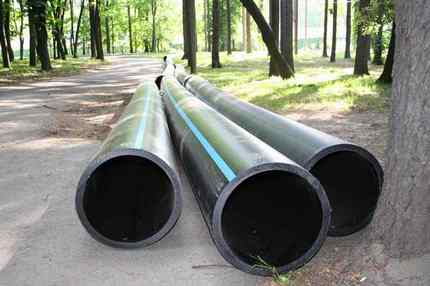
Razele UV nu vor deteriora parametrii de funcționare ai polietilenei, dar pot înmuia temporar pereții produsului. Vă rămâne doar să fixați țeava înmuiată de-a lungul unui suport rigid sau al unui perete, sau să o așezați într-un șanț săpat în prealabil. Înainte de a îndrepta țeava PND îndoită pe sol, trebuie eliberată zona.
Dacă lucrarea trebuie efectuată pe timp de iarnă, utilizați apă fierbinte pentru încălzirea produsului. Dar această metodă este eficientă pentru țevi a căror dimensiune nu depășește 50 mm. Ca mijloace auxiliare de îndreptare, se pot folosi balustrade metalice și zidărie de cărămidă. În orice caz: cu cât segmentul produsului este mai scurt, cu atât va fi mai ușor de lucrat cu el.
Metode eficiente pentru a îndoi semifabricatul
Dacă apare situația inversă, când trebuie să se îndoaie o țeavă PND, se aplică același tratament termic.
Pentru încălzire se utilizează următoarele metode:
- se suflă aer cald direcționat cu un uscător de aer cald pentru construcții;
- se încălzesc pereții produsului cu o lanternă cu gaz;
- se toarnă apă clocotită pe suprafață.
Pentru a simplifica procedura de îndoire, este mai bine să construiți un cadru de formare. Rama, a cărei dimensiune corespunde diametrului țevii de îndoit, poate fi realizată din foi obișnuite de pal (placă din fibre de lemn). Pentru a netezi suprafața ramei, șlefuiți-o cu o bucată de hârtie abrazivă.
Pentru a îndoi o țeavă PND cu ajutorul unui uscător de aer cald, lucrarea se execută în următoarea ordine:
- Zona de prelucrat se încălzește cu un uscător de aer cald pentru construcții.
- Piesa înmuiată se introduce în cadrul de formare.
- Se îndoaie cu grijă țeava, fără a aplica forță excesivă, pentru a nu rupe produsul la locul îndoirii.
După crearea unghiului de îndoire necesar, produsul trebuie lăsat să se răcească complet și abia apoi scos din cadru.
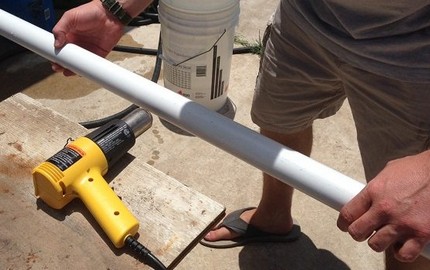
Punct important: atunci când încălziți țeava, este necesar să respectați «mijlocul de aur». În cazul încălzirii insuficiente a suprafeței în momentul îndoirii, țeava se poate rupe. Dacă, în timpul încălzirii, elementul de încălzire este adus prea aproape de produs, polimerul se poate aprinde.
Concluzii și material video util pe această temă
Familiarizați-vă cu nuanțele sudării și prelucrării țevilor PEHD în următoarele videoclipuri.
Videoclip #1. Cum se realizează sudarea cap la cap:
Videoclip #2. Exemplu de realizare a sudurii electrofuziune:
Videoclip #3. Variantă de îndreptare a țevii:
Atunci când alegeți metoda de conectare și aliniere a țevilor din polietilenă, trebuie să țineți cont de nivelul de presiune al mediului de lucru. Acest lucru va minimiza impactul negativ al manipulărilor efectuate asupra conductei asupra caracteristicilor sale tehnice.
Vă sunt cunoscute nuanțele tehnologice ale conectării țevilor din polietilenă, care nu sunt descrise în articol? Dacă aveți experiență personală în amenajarea conductelor PEHD, pe care doriți să o împărtășiți cu vizitatorii site-ului și cu noi? Vă rugăm să scrieți comentarii în blocul situat mai jos, să postați fotografii, să puneți întrebări pe tema articolului.
 Montarea țevilor din polipropilenă de unul singur: tehnologia de lucru cu conducta PP
 Cum să faceți un scaun din țevi de polipropilenă cu mâinile dumneavoastră: instrucțiuni pas cu pas pentru fabricare
 Cum să îndoiți o țeavă profilată manual, fără dispozitive speciale
 Montarea țevilor de cupru de către dumneavoastră: tehnologia de instalare a conductei de cupru
 Montarea țevilor metal-plastic de către dumneavoastră: tehnologia de îmbinare și exemple de trasee
 Meșteșuguri din țevi de polipropilenă făcute de mâna dumneavoastră: variante de lucruri de casă
 Cât costă racordarea la gaz a unei case private: prețul organizării furnizării de gaz
 Cele mai bune mașini de spălat cu uscător: clasamentul modelelor și sfaturi pentru cumpărători
 Ce este temperatura de culoare a luminii și nuanțele alegerii temperaturii lămpilor în funcție de nevoile dumneavoastră
 Înlocuirea cazanului pe gaz într-un apartament: documentarea înlocuirii + norme și cerințe principale