Aparat de sudat pentru țevi din polietilenă: care este mai bine de cumpărat și cum să îl folosiți corect

Țevile din polietilenă – sunt ușoare, ușor de montat și relativ ieftine. Pentru a instala comunicații de acest tip, este necesar un aparat de sudură pentru țevi din polietilenă. Utilizarea corectă a echipamentului și respectarea tehnologiei de lucru permit obținerea unei îmbinări fiabile, aproape monolitice, care va dura mulți ani.
Vă vom spune cum să alegeți corect un dispozitiv pentru formarea de îmbinări rezistente și etanșe. În articolul prezentat de noi sunt descrise în detaliu particularitățile sudării segmentelor conductelor din polietilenă. Cei care doresc să efectueze lucrările singuri vor găsi la noi recomandări utile.
Particularități ale sudării structurilor din polietilenă
Una dintre caracteristicile utile ale țevilor din polietilenă – este o anumită flexibilitate a construcției. Sudarea permite păstrarea acestei proprietăți în locurile de îmbinare a segmentelor individuale ale conductei, ceea ce asigură caracteristici uniforme pe toată lungimea sa.
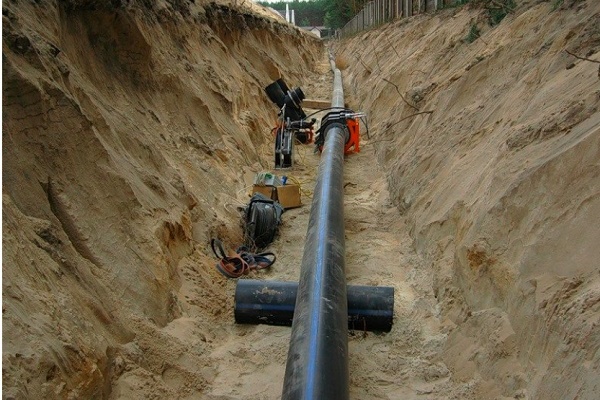
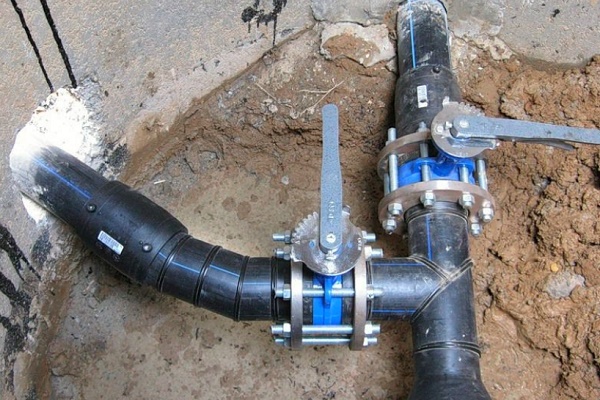
Astfel de țevi se sudează atât pentru instalarea în șanț, cât și pentru instalarea fără șanț, dacă în calitate de “carcasă” principală se utilizează o țeavă de oțel sau din fibră de sticlă.
Cel mai adesea, pentru îmbinarea construcțiilor din polietilenă se aplică două tipuri de sudare: sudarea prin cap la cap și sudarea prin electrofuziune (numită și termorezistivă). Înainte de alegerea echipamentului adecvat, trebuie să vă familiarizați în detaliu cu tehnologia lucrărilor de sudare, care trebuie respectată la executarea îmbinărilor.
La lucrul cu țevi din polietilenă, capetele construcțiilor se încălzesc mai întâi până la temperatura de topire, apoi se îmbină și se comprimă sub presiune. Sună simplu, dar în practică, pentru a obține o sudură de calitate, sunt necesare abilități profesionale bune.
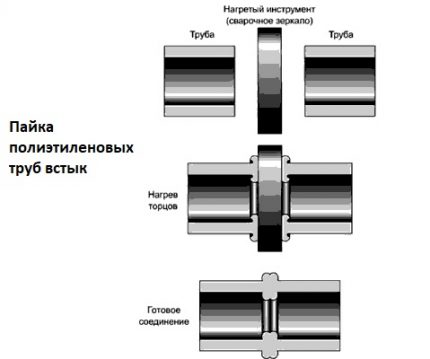
Trebuie să se determine corect timpul fiecărei etape, precum și presiunea de lucru care va fi aplicată pe suprafața de lucru în timpul încălzirii și îmbinării acesteia. Se recomandă efectuarea lucrărilor la o temperatură ambientală cuprinsă între -15…+45 de grade. Această metodă nu este potrivită pentru construcții cu grosimea peretelui mai mică de 4,5 mm.
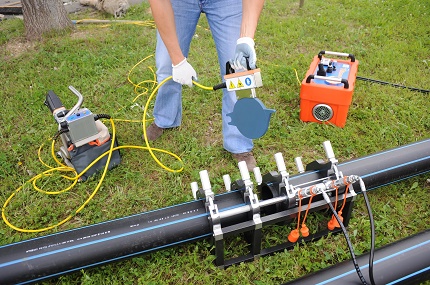
Sudarea cap la cap poate fi realizată de doi specialiști, fără a fi necesar utilaj greu. Timpul de lucru și consumul de energie în acest caz vor fi foarte moderate.
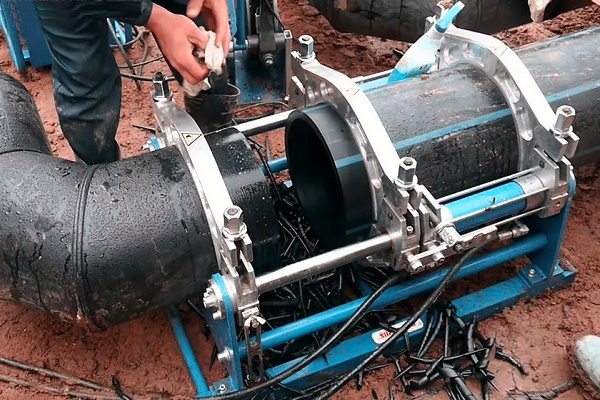
Mai detaliat, schema operațiilor la sudarea cap la cap este următoarea:
- Capetele comunicațiilor în locurile de îmbinare trebuie tăiate pentru a fi curățate de impurități și pentru a elimina neregularitățile.
- După aceasta, capetele țevilor se încălzesc cu ajutorul aparatului de sudură pentru a forma o bavură primară.
- Încălzirea continuă încă un timp pentru a atinge temperatura de topire a polietilenei.
- Acum aparatul de sudură se îndepărtează, iar capetele fierbinți ale țevilor se îmbină cu atenție, formând bavura finală.
- Rămâne să se aștepte răcirea construcției și să se verifice calitatea sudurii.
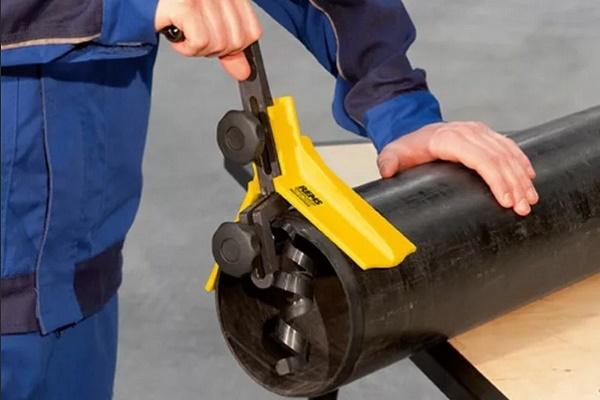
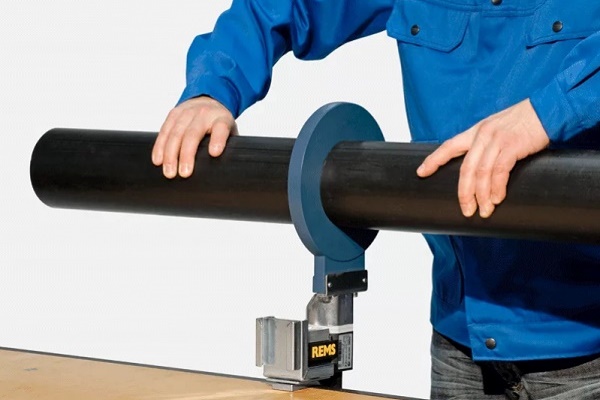
Pentru tăierea capetelor se folosește un instrument special – un dispozitiv de tăiat capetele. Acest aparat permite efectuarea unei tăieturi strict perpendiculară pe axa construcției.
Tăierea se realizează în microstraturi până la obținerea unei benzi continue de polietilenă la locul tăieturii. Temperatura și timpul de acțiune al încălzitorului asupra capetelor țevilor se determină ținând cont de marca materialului.
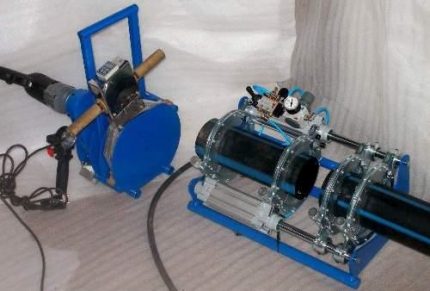
Este foarte important ca raportul acestor indici, precum și presiunea asupra suprafeței de lucru, să fie menținute cu o maximă precizie. Acesta este momentul determinant pentru obținerea unei suduri de calitate.
La sfârșitul fazei de încălzire, trebuie să se îndepărteze rapid și cu grijă încălzitorul aparatului în lateral, pentru a nu deteriora integritatea suprafețelor de lucru și a evita contaminarea accidentală.
La îmbinarea capetelor încălzite la nivelul necesar ale țevilor de polietilenă de joasă presiune trebuie asigurată aceeași presiune ca la încălzirea suprafețelor. Răcirea sudurii trebuie efectuată, de asemenea, foarte atent. Nu se pot scoate țevile îmbinate până când nu are loc tasarea polietilenei încălzite.
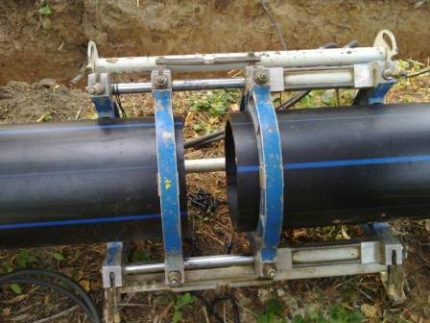
Dacă toate operațiunile sunt efectuate corect, la îmbinarea elementelor se formează un cordon îngrijit și simetric. Dacă cusătura arată neuniformă sau neglijentă, înseamnă că în procesul de sudare s-au comis erori grave. Rezistența unei astfel de îmbinări va fi foarte îndoielnică.
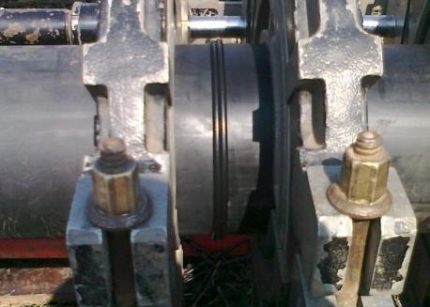
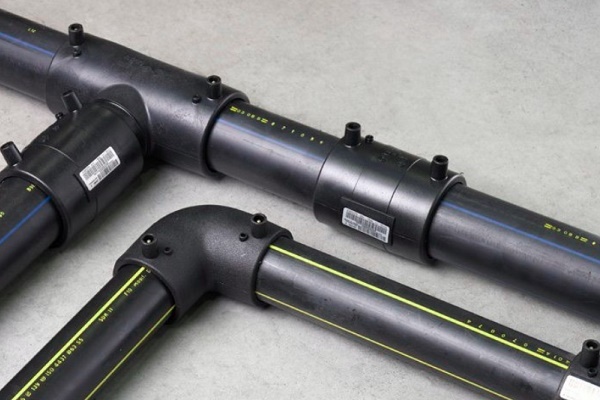
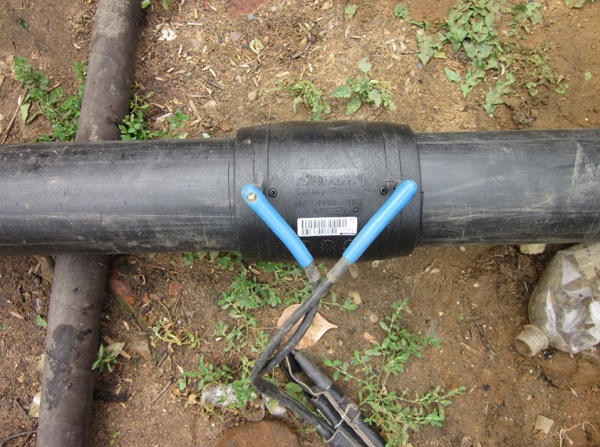
Dacă este necesar să se îmbine țevi cu pereți subțiri (mai puțin de 4 mm), se recomandă să se prefere sudarea cu mufă electrică, numită și sudare termorezistentă. Această variantă permite, de asemenea, crearea unei îmbinări de calitate, iar procesul de execuție este chiar mai simplu decât în cazul metodei cap la cap.
Pentru efectuarea sudurii de acest tip, trebuie urmați următorii pași:
- Curățați de impurități suprafața capetelor și acea parte a țevii care va fi sub mufă, cu o marjă suficientă.
- Degresați suprafețele de lucru.
- Îndepărtați stratul de oxid.
- Montați mufa pe suprafețele de lucru.
- Centrați construcția.
- Efectuați încălzirea și sudarea îmbinării.
- Așteptați răcirea completă a locului de sudură.
Toate lucrările pregătitoare trebuie efectuate cu mare atenție, deoarece prezența chiar și a celor mai mici impurități poate deteriora semnificativ calitatea îmbinării. Dacă după îndepărtarea stratului de oxid, pe suprafață ajung accidental substanțe străine, curățarea trebuie repetată.
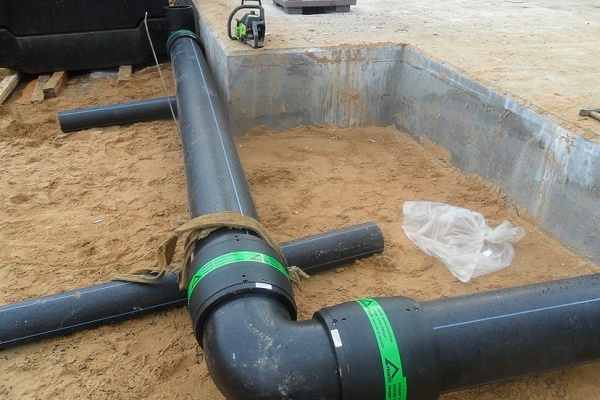
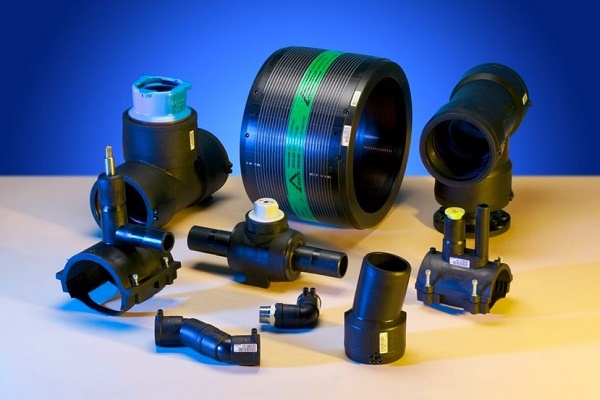
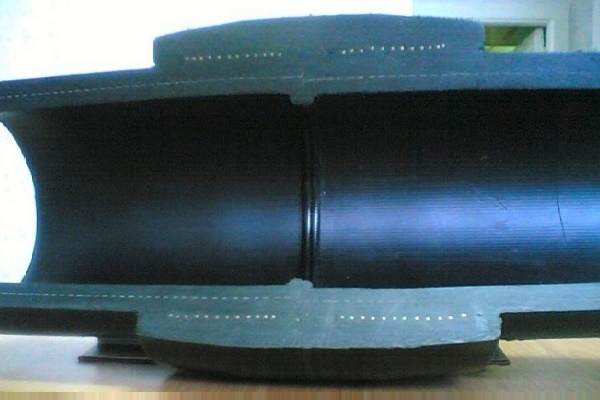
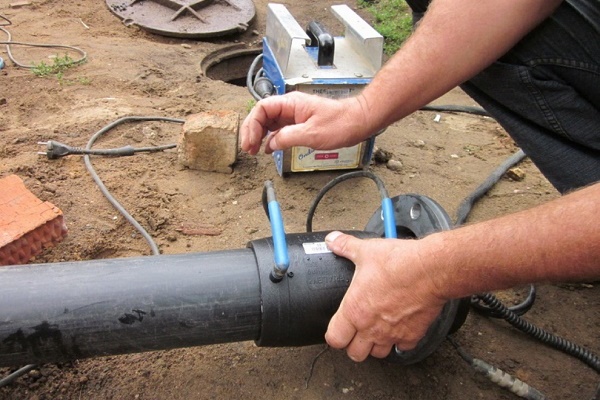
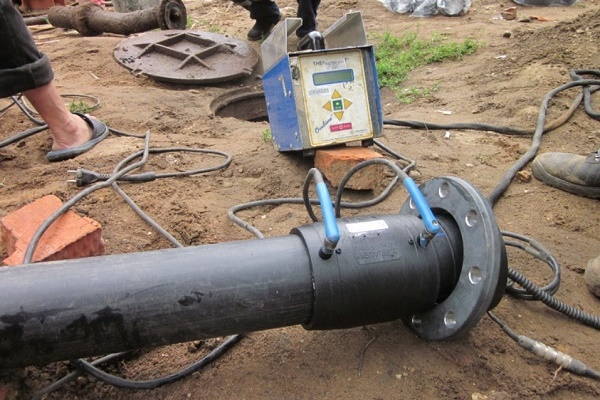
Procesului de răcire i se aplică aceleași cerințe ca și în cazul metodei de sudură cap la cap. Orice modificare a poziției țevii în această perioadă poate fi fatală pentru sudură. Sudarea cu mufă electrică se realizează cu ajutorul fittingurilor, în care, la fabricare, sunt încorporate spirale metalice de încălzire.
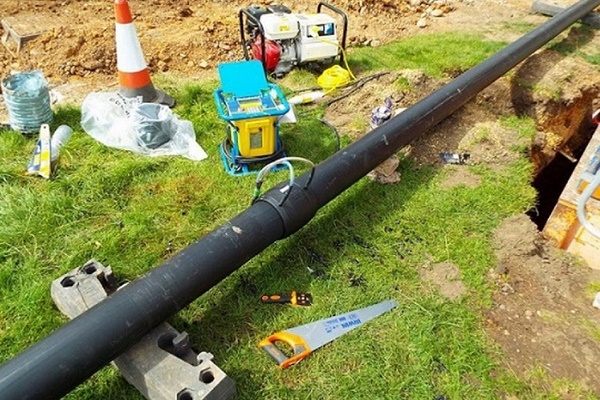
Pentru a începe procesul, trebuie să montați fittingul la locul îmbinării și să-l conectați la aparatul de sudură, care va efectua încălzirea. În timpul sudurii, materialul fittingului se extinde, asigurând presiunea necesară și o etanșeizare suficientă. La finalizarea lucrărilor, alimentarea electrică este deconectată, iar fittingul rămâne la locul îmbinării.
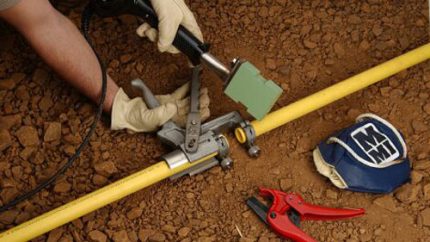
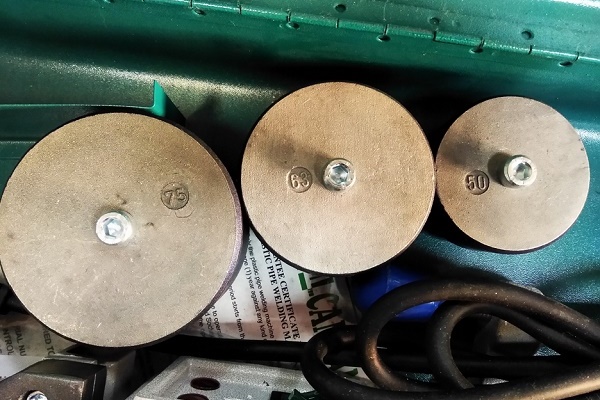
Un alt mod interesant de sudare a țevilor din polietilenă – prin mufă cu priză. Aceasta este cea mai puțin populară variantă, care, spre deosebire de tehnologiile descrise mai sus, poate fi utilizată doar pentru instalații interioare. Este, de asemenea, o metodă destul de simplă, tehnic foarte asemănătoare cu procesul de lipire a țevilor din polipropilenă.
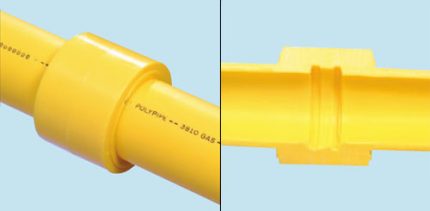
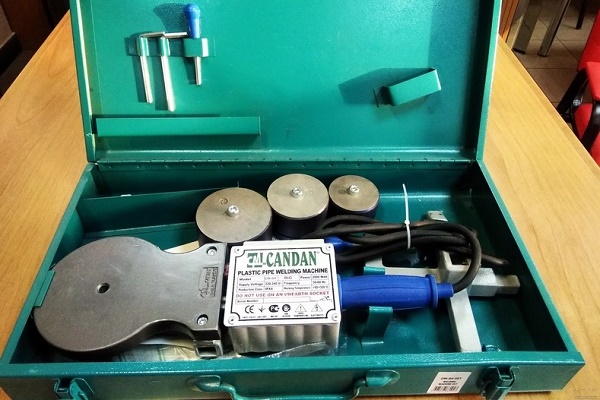
Sudarea prin mufă poate fi recomandată în încăperi în care schema de instalare a conductelor este complexă, abundă în pante și coturi. Pentru efectuarea operațiilor de acest tip se utilizează practic același fier de lipit ca și pentru construcțiile din polipropilenă, iar setările echipamentului diferă puțin.
Cu ce se sudează polietilena?
Pe baza informațiilor privind particularitățile sudării construcțiilor din polietilenă, se pot determina aspectele principale de care trebuie să se țină cont la alegerea echipamentului potrivit:
- caracteristicile țevii: marca polietilenei, diametrul, grosimea peretelui etc.;
- particularitățile configurației conductei;
- locul de instalare a țevilor (în interiorul încăperii sau în exterior);
- gradul acceptabil de automatizare a procesului;
- tehnologia de sudare potrivită etc.
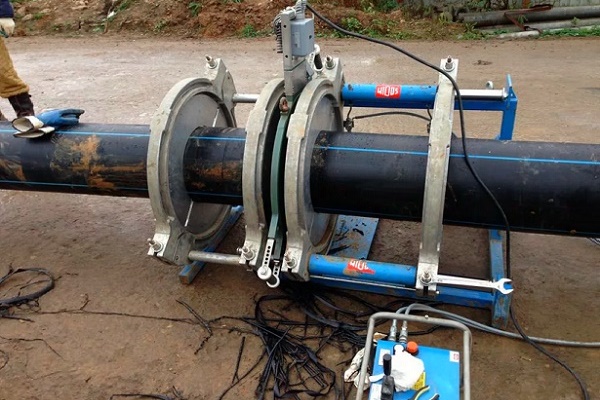
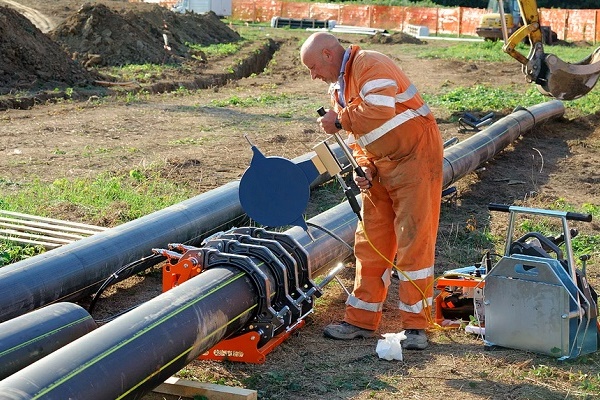
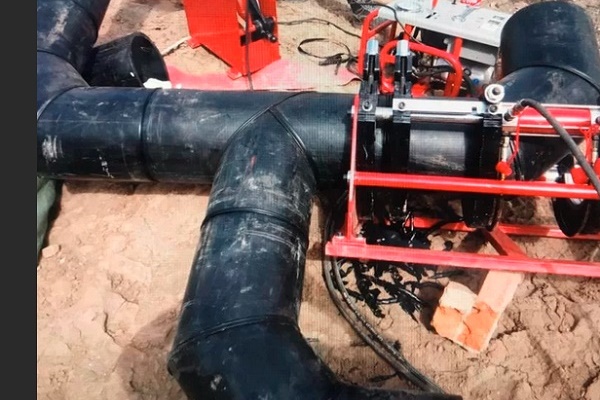
Pentru sudarea cap la cap a țevilor din polietilenă se utilizează echipment special.
La dispoziția meșterilor se află dispozitive cu ajutorul cărora se poate executa sudarea în regim manual, automat și semiautomat. Cel mai simplu de învățat este utilizarea aparatului manual, însă acesta este destinat doar pentru țevi cu diametru mic.
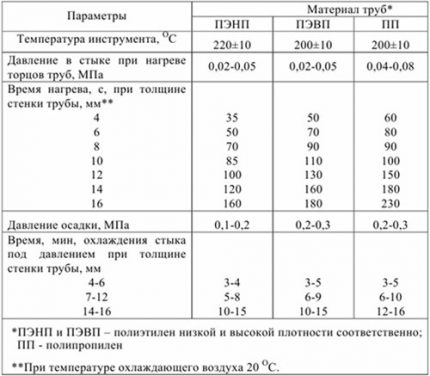
Parametrii vor trebui determinați pe baza tabelelor. Precizia sudării cu echipment manual nu este întotdeuna suficient de ridicată pentru a lucra cu succces cu astfel de agregate, fiind necesară o anumită experiință. Aparatele semiautomate sunt mut mai comode, fiind echipate cu hidraulică: stație și centrator, ceea ce simplică considrabil manipuărle.
Aceste dispozitive sunt utilizate pentru îmbinarea țevilor cu diametru mai mare decât în cazul lucrului cu aparatura manuală. Deși misarea elementelor aparatului este automatizată cu ajutorul dispozitivelor hidraulic, paramerii de sudare vor trebui totuși setați pe baza tabelelor.
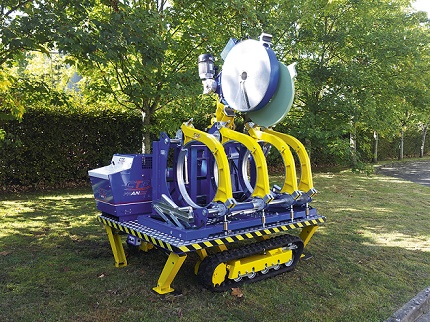
Aici, procesul este controlat complet de procesorul computerului. Dumneavoastră trebuie doar să introduceți parametrii necesari, de exemplu, materialul din care este fabricată țeava, diametrul construcției, SDR etc.
La utilizarea tabelelor, sudorii operează cu noțiuni precum:
- grosimea peretelui țevii;
- temperatura de lucru a încălzitorului;
- diametrul construcției;
- timpul de încălzire a capetelor;
- dimensiunile gretului;
- presiunea de sudare și reîncălzire;
- timpul de încălzire și reajustare;
- timpul de aplicare a presiunii în faza de tasare a construcției;
- timpul de răcire.
Temperatura încălzitorului depinde, în principal, de caracteristicile materialului din care sunt fabricate țevile. Pentru determinarea acestui parametru se utilizează nu numai tabele, ci și grafice.
Echipamentele de sudură cap la cap ale producătorului elvețian „Georg Fischer” se remarcă prin calitate înaltă. Gama este foarte diversificată, se distinge prin calitate europeană și un preț justificat de ridicat. Modelele din liniile KL Line și Weld Line sunt relativ ieftine.
Acestea permit sudarea construcțiilor cu diametrul de 630 mm sau mai mic, se disting printr-o construcție simplificată care asigură o fiabilitate sporită a agregatului. Sunt potrivite pentru montarea țevilor de apă și canalizare, inclusiv sub presiune.
Aparatele de sudură din gama GF Line ale aceluiași producător au o construcție mai complexă și costă mai mult. Sunt dispozitive automate care funcționează conform tehnologiei SUVI. Astfel de agregate sunt adesea utilizate la instalarea gazoductelor, fiind potrivite pentru lucrul cu țevi cu diametrul de 160-1200 mm.
Pentru sudarea prin electrofuziune pot fi utilizate, de asemenea, aparate care automatizează procesul în diferite grade. Calitatea sudurii depinde nu numai de tipul aparatului, ci și de calitatea execuției acestuia, precum și de condițiile de exploatare.
Instalatorii profesioniști de țevi preferă să utilizeze agregate pentru lucru. Acestea sunt echipate cu un scanner care scanează codul de bare oferit de producătorul țevii.
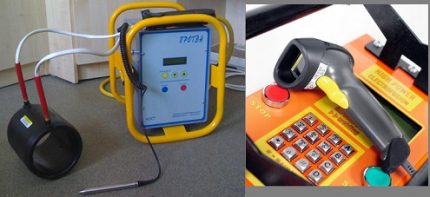
În el este criptat un bloc complet de informații despre caracteristicile acestui material. După scanare, toate setările necesare vor fi stabilite. Dacă țevile sunt curățate și pregătite, se poate trece imediat la sudare. Aparatele bune pentru sudarea prin electrofuziune nu numai că controlează fiecare etapă a lucrărilor de sudare, dar și emit un avertisment în caz de eroare.
Atunci când alegeți tipul de aparat, trebuie să țineți cont de următoarea particularitate a echipamentelor de sudare. Aparatele termorezistente sunt potrivite pentru lucrul cu țevi de aproape orice diametru, deoarece încălzirea se realizează printr-o mufă de dimensiuni corespunzătoare. În schimb, aparatele pentru sudarea cap la cap trebuie alese în funcție de diametrul specific al construcției.
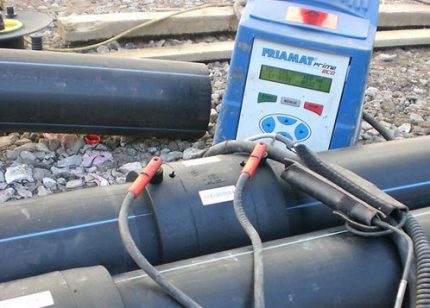
Dispozitivele de sudură cu termorezistență, pe lângă aceasta, se remarcă printr-un preț foarte moderat în comparație cu omoloagele pentru sudarea cap la cap. Dar trebuie reținut că, la utilizarea lor, pentru electrofitinguri va trebui să plătiți separat. Pentru țevi de diametre mici, mufele nu sunt chiar atât de scumpe, dar la lucrul cu construcții mari, diferența de preț poate deveni semnificativă.
Cert este că țevile din polietilenă de diametre mici (110 mm și mai puțin) sunt livrate în colaci. Astfel, se poate obține o comunicație continuă și flexibilă de până la 200 de metri.
Pentru montarea unei astfel de construcții va fi necesar un număr minim de conectori. Dar când este vorba de țevi cu diametrul mai mare de 110 mm, cumpărătorul nu primește colaci, ci segmente cu lungimea de doar 12 mm sau mai puțin.
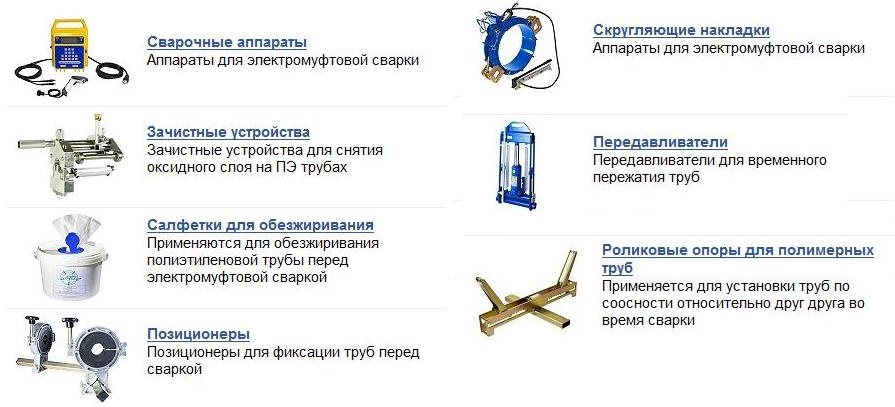
Evident, pentru montarea unei astfel de conducte va fi necesară o cantitate semnificativă de electrofitinguri pentru a îmbina numeroasele segmente de 12 metri. Echipamentul pentru sudarea prin electrofuziune se remarcă prin dimensiuni compacte.
Dacă lucrările trebuie efectuate în condiții restrictive, această opțiune poate fi singura posibilă. Diametrul minim al construcțiilor la utilizarea sudării prin electrofuziune poate fi, de asemenea, practic orice, începând de la 20 mm.
De asemenea, trebuie să se acorde atenție posibilității de reparare a conductei, dacă apare o astfel de necesitate. Chiar și caracteristicile geologice ale terenului pe care se realizează amplasarea conductei de canalizare sau a liniei de alimentare cu apă contează. De exemplu, în zonele cu risc seismic, sudarea cap la cap este inacceptabilă, fiind obligatorie utilizarea metodei cu termorezistență.
Atunci când alegeți echipamentul de sudură, trebuie să acordați o atenție deosebită unor aspecte precum existența obligațiilor de garanție, accesul la service, posibilitățile de atestare periodică a aparatului etc. Un vânzător de încredere trebuie să aibă documentație de autorizare pentru utilaj, care de obicei este fabricat în străinătate.
Concluzii și material video util pe această temă
Comparație și sfaturi utile pentru alegerea aparatelor de sudură:
În acest videoclip este demonstrat procesul pas cu pas de asamblare a unui aparat de sudură pentru țevi PP de către dumneavoastră înșivă:
Alegerea unui aparat de sudură potrivit pentru țevi din polietilenă nu este atât de dificilă. Este mai bine să se acorde preferință produselor producătorilor cunoscuți dintr-o categorie de preț acceptabilă. Respectând cu exactitate tehnologia de sudare, se poate obține o îmbinare fiabilă.
Povestiți cum ați ales aparatul de sudură pentru asamblarea conductelor polimerice acasă sau la cabană. Împărtășiți argumentele care v-au determinat alegerea. Vă rugăm să lăsați comentarii în blocul de mai jos, să încărcați fotografii pe tema articolului și să adresați întrebări.
 Cum se realizează sudarea cap la cap a țevilor din polietilenă: instrucțiuni pentru efectuarea lucrărilor
 Temperatura de lipire a țevilor de polipropilenă: etapele principale ale sudurii proprii + tabel cu valori
 Arzător cu gaz pentru lipirea țevilor de cupru: tipuri principale de arzătoare + sfaturi pentru potențialii cumpărători
 Sudură electrică pentru începători: nuanțe ale lucrărilor de sudare și analiza principalelor greșeli
 Cum să sudați cusăturile verticale și orizontale cu sudură electrică: instrucțiuni pas cu pas
 Cât costă racordarea la gaz a unei case private: prețul organizării furnizării de gaz
 Cele mai bune mașini de spălat cu uscător: clasamentul modelelor și sfaturi pentru cumpărători
 Ce este temperatura de culoare a luminii și nuanțele alegerii temperaturii lămpilor în funcție de nevoile dumneavoastră
 Înlocuirea cazanului pe gaz într-un apartament: documentarea înlocuirii + norme și cerințe principale
Puteți spune ceva despre aparatul de sudură pentru țevi PE “Protva”? L-au oferit la un preț suspect de mic. Mă îndoiesc dacă să îl iau.