Cum să sudați cusăturile verticale și orizontale cu sudură electrică: instrucțiuni pas cu pas

Sudura electrică este o tehnologie de unire a structurii metalelor prin încălzire și topire cu arc electric. Ea a câștigat o răspândire largă în cele mai diverse domenii ale economiei naționale, inclusiv sectorul privat.
În esență, prin această metodă se poate realiza sudarea oricăror metale între ele, ținând cont de temperatura arcului electric (7000-8000 de grade). Dar înainte de a apela la această tehnologie, va trebui să studiați cum să sudați cusătura verticală cu sudură electrică și să înțelegeți tehnica obținerii cusăturii orizontale.
Cuprinsul articolului:
- Cusături sudate: definiții generale
- Cum să sudați cusătura verticală?
- Tehnologia sudării cusăturii orizontale
- Arcul electric: controlul lungimii optime
- Gestionarea poziției electrodului
- Parametrii curentului și deplasarea electrodului
- Instrucțiuni pentru sudorul începător
- Concluzii și material video util pe această temă
Cusături sudate: definiții generale
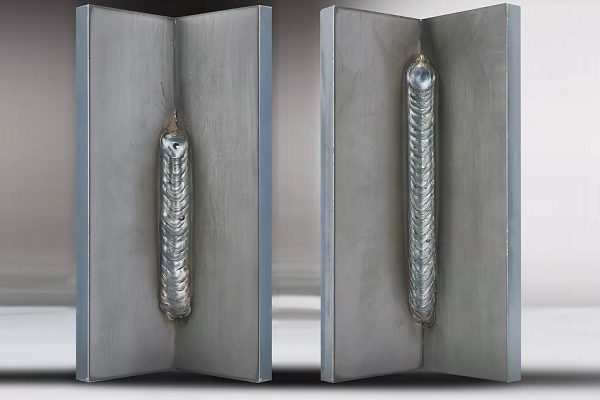
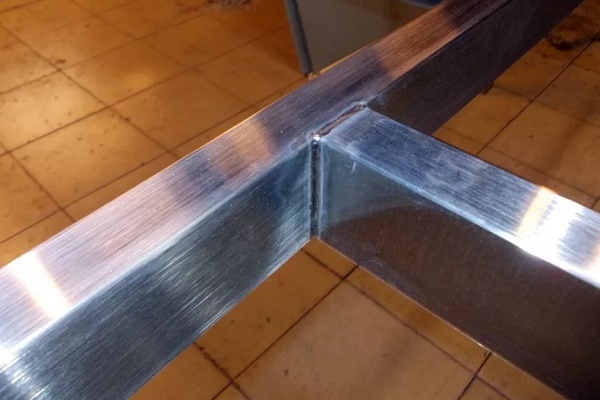
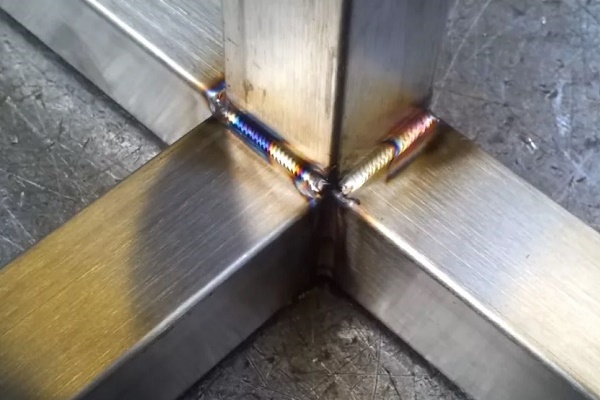
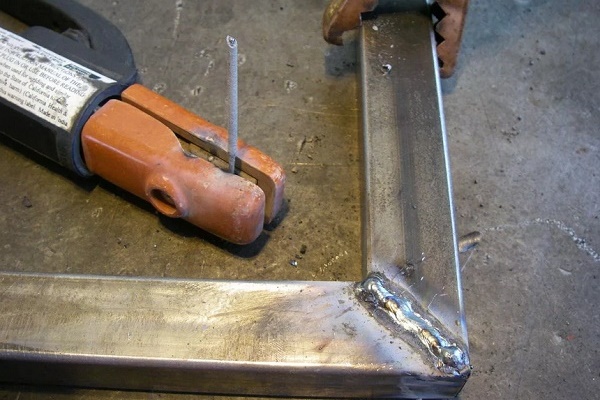
Tehnologia sudării metalelor este strâns legată de conceptul de cusătură sudată. Aceasta se formează în procesul de solidificare a metalului topit prin sudură electrică cu arc.
În funcție de locul de execuție a sudării, cusătura poate fi amplasată orizontal sau vertical. În plus, amplasarea spațială a cusăturii poate fi inferioară, laterală, superioară.
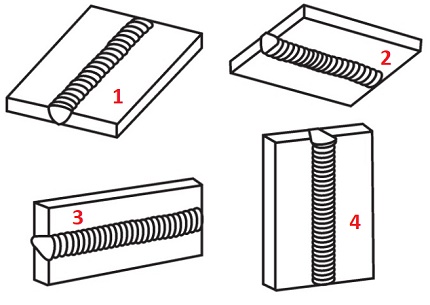
Cea mai simplă și ușoară de executat este așezarea cusăturilor sudate în planul orizontului inferior. În astfel de condiții, metalul topit este destul de ușor de controlat.
Variantele rămase de amplasare a cusăturilor în spațiu (laterală și superioară) sunt considerate tehnic dificile de executat, necesitând studierea tehnicii de sudare și dobândirea experienței corespunzătoare.
Cum să sudați cusătura verticală?
Complexitatea controlului sudării în condițiile realizării unei suduri verticale se datorează unui fenomen fizic obișnuit – forța gravitațională. Aceasta acționează asupra masei de metal topit, care, fiind în stare lichidă, se îndreaptă în jos.
Aici, acțiunile sudorului profesionist constau în a nu permite masei topite să se desprindă de locul sudării. Un rezultat de acest fel poate fi atins cu ajutorul unui arc electric care arde stabil, menținut la o distanță minimă admisă de la capătul electrodului până la baia de sudură.
Tehnica de jos în sus
Îmbinarea verticală, de regulă, se sudează prin deplasarea electrodului de la punctul inferior către cel superior. Un astfel de traseu asigură un control mai stabil, iar arcul electric menține cu încredere baia cu topitură, prevenind răspândirea. Tocmai prin trecerea de jos în sus se reușește formarea unei suduri verticale de cea mai bună calitate.
Desigur, înainte de începerea sudării unei suduri verticale, trebuie pregătite marginile îmbinării, prelucrate conform cerințelor tehnice. Aparatul de sudură trebuie reglat în funcție de condițiile de sudare (setarea curentului, alegerea electrodului).
Inițial, de-a lungul liniei de îmbinare se fac câteva „puncte de sudură” – sudare cu cusătură scurtă (1 – 2 cm). Scopul acestor acțiuni – de a exclude deplasarea părților sudate în timpul încălzirii din cauza deformării termice.
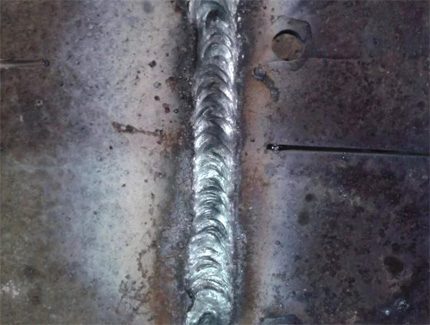
Atunci când se realizează sudarea îmbinării pe verticală, unghiul de menținere a electrodului față de planul pe care se va așeza cusătura se menține între 45-90º.
Instrucțiunile sudorului stabilesc următoarele acțiuni:
- Prin contactul electrodului cu metalul se aprinde arcul.
- Se fac «puncte de sudură» în 3-4 puncte de-a lungul liniei îmbinării, de la mijloc spre margini.
- Sudarea începe în punctul inferior al liniei de îmbinare.
- Deplasarea electrodului este orientată în sus, iar baia de sudură se menține în zona de lucru.
Electrodul trebuie avansat cu o viteză moderată. Principalul criteriu de viteză – formarea cantității optime de topitură a băii de sudură.
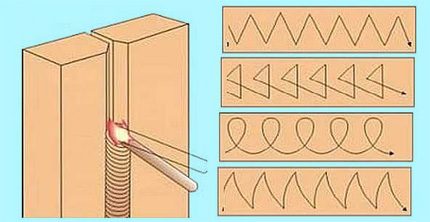
Simultan cu deplasarea verticală a electrodului, sunt permise mișcări transversale în zigzag, în formă de «semilună», «brad» sau alt «model». Dar tehnica deplasării transversale pare a fi relevantă doar pentru metale cu grosimea peretelui mai mare de 4 mm.
Se recomandă sudarea metalului cu cusătură verticală într-o singură trecere, fără oprire. Pentru sudorii începători, aceasta pare a fi o dificultate. Cu toate acestea, experiența se acumulează rapid.
Tehnica de sus în jos
Sudorii cu experiență realizează cu ușurință cusătura verticală prin deplasarea electrodului de sus în jos. Care este secretul executării acestei operații?
Totul este simplu: la aprinderea arcului electric, electrodul se instalează în raport cu planul de lucru la un unghi de 90º. De îndată ce metalul în punctul de formare a arcului începe să se topească, unghiul de instalare a electrodului se modifică la 15-20º, coborând puțin suportul.
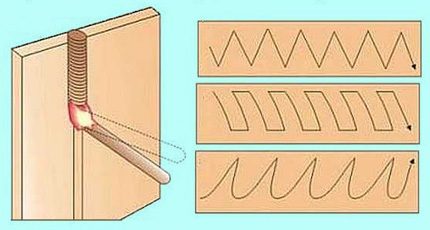
Conducerea electrodului de-a lungul liniei de îmbinare a metalelor cu pereți groși se realizează, de asemenea, cu zigzaguri transversale de formă «dinți de ferăstrău» sau «dreptunghiulară». Unii sudori folosesc metoda de distribuție «ondulatorie» a topiturii.
Între timp, metoda de formare a cusăturii verticale pe direcția de sus în jos este însoțită de dificultăți mari pentru sudor. Cu toate acestea, conform multor specialiști, sudarea în acest mod oferă un rezultat mai bun din punct de vedere al indicatorilor calitativi.
Tehnologia sudării cusăturii orizontale
Specificul sudării cusăturii orizontale este practic același ca și pentru cea verticală. Nuanțele tehnice – din nou, manipularea unghiurilor de instalare a electrodului.
Direcția de deplasare în procesul de sudare a pieselor la îmbinare poate fi aleasă de la punctul extrem stâng până la punctul extrem drept sau invers. Alegerea concretă a direcției este determinată de sudor, în funcție de gradul de confort personal.
Dar cum să sudați corect cusătura orizontală cu sudură electrică, pentru a preveni scurgerea topiturii din șanț din cauza forței gravitaționale?
Aici sudorul trebuie să aleagă o astfel de poziție a electrodului, încât forța de ardere a arcului electric să fie echivalentă cu forța gravitațională a picăturilor de metal. Poate fi necesară reglarea intensității curentului și găsirea empirică a vitezei optime de deplasare a electrodului.
De obicei, sudarea cusăturii orizontale se efectuează continuu până la finalizarea completă. Cu toate acestea, dacă nu reușiți să controlați topitura (baia de sudură), puteți încerca să schimbați tehnica – să treceți la o mișcare cu stingerea periodică a arcului.
Toate aceste subtilități se dobândesc odată cu acumularea experienței în efectuarea lucrărilor de sudare. Prin urmare, nu trebuie să disperați dacă nu reușește nimic din primele încercări.
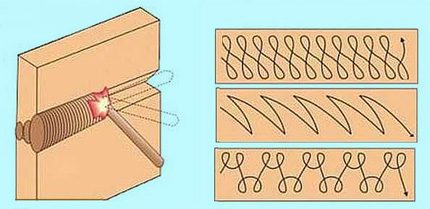
Formarea cusăturii orizontale cu lățimea și adâncimea de penetrare necesare se realizează, de regulă, prin deplasarea transversală atentă a capătului încins al electrodului de la marginea unei piese îmbinate până la marginea celeilalte.
La sudarea metalelor cu grosimea de până la 4 mm se aplică diferite variante de «model» al mișcării transversale a electrodului. Nu există recomandări specifice în acest sens. Principalul lucru este să obțineți lățimea necesară a cusăturii și adâncimea de penetrare.
Arcul electric: controlul lungimii optime
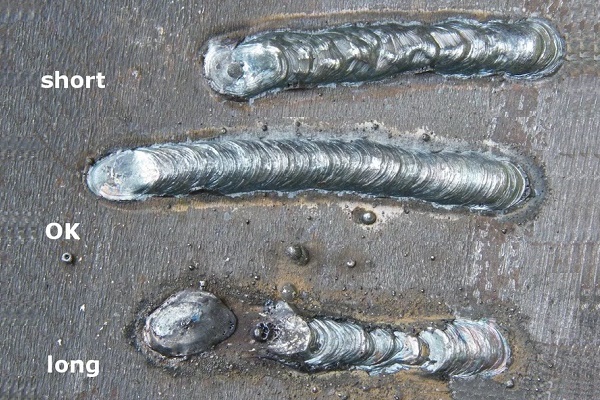
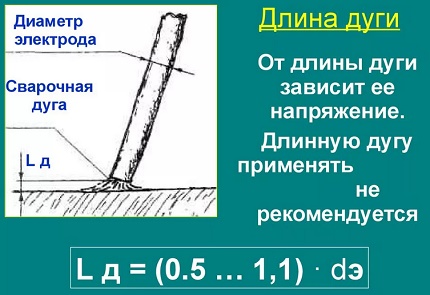
Mărimea intervalului dintre capătul încins al electrodului și planul metalului, suficientă pentru formarea unei descărcări electrice, se numește lungimea arcului. Una dintre bazele principale ale instrucțiunii sudorului este controlul lungimii optime a arcului.
Teoretic, în modul de sudare se pot obține trei intervale ale arcului:
- scurt (1 – 1,5 mm);
- lung (3,5 – 6 mm);
- normal (2 – 3 mm).
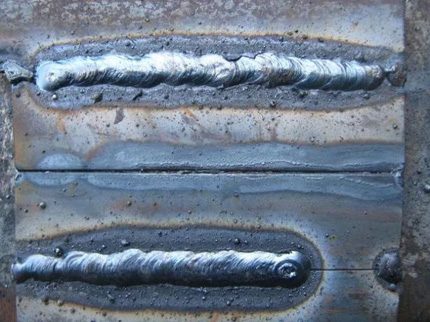
Pentru regimul de ardere a arcului scurt, este caracteristică o încălzire insuficientă a metalului pe lățime. La marginile cusăturii, în astfel de cazuri, se observă așa-numita «subdecupare» – o mică adâncitură. Prezența unui astfel de defect indică indicatori de calitate scăzută ai cusăturii de sudură.
Regimul de sudare cu arc lung este, de regulă, însoțit de stingerea periodică a acestuia. Aici se observă o încălzire redusă a metalului în adâncime. Nici despre o calitate bună a cusăturii nu se poate vorbi.
Astfel, rămâne singura opțiune pe care sudorul începător trebuie să o aibă în vedere – lungimea normală a arcului, care nu trebuie să depășească Ld = 0,5-1,1 * De (Ld – lungimea arcului; De – diametrul electrodului).
Gestionarea poziției electrodului
Procesul de sudare poate fi executat cu electrodul în poziție de unghi înainte, unghi înapoi, unghi drept. Aplicând oricare dintre aceste trei procedee tehnologice, sudorul este capabil să creeze suduri în diferite condiții de lucru.
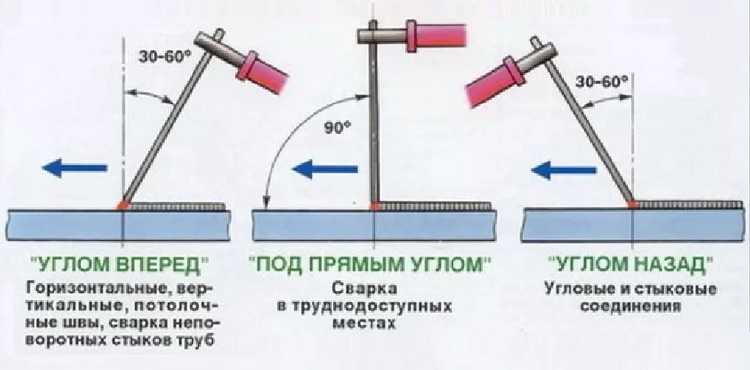
Astfel, metoda «unghi înainte» se aplică în mod tradițional pentru îmbinarea elementelor cu suduri orizontale și verticale în condiții de amplasare superioară a pieselor în spațiu (sudura de plafon). Aceeași tehnică este folosită cu succes pentru sudarea îmbinărilor nerotibile ale țevilor sau la construirea unei sobe artizanale dintr-un butoi de gaz.
Menținând electrodul strict în unghi drept (90º), sudorul asigură executarea lucrărilor în locuri greu accesibile. În cele din urmă, tehnica «unghi înapoi» permite efectuarea calitativă a lucrărilor de sudare pe îmbinări colțare.
Setând electrodul «unghi înainte», se lucrează de obicei cu metale cu pereți subțiri. În această poziție a electrodului se obține o sudură largă cu adâncime mică. La metalele cu pereți groși, dimpotrivă, se încearcă aplicarea tehnicii «unghi înapoi», asigurând încălzirea metalului la o adâncime suficientă.
Parametrii curentului și deplasarea electrodului
Valoarea intensității curentului și viteza de deplasare a electrodului sunt factori semnificativi care influențează calitatea sudurii. Sudarea cu curenți mari este însoțită de încălzirea metalului la o adâncime mare, ceea ce permite creșterea vitezei de deplasare a electrodului. În condițiile unui raport optim între curent și viteza de deplasare a electrodului, se obține o sudură uniformă și de calitate.
Tabelul de corespondență a curentului, electrodului, grosimii metalului
| Intensitatea curentului, A | Diametrul electrodului, mm | Grosimea metalului, mm |
| 35-50 | 1,6 | 1-2 |
| 45-80 | 2 | 2-3 |
| 65-100 | 2,5 | 3-4 |
| 85-150 | 3 | 4-5 |
| 125-200 | 4 | 5-6 |
Deplasând electrodul cu o anumită viteză, trebuie să se țină cont de mărimea puterii arcului. O avansare excesiv de rapidă a electrodului la putere mică nu va putea asigura o temperatură suficientă de încălzire.
Ca rezultat – nu se va reuși să se pătrundă metalul până la adâncimea necesară. Sudura va «sta» pur și simplu la suprafață, abia «prinzând» marginile muchiilor.
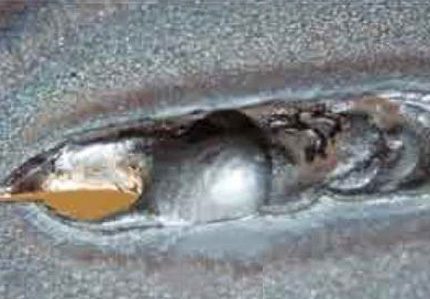
Dimpotrivă, în condiții de avansare excesiv de lentă a electrodului se creează o atmosferă de supraîncălzire, ceea ce amenință cu deformarea metalului pe linia de sudare. Dacă elementele metalice au o structură subțire, arcul puternic va arde pur și simplu metalul.
Puteți exersa cu succes în domeniul sudorului începător și vă puteți perfecționa abilitățile de realizare a cusăturilor la confecționarea unei sobe pe ulei uzat, al cărei corp este compus dintr-o țeavă metalică. Vă recomandăm să consultați informațiile utile.
Instrucțiuni pentru sudorul începător
Lucrările de sudare pot fi efectuate numai cu condiția utilizării echipamentului corespunzător.
Setul standard conține:
- Jachetă, pantaloni, mănuși, încălțăminte din materiale neinflamabile, rezistente și solide.
- Acoperământ pentru cap care acoperă complet partea din spate a capului.
- Mască specială de protecție pentru față și ochi.
Pentru efectuarea sudării, trebuie utilizat un aparat funcțional, a cărui parte electrică este acoperită de o carcasă sigură. Cablurile electrice care fac parte din aparat trebuie să aibă izolație intactă și să corespundă caracteristicilor electrice ale dispozitivului.
Locul de muncă al sudorului trebuie să fie echipat cu o masă de lucru, surse de lumină, o bară de împământare, mijloace de protecție împotriva electrocutării și mijloace de prevenire a incendiilor.
Și înainte de începerea lucrărilor, trebuie să studiați cu atenție regulile de sudură electrică, să analizați și să învățați metodele și variantele de realizare a îmbinărilor.
Concluzii și material video util pe această temă
Vă propunem să vizionați un tutorial video despre sudare: cum se sudează cusăturile orizontale și verticale:
Nu este obligatoriu să aveți calificarea unui sudor profesionist, dar este de dorit să stăpâniți tehnica sudării. Datorită abilităților existente în domeniul sudurii, o persoană are mai multe oportunități de a realiza diverse proiecte casnice.
Dacă doriți, puteți învăța tehnologia oricând, iar experiența practică vă va ajuta să stăpâniți tehnica de efectuare a lucrărilor la un nivel înalt.
Doriți să împărtășiți propria experiență în realizarea cusăturilor sudate? Cunoașteți detalii ale procesului care nu sunt menționate în articol? Scrieți, vă rugăm, comentarii în blocul de mai jos.
 Sudură electrică pentru începători: nuanțe ale lucrărilor de sudare și analiza principalelor greșeli
 Cât costă racordarea la gaz a unei case private: prețul organizării furnizării de gaz
 Cele mai bune mașini de spălat cu uscător: clasamentul modelelor și sfaturi pentru cumpărători
 Ce este temperatura de culoare a luminii și nuanțele alegerii temperaturii lămpilor în funcție de nevoile dumneavoastră
 Înlocuirea cazanului pe gaz într-un apartament: documentarea înlocuirii + norme și cerințe principale