Sudură electrică pentru începători: nuanțe ale lucrărilor de sudare și analiza principalelor greșeli

Un apartament, cu atât mai mult o casă privată, au nevoie de efectuarea regulată a lucrărilor de întreținere și reparații. Meșterul casei trebuie să fie un universalist, capabil să îndeplinească multe sarcini diferite. De aceea, meșterii doresc să învețe cât mai multe tehnologii.
Una dintre cele mai căutate abilități este capacitatea de a efectua lucrări de sudare. Practica arată că cel mai potrivit este sudarea electrică pentru începători – tehnologia este simplă și accesibilă oricui dorește să învețe să o folosească. Înainte de a începe să învățați metoda, ar trebui să vă familiarizați cu aspectul teoretic al problemei, nu credeți?
Toate informațiile necesare sunt prezentate în detaliu în articolul nostru. Am descris principiul de funcționare al sudurii electrice și am indicat ce aparat este mai bine să alegeți pentru lucrul în condiții casnice. În plus, articolul prezintă tehnologia pas cu pas de sudare a pieselor, metodele de realizare a cusăturilor, precum și posibilele defecte ale îmbinărilor.
Cuprinsul articolului:
Ce este sudarea electrică?
Sudarea electrică este numită una dintre metodele de sudare, când pentru încălzirea și topirea ulterioară a metalelor se utilizează un arc electric. Temperatura acestuia ajunge până la 7000°C, ceea ce depășește cu mult temperatura de topire a majorității metalelor.
Procesul de sudare electrică se desfășoară după cum urmează. Pentru formarea și menținerea în stare de funcționare a arcului electric, se aplică curent de la aparatul de sudură la electrod.
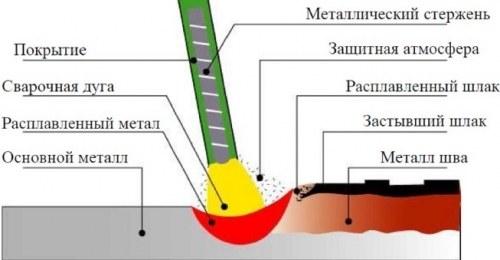
Când tija electrodului atinge suprafața de sudat, trece curentul de sudare. Sub acțiunea acestuia și a arcului electric, electrodul și marginile metalice ale elementelor de sudat încep să se topească. Din topitură se formează, așa cum spun sudorii, o baie de sudură, în care electrodul topit se amestecă cu metalul de bază.
La suprafața băii plutește zgura topită, care formează o peliculă protectoare. După deconectarea arcului, metalul se răcește treptat, formând o cusătură acoperită cu zgură. După răcirea completă a materialului, aceasta se curăță.
Pentru sudură, se pot utiliza electrozi neconsumabili și consumabili. În primul caz, pentru formarea cordonului de sudură, se introduce sârmă de adaos în topitură; în al doilea caz, acest lucru nu este necesar. Pentru formarea și menținerea ulterioară în stare de funcționare a arcului electric, se utilizează echipament special.
Abilitățile în domeniul sudurii în condiții casnice sunt necesare pentru a realiza o gamă largă de lucrări:
De ce aveți nevoie pentru sudare în condiții casnice?
Pentru efectuarea lucrărilor, veți avea nevoie, în primul rând, de un aparat de sudură. Există mai multe varietăți ale acestuia.
Să decidem căruia dintre ele să îi acordăm preferința.
- Generatorul de sudură. Caracteristica distinctivă constă în capacitatea de a produce energie electrică și de a o utiliza pentru crearea arcului. Va fi util acolo unde nu există o sursă de curent. Are dimensiuni impresionante, prin urmare nu este foarte comod în utilizare.
- Transformatorul de sudură. Aparatul transformă tensiunea alternativă furnizată de la rețea într-o tensiune alternativă de altă frecvență, ceea ce este necesar pentru sudură. Aparatele sunt simple în exploatare, dar au dimensiuni considerabile și reacționează negativ la posibilele fluctuații ale tensiunii rețelei.
- Redresorul de sudură. Dispozitivul care transformă tensiunea furnizată de la rețea în curent continuu, necesar pentru formarea arcului electric. Se caracterizează prin compactitate și eficiență ridicată în funcționare.
Pentru lucrul în condiții casnice, este preferabil un redresor de tip invertor. De obicei, acestea sunt numite pur și simplu invertoare. Echipamentul are dimensiuni foarte compacte. În timpul lucrului, acesta se poartă pe umăr. Principiul de funcționare al dispozitivului este destul de simplu.
Acesta transformă curentul de înaltă frecvență în curent continuu. Lucrul cu un curent de acest tip asigură un cordon de sudură de maximă calitate.
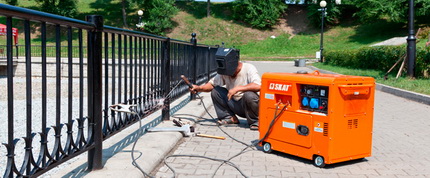
Invertoarele sunt economice, funcționează de la rețeaua casnică. În plus, tocmai cu ele este mai bine să lucreze un începător. Acestea sunt extrem de simple în exploatare și asigură un arc stabil.
Printre dezavantajele invertoarelor se numără costul mai ridicat decât al altor aparate, sensibilitatea la pătrunderea prafului, a umidității și la variațiile de tensiune. La alegerea unui invertor pentru sudarea de uz casnic, se acordă atenție intervalului valorilor curentului de sudare. Valoarea minimă – 160-200 A.
Funcțiile suplimentare ale echipamentului pot ușura munca pentru un începător.
Dintre aceste «bonusuri» plăcute, merită menționate:
- Hot Start – ceea ce înseamnă creșterea curentului inițial care este furnizat în momentul aprinderii arcului de sudare. Datorită acestui fapt, arcul este mult mai ușor de activat.
- Anti-Stick – reduce automat curentul de sudare dacă tija electrodului se lipește. Acest lucru facilitează desprinderea acestuia.
- Arc Force – crește curentul de sudare dacă electrodul este adus prea repede la piesa de prelucrat. În acest caz, nu are loc lipirea.
Pe lângă aparatul de sudură de orice tip, vor fi necesari electrozi. Cel mai bine este să alegeți marca acestora conform unui tabel special, în care este indicat tipul materialului care se sudează.
De asemenea, va fi necesară o mască de sudură. Cea mai bună este cea care se poartă pe cap. Modelele care trebuie ținute în mână sunt extrem de incomode.
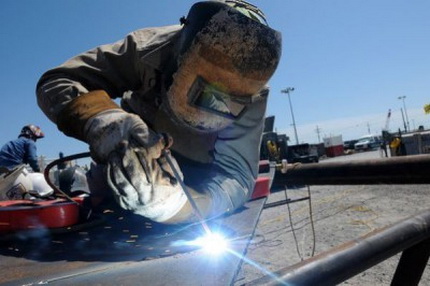
Masca poate avea un geam simplu întunecat sau așa-numitul «cameleon». Ultima variantă este de preferat, deoarece la apariția arcului, geamul se întunecă automat.
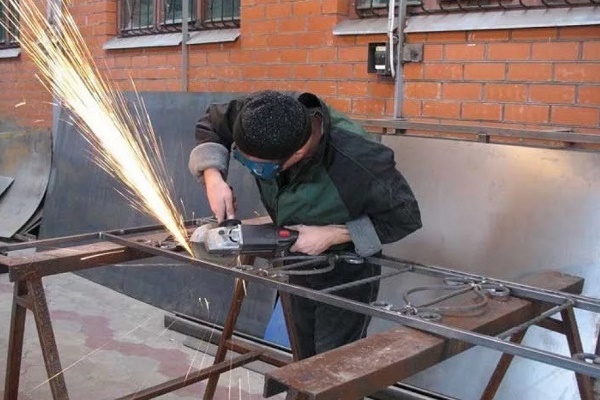
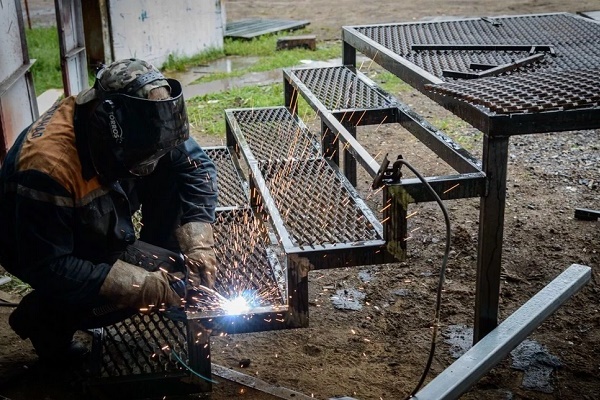
Este necesar să lucrați doar în îmbrăcăminte specială care protejează împotriva stropilor și a radiațiilor ultraviolete. Aceasta poate fi o salopetă groasă din bumbac, cizme sau ghete înalte, mănuși de pânză sau cauciucate.
Tehnologia sudurii electrice
Este mai bine să învățați cum să sudați corect piesele cu sudură electrică sub îndrumarea sudorilor experimentați. Dacă din anumite motive acest lucru nu este posibil, puteți încerca singur. Pentru început, trebuie să organizați corect locul de muncă. Acest lucru este foarte important, deoarece sudarea este un proces la temperatură înaltă și, prin urmare, periculos de incendiu.
Pentru lucru, trebuie să alegeți un banc de lucru sau orice altă bază realizată dintr-un material incombustibil. Mesele din lemn și produse similare sunt strict interzise. Este de dorit ca în apropierea locului unde se va efectua sudarea să nu existe obiecte ușor inflamabile.
Lângă dumneavoastră, puneți obligatoriu o găleată cu apă pentru lichidarea eventualelor focare de incendiu. În plus, trebuie să stabiliți un loc sigur unde vor fi depozitate resturile electrozilor utilizați. Chiar și cel mai mic dintre acestea poate provoca un incendiu.
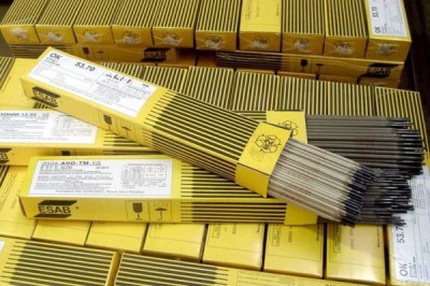
Pentru primele cusături independente, trebuie să pregătiți o bucată de metal inutilă și să alegeți electrozi corespunzători. Specialiștii recomandă să folosiți tije de 3 mm în astfel de cazuri. Diametrul mai mic se folosește pentru sudarea tablelor subțiri, pe care nu este comod să învățați. Electrozii cu diametru mai mare necesită echipamente de mare putere.
Începem prin curățarea zonei de metal pe care va fi amplasată cusătura. Aici nu trebuie să existe rugină sau orice fel de impurități.
După ce piesa este pregătită, luați electrodul și introduceți-l în clema aparatului de sudură. Apoi luați clema de 'împământare' și fixați-o ferm pe piesă. Verificați din nou cablul. Acesta trebuie să fie introdus în suport și bine izolat.
Acum trebuie să alegeți puterea de lucru a curentului pentru aparatul de sudură. Aceasta se alege în funcție de diametrul electrodului. Setați puterea selectată pe panoul echipamentului de sudură.
Următorul pas – aprinderea arcului electric. Pentru aceasta, electrodul trebuie să fie adus la piesă sub un unghi de aproximativ 60° și să fie deplasat foarte încet de-a lungul bazei. Ar trebui să apară scântei. De îndată ce se întâmplă acest lucru, atingeți ușor electrodul de piesă și îl ridicați imediat la o înălțime de cel mult 5 mm.
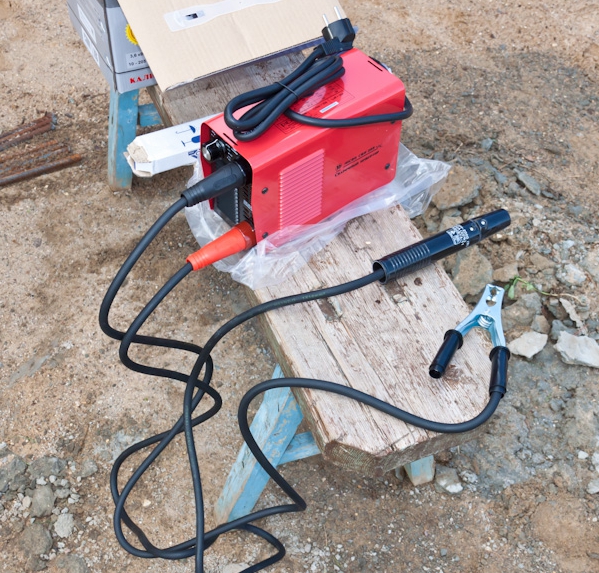
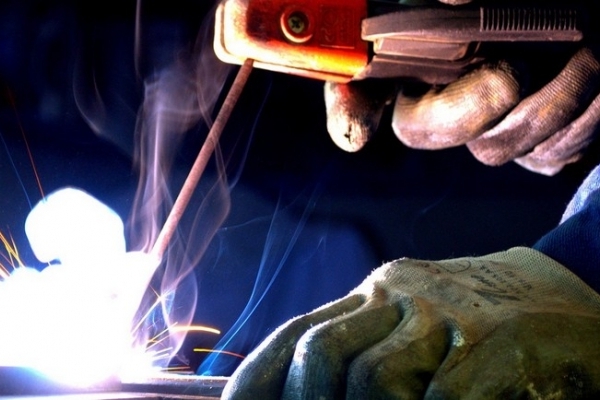
În acest moment, arcul electric se aprinde și trebuie menținut pe toată durata lucrului. Lungimea sa trebuie să fie de 3-5 mm. Aceasta este distanța dintre capătul electrodului și piesa de prelucrat.
Menținând arcul în stare de funcționare, trebuie să rețineți că în timpul lucrului electrodul se consumă și devine mai scurt. La apropierea excesivă a electrodului de piesă, poate apărea lipirea. În acest caz, trebuie să-l balansați ușor într-o parte. Arcul poate să nu se aprindă din prima încercare. Poate că nu este suficientă putere de curent, atunci trebuie să o măriți.
După ce sudorul începător a învățat să aprindă arcul și să-l mențină în stare de funcționare, se poate trece la depunerea cordonului. Aceasta este cea mai simplă dintre toate operațiile. Aprindem arcul și începem să deplasăm electrodul foarte lin și atent de-a lungul viitoarei cusături.
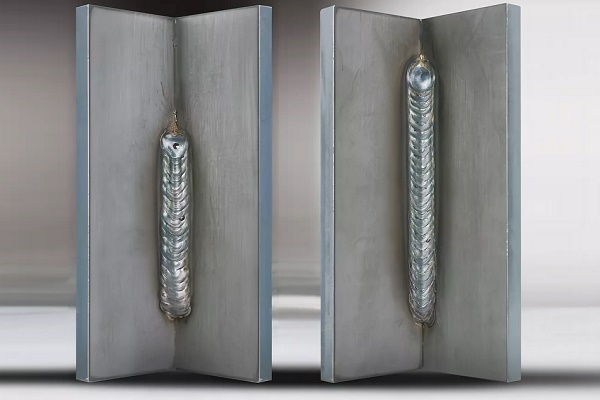
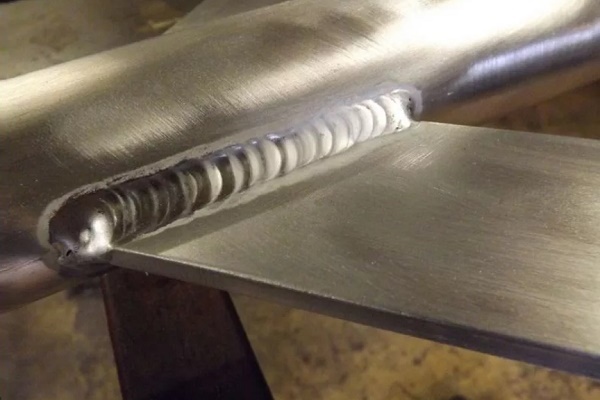
În același timp, efectuăm mișcări oscilatorii care seamănă cu o semilună cu o amplitudine mică. Noi, parcă, 'greblăm' metalul topit spre centrul arcului. Astfel ar trebui să rezulte o cusătură uniformă, asemănătoare unui cordon. Pe ea vor fi prezente mici valuri de metal. După răcirea cusăturii, trebuie să îndepărtați zgura.
Metode de sudare cu arc electric – moduri de sudare
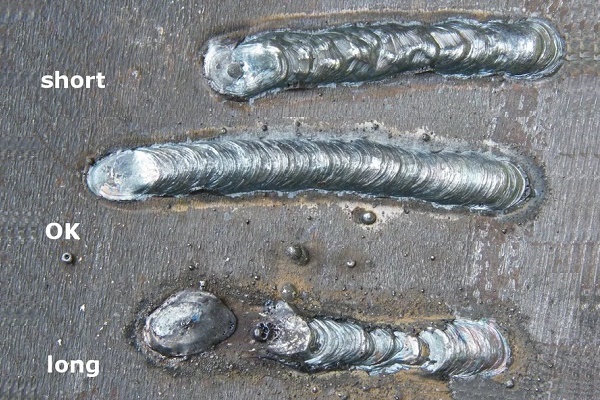
Pentru a obține o cusătură de calitate, trebuie să învățați să mențineți și apoi să deplasați arcul. Lungimea arcului electric influențează în mod deosebit calitatea. Dacă aceasta depășește 5 mm, este considerată lungă.
În acest caz are loc nitrurarea și oxidarea metalului topit. Acesta se pulverizează în picături, cusătura rezultată fiind poroasă și insuficient de rezistentă. La un arc prea scurt poate apărea lipsa de penetrare.
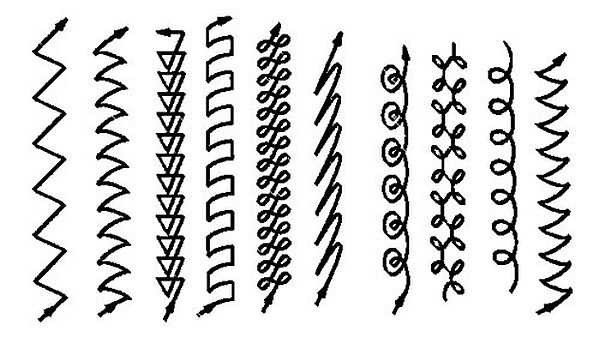
Pentru realizarea sudurii se folosesc diferite metode. Vom examina în detaliu principalele.
Varianta #1: îmbinări cap la cap inferioare
Cel mai răspândit și simplu mod de îmbinare a pieselor. La grosimea metalului de până la 0,8 cm se folosește sudarea pe două părți. Pentru îmbinări din metal mai subțire de 0,4 cm se execută doar sudarea pe o singură parte.
Pentru lucru se aleg electrozi al căror diametru este egal cu grosimea metalului. Dacă aceasta depășește 8 mm, sudarea se efectuează cu teșirea marginilor. Unghiul de teșire este de aproximativ 30°.
Sudarea se execută în mai multe treceri. Este de dorit să se utilizeze suporturi detașabile din oțel sau cupru pentru a evita arsurile. Prima trecere se execută cu un electrod de diametru mic, nu mai mult de 4 mm.
În procesul executării primei cusături, precizia și adâncimea de pătrundere sunt foarte importante. După aplicarea acesteia, nu trebuie să existe metal topit în spatele marginilor.
Pentru a doua și toate trecerile ulterioare se folosesc tije electrod de diametru mai mare. Acestea se aleg pentru umplerea de calitate a adânciturii formate între margini.
Electrodul se mișcă încet de-a lungul cusăturii, executând mișcări oscilatorii, ca și cum ar balansa electrodul dintr-o parte în alta, pentru a umple complet golurile cu metal topit.
Varianta #2: îmbinări unghiulare inferioare
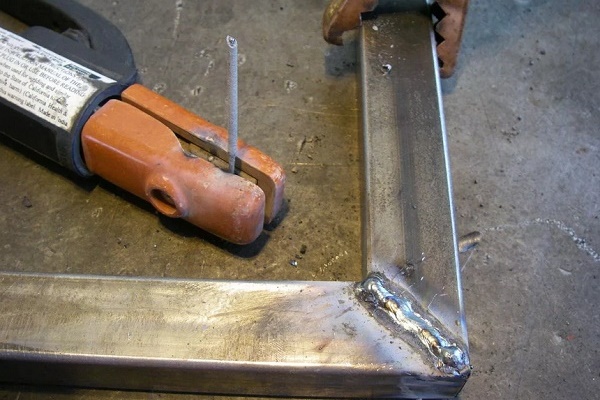
Sudorii cu experiență afirmă că se pot obține rezultate bune dacă se sudează colțurile „în barcă”. Aceasta înseamnă că piesele îmbinate se așează la un unghi de 45° sau altul.
Astfel se asigură o pătrundere cât mai calitativă a pereților piesei, iar pericolul de sub-tăiere și de lipsă de pătrundere se reduce. Acest mod de sudare permite depunerea de cusături cu secțiune mare într-o singură trecere.
Se disting două tipuri de sudare „în barcă” – simetrică și asimetrică:
- Înclinarea pieselor este de 45°. Probabilitatea de a se forma umflături sau subtăieri pe unul dintre pereți este minimă. Sudarea cu polaritatea directă și inversă se efectuează la valorile maxime ale curentului. La efectuarea sudării cu polaritate inversă, lungimea arcului electric trebuie să fie minimă.
- Înclinarea pieselor la un unghi de 60° sau 30° – „barcă” asimetrică. Această variantă este foarte comodă atunci când lucrările se execută în locuri greu accesibile, deoarece amplitudinea mișcării electrodului este mică. Sudorul îndreaptă arcul chiar în rădăcina cusăturii, având grijă ca acesta să nu iasă în afara limitelor viitoarei cusături. De asemenea, nu este permisă depunerea unei cantități prea mari de metal într-o singură trecere.
Îmbinările colțare pot fi de tip T, de aceea este necesar să învățați cum să sudați corect metalul prin sudare electrică în mai multe treceri, fără erori.
Utilizarea unei singure treceri este posibilă numai atunci când se sudează construcții simple cu laturi care formează un unghi de 45° la cusătura colțară. În acest caz, diametrul electrodului nu poate depăși grosimea metalului cu mai mult de 0,15-0,3 cm.
Sudarea standard în T cu mai multe treceri se execută după cum urmează. Pentru prima trecere se ia un electrod cu diametru mai mare decât cele alese pentru trecerile următoare. De exemplu, se utilizează un electrod cu dimensiuni cuprinse între 0,4 și 0,6 cm.
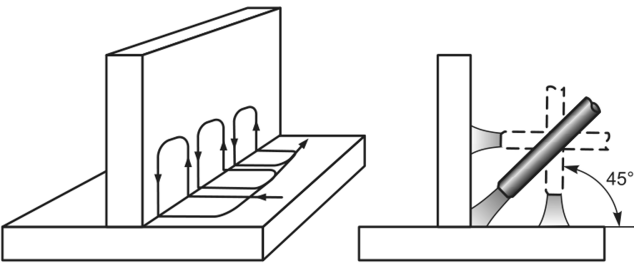
Sudarea se efectuează lin, fără mișcări oscilatorii transversale. La executarea celorlalte treceri, acestea se efectuează obligatoriu. Este important ca amplitudinea oscilațiilor să se încadreze în limitele lățimii admisibile a cusăturii.
Un alt aspect important. La executarea sudării în T a unei îmbinări colțare, arcul electric trebuie întotdeauna aprins pe partea orizontală (talpa) a piesei.
La efectuarea manuală a sudării electrice a colțurilor, se poate aplica tipul de îmbinare prin suprapunere. În acest caz, piesele de sudat sunt așezate una peste alta cu suprapunere. Arcul, la sudarea cu polaritate directă, trebuie să fie scurt, iar la cea cu polaritate inversă – cât mai scurt. Arcul se îndreaptă exact în rădăcina îmbinării.
În timpul sudării, este necesar să se efectueze cu electrodul mișcări de du-te-vino cu amplitudine mică. Astfel, se va reuși încălzirea uniformă a întregii zone a îmbinării. În acest caz, baia de sudare se va umple uniform, iar cusătura va rezulta convexă și cu dimensiuni complete.
Varianta #3: cusături verticale
Cusăturile orientate vertical se execută numai cu arc scurt. Intensitatea curentului de lucru trebuie să fie cu 10%-20% mai mică decât în timpul executării sudării pieselor în poziția de jos. Aceste cerințe sunt ușor de explicat.
O intensitate mai mică a curentului presupune ca metalul lichid topit să nu curgă din baia de sudură. Arcul de dimensiuni mai mici este mai ușor de manevrat.
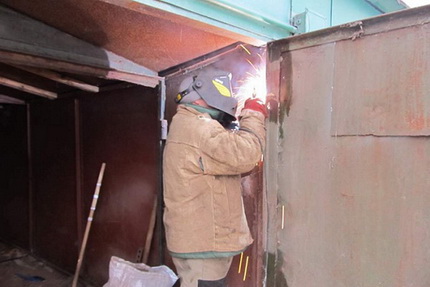
Sudorii experimentați preferă să sudeze cusăturile verticale de jos în sus. Arcul se aprinde în punctul cel mai de jos al viitoarei cusături. Apoi se pregătește o mică platformă dispusă orizontal, ale cărei dimensiuni corespund secțiunii viitoarei cusături.
Apoi, tija electrodului se deplasează lent în sus. În același timp, se execută obligatoriu mișcări transversale față de îmbinare.
Acestea pot fi în formă de brad, unghi sau semilună. Ultima variantă este cea mai simplu de executat. În plus, este important să se respecte poziția corectă a electrodului. Teoretic, pătrunderea se realizează cel mai bine dacă tija este poziționată perpendicular pe cusătură, adică orizontal.
Cusăturile sudate cap la cap se caracterizează prin următoarele criterii:
Practica arată că, în această poziție a tijei electrodului, metalul lichid curge de-a lungul cusăturii. Pentru a evita acest lucru, unghiul de înclinare a tijei se alege între 45° și 50°. Aceasta este varianta optimă la sudarea verticală. Pentru sudarea pieselor de jos în sus, se aleg electrozi al căror diametru nu depășește 0,4 cm.
Varianta #4: piese de conducte
În condiții casnice, de multe ori trebuie să reamintim cum se sudează electrosudarea unei țevi metalice. Pe lateralul piesei se execută de obicei o cusătură verticală, iar pe circumferință – una orizontală. Țevi din oțel se sudează cap la cap. Toate muchiile se pătrund obligatoriu bine.
Pentru ca depunerile din interiorul țevii să fie minime, electrodul se apropie de piesă la un unghi nu mai mare de 45°. Lățimea cusăturii trebuie să fie de 0,6-0,8 cm, iar înălțimea – 0,2-0,3 cm.
Înainte de începerea lucrărilor de sudare, piesele de îmbinat se curăță cu atenție. Se inspectează capetele țevii. Dacă sunt deformate, se îndreaptă sau se taie cu ajutorul unui tăietor de țevi. Apoi se curăță până la luciu metalic marginile pieselor pe interior și pe exterior pe o distanță de cel puțin 1 cm de la margine. Apoi se trece la sudare.
Îmbinarea se sudează fără întrerupere până când se sudează complet. Pentru îmbinările nefixate ale țevilor cu pereți de grosime de până la 0,6 mm se execută două treceri de sudare, pentru produsele cu pereți de grosime de la 0,6 la 1,2 cm – trei treceri, pentru piesele cu pereți mai groși de 1,9 cm – patru treceri.
În același timp, fiecare cusătură ulterioară se aplică numai după ce a fost îndepărtată zgura de pe cea anterioară.
Cel mai important este calitatea primei cusături. În timpul executării acesteia, toate teșiturile și marginile trebuie să se topească complet. Nu trebuie să existe fisuri, nici măcar cât de mici. Dacă există, se topesc fie se decupează. După aceea, fragmentul se sudează din nou. În mod similar se execută sudarea țevilor rotitoare.
Posibile defecte ale îmbinărilor și cusăturilor sudate
Sudarea electrică este un proces complex și nu întotdeauna totul decurge fără probleme.
În urma erorilor de lucru, cusăturile și îmbinările pot prezenta diverse defecte, printre care:
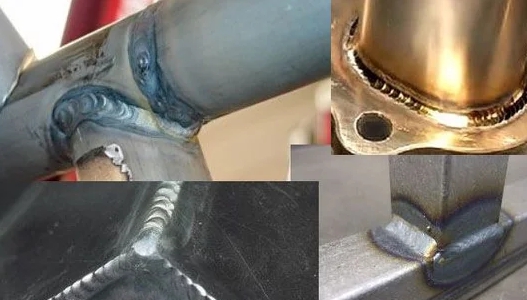
- Cratere. Adâncituri mici în cordonul de sudură. Pot apărea ca urmare a întreruperii arcului sau a unei erori în executarea fragmentului final al cusăturii.
- Pori. Cusătura de sudură devine poroasă din cauza contaminării marginilor pieselor cu rugină, ulei etc. În plus, porozitatea poate apărea la răcirea prea rapidă a cusăturii, la viteza mare de sudare și la lucrul cu electrozi neuscați.
- Subtăieri. Arată ca niște adâncituri mici de ambele părți ale cordonului de sudură. Apar la deplasarea electrozilor în direcția peretelui vertical la sudarea îmbinărilor în colț. În plus, subtăierile se formează la lucrul cu arc lung sau dacă valorile curentului de sudare sunt prea mari.
- Incluziuni de zgură. În interiorul cordonului de sudură se află bucăți de zgură. Acest lucru se poate întâmpla la contaminarea marginilor, la viteza mare de sudare sau în cazul în care curentul de sudare este prea mic.
Acestea sunt cele mai frecvent întâlnite defecte ale cusăturilor sudate, dar pot exista și altele.
Informații suplimentare privind sudarea cusăturilor verticale și orizontale prin sudură electrică sunt prezentate în acest articol.
Concluzii și material video util pe această temă
Caracteristicile sudării țevilor:
Cum să alegeți corect un invertor de sudură:
Dacă dorește, orice meșter de acasă poate însuși bazele sudurii. Nu este chiar atât de dificil. Va fi nevoie de răbdare, atenție și, fără îndoială, de executarea exactă a tuturor instrucțiunilor. Totul va fi mult mai simplu dacă procesul de însușire a noii abilități se va desfășura sub îndrumarea unui specialist experimentat.
Aveți experiență personală în îmbinarea pieselor prin sudură electrică? Doriți să împărtășiți cunoștințele acumulate sau să adresați întrebări pe această temă? Vă rugăm, lăsați comentarii și participați la discuții – formularul de feedback se află mai jos.
 Cum se realizează sudarea cap la cap a țevilor din polietilenă: instrucțiuni pentru efectuarea lucrărilor
 Aparat de sudat pentru țevi din polietilenă: care este mai bine de cumpărat și cum să îl folosiți corect
 Temperatura de lipire a țevilor de polipropilenă: etapele principale ale sudurii proprii + tabel cu valori
 Cum să sudați cusăturile verticale și orizontale cu sudură electrică: instrucțiuni pas cu pas
 Cât costă racordarea la gaz a unei case private: prețul organizării furnizării de gaz
 Cele mai bune mașini de spălat cu uscător: clasamentul modelelor și sfaturi pentru cumpărători
 Ce este temperatura de culoare a luminii și nuanțele alegerii temperaturii lămpilor în funcție de nevoile dumneavoastră
 Înlocuirea cazanului pe gaz într-un apartament: documentarea înlocuirii + norme și cerințe principale
Mulțumesc! Am aflat multe lucruri utile pentru mine. Cum se face corect sudarea țevilor pătrate la un unghi de 90?
Un videoclip util, în opinia mea, mai ales pentru diletanți.
Mulțumesc! A fost foarte interesant să mă familiarizez.
Mulțumesc pentru informație.