Sudarea țevilor din polietilenă: comparația metodelor + instrucțiuni de montaj

Pentru asamblarea rețelelor din țevi de polietilenă (PE) sunt necesare anumite abilități de sudare și îmbinare cu ajutorul fittingurilor. Pentru această lucrare este potrivit și echipamentul utilizat pentru montarea conductelor din polipropilenă.
Sudarea țevilor din polietilenă se realizează cu aparate speciale și necesită cunoștințe specifice, despre care vom vorbi în acest articol. Vom examina în detaliu particularitățile pregătirii echipamentului pentru procesul de sudare, vom oferi recomandări pentru realizarea unei suduri de calitate. De asemenea, vom analiza diferite variante de sudare a țevilor din polietilenă.
Cuprinsul articolului:
Pregătirea echipamentului pentru sudare
Pentru fiecare tip de sudare se utilizează echipamente diferite. Nu are sens să le achiziționați pentru o singură asamblare a comunicațiilor prin metoda sudurii cap la cap sau electrosudată, deoarece costul setului este de câteva mii de dolari. Este mai bine să apelați la serviciile unor companii externe sau să închiriați echipamentul.
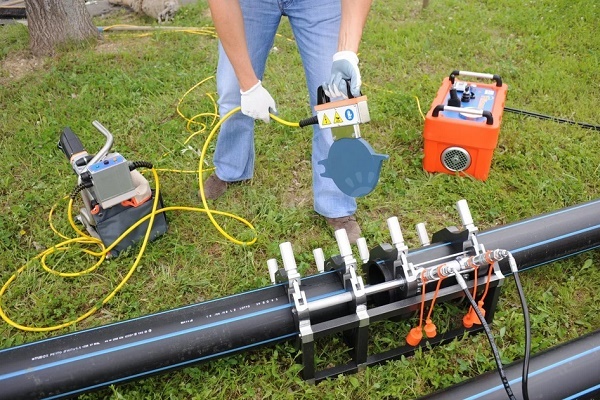
Echipamentul de sudare utilizat
Echipamentul pentru sudarea prin mufă costă între 100 și 200 de dolari, așadar fiecare decide singur cu privire la achiziționarea aparatului de sudură.
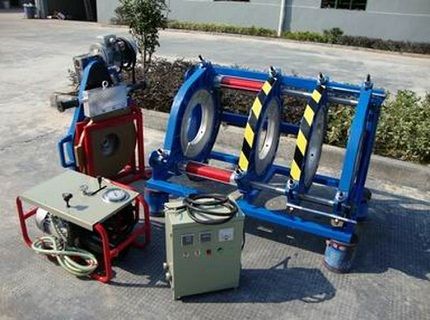
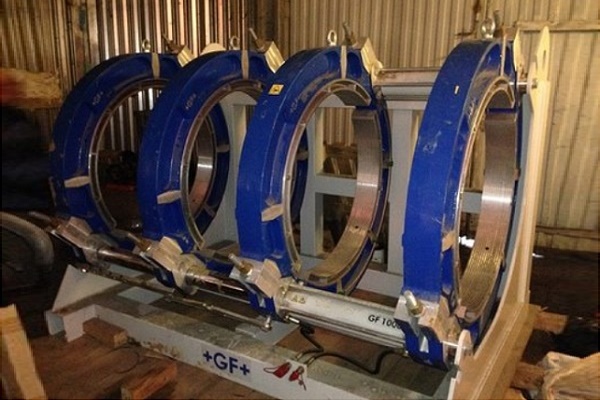
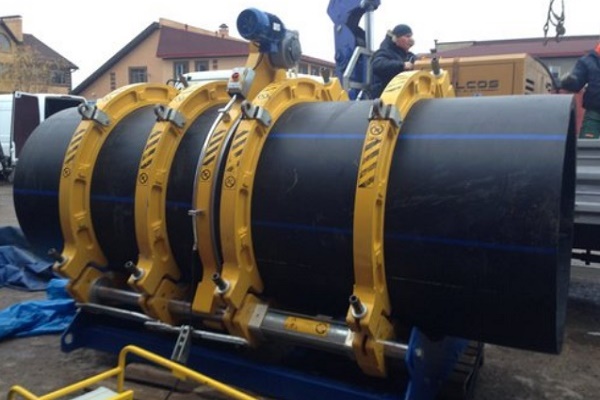
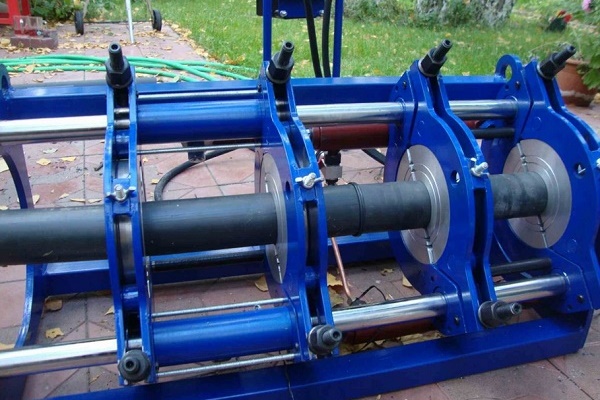
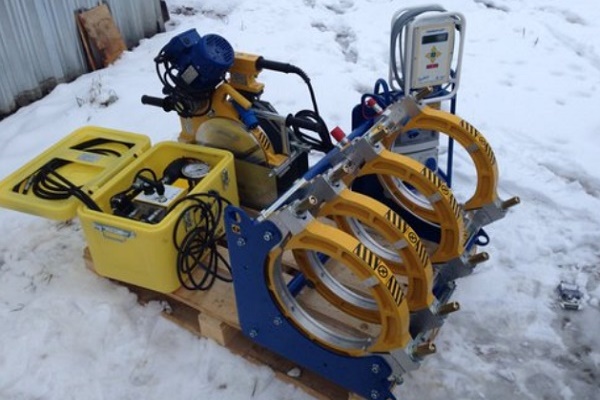
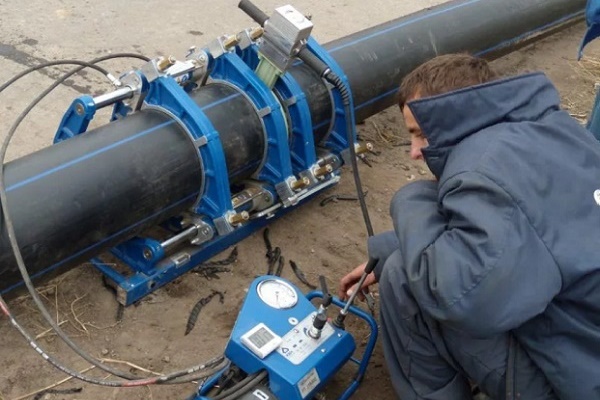
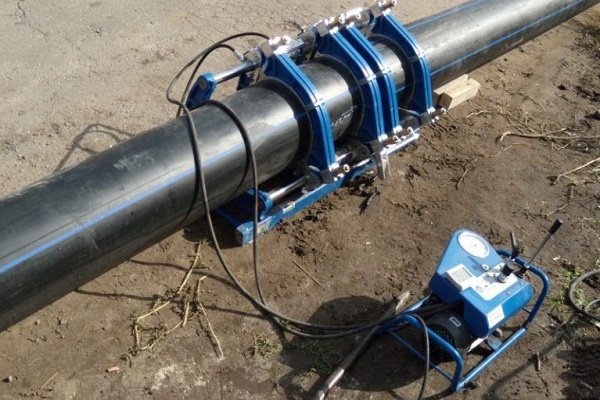
Setul standard de dispozitive pentru sudarea cap la cap a țevilor din polietilenă include:
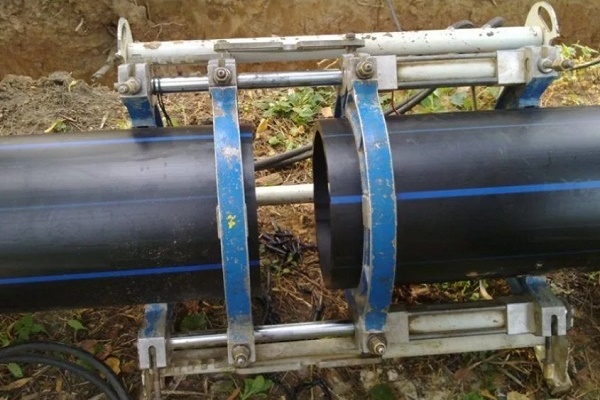
- Centrator. Este un cadru cu 4 cleme metalice pentru țevi, dintre care două sunt mobile, iar două sunt fixate rigid pe bază.
- Frezorul de capete. Reprezintă un dispozitiv disc separat pentru tăierea mecanică precisă a capetelor țevilor sudate. Dispozitivul se fixează pe ghidajele aparatului de sudură.
- Oglinda de încălzire. Reprezintă o placă rotundă acoperită cu teflon, de care sunt presate îmbinările țevilor pentru topirea PE. Are un termometru încorporat.
- Acționarea hidraulică sau mecanică. Dispozitiv pentru reglarea forței de presare a țevilor în timpul încălzirii și al îmbinării ulterioare.
- Bucșele de reducție. Sunt un set de seminee interschimbabile pentru fixarea țevilor de diferite diametre.
- Unitatea de control. Face parte din seturile de echipamente cu automatizare a procesului de sudare.
Practic, setul de echipamente reprezintă dispozitive independente care îndeplinesc funcții specifice în diferite etape ale procesului de sudare. Acestea pot fi destinate atât sudării manuale, cât și îmbinării țevilor în regim complet automat.
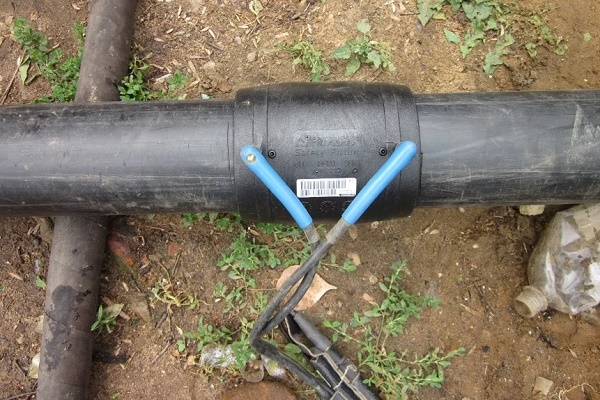
Pentru montarea îmbinărilor prin electrofuziune se utilizează un aparat de sudură corespunzător, cu scaner de coduri de bare încorporat. Nu sunt necesare dispozitive suplimentare pentru acest proces.
Pentru sudarea prin mufă va fi necesară achiziționarea următorului set:
- aparat de sudură electrică;
- foarfece-tăietor de țevi;
- suport;
- calibrator și teșitor;
- duze pentru încălzirea elementelor de îmbinat.
Pe lângă echipamentul menționat, pentru montarea țevilor pot fi necesare și unelte generale: cheie reglabilă, ruletă, marker și altele.
Pregătirea pentru procesul de sudare
Un factor important pentru sudarea de calitate a conductelor din PEHD este pregătirea lor prealabilă. Manipulările necesare pentru formarea unei suduri bune vor fi prezentate sub formă de instrucțiuni.
Imediat înainte de încălzirea pieselor de sudat, trebuie:
- Să vă asigurați de identitatea materialului și a marcajului pieselor de sudat.
- Curățați și degresați îmbinările pieselor de îmbinat.
- Centrați țevile și fixați-le rigid.
- Prelucrați secțiunile cu mașina de fațetare până la formarea unei benzi continue cu lungimea egală cu două circumferințe ale țevii.
După aceasta, este necesar să curățați așchiile de pe marginile pieselor care se îmbină.
După o pregătire minuțioasă a țevilor și fitingurilor de polietilenă pentru sudare, puteți fi sigur că o cusătură de calitate este pe jumătate garantată.
Metode de sudare a țevilor PE
Polietilena industrială de joasă presiune (PND) este un material termoplastic, ale cărui proprietăți nu se modifică în timpul ciclurilor de încălzire-răcire. Prin urmare, este perfectă pentru montarea conductelor menajere și industriale.
Îmbinarea țevilor și fitingurilor individuale PND între ele are loc prin intermediul îmbinărilor filetate demontabile sau a următoarelor metode de sudare:
- prin mufă;
- prin electrofuziune;
- prin cap la cap.
Țevile cu grosimea peretelui de până la 4,5 mm (diametru până la 50-110 mm) se sudează prin primele două metode, iar pentru țevi cu pereți mai groși se utilizează metoda de sudare prin cap la cap fără fitinguri.
Varianta #1 — regimul de sudare cap la cap
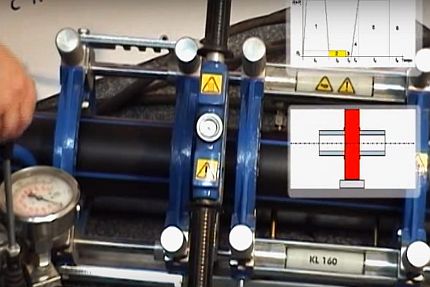
În timpul sudării prin cap la cap, este important să controlați parametrii critici: temperatura sculei și a plasticului, forța de presare și durata operațiilor. În lipsa senzorilor acestor valori, este puțin probabil să se obțină în mod constant o sudură de calitate.
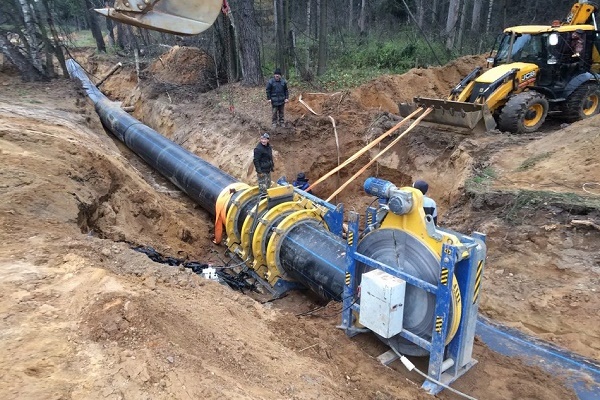
Este mai bine să examinați instrucțiunile pas cu pas pentru sudarea prin cap la cap a țevilor din polietilenă pe exemplul echipamentelor semiautomate cu acționare hidraulică.
Sudarea prin cap la cap se efectuează dacă grosimea peretelui țevii de polietilenă nu depășește 5 mm, iar diametrul acesteia nu depășește 50 cm. Tehnologia include o serie de etape standard:
Pasul #1 — încălzirea îmbinărilor
După prelucrarea capetelor țevilor, oglinda de sudare se încălzește până la o temperatură de 200-230 de grade și se plasează în mijlocul centratorului. Apoi, cu ajutorul acționării hidraulice, marginile țevilor PEHD sunt presate strâns pe ea cu o forță de 4-6 kg/cm².
După ce dimensiunile bavurii se apropie de valorile minime admise, forța se reduce la 0,2-0,5 kg/cm² și se continuă încălzirea plasticului pe toată durata normativă. Sudarea este permisă la temperaturi cuprinse între -15 °C și +45 °C, dar în condiții reci timpul de încălzire poate fi mărit.
Pasul #2 — îmbinarea țevilor
După încălzirea și topirea necesare a PEHD la îmbinări, țevile sunt separate prin acționarea hidraulică, se îndepărtează oglinda și, din nou prin acționare, se presează suprafețele de sudat una împotriva celeilalte cu o forță de 1-3 kg/cm². Dimensiunile bavurii se controlează vizual, de aceea presiunea de strângere poate diferi.
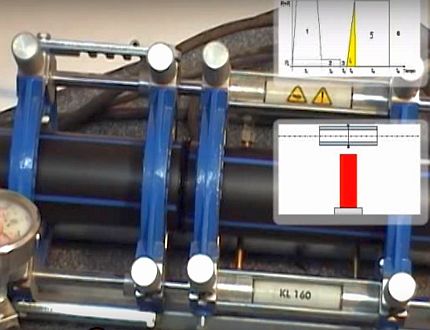
Pasul #3 — răcirea și inspectarea
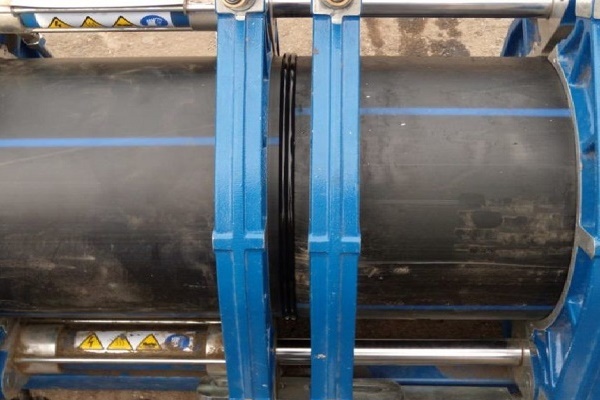
Țevile rămân presate una contra celeilalte până la răcirea completă a îmbinării. După eliberarea forței din acționarea hidraulică, țevile sunt scoase din clemele centratorului și se evaluează starea cordonului de sudură și a bavurii. Dacă parametrii acestora sunt în normă, țeava este gata de exploatare.
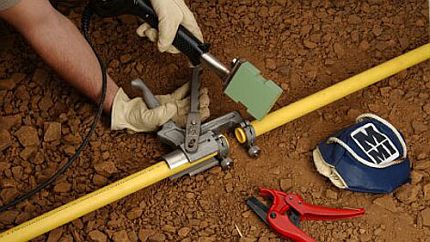
Varianta #2 — sudarea prin mufă a țevilor PE
După tăierea și pregătirea prealabilă a țevilor și pieselor PEHD, se poate începe sudarea lor prin mufă. Procesul va fi prezentat sub formă de instrucțiuni pas cu pas.
Pasul #1: pregătirea fierului de lipit
Temperatura optimă de sudare a țevilor din polietilenă variază în jurul valorii de 210 °C, de aceea sunt potrivite numai fiarele de lipit cu încălzire reglabilă. Înainte de conectarea la rețea, este necesar să se înșurubeze pe fierul de lipit duze speciale cu două fețe (manșon și dorn) și să se așeze fierul de lipit pe un suport în formă de cruce.
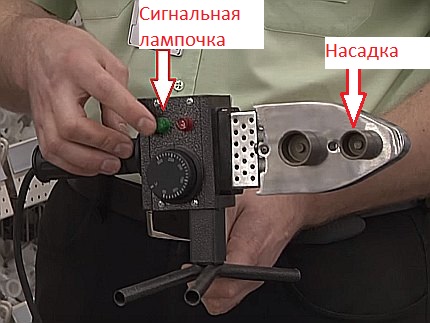
La atingerea temperaturii setate, se va aprinde o lampă de semnalizare (de obicei verde) pe acesta.
Pasul #2: încălzirea pieselor
Efectuarea lucrărilor cu țevi fierbinți este mai sigură în mănuși. Pentru încălzirea pieselor, este necesar să se tragă simultan o piesă de îmbinat pe dorn, iar apoi să se introducă a doua în manșonul metalic.
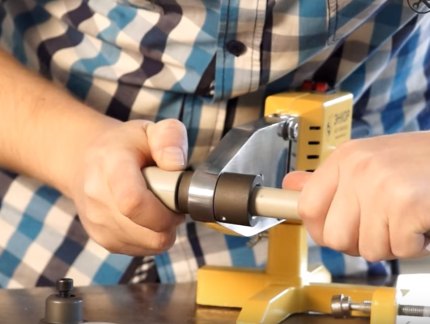
Pentru a respecta adâncimea de îmbinare, puteți aplica în prealabil un marcaj corespunzător pe țeavă cu un marker, iar apoi să vă ghidați după acesta la îmbinarea pieselor încălzite.
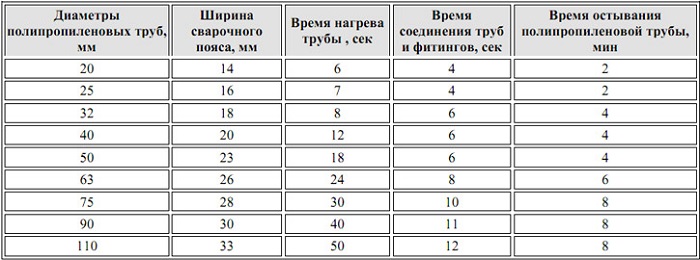
Mai sus este prezentat un tabel cu intervalele orientative de încălzire, îmbinare și răcire a țevilor, precum și cu adâncimea de introducere în mufă. La temperaturi sub zero, timpul de încălzire a materialului poate fi mărit cu 1-2 secunde.
Pasul #4: îmbinarea pieselor
După încălzire, piesele trebuie deconectate simultan de la duze și, printr-o mișcare puternică și dreaptă, țeava trebuie introdusă în mufă până la marcaj. Nu este permisă rotirea pieselor una față de cealaltă. La 5-10 secunde după îmbinare, orice deplasare poate duce la o scădere bruscă a rezistenței îmbinării.
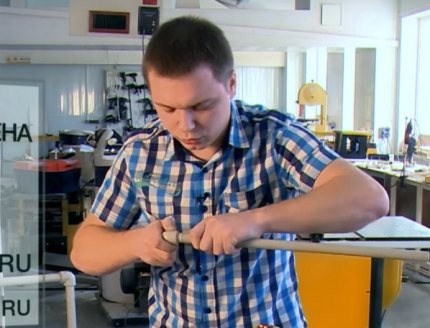
După răcire, este recomandabil să examinați cusătura interioară formată pentru a vedea dacă există acumulări care blochează lumenul țevii. Dacă este îngustată, este mai bine să re-lipim îmbinarea pentru a preveni scăderea presiunii în sistem.
Varianta #3 — sudarea prin electrofuziune a polietilenei
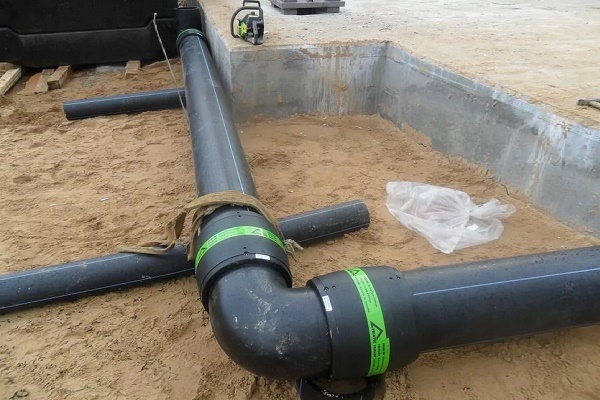
Sudarea țevilor din polietilenă cu ajutorul electrofitingurilor este cel mai simplu și rapid mod. Fitingurile din plastic au o spirală metalică încorporată care încălzește independent suptafele de îmbinat și topește PE.
În această metodă, trebuie să cheltuiți suplimentar pentru electrofitinguri, al căror cost începe de la 3-4 dolari bucata. De aceea, această sudare se utilizează numai în locurile în care metodele de sudare cap la cap și prin mufă nu sunt disponibile. Avantajul metodei cu electrofiting este posibilitatea de a îmbina țevi cu o grosime de 4,5 mm sau mai puțin.
Etapele principale ale sudării:
- Curățarea și prelucrarea mecanică a fitingului și a capetelor țevilor.
- Centrarea și introducerea țevii în electrofiting.
- Conectarea fitingului la contactele electrice ale unui aparat special de sudură, încălzirea îmbinării.
Ultima etapă – deconectarea energiei electrice și răcirea țevii.
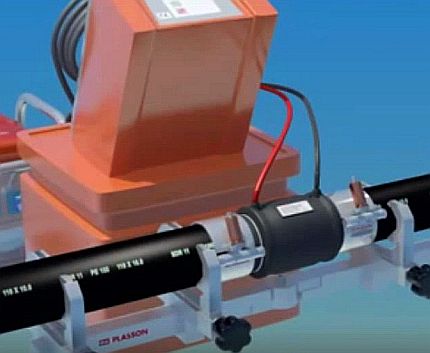
Pe cuplajele electrice există un cod de bare cu parametri codificați ai timpului de încălzire, intensității curentului și tensiunii. Acesta este citit de scanerul aparatului de sudură, care apoi realizează procesul de lipire în mod automat. Produsele sunt lipite strâns și fiabil pe o suprafață mare.
Sudurile corecte cap la cap
Corectitudinea executării tuturor instrucțiunilor de sudare poate fi evaluată după aspectul final al îmbinării din polietilenă. În cazul formării unei suduri incorecte și a riscului ridicat de pierdere a etanșeității în exploatarea ulterioară, este mai bine să tăiați îmbinarea pe margini și să sudați una nouă.
Într-o sudură executată corect, dimensiunile cordonului de bavură trebuie să corespundă valorilor normative.
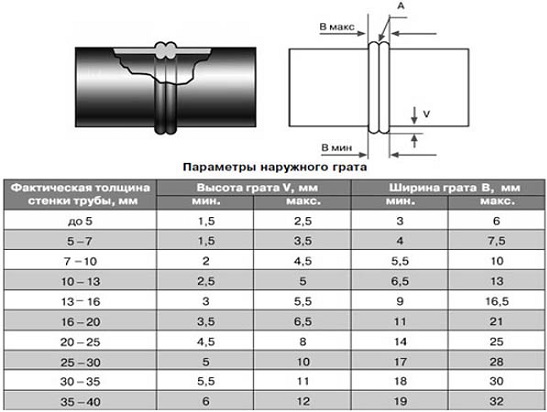
Există și cerințe suplimentare privind parametrii cordoanelor:
- Simetria și uniformitatea pe întreaga circumferință a îmbinării.
- Deplasarea pereților țevilor în plan radial nu trebuie să depășească 10% din grosimea acestora.
- Culoarea cordoanelor trebuie să fie identică cu culoarea țevii.
- Adâncitura dintre bavuri nu trebuie să pătrundă mai adânc decât nivelul suprafeței exterioare a țevilor.
Și, desigur, se exclude complet prezența fisurilor și a porilor.
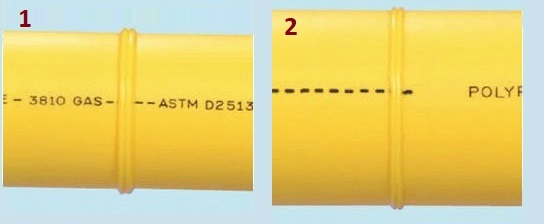
Cauza asimetriei cordoanelor pe circumferință poate fi o fațetare preliminară de proastă calitate sau poziționarea fațetatorului înclinat față de țeavă.
Instrucțiuni de montaj pentru țevi din polietilenă
Pentru îmbinarea țevilor din polietilenă cu elementele conductei de apă pot fi utilizate următoarele tipuri de conexiuni:
- nedemontabile;
- demontabile.
Conexiunile nedemontabile se obțin prin lipirea țevilor între ele sau la fitinguri speciale de sudură. Această metodă este ieftină, dar construcțiile obținute sunt adesea voluminoase. Utilizarea conexiunilor nedemontabile este justificată la montarea conductelor subterane fixe.
Pentru asamblarea sistemelor temporare din țevi de polietilenă, precum și în lipsa echipamentului de sudură, se pot utiliza fitinguri de compresie filetate, a căror montare va fi prezentată în continuare.
Conectarea țevii la fittingul de compresie
Fitingurile de compresie sunt mai scumpe decât modelele sudate, dar sunt demontabile și ușor de utilizat. Recomandările pentru montajul acestora sunt prezentate în instrucțiunile pas cu pas de mai jos.
Pasul unu – inspecția vizuală și tăierea
Asamblarea sistemului dintr-o țeavă de polietilenă și un fiting de compresie din plastic începe cu verificarea acestora pentru a depista crăpături și zgârieturi adânci. Este mai bine să tăiați imediat porțiunea defectă a țevii.
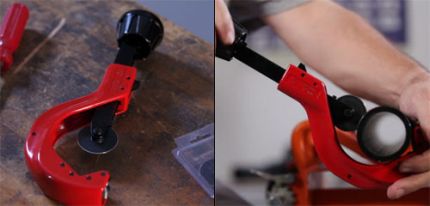
Țeava de polietilenă poate fi tăiată cu un cuțit sau cu un tăietor special pentru țevi. Rezultatul trebuie să fie o tăietură perfect perpendiculară, fără asperități și ondulații. Pentru a îndepărta neregularitățile marginilor, puteți achiziționa o unealtă manuală de debavurat.
Pasul doi – montarea elementelor fitingului pe țeavă
Mai întâi, pe furtun se montează piulița de strângere, apoi mandrina, apoi inelul de strângere, iar la final se pune garnitura de cauciuc.
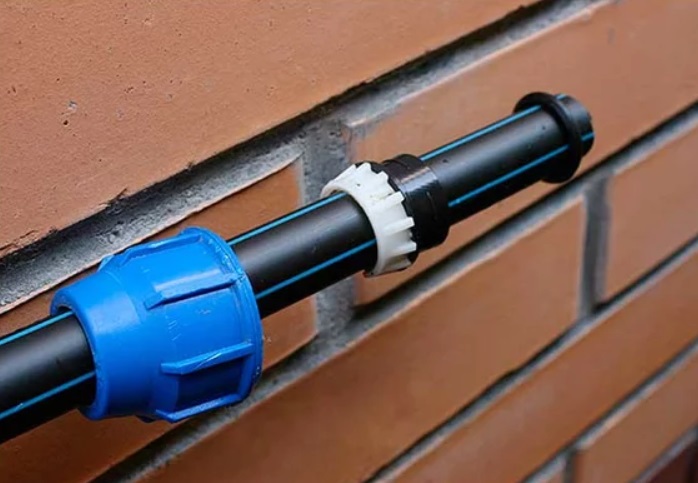
Capătul țevii se introduce până la opritor în corpul fitingului, iar elementele montate pe furtun se împing spre filet. Apoi, piulița de strângere se strânge bine cu mâna. Dacă aveți o cheie cu lanț, puteți utiliza aceasta pentru a strânge îmbinarea.
Nu trebuie să grăbiți strângerea piuliței de strângere – aceasta se poate înclina. Dacă se mișcă greu, este mai bine să deșurubați îmbinarea și să repetați procesul de asamblare.
După montarea fitingului, trebuie verificată etanșeitatea îmbinării. În caz de scurgere, puteți reajusta piulița și corecta elementele.
Montarea șeii pe țeavă
Dacă este necesar să realizați o derivație de la o țeavă de polietilenă, nu este necesar să cumpărați un T. Va fi suficient să găuriți o gaură în ea și să montați o șa. Cum se face acest lucru va fi explicat în instrucțiunile pas cu pas.
Pasul unu – pregătirea
Inițial, trebuie să inspectați piesele care urmează să fie îmbinate pentru a verifica absența zgârieturilor și crăpăturilor și să le ștergeți suprafața cu o cârpă umedă.
Pasul doi – asamblarea clemei
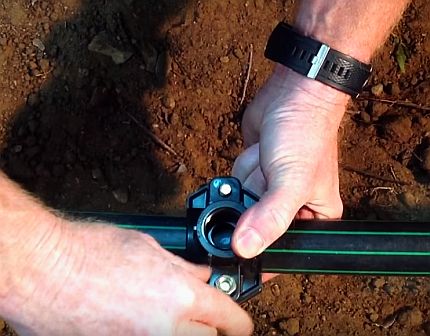
Montați pe țeavă ambele părți ale clemei, strângeți piulițele cu o cheie. Scopul procedurii este fixarea rigidă a șeii.
Pasul trei – găurirea
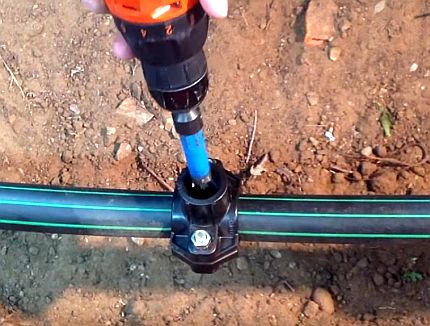
În centrul orificiului șeii, marcați un punct, iar de-a lungul marginilor fitingului faceți linii cu markerul pentru a reține poziția acestuia. Deșurubați șaua și scoateți piesele sale. Găuriți țeava de polietilenă în locul marcat cu un burghiu de diametrul necesar.
Pasul patru – asamblarea șeii
Curățați interiorul țevii PE de așchii și îndepărtați eventualele asperități de pe marginile găurii forate. Aplicați, conform marcajelor trasate anterior, piesele fittingului pe țeavă și strângeți puternic piulițele de fixare.
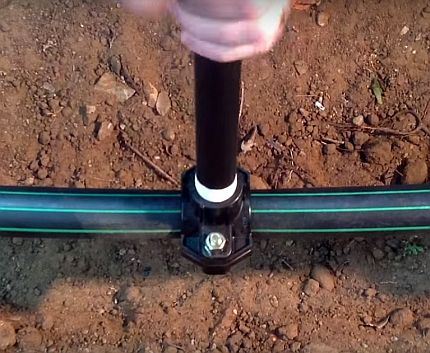
La înșurubarea în șa a țevii sau a fittingului, se pot înfășura câteva straturi de bandă de teflon.
Partea șeii cu orificiul de ieșire poate avea pe partea țevii un canal pentru un inel de cauciuc de etanșare. Prin urmare, dacă există un inel de etanșare, este necesar să-l așezați între țeavă și fitting.
Dacă, totuși, într-un anumit sector al conductei este necesar să îndoiți țeava, vă recomandăm să faceți acest lucru conform instrucțiunilor, prezentate aici.
Concluzii și material video util pe această temă
Videoclipurile propuse vor demonstra vizual toate tipurile de sudare a țevilor PEHD, precum și vor prezenta procesul de asamblare a fittingului de compresie și a șeii.
Sudarea prin mufă a țevilor din polietilenă:
Procesul de sudare electrofuziune:
Sudarea cap la cap a țevilor PEHD cu un aparat semi-automat cu acționare hidraulică:
Montarea fittingului de compresie pe țeavă:
Instalarea șeii pe țeava PEHD:
Montarea independentă a conductelor de apă din polietilenă necesită anumite cunoștințe și abilități, dar este perfect realizabilă cu respectarea regulilor menționate mai sus. În lipsa unui echipament special, puteți asambla conducta de apă fără unelte, folosind exclusiv fittinguri de compresie.
Există multe variante de montare, dar trebuie să o utilizați pe cea care va asigura rezultatul cu cheltuieli financiare minime.
Determinați metoda optimă de sudare a polietilenei și doriți să clarificați unele aspecte? Nu ezitați, adresați întrebările dumneavoastră experților noștri – vom încerca să vă ajutăm.
Sau poate doriți să împărtășiți experiența personală de montare a polietilenei în condiții casnice? Scrieți comentariile dumneavoastră, adăugați fotografii unice – informația dumneavoastră va fi utilă multor începători.
 Coliere pentru fixarea țevilor: prezentare generală a tipurilor și instrucțiuni de montaj
 Realizăm o cutie pentru țevi în baie: instrucțiuni pas cu pas pentru montaj
 Montarea țevilor PEHD de către dumneavoastră: instrucțiuni de sudare + cum să îndoiți sau să îndreptați astfel de țevi
 Tehnologia sudării țevilor din polipropilenă cu propriile mâini: prezentare generală a metodelor și nuanțelor
 Îmbinarea conductelor de cupru: instrucțiuni și compararea diferitelor tehnologii de montaj
 Paravan din țevi de plastic: tipuri de despărțitori + instrucțiuni pas cu pas pentru fabricare
 Cât costă racordarea la gaz a unei case private: prețul organizării furnizării de gaz
 Cele mai bune mașini de spălat cu uscător: clasamentul modelelor și sfaturi pentru cumpărători
 Ce este temperatura de culoare a luminii și nuanțele alegerii temperaturii lămpilor în funcție de nevoile dumneavoastră
 Înlocuirea cazanului pe gaz într-un apartament: documentarea înlocuirii + norme și cerințe principale
Desigur, țevile din plastic pentru apă și încălzire – sunt foarte practice și orice bărbat cu pricepere le poate instala. Dar de ce nimeni nu vorbește despre tehnica de siguranță la sudarea acestor țevi, despre faptul că mai dăunători decât vaporii plasticului care mocnește pot fi doar mercurul și plumbul.
Este obligatoriu să folosiți măști de respirație, să aerisiți încăperea. Trimiteți membrii gospodăriei, mai ales copiii și animalele, în vizită pe durata reparațiilor.
Plasticul ne ușurează viața în multe domenii – dar tot el ne și omoară… Aveți grijă de dumneavoastră!
Bună ziua, Elina, înțeleg neliniștea dumneavoastră și de aceea vreau să detaliez puțin aspectele principale legate de securitatea muncii. În primul rând, trebuie să înțelegeți că profesia de sudor de țevi din polietilenă este o profesie cu pericol sporit.
Dar să examinăm aspectele pentru cetățenii obișnuiți:
– trebuie să asigurați o ventilație normală în încăperea în care vor fi sudate țevile din polietilenă;
– trebuie să lucrați în îmbrăcăminte specială;
– să folosiți mănuși de protecție speciale;
– să folosiți respiratoare;
– să faceți pauze în muncă pentru a ieși la aer curat.
Dacă respectați aceste aspecte, procesul de sudare a țevilor din polietilenă nu va fi asociat cu un risc pentru organism.