Cum să îndoiți o țeavă profilată manual, fără dispozitive speciale

Țevile profilate sunt indispensabile în procesul de asamblare a cadrelor pentru construcții. Serele, diversele răsadnițe, foișoarele și alte obiecte se construiesc cu ajutorul lor destul de rapid și calitativ. Cu toate acestea, nu este atât de simplu.
Pentru a îndoi o astfel de țeavă, trebuie să folosiți echipamente speciale costisitoare, ceea ce nu este întotdeauna acceptabil pentru un meșter acasă. Să discutăm despre cum să îndoiți o țeavă profilată în condiții casnice.
Cuprinsul articolului:
Țeavă profilată – ce este aceasta?
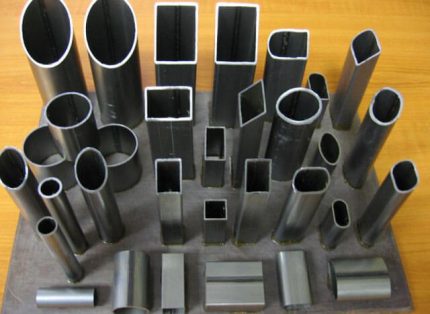
Se consideră țeavă profilată cea care are o secțiune diferită de cea circulară. Aceasta poate fi dreptunghiulară, ovală, hexagonală sau pătrată. Țeava are o rezistență sporită, deoarece muchiile sale preiau rolul de nervuri de rigidizare.
Produsele profilate fac față unor sarcini semnificative de încovoiere, datorită cărora sunt o alegere bună pentru ridicarea cadrelor metalice ale clădirilor de diferite destinații.
Materia primă pentru fabricarea țevilor profilate este cel mai adesea oțelul slab aliat sau înalt aliat. În funcție de metoda de fabricație, se disting țevi sudate electric, laminate la rece și la cald, fără sudură.
Produsele diferă prin grosimea peretelui și înălțimea profilului. Astfel de țevi pot fi utilizate pentru fabricarea diverselor piese sub formă de rame, scări și balustrade. Cel mai adesea, țeava profilată este utilizată în construcții pentru realizarea structurilor arcuite și ca înlocuitor al grinzii de fier la ridicarea cadrelor.
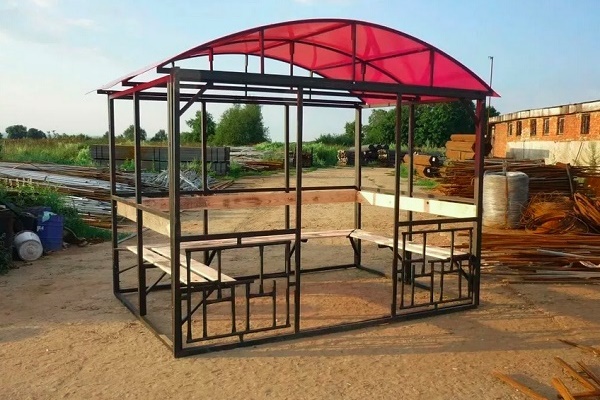
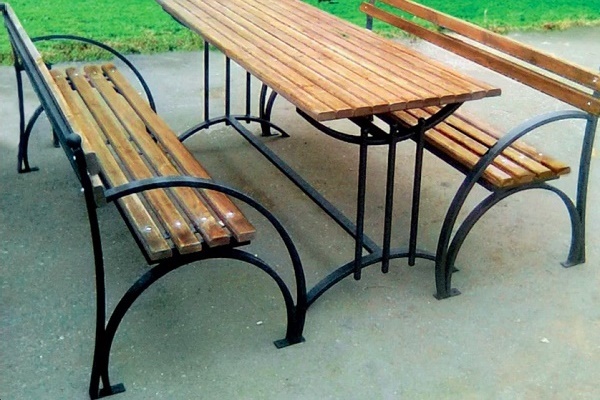
Abilitățile în domeniul îndoirii țevii profilate le vor fi de folos meșterilor de acasă care doresc să amenajeze singuri un teren suburban:
Posibile complicații în timpul lucrului
Îndoirea propriu-zisă a unei astfel de țevi reprezintă procesul de conferire a unei configurații curbe-lineare elementului. Acest lucru se poate face doar sub presiune, deoarece piesa are o rezistență ridicată. Pentru a reduce forța de presiune necesară pentru îndoire, se poate utiliza încălzirea fragmentului de îndoit.
În ciuda aparentei simplități a operației, în urma îndoirii nu se obțin întotdeauna elemente cu configurația dorită. Destul de des apar probleme. Printre cele mai frecvente complicații se numără trei.
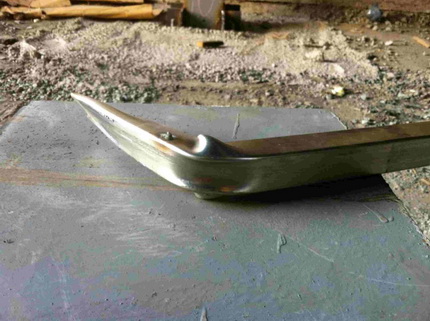
Prima constă în faptul că partea interioară a profilului se pliază în cute deosebite, care amintesc de un fald. În varianta corectă, aceasta se contractă uniform.
A doua dificultate – ruperea peretelui exterior al țevii profilate. În timpul îndoirii, acesta se întinde. Uneori, metalul nu rezistă la efort și crapă. A treia problemă este că țeava, schimbându-și forma, poate pierde coaxialitatea elementelor.
Aceasta înseamnă că fragmentele sale în stare îndoită vor fi situate în planuri diferite. Iar acest lucru este inadmisibil. Practica arată că toate dificultățile apar din cauza alegerii greșite a metodei de îndoire.
Pentru a o alege corect, trebuie să se țină cont de capacitățile plastice ale țevii profilate. Acestea sunt determinate de dimensiunile și forma secțiunii, precum și de grosimea pereților produsului. Pe baza acestor valori, se poate calcula raza minimă posibilă de curbură. A încerca să execut o curbură cu o rază mai mică nu este recomandat insistent.
Pentru a determina raza minimă, avem nevoie de înălțimea secțiunii. Aceasta se calculează după cum urmează. Se măsoară înălțimea profilului, din aceasta se scade dublul grosimii peretelui produsului.
Numărul obținut va fi înălțimea dorită, să o notăm cu h. Pentru țevi cu secțiunea în formă de dreptunghi și pătrat se aplică următoarea regulă. Dacă înălțimea profilului este mai mare de 20 mm, piesa suportă îndoirea pe un segment a cărui lungime minimă este h × 3,5.
Produsele cu un profil sub 20 mm pot fi îndoite pe un segment cu lungimea de la h × 2,5 în sus. Această regulă este valabilă pentru toate țevile. Totuși, grosimea peretelui piesei influențează și ea restricțiile la îndoire.
Cu cât este mai subțire, cu atât este mai mare probabilitatea de apariție a ruperii sau strivirii piesei. Specialiștii recomandă insistent să nu încercați să îndoiți piese late a căror grosime a pereților este mai mică de 2 mm. În acest caz, este optim să folosiți un aparat de sudură.
Încă un aspect pe care trebuie să-l cunoașteți. Țevile din aliaje slab aliate și carbon sunt foarte elastice și după îndoire pot, cum s-ar spune, să «revină», încercând să ia forma anterioară.
Aceasta presupune o muncă suplimentară cu piesa, deoarece aceasta va trebui să fie reajustată conform unui șablon pregătit anterior. De aceea, se recomandă să aflați valoarea momentului plastic de rezistență al acestei țevi profilate și să efectuați îndoirea ținând cont de acest indicator. Cu cât este mai mic, cu atât piesa va «reveni» mai puțin.
Particularități ale diferitelor metode de îndoire a profilului
Există două metode principale de îndoire a țevii profilate: la rece și la cald. Prima presupune că procesul de îndoire se efectuează fără o acțiune termică prealabilă asupra piesei.
În timp ce a doua se realizează doar cu țeava preîncălzită. Trebuie să recunoaștem că încălzirea piesei îi crește semnificativ plasticitatea și ușurează procesul de îndoire.
Nu există normative care să reglementeze strict utilizarea metodei de îndoire la rece și la cald pentru produsele profilate. Acestea există doar pentru țevile cu secțiune circulară. Conform acestor norme, îndoirea la cald se utilizează pentru piese al căror diametru este de 100 mm și mai mult. Pentru țevi dreptunghiulare și pătrate se aplică reguli ușor diferite.
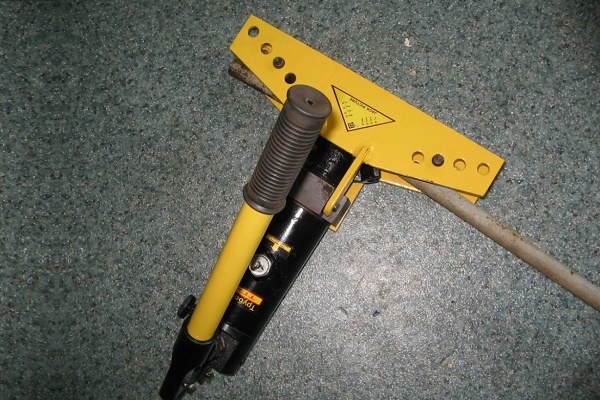
Dacă urmează o lucrare unică de îndoire a țevii, puteți cumpăra, dar este mai bine să închiriați un îndoitor hidraulic de țevi cu acționare manuală:
Instalatorii recomandă să îndoiți doar la rece toate țevile cu înălțimea profilului mai mică de 10 mm. Produsele a căror înălțime a profilului este de 40 mm și mai mult se îndoaie prin metoda la cald.
Cum să îndoiți piesele, cu înălțimea profilului de la 10 la 40 mm, decide executantul. Pentru a nu greși, se poate face o îndoire de probă. În general, dacă aveți la dispoziție un îndoit de țevi, cu ajutorul lui puteți îndoi țeava fără nicio încălzire.
Dacă nu există un instrument special, ar trebui să efectuați o îndoire de probă a țevii profilate. Pentru aceasta, un capăt al piesei se fixează bine într-un menghin. Pe celălalt capăt se pune o țeavă cu diametru mai mare decât cel al produsului de îndoit.
„Brațul” rezultat trebuie tras puternic, îndoind produsul. Dacă piesa se îndoaie, puteți folosi metoda de îndoire la rece. Dacă nu, se aplică îndoirea cu preîncălzire.
Subtilitățile îndoirii la cald
Îndoirea unui fragment de țeavă profilată are loc după încălzirea acestuia. Este de dorit să efectuați operația dintr-o singură abordare, deoarece reîncălzirea repetată a metalului este nedorită. Produsul răcit până la culoarea vișiniu deschis se poate rupe.
Prin urmare, această metodă este ideală pentru realizarea unei îndoiri unice la colț. Pentru îndoirea profilului într-un arc rotund, trebuie aplicată cu prudență, deoarece încălzirea repetată este inevitabilă în acest caz.
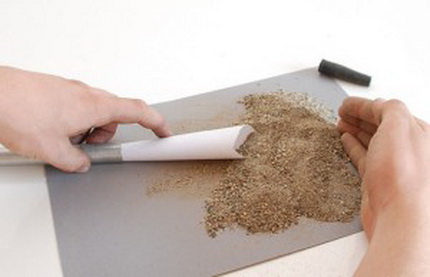
Pentru a îndoi corect o țeavă profilată prin metoda la cald, trebuie să folosiți umplutură. Astfel veți putea preveni posibila strivire a piesei. Ca umplutură se ia de obicei nisip.
Varianta optimă este nisipul de construcție cu granulație medie. Dacă nu aveți, se potrivește materialul din nisipul de joacă pentru copii. La început, trebuie curățat de impuritățile inutile.
Pentru aceasta, nisipul se cerne printr-o sită cu ochiuri de 2-2,5 mm. Astfel veți scăpa de pietricelele mari și de resturi. Dacă în timpul îndoirii o astfel de incluziune se află chiar lângă peretele țevii, aceasta va forma un relief care nu este deloc necesar.
Nici boabele de nisip prea fine nu sunt necesare. În timpul încălzirii, ele se pot sinteriza, ceea ce este nedorit. Prin urmare, nisipul va trebui cernut încă o dată, de acum printr-o sită fină. Dimensiunea ochiurilor acesteia trebuie să fie de aproximativ 0,7 mm. Calcinați nisipul cernut.
Umplutura este gata. Acum vă puteți ocupa de piesă. Pentru început, trebuie să încălziți țeava în zona în care se va efectua îndoirea. Apoi puteți trece la fabricarea dopurilor.
Vor fi necesare două piese de aceeași dimensiune, care vor închide ambele capete ale țevii profilate, pentru a nu se vărsa nisipul din interior. Dopurile se realizează numai din lemn, nu se poate folosi alt material.
Să stabilim dimensiunile și forma pieselor. Acestea trebuie să fie piramide, lungimea fiecăreia fiind de zece ori mai mare decât lățimea bazei. Dimensiunile bazei propriu-zise trebuie să fie de aproape două ori mai mari decât dimensiunile orificiului care va fi închis de acest dop. Produsele pregătite trebuie încercate pe țeavă.
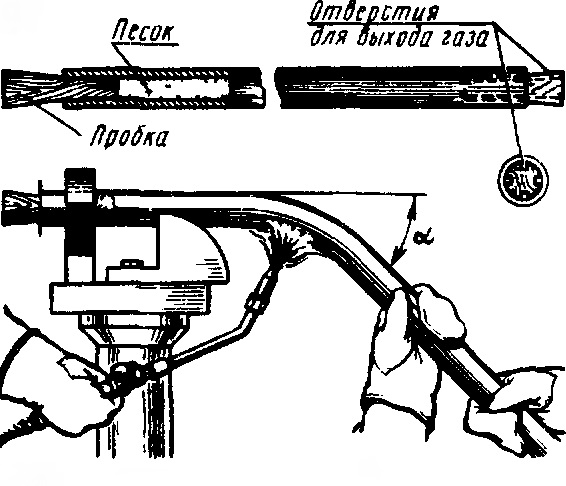
Dacă totul este în regulă, pe fiecare parte a unuia dintre dopuri executăm un șanț longitudinal. Prin aceste șanțuri va ieși din semifabricat gazul acumulat la încălzire. Se poate trece la umplerea țevii.
Pentru aceasta, se ia un dop fără șanțuri și se instalează la locul său. O pâlnie obișnuită se introduce în capătul opus al piesei. Dacă țeava este lungă, se așază în unghi față de sol, dacă este scurtă – perpendicular.
Prin pâlnie se toarnă nisip în porții mici. După fiecare porție, se ia un mai de cauciuc sau de lemn și se bate bine piesa de jos, ajutând nisipul să se distribuie cât mai uniform și să se compacteze. După ce la lovirea pe toată lungimea țevii se va auzi un sunet surd, lucrul trebuie oprit. Aceasta înseamnă că piesa este complet umplută cu nisip.
Semifabricatul umplut cu nisip se închide cu al doilea dop. Acum trebuie să se marcheze cu cretă limitele zonei care va fi supusă încălzirii. Lungimea acesteia trebuie să fie egală cu cel puțin șase diametre ale semifabricatului.
Piesa se fixează ferm într-un clește sau într-o menghină. Dacă țeava este sudată, trebuie fixată astfel încât cusătura să se afle în exteriorul îndoirii. Dacă va fi în interior, piesa se poate sparge.
Acum trebuie să se încălzească fragmentul de țeavă până la culoarea roșu-cireșiu. Acest lucru se poate face cu o lampă de lipit sau cu un arzător cu gaz pentru lipit. Un moment important. Întreaga zonă trebuie să se încălzească uniform.
Nu trebuie permisă supraîncălzirea fragmentelor individuale. Dacă totuși s-a întâmplat, trebuie răcite astfel de zone. Indicatorul unei țevi suficient de încălzite va fi zgura care sare de pe ea.
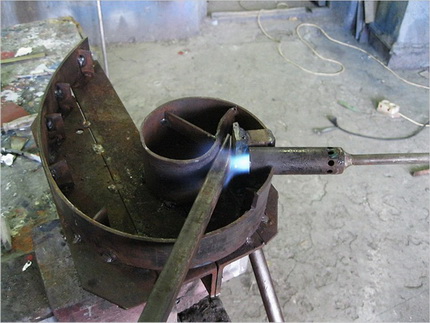
După ce semifabricatul este încins, pe capătul său se montează un fragment de țeavă cu secțiune mai mare. Astfel încât marginea piesei să nu ajungă până la viitoarea îndoire. Apoi țeava se îndoaie cu grijă până la forma dorită.
Acest lucru trebuie făcut dintr-o singură operație, printr-o mișcare lină de translație în plan vertical sau orizontal. Îndoirea obținută se verifică cu un șablon.
Țeava îndoită trebuie să se răcească, după care trebuie comparată din nou cu șablonul și să se verifice corectitudinea formei date. Dacă este așa, dopurile se scot. Adesea este greu de făcut, atunci se pot arde dopurile de lemn și se poate turna nisipul.
Pentru ca îndoirea să fie precisă, fără cute și rupturi, trebuie să se umple cât mai dens țeava cu nisip și să se încălzească uniform piesa.
Particularitățile îndoirii la rece
Puteți îndoi un profil fără încălzire în mai multe moduri. Cel mai simplu mod este să utilizați un instrument special, și anume o mașină de îndoit profile. O puteți cumpăra sau confecționa singur, ceea ce este destul de dificil.
Cu toate acestea, achiziționarea uneltelor nu se justifică dacă trebuie să îndoiți doar câteva piese. De aceea, mulți sunt interesați de modul în care se realizează îndoirea manuală a țevii profilate și dacă este posibilă deloc.
O astfel de operațiune este perfect posibilă. Pentru realizarea ei vor fi necesare cele mai simple dispozitive, sub formă de dorn sau placă de îndoire. Acestea pot fi ușor asamblate din materiale la îndemână. Înainte de îndoire, trebuie să decideți asupra umpluturii pentru țeavă.
Dacă înălțimea profilului său este mai mică de 10 mm, nu este necesar să umpleți piesa; pentru produsele cu înălțime mai mare, umplutura este obligatorie. Aceasta poate fi nisip, pregătit în modul descris mai sus, sau un arc.
În ultimul caz, se alege o piesă din oțel, cu înfășurare densă. Diametrul său trebuie să fie astfel încât să intre strâns în cavitatea țevii profilate. Numai astfel va putea împiedica eficient o modificare prea bruscă a secțiunii țevii în zona de îndoire.
Pentru ca, la sfârșitul lucrării, arcul să poată fi extras fără probleme, la marginea acestuia, înainte de instalare, se fixează sigur un segment de sârmă.
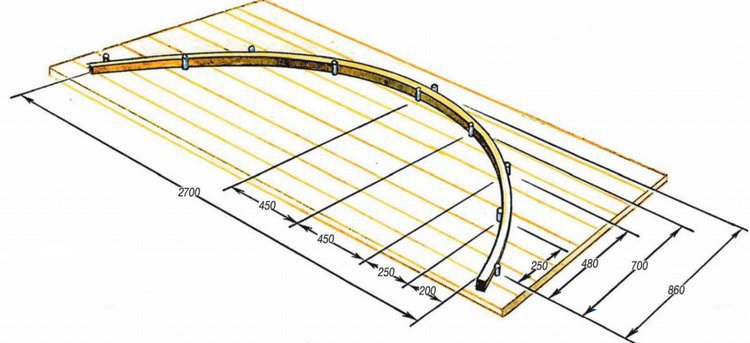
Acum trebuie să decideți tipul dispozitivului de îndoire. Acest lucru se poate face cunoscând înălțimea profilului produsului. Pentru o țeavă subțire, cu înălțimea profilului mai mică de 10 mm, se utilizează o placă de îndoire cu știfturi care servesc drept opritoare. Acestea sunt dispuse în funcție de raza de îndoire a piesei. Țeava se așază între opritoare, dându-i forma necesară.
Se începe așezarea piesei din mijloc, deoarece astfel operațiunea este mai ușor de realizat. Apoi, se avansează treptat către marginile produsului. Un dezavantaj semnificativ al acestei metode de îndoire constă în necesitatea aplicării unor eforturi considerabile.
În plus, este destul de dificil să se realizeze îndoirea exact după șablon; este foarte probabil să existe unele abateri de la forma dată.
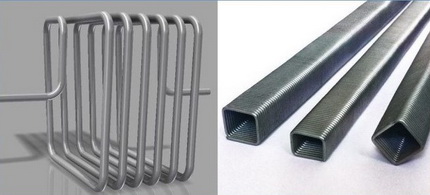
Țevile cu înălțimea profilului mai mare de 10 mm, dar mai mică de 25 mm, se îndoaie cu ajutorul unui echipament special, dotat cu o rolă. Acesta funcționează după principiul așa-numitei mașini Volnov.
Se întâmplă în felul următor. Piesa este fixată ferm în menghină. Printr-un rol, i se aplică o forță considerabilă, care îndoaie elementul. Această metodă permite o îndoire mai precisă și de calitate superioară.
Dar și în acest caz, va trebui să depuneți un efort fizic considerabil pentru a obține rezultatul dorit. Dacă aveți nevoie de o piesă cu o rază mare de îndoire, de exemplu, un arc pentru o construcție de cadru, se folosesc plăci plan-paralele sau un dorn.
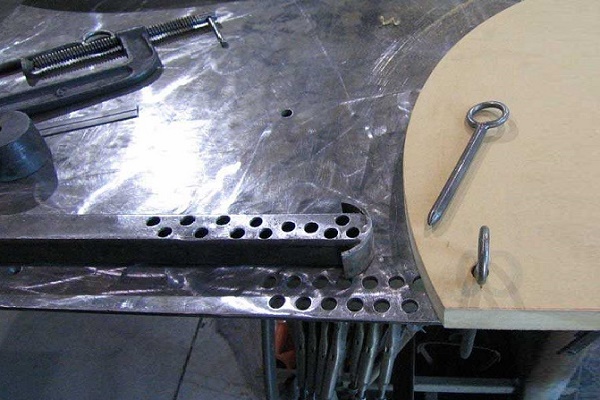
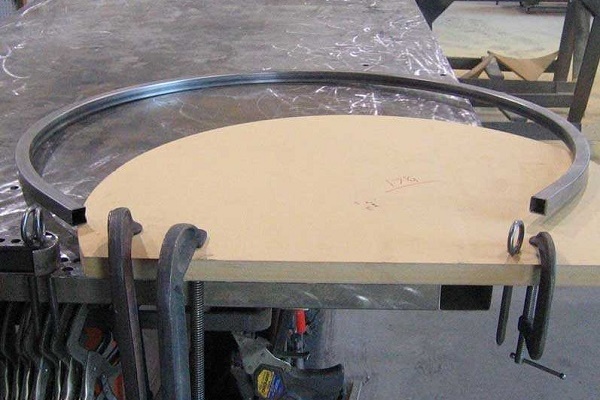
Dispozitivul reprezintă un șablon fix de formă rotundă, pe care sunt amplasate cleme destinate fixării piesei.
Țeava profilată este introdusă cu forță în canelura, a cărei dimensiune corespunde exact profilului produsului. Clemele de fixare mențin fragmentele piesei la locul lor până când întregul element este așezat în dispozitiv. Astfel, țevii i se dă forma dorită.
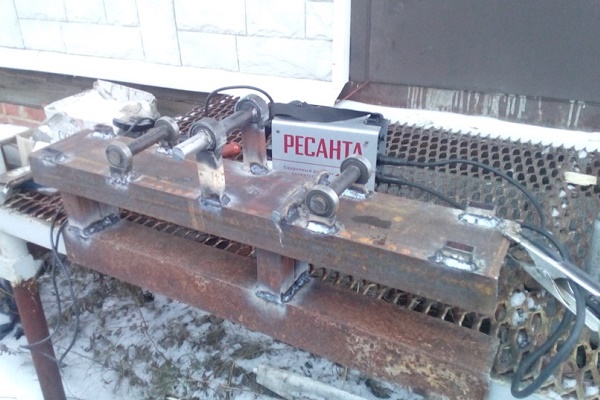
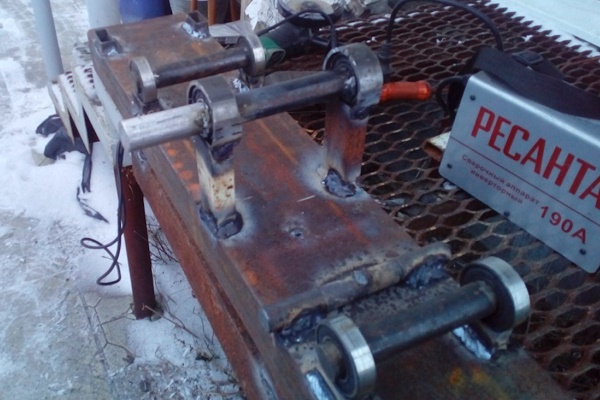
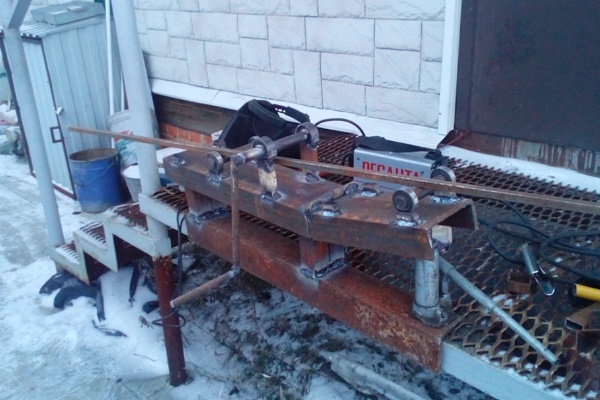
Dacă aveți cunoștințe elementare de sudor electric, puteți realiza cu propriile mâini o mașină simplă pentru îndoirea țevilor profilate:
Vă recomandăm să vedeți și articolul în care am explicat cum să îndoiți țevi din diferite metale – citiți mai departe aici.
Cele mai simple dispozitive pentru îndoirea la rece
Să analizăm cum să realizați singur două dispozitive foarte simple care vă vor ajuta să îndoiți o țeavă profilată.
Dorn pentru profil
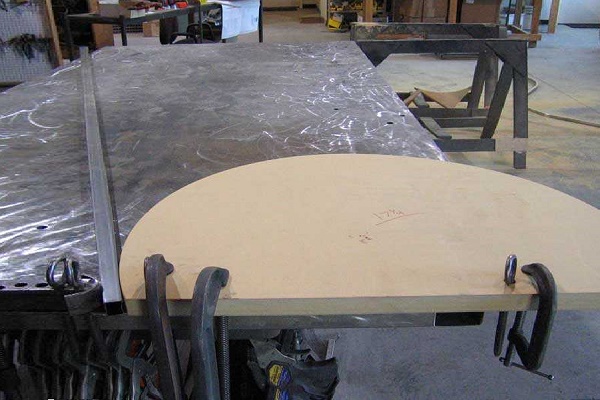
Baza pentru dispozitiv va fi un banc de lucru. Este important ca nu doar zona de lucru, ci și spațiul din jurul acesteia să fie libere. Pentru fixarea dornului, va trebui să executați într-o margine a blatului bancului de lucru câteva găuri apropiate.
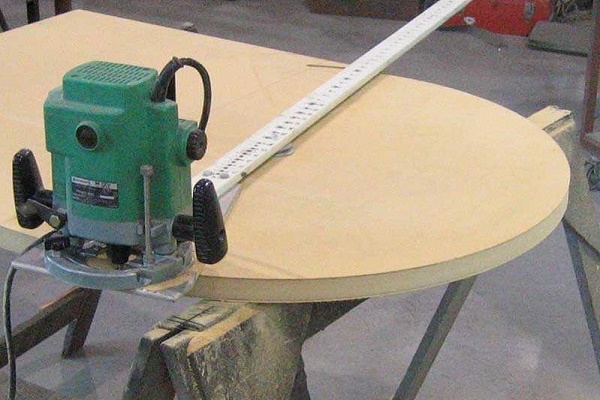
Dornul propriu-zis sau șablonul se realizează din placaj. Cu toate acestea, această variantă este acceptabilă numai în cazul în care se preconizează executarea mai multor piese.
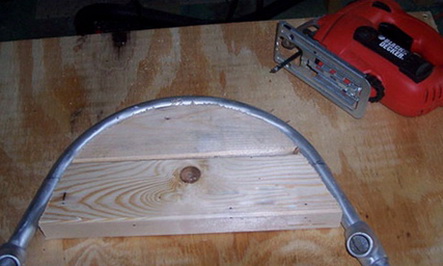
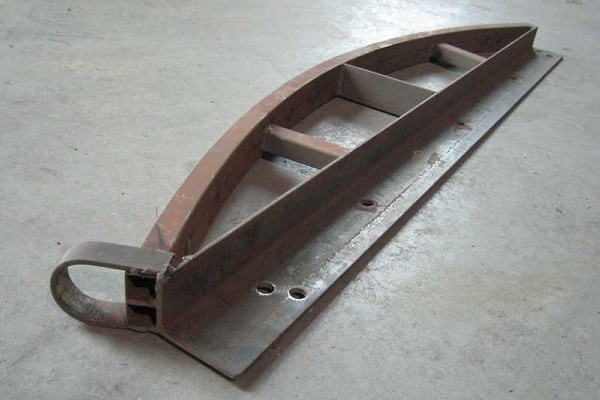
Dacă va fi necesar să îndoiți un număr mare de țevi după acest șablon, cel mai bine este să confecționați dornul dintr-un cornier de oțel. În unele cazuri, produsul profilat trebuie îndoit la unghiuri diferite.
Pentru o astfel de lucrare vor fi necesare mai multe șabloane deodată, care trebuie pregătite din timp. Înainte de începerea lucrării, dornul se prinde ferm de bază cu ajutorul strubținilor.
La marginea sa se fixează ferm țeava care urmează să fie îndoită. Apoi se efectuează îndoirea. Operația se execută lin, fără smucituri bruște. Forța aplicată țevii trebuie să crească treptat. În procesul de îndoire, piesa capătă forma dornului. Pentru aceasta va fi necesar un efort considerabil.
Placă de îndoit îmbunătățită
Acesta este un dispozitiv convenabil și multifuncțional, care permite o îndoire de calitate a profilului. Dispozitivul constă dintr-o placă metalică rezistentă, fixată pe un piedestal. Acesta din urmă se fixează pe podeaua atelierului cu ajutorul șuruburilor de fixare.
O placă de îndoit simplă ca execuție și accesibilă ca preț, cu dorn, se poate face cu propriile mâini:
Ca alternativă, puteți lua în considerare un dispozitiv similar care se fixează pe bancul de lucru. După lucru, placa de îndoire poate fi ușor dezasamblată și depozitată sau poate fi utilizată ca suport pentru efectuarea altor operațiuni de lăcătușerie.
Pentru fabricarea unui astfel de dispozitiv, veți avea nevoie de o placă groasă de metal. Se sudează pe un suport telescopic. În placa de bază se fac două găuri pentru opritoarele de îndoire.
În ele se introduc șuruburi-opritoare. Pe acestea se montează și se fixează duze de diferite raze, ceea ce permite îndoirea țevilor după cum este necesar. Dintr-o tablă groasă de oțel se decupează o placă de presare.
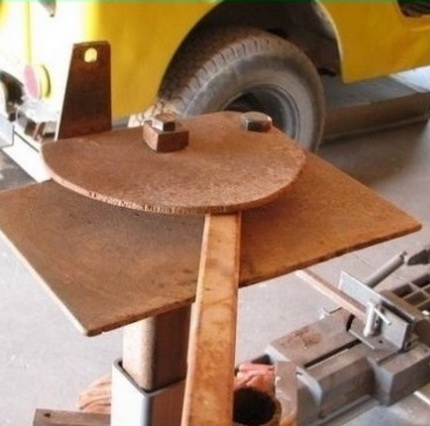
Utilizarea ei este obligatorie pentru a nu fi perturbată coaxialitatea piesei de îndoit, deoarece îndoirea unei țevi profilate fără îndoitor poate duce la deformarea accidentală a acesteia în două direcții diferite. Placa se fixează deasupra duzelor pe șuruburi-opritoare.
Procesul propriu-zis de îndoire constă în următoarele. Un segment de țeavă se fixează în dispozitiv, după care se trage cu forță de capătul opus. Piesa trebuie să înceapă să se îndoaie. Dacă acest lucru nu se întâmplă din cauza unei forțe insuficiente, se poate încerca mărirea brațului, prelungind piesa cu o țeavă de diametru mai mare.
Concluzii și material video util pe această temă
Îndoim țeava cu ajutorul unui dorn din colțare de oțel:
Cum să realizați ușor și rapid un îndoitor de țevi de casă:
Cel mai simplu mod de a îndoi o țeavă profilată:
Există destul de multe metode de îndoire manuală a țevilor profilate. Și toate au un dezavantaj comun: necesită o forță foarte mare pentru a le îndoi. Un meșter nepregătit fizic s-ar putea să nu poată face față unei astfel de lucrări. Îndoirea pieselor cu ajutorul dispozitivelor specializate este mult mai simplă, mai precisă și nu necesită efort fizic deosebit.
Problema este că costul unui astfel de echipament este destul de ridicat. Prin urmare, cumpărarea unui aparat doar pentru a efectua o lucrare ocazională este, fără îndoială, nerentabilă. Cea mai bună opțiune este închirierea de echipamente specializate, ceea ce vă va permite să obțineți, pentru o sumă mică, produse profilate îndoite exact după șablon.
Dacă aveți abilitățile necesare, vă rugăm să împărtășiți experiența dumneavoastră cu cititorii noștri. Formularul pentru comentarii se află sub articol. Acolo puteți, de asemenea, să adresați o întrebare pe tema articolului, iar noi vom încerca să răspundem prompt.
 Montarea țevilor PEHD de către dumneavoastră: instrucțiuni de sudare + cum să îndoiți sau să îndreptați astfel de țevi
 Mașină de îndoit țevi profilate: cum să construiți o mașină de îndoit țevi de către dumneavoastră
 Cum să faceți un scaun din țevi de polipropilenă cu mâinile dumneavoastră: instrucțiuni pas cu pas pentru fabricare
 Meșteșuguri din țevi de polipropilenă făcute de mâna dumneavoastră: variante de lucruri de casă
 Montarea țevilor metal-plastic de către dumneavoastră: tehnologia de îmbinare și exemple de trasee
 Montarea țevilor din polipropilenă de unul singur: tehnologia de lucru cu conducta PP
 Cât costă racordarea la gaz a unei case private: prețul organizării furnizării de gaz
 Cele mai bune mașini de spălat cu uscător: clasamentul modelelor și sfaturi pentru cumpărători
 Ce este temperatura de culoare a luminii și nuanțele alegerii temperaturii lămpilor în funcție de nevoile dumneavoastră
 Înlocuirea cazanului pe gaz într-un apartament: documentarea înlocuirii + norme și cerințe principale
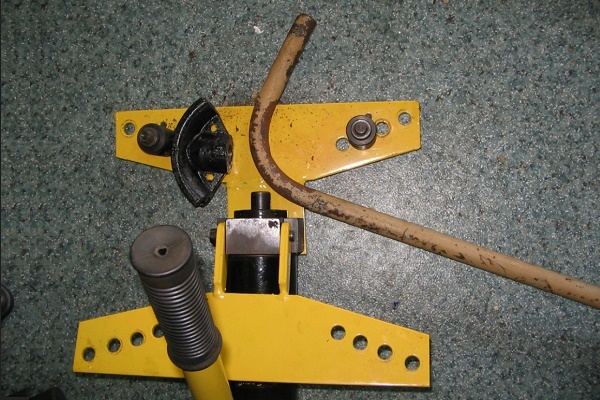
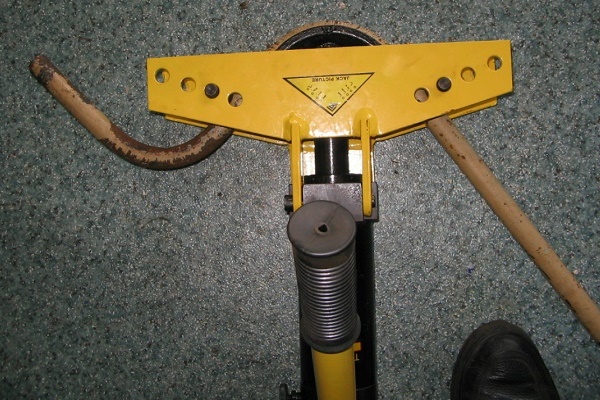
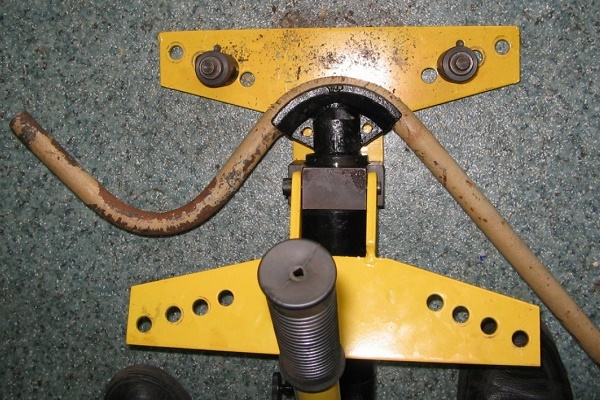
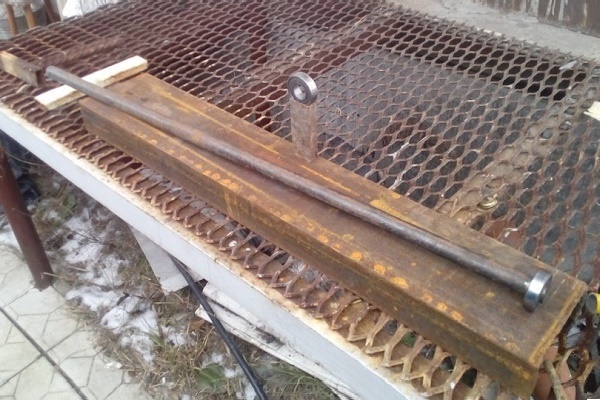
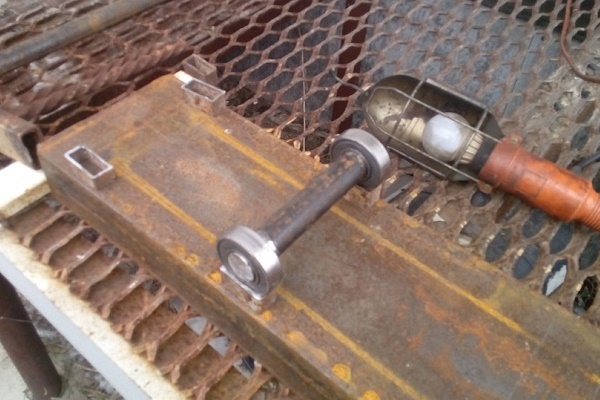
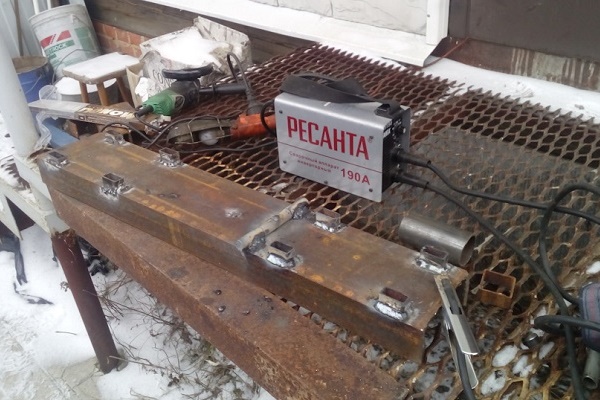
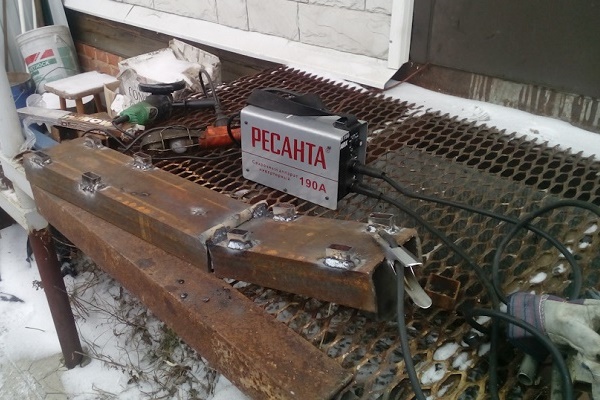
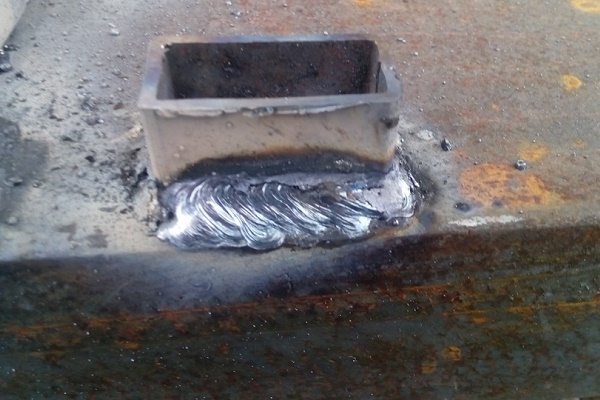
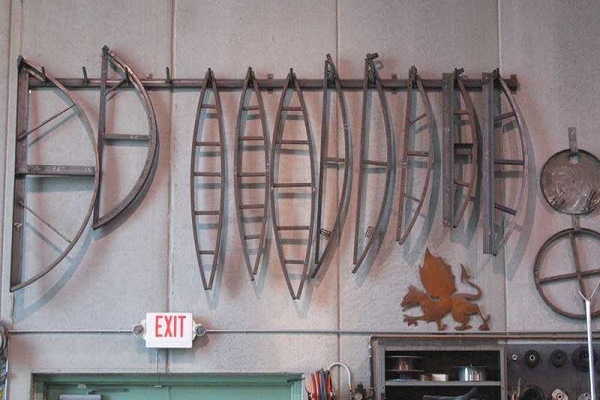
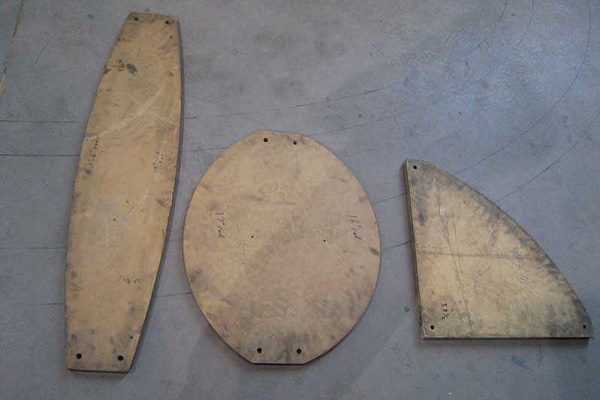
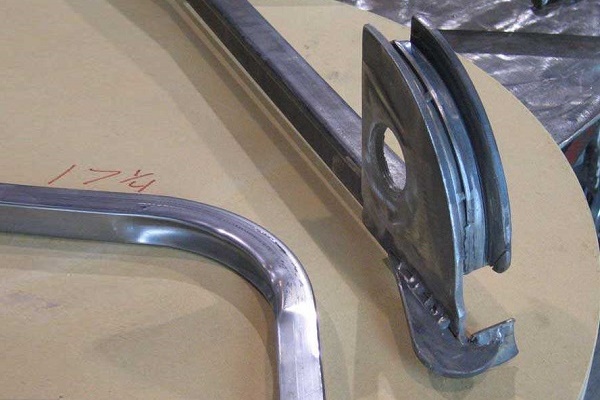
Am încercat singur, cu ajutorul încălzirii, să îndoi două țevi profilate în mod identic:
1) Au ieșit diferite!
2) Partea interioară s-a cutat (dar noroc că partea exterioară s-a întins bine și neted).
3) Nu voi mai încerca să fac asta singur.
Este ciudat că în locurile de comerț nimeni nu a știut să-mi spună unde să mă adresez pentru această lucrare. Mi-am corectat greșelile tot singur, acceptabil. Nu perfect, dar am reușit.