Mașină de îndoit țevi profilate: cum să construiți o mașină de îndoit țevi de către dumneavoastră

În gospodărie, mașina de îndoit țevi profilate nu este folosită atât de des încât să merite să cumpărați echipamente scumpe fabricate din fabrică.
Atunci când apare o astfel de nevoie, puteți confecționa cu ușurință o îndoitoare de țevi simplă în regim particular, după ce ați stabilit ce tip de construcție se potrivește pentru îndeplinirea sarcinii propuse.
În acest articol sunt analizate în detaliu varietățile de mașini de îndoit țevi, sunt descrise principiile lor de funcționare și metodele de construire.
Cuprinsul articolului:
Tipuri de mașini pentru îndoit țevi profilate
Există multe modificări ale echipamentului pentru modificarea configurației țevilor profilate. Acest lucru se datorează razei minime de îndoire. Dacă se neglijează acest parametru important, la locul de îndoire vor avea loc modificări ale caracteristicilor de rezistență ale materialului în sens negativ. De asemenea, este necesar să cunoașteți unele subtilități tehnologice ale îndoirii țevilor metalice și să le luați în considerare în timpul lucrului.
La alegerea construcției, se iau în considerare materialul semifabricatului, diametrul, grosimea pereților.
Clasificarea mașinilor de îndoit după tipul de acționare
În funcție de tipul de acționare, mașinile destinate îndoirii oricăror țevi pot fi manuale, electromecanice și hidraulice.
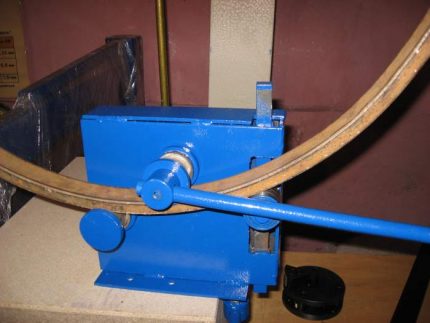
Manuale. Acestea sunt mecanisme extrem de simple, accesibile pentru fabricarea independentă chiar și unei persoane care nu este inițiată în subtilitățile lucrului cu metalul.
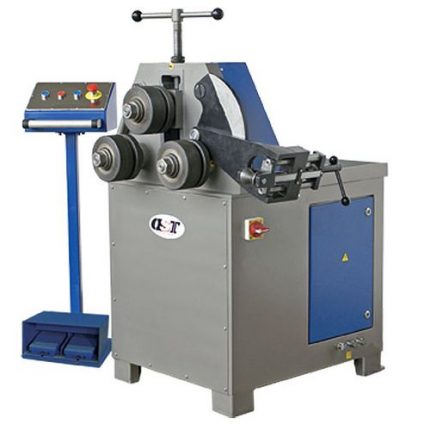
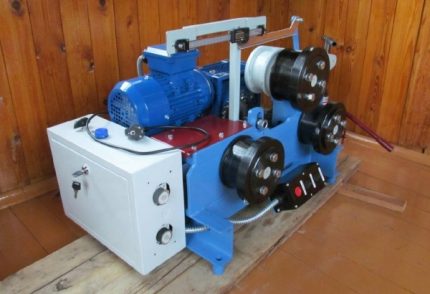
Electromecanice. O astfel de mașină are o acționare sub formă de motor electric — pas cu pas sau obișnuit, conectat printr-un reductor inferior. Ultima soluție asigură o îndoire de înaltă calitate datorită distribuției corecte a tensiunilor.
Dispozitivul mecanismului nu este simplu; pentru a-l fabrica, sunt necesare cunoștințe speciale și măcar puțin profesionalism.
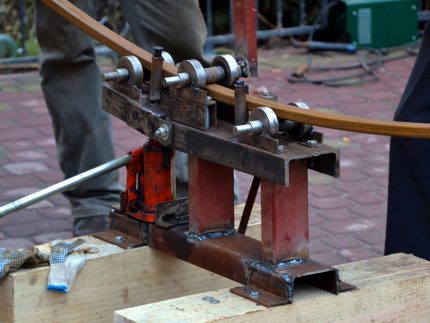
Hidraulice. Acționarea la acest model este manuală. Spre deosebire de construcția manuală simplă, aici schema include un cilindru hidraulic, ceea ce reduce semnificativ efortul muscular depus la îndoire.
Rolele permit îndoirea țevii profilate în orice direcție dorită. Îndoitorul manual de profile cu hidraulică, la greutatea sa redusă, poate îndoi țevi cu lățimea de până la 10 cm.
Tipuri de îndoitoare de țevi după metoda de instalare
Există o împărțire a îndoitoarelor de profile și în funcție de metoda de instalare. Se deosebesc echipamente staționare, portabile și purtabile. Mașinile staționare pot avea aspectul unei simple plăci de beton cu tije, precum și al unui echipament solid.
Îndoitoarele de țevi portabile compacte au un stâlp de sprijin, iar modelul purtabil nu are suport, acesta se alege de fiecare dată în timpul utilizării echipamentului.
Clasificarea mașinilor după metoda de îndoire
Construcția îndoitorului de profile și productivitatea acestuia vor depinde de metoda de îndoire. Există 3 metode principale de îndoire. Prima — extrudarea, când geometria țevii profilate se modifică cu ajutorul unei role de deformare care acționează ca un poanson. Matrița în acest caz lipsește.
Pentru realizarea operației sunt necesare 2 suporturi solide pe părțile opuse ale îndoirii, care îndeplinesc rolul matriței. Ca astfel de suporturi se folosesc saboți rotativi sau role.
Deoarece forța crește treptat și are constant o direcție perpendiculară față de țeavă, metoda permite obținerea unui rezultat final bun. Metoda este aplicabilă doar pentru lucrări de volum mic.
A doua — presarea. Pentru obținerea îndoirii se folosește principiul menghinei — un segment de țeavă se plasează între matriță și poanson.
Profilurile acestora, pentru a obține o îndoire de calitate, trebuie să reproducă exact geometria piesei. De asemenea, în calcul trebuie luată în considerare deformarea reziduală a metalului. În condiții casnice, această metodă este aplicabilă atunci când nu se cere o precizie mare.
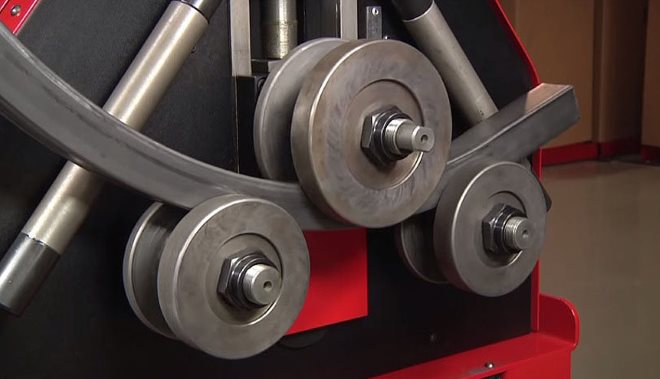
A treia metodă – laminarea – este o metodă universală utilizată pentru îndoirea atât a țevilor cu pereți subțiri, cât și a celor cu pereți groși. Îndoirea se obține prin tragerea semifabricatului între role – una rotitoare și două de sprijin.
Pe lângă cele menționate mai sus, îndoirea țevilor poate fi realizată și prin următoarele metode:
Indiferent de construcția aleasă, la fabricarea proprie a unui aparat de îndoit țevi, trebuie respectate recomandările specialiștilor. Alegând materialul pentru cadru, trebuie să se pornească de la faptul că grosimea metalului trebuie să fie de cel puțin 1/6 din lățimea țevii profilate.
Astfel, dacă urmează să se îndoaie o țeavă cu secțiune dreptunghiulară de 50 x 25 mm, pentru a evita deformarea cadrului în timpul îndoirii, trebuie să se ia un profil U sau un unghi cu grosimea de cel puțin 10 mm. Placa de sprijin și poansonul cu matricea trebuie să aibă o grosime de 2 ori mai mare.
Diametrul optim al rolelor este de cel puțin trei ori dimensiunile secțiunii. Flanșa profilului U și a unghiului, folosite pentru fabricarea cadrului, trebuie să fie de 2 și, respectiv, 3 ori mai mare decât lățimea țevii. Dacă urmează să se lucreze cu țevi profilate cu secțiune dreptunghiulară de 50 x 25 mm, este necesar un profil U de 100 x 10 sau un unghi de 150 x 10.
Confecționăm un îndoitor hidraulic de țevi
Să analizăm schema unui aparat cu acționare hidraulică, unde îndoirea are loc prin presarea țevii profilate în centru de către un poanson fixat pe o tijă care se ridică. Ca urmare a contactului strâns al semifabricatului, sprijinit pe două role fixe, cu poansonul mobil, acesta preia forma poansonului.
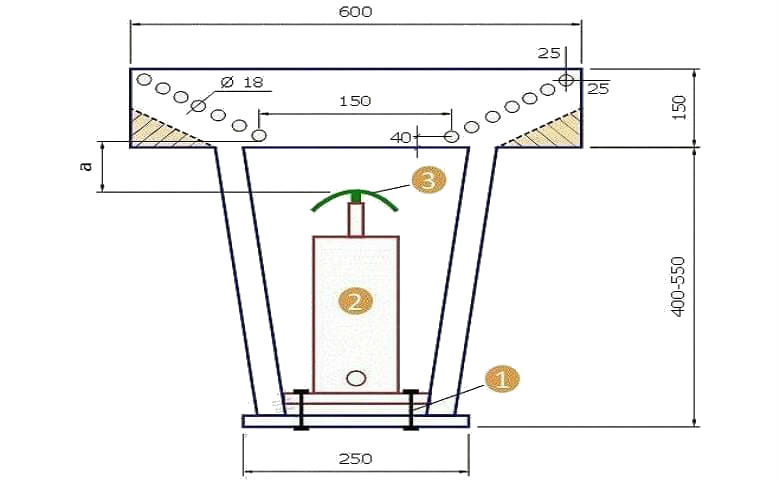
Pentru marcarea suprafeței de lucru se trasează o axă verticală și, la distanța indicată pe desen față de margine și de axă, se marchează locul găurilor inferioare. Apoi se marchează punctele de amplasare a găurilor superioare, după ce s-a lăsat distanța necesară față de margine. Se unesc cu o linie dreaptă centrele acestor găuri și se trasează pe ea segmente egale.
Axele găurilor intermediare se vor afla la intersecția marcajelor efectuate cu axa înclinată. Găurile de pe suprafața de lucru sunt necesare pentru a permite reglarea razei de îndoire a semifabricatului profilat. Deoarece suprafața de lucru este formată din două piese dispuse în oglindă, cea de-a doua se marchează la fel.
Înălțimea mașinii este determinată de parametrii cricului și de distanța marcată pe desen cu simbolul «a». Pentru a îndoi o țeavă profilată cu lățimea de 15 mm, acest interval, în starea de repaus a cricului, trebuie să fie de aproximativ 20 mm.
În această construcție, forța transmisă de poanson este concentrată în partea sa superioară. Ca urmare a acestei acțiuni, raza exterioară a țevii este supusă întinderii, ceea ce poate provoca subțierea peretelui și, în unele cazuri, ruperea. Prin urmare, pentru deformarea semifabricatelor cu pereți subțiri, nu se recomandă utilizarea acestei mașini.
Îndoitor de țevi cu role, realizat manual
Pe un astfel de echipament, semifabricatul capătă forma dorită prin laminare. În condițiile unui atelier casnic, este mai simplu să se construiască o construcție cu 3 role, cu acționare manuală. Vom examina două variante de astfel de mașini.
Varianta de mașină cu platformă rotativă
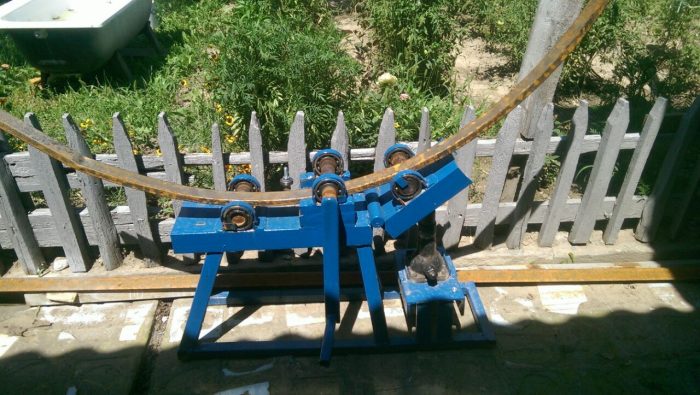
Principiul de construcție al unei astfel de mașini pentru îndoirea țevilor cu secțiunea diferită de cea circulară este următorul:
- Cadrul principal este legat printr-o îmbinare articulată de platforma rotativă, care determină unghiul de îndoire.
- Platforma este pusă în mișcare de un cric, care se sprijină pe ea cu tija de lucru.
- Tragerea profilului se realizează prin rotirea mânerului aflat pe arborele intermediar.
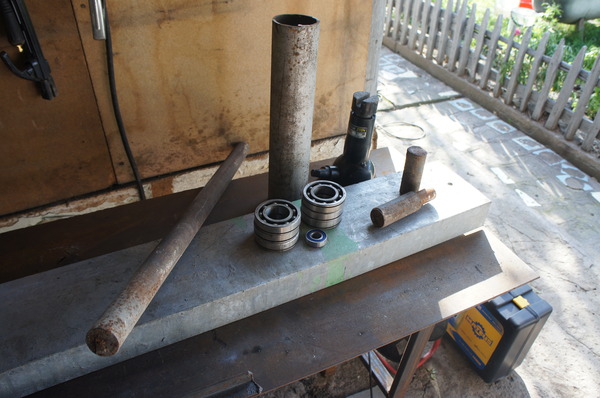
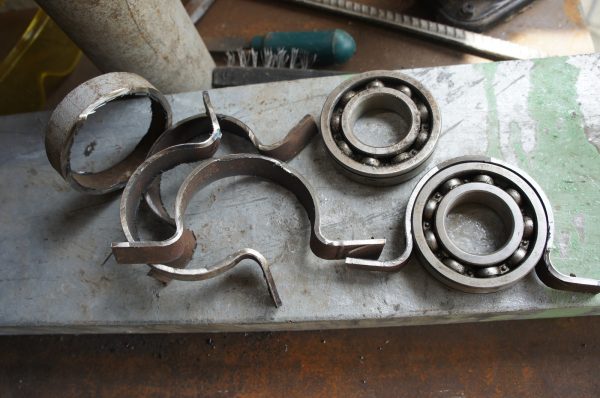
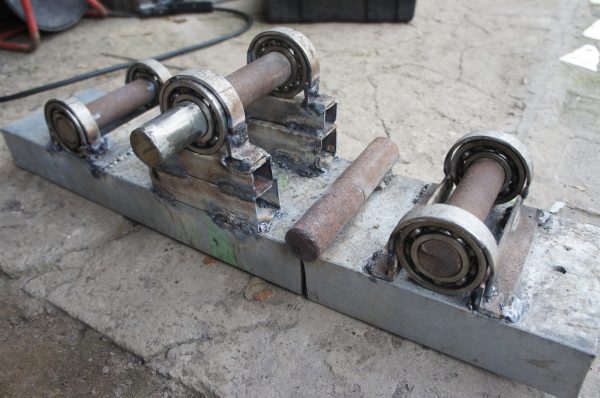
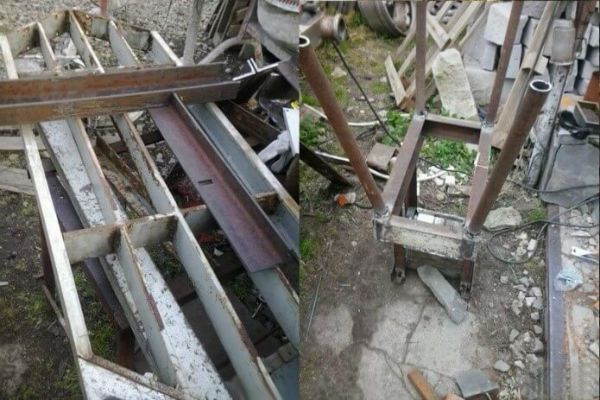
Pentru fabricarea bazei mașinii și a stâlpilor, va fi necesar un profil U cu înălțimea peretelui de la 150 la 200 mm, în cantitate de aproximativ 3 m. Ca carcasă pentru rulmenți, baza rolelor, va fi potrivită o țeavă de oțel cu diametrul interior egal cu diametrul exterior al rulmenților, care se împarte în 6 segmente scurte.
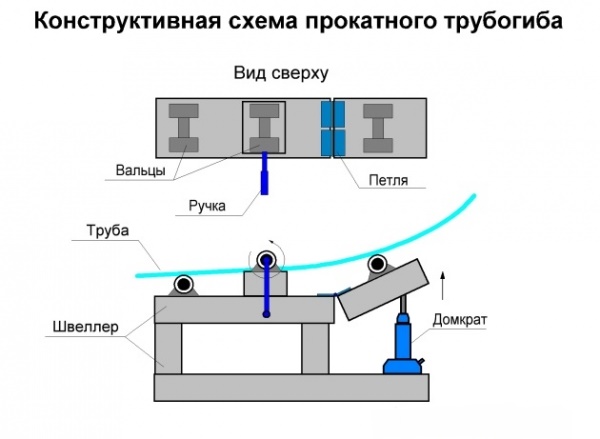
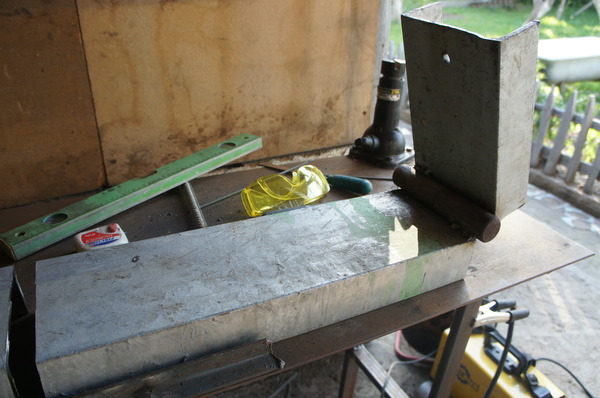
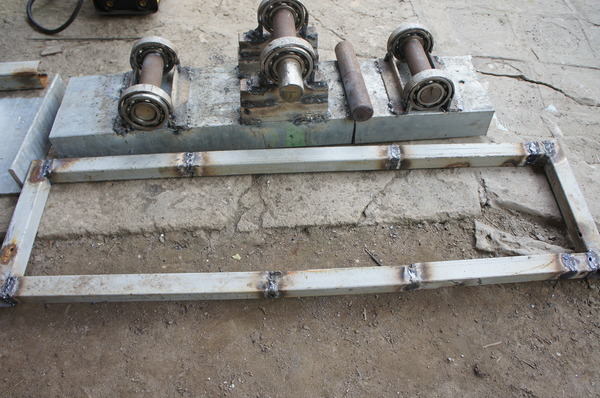
Din profilul U se realizează baza și două platforme. După ce s-a lăsat o distanță de aproximativ 0,5 m față de una dintre laturi, se sudează un stâlp vertical din același profil U. Pentru aceasta, două segmente se împerechează, astfel încât stâlpul să fie rezistent.
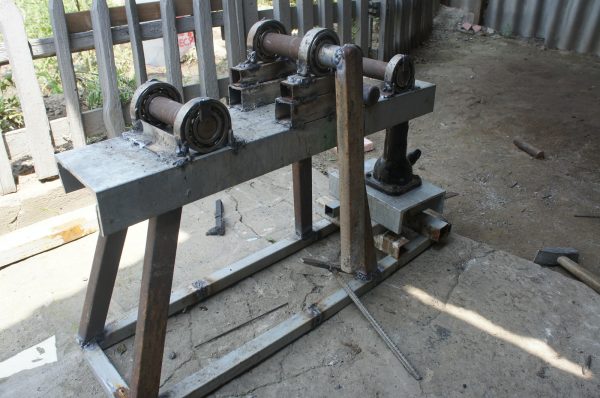
Respectând cu strictețe orizontalitatea, se montează platforma staționară, iar la aceasta se sudează stâlpul din spate. Apoi, se ia un segment de țeavă profilată și se montează opritoare cu o înălțime nu mai mică decât grosimea țevii profilate, a cărei deformare se intenționează a fi realizată pe mașina fabricată.
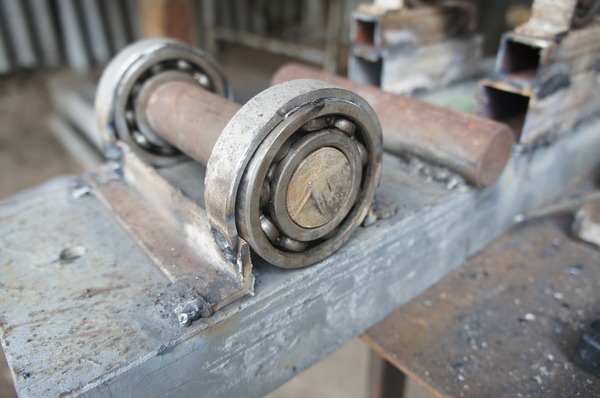
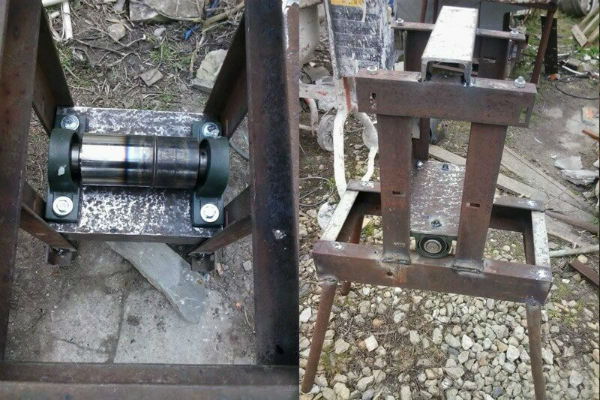
Platforma de ghidare se conectează la cadrul principal prin intermediul balamalelor de ușă. Pe opritoarele montate și pe marginile ambelor platforme, prin sudare, se montează rulmenții și se întărește construcția cu colțare. Arborii se introduc în rulmenți, iar la cel din mijloc se fixează mânerul.
Sub marginea platformei de ghidare se instalează un cric și se fixează pe bază cu ajutorul unei îmbinări cu șuruburi.
Asamblarea îndoitorului de țevi cu platformă rotativă se realizează în următoarea ordine:
Mașină cu trei role pentru îndoit
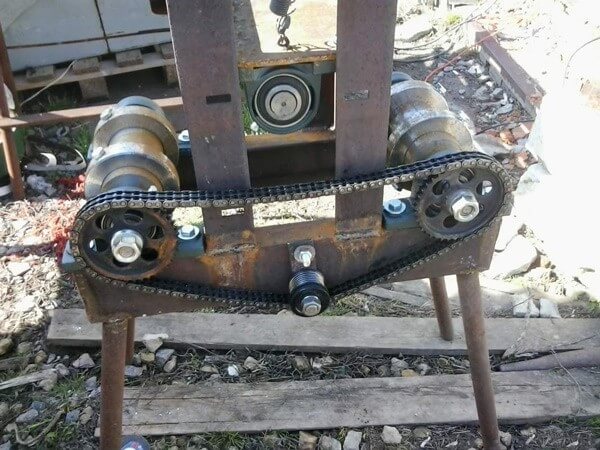
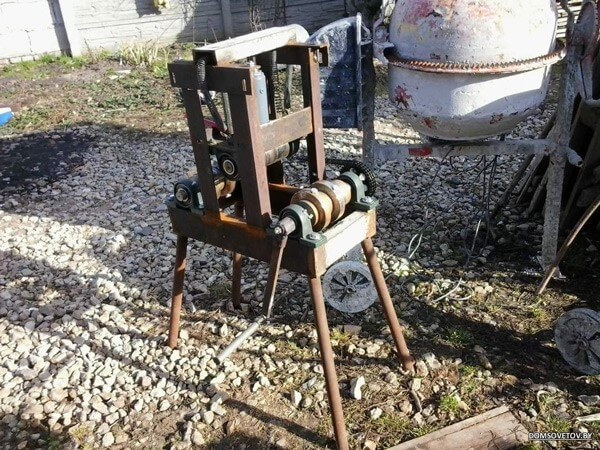
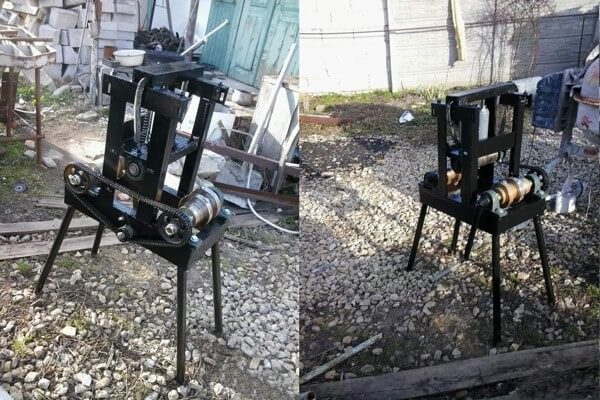
Pe această mașină, țeava se așează pe rolele amplasate lateral. Rola mobilă superioară se coboară pe piesa de prelucrat de sus și astfel se fixează. Apoi, se rotește mânerul și, prin lanț, se transmite mișcarea arborilor. Țeava este trasă și își schimbă geometria.
Crescând treptat presiunea prin strângerea șurubului de presare și trăgând piesa brută, se obține îndoirea țevii la unghiul necesar.
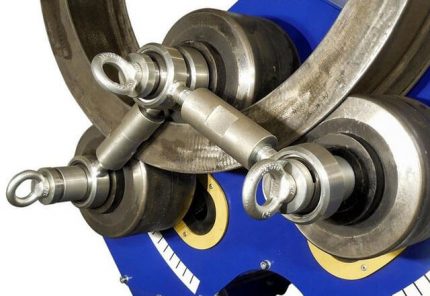
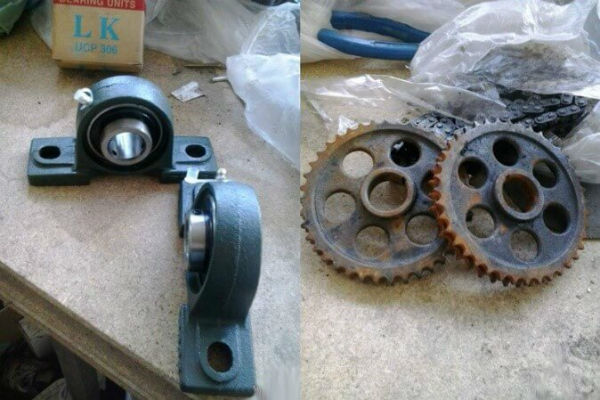
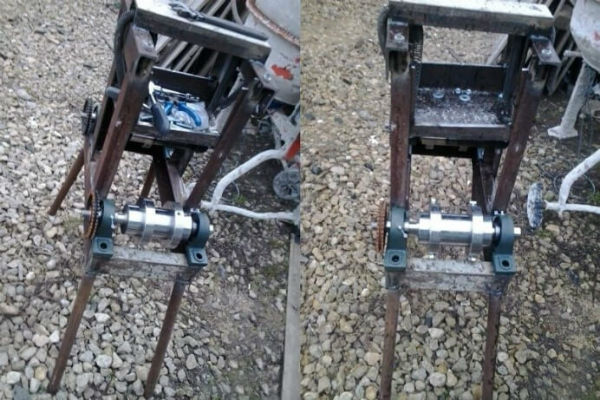
Pentru a fabrica un utilaj care funcționează după această schemă, este necesar să pregătiți o poliță și un profil metalic laminat pentru cadru, arbori, 4 arcuri rezistente, lanț, rulmenți, elemente de fixare, alte piese. Pentru fixarea rulmenților vor fi necesari 3 arbori cu parametri corespunzători pinioanelor și rulmenților.
Doi arbori sunt destinați amplasării laterale, iar al treilea (de presare) – pentru suspendarea pe arcuri. Aceste elemente, cel mai probabil, vor trebui comandate la un atelier, iar restul se poate executa manual.
Componenta arborelui de presare include rulmenți, roți dințate și inele. În inele se taie filet pentru șuruburile de strângere și se execută canale. În polițele din canal (profil U) se realizează locașuri pentru arborele de presare. În etapa finală, se asamblează construcția începând cu instalarea cadrului.
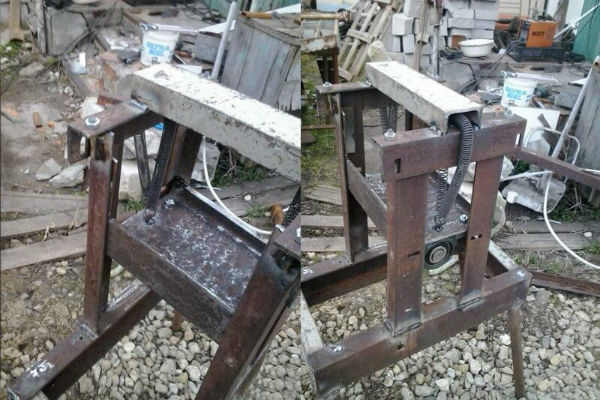
Apoi, arborele de presare pe arcuri, conectat la poliță prin intermediul unei îmbinări cu pană, se suspendă. Arborii de sprijin se instalează pe laterale și se întinde lanțul între ei, folosind ca suport un colț magnetic.
Pe unul dintre ei se fixează o manetă cu un tub rotitor, apoi se efectuează lucrările de montare a cricului. Se atașează la platformă cu șuruburi și sudură.
La montarea arborelui suspendat se respectă o anumită ordine: mai întâi se instalează pe poliță, la aceasta se suduează piulițe pentru arcuri, se întoarce platforma și se conectează la arcuri. Trebuie reținut că, odată cu creșterea distanței dintre role, eforturile aplicate pentru îndoire se reduc.
Pentru asamblarea îndoitorului de țevi de tip laminare veți avea nevoie de:
Pe site-ul nostru mai sunt câteva articole, în care sunt descrise detaliat variante de dispozitive de casă pentru îndoirea țevilor profilate, vă recomandăm să le consultați:
- Cum să construiți un îndoitor pentru țevi profilate de unul singur: recenzie a celor mai bune construcții de casă
- Cum să faceți un îndoitor de țevi de unul singur: exemple de cele mai bune construcții de casă
Cum să îndoiți o țeavă profilată într-un mod simplu?
Cel mai primitiv dispozitiv pentru modificarea conturului țevii profilate este utilizarea unui șablon din lemn. Poate fi utilizat în cazul îndoirii țevilor cu pereți subțiri din oțel sau aluminiu. Pentru fabricarea unui astfel de banc improvizat, se iau scânduri, se prind între ele în orice mod și se decupează un șablon.
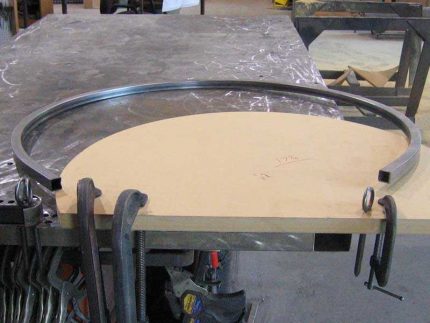
În punctul de contact cu țeava, grosimea șablonului trebuie să fie cu câțiva centimetri mai mare decât înălțimea secțiunii țevii profilate. Marginea șablonului se execută cu o înclinare, altfel țeava poate aluneca.
Construcția este prevăzută cu un opritor și fixată pe o bază stabilă. Țeava se plasează între planul șablonului și opritor și se începe îndoirea materialului, începând de la marginea țevii. Dacă se începe procesul de îndoire din centru, țeava cu pereți subțiri se poate aplatiza.
În țeavă se poate introduce o tijă metalică cu diametrul egal cu secțiunea de trecere a țevii, sau se poate pur și simplu lua o bucată de țeavă și se pune pe capătul semifabricatului. În orice caz, va fi mai comod.
Mai multe detalii despre cum să îndoiți o țeavă profilată fără echipament special găsiți în acest material.
După același principiu se fabrică mașini mai puternice. În acest caz, forța se creează cu ajutorul unui troliu, iar țeava se fixează mai bine pentru a nu se desprinde.
Concluzii și material video util pe această temă
Reguli de bază pentru fabricarea unei mașini de prelucrat țevi profilate:
Mașină de îndoit țevi, prin construcție apropiată de cea de fabrică:
Dintre toate variantele de mașini de profilat, trebuie aleasă construcția care corespunde cel mai bine scopului utilizării sale. Uneori, cel mai simplu mecanism este suficient pentru a vă asigura cantitatea necesară de profil îndoit fără cheltuieli financiare deosebite.
Aveți experiență personală în construirea unei mașini de îndoit țevi? Poate puteți oferi informații utile pe tema articolului și posta o fotografie a dispozitivului realizat? Vă rugăm să lăsați comentarii, împărtășiți-vă experiența, adresați întrebări în blocul de mai jos.
 Cum să îndoiți o țeavă profilată manual, fără dispozitive speciale
 Montarea țevilor PEHD de către dumneavoastră: instrucțiuni de sudare + cum să îndoiți sau să îndreptați astfel de țevi
 Meșteșuguri din țevi de polipropilenă făcute de mâna dumneavoastră: variante de lucruri de casă
 Cum să faceți un scaun din țevi de polipropilenă cu mâinile dumneavoastră: instrucțiuni pas cu pas pentru fabricare
 Montarea țevilor de cupru de către dumneavoastră: tehnologia de instalare a conductei de cupru
 Tehnologia sudării țevilor din polipropilenă cu propriile mâini: prezentare generală a metodelor și nuanțelor
 Cât costă racordarea la gaz a unei case private: prețul organizării furnizării de gaz
 Cele mai bune mașini de spălat cu uscător: clasamentul modelelor și sfaturi pentru cumpărători
 Ce este temperatura de culoare a luminii și nuanțele alegerii temperaturii lămpilor în funcție de nevoile dumneavoastră
 Înlocuirea cazanului pe gaz într-un apartament: documentarea înlocuirii + norme și cerințe principale