Cum se realizează îndoirea țevilor metalice: subtilități tehnologice ale executării lucrărilor

Țevile îndoite la un unghi și-au găsit aplicație în industria petrolieră și chimică, în construcția de mașini și echipamente. Niciun proiect arhitectural sau de construcție nu poate face fără ele.
Pentru coturi se pot folosi diverse fittinguri, dar atunci poate apărea o scurgere, iar uneori acest lucru este pur și simplu inadmisibil din motive estetice. Un aspect mai atractiv și o fiabilitate mai mare este asigurată de îndoirea țevilor — un proces care nu le afectează integritatea.
Vă vom spune cum să îndoiți cel mai bine o țeavă metalică atât prin tehnologia la rece, cât și la cald. În articolul pe care vi-l prezentăm este descrisă specificul îndoirii țevilor fabricate din diferite materiale. Sunt prezentate particularitățile lucrului cu țevi profilate și cu țevi rotunde obișnuite.
Cuprinsul articolului:
Particularitățile procesului de îndoire
Fiecare metal are propriile sale particularități, fără a le lua în considerare este imposibil să i se dea o formă complexă laminatului metalic. Asupra țevii îndoite acționează forțe radiale și tangențiale.
Primele deformează secțiunea, iar ultimele contribuie la apariția ridurilor. Cerința principală pentru rezultatul final — secțiunea țevii trebuie să rămână neschimbată, iar pe pereți să nu existe ondulații. Îndoirea permite minimizarea numărului de suduri la instalarea conductelor cu diverse coturi.
Metode de îndoire a țevilor
În funcție de unghiul de îndoire necesar, de materialul și diametrul țevii, îndoirea se poate realiza manual sau cu ajutorul unui echipament special. Se deosebesc, de asemenea, îndoirea la cald și la rece, cu umplerea cavității țevii și fără umplerea acesteia.
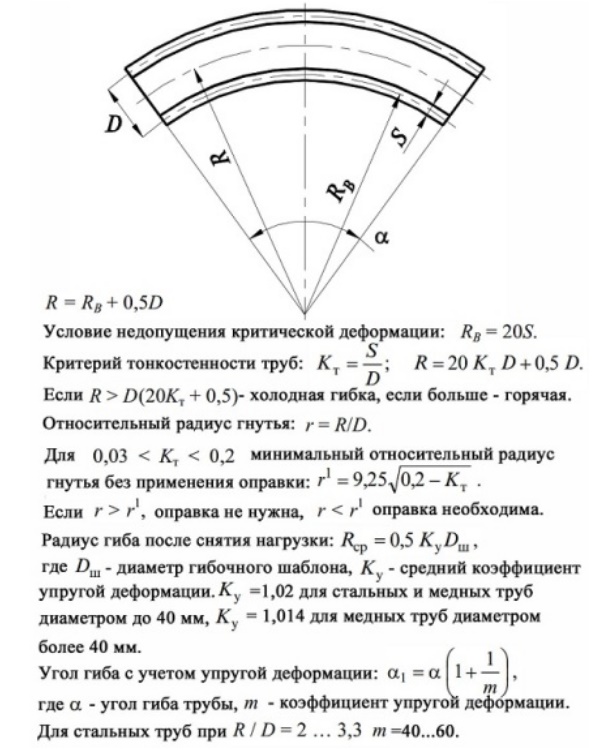
După încetarea acțiunii sarcinii, apare fenomenul de revenire elastică, direct proporțional cu modulul de elasticitate al materialului. Magnitudinea deformației posibile depinde, de asemenea, de metoda de îndoire aplicată și de geometria obiectului.
Specificul tehnologiei la cald
Se alege această metodă atunci când trebuie să se îndoaie o țeavă cu diametrul de la 10 cm. Țevile se deformează la cald, atât manual, cât și cu ajutorul mecanismelor. Există noțiunea de rază minimă de îndoire.
Lungimea zonei țevii care trebuie încălzită se determină în funcție de diametrul țevii și de unghiul de îndoire. În acest caz, raza de curbură nu poate fi mai mică decât diametrul țevii înmulțit cu 3.
Se află lungimea porțiunii încălzite după formula:
L = α х d / 15
În formulă: L — lungimea căutată în mm, α — unghiul de îndoire în grade, d — diametrul exterior al țevii în mm, 15 — coeficient. Să presupunem că o țeavă cu diametrul de 200 mm trebuie îndoită sub un unghi de 60⁰, atunci L = 60 х 200/15 = 800 mm, adică 4 diametre.
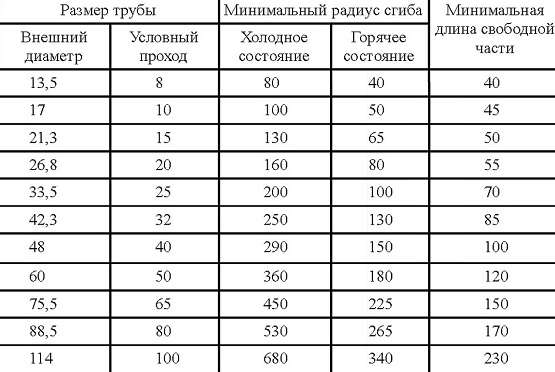
Pentru a îndoi o țeavă, aceasta trebuie încălzită până la 900⁰. Temperatura optimă pentru începerea îndoirii este de 760⁰, iar la sfârșit — 720⁰C. La supraîncălzire, caracteristicile de rezistență ale materialului se deteriorează.
Procesul de îndoire la cald include câteva operații:
- fabricarea șablonului;
- umplerea cu nisip;
- marcarea zonei;
- încălzirea;
- îndoirea.
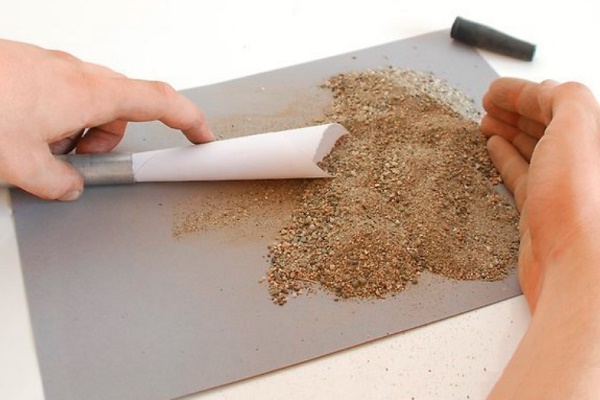
Pentru a preveni deformarea secțiunii țevii și formarea de cute pe partea interioară în locul îndoirii, spațiul interior se umple cu nisip cuarțos.
În prealabil, nisipul se usucă și se calcină pentru a elimina impuritățile organice la o temperatură cuprinsă între 150 și 500⁰, apoi se trece printr-o sită fină cu dimensiunea ochiurilor de 3,3 x 3,3 mm. Înainte de a începe umplerea țevii, trebuie astupat un capăt al acesteia.
Ca dopuri se folosesc dopuri din lemn sau metal, având un orificiu pentru evacuarea gazelor. Nisipul fin și umed nu poate fi folosit, deoarece primul se sinterizează sub acțiune termică și aderă puternic la pereții țevilor.
Al doilea (nisipul umed), ca urmare a formării aburului, contribuie la apariția unei presiuni interne ridicate, ceea ce poate duce la ejectarea dopului. Prezența pietricelelor în umplutură este inacceptabilă, acestea putând perfora peretele țevii.
Procesul de umplere a țevii este foarte laborios, prin urmare aceasta este transportată la turn și i se conferă o poziție ușor înclinată sau verticală. Deoarece calitatea îndoirii depinde direct de compactarea umpluturii, țeava este bătută continuu pe parcursul procesului. Un sunet surd indică o umplere bună a semifabricatului.
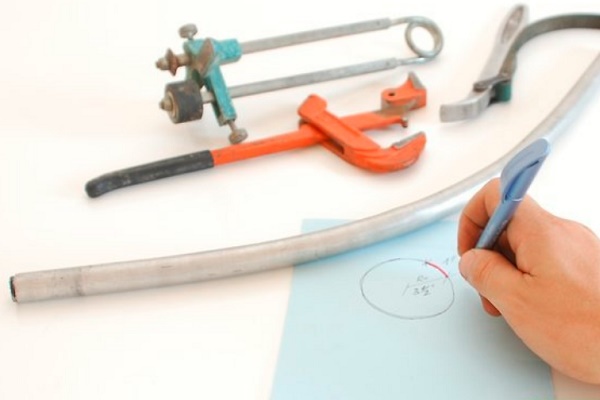
Înainte de a trece direct la operația principală, pe țeava umplută cu nisip se trasează zonele viitoarelor îndoiri, aplicând un șablon. Țevile se încălzesc în cuptoare sau forje. Se îndoaie atât manual, cât și mecanizat.
În ultimul caz, se folosesc plăci speciale echipate cu stâlpi de sprijin, cu ajutorul cărora se fixează porțiunea încălzită a țevii, și cleme pentru menținerea capătului țevii pe placă. La capătul opus al țevii se montează un cablu, a cărui tensionare, cu ajutorul unui troliu sau a unui vinci, face ca țeava să se îndoaie.
Pentru a preveni deformarea pereților țevii, în spațiul dintre stâlp și țeavă se introduc distanțiere — drepte sau curbate. Capătul liber cu cablul atașat este asigurat cu ajutorul unui suport. În timpul procesului, se verifică geometria țevii, aplicând periodic un șablon.
După îndoirea țevii la unghiul necesar, dopurile se îndepărtează prin ardere sau pur și simplu se scot prin lovire. Nisipul se varsă, țeava se curăță și se spală. Se efectuează verificarea finală a îndoirii cu ajutorul unui șablon.
Îndoirea prin metoda la rece
Pentru modificarea configurației țevilor cu diametre mici se utilizează diverse dispozitive manuale, iar pentru cele mari — îndoitoare mecanizate. În condiții casnice, cel mai des este necesară îndoirea țevilor de oțel pentru apă și gaz țevi de oțel, utilizate în instalațiile de alimentare cu apă și încălzire.
Îndoirea țevii la 90⁰ se numește cot, la 180⁰ — calac, cu formarea unui prag — rață, sub formă de buclă — scară.
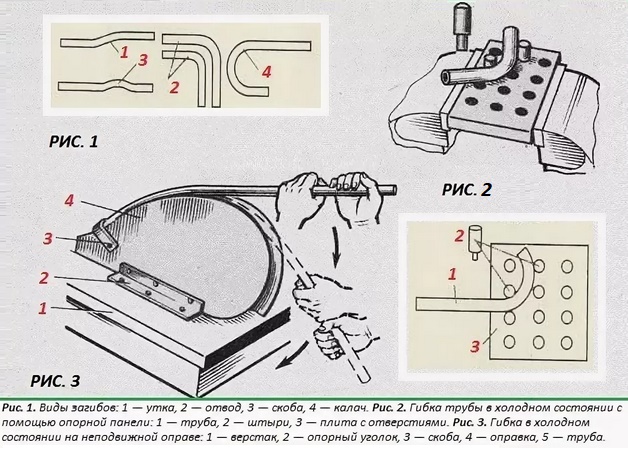
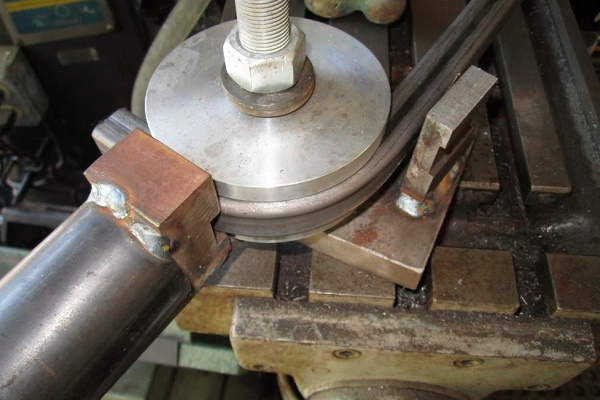
Pentru îndoirea manuală există și alte dispozitive. În condiții casnice, pentru fabricarea unui serpentin pentru încălzirea apei, un tub din oțel inoxidabil cu diametrul de aproximativ 20 mm se înfășoară pur și simplu pe o bucată de țeavă cu diametru mare. În prealabil, pe țeava mare se sudează o clemă, se așează pe suporturi și se strânge.
Tubul se umple bine cu nisip și se închide cu dopuri, apoi se introduce în clemă și se începe înfășurarea. Țeava folosită ca șablon trebuie rotită, de aceea va fi nevoie de efortul a cel puțin două persoane. După terminarea înfășurării, serpentinul se nivelează.
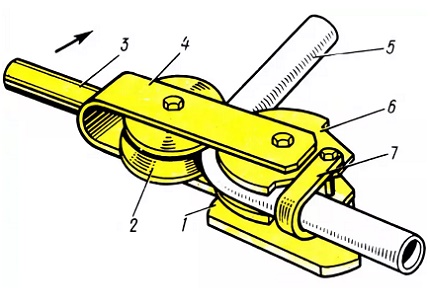
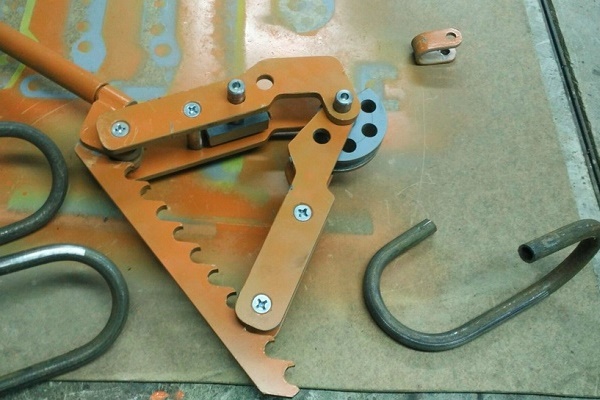
Îndoirea unei țevi din oțel inoxidabil sau alt material în condiții casnice poate fi realizată și pe cel mai simplu dispozitiv. Este recomandabil să îl utilizați la volume mici de lucru.
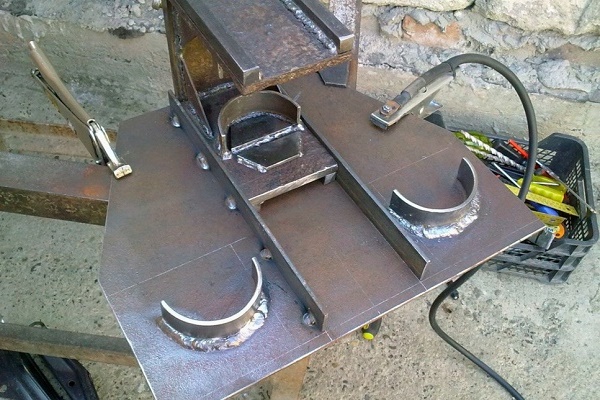
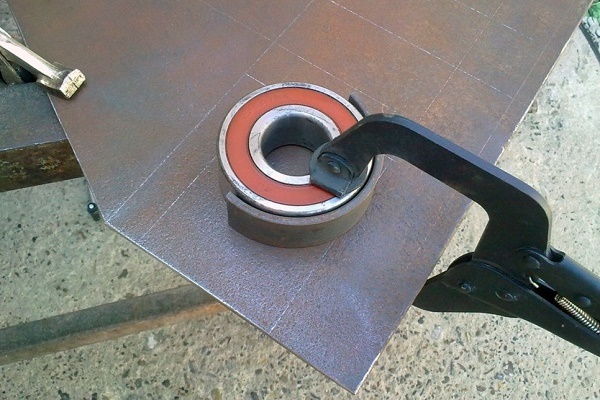
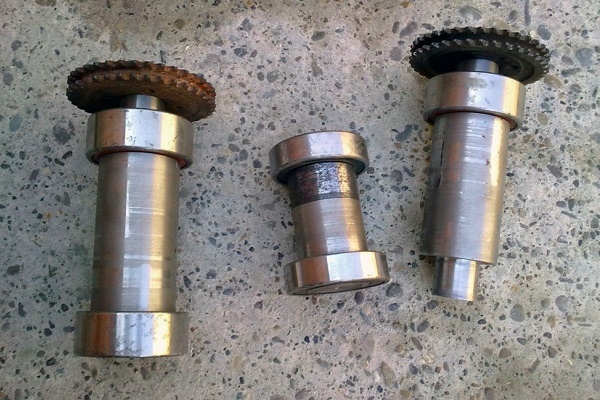
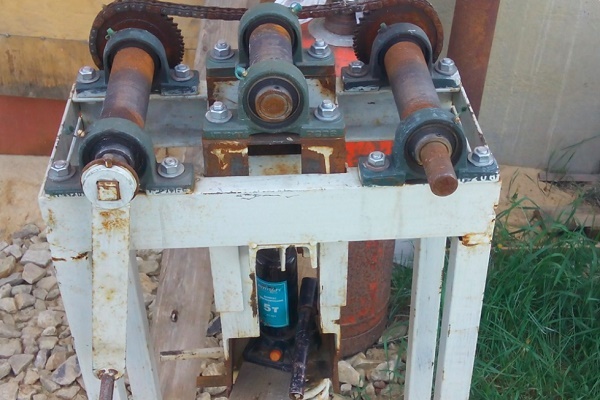
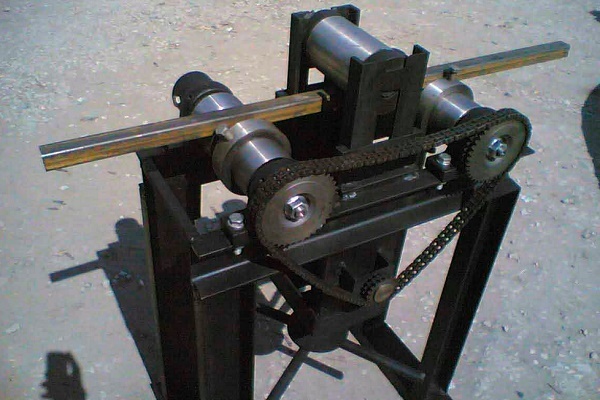
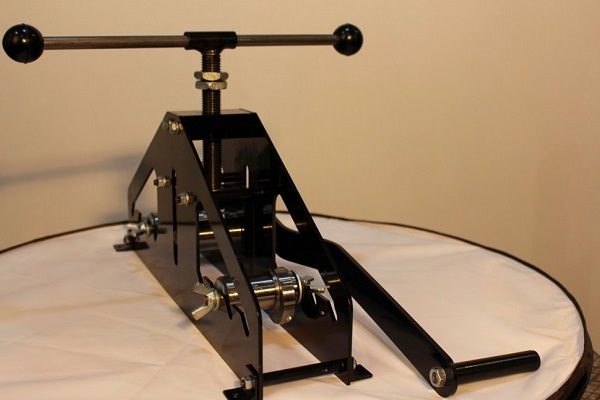
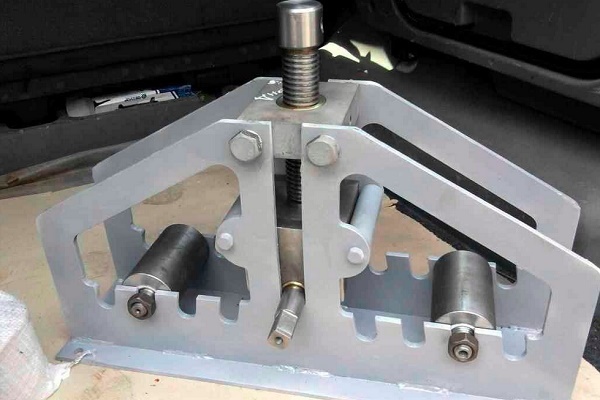
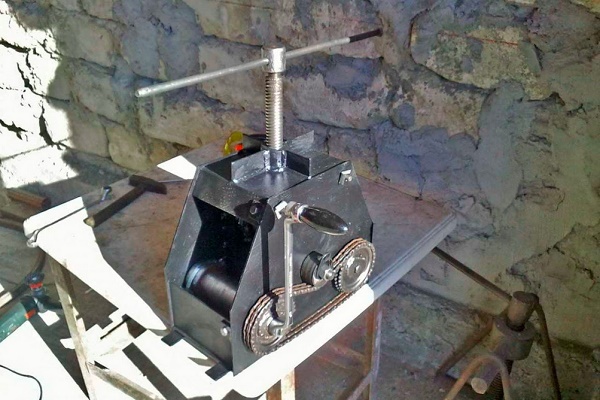
O mașină mecanică simplă pentru îndoirea țevilor poate fi construită cu propriile mâini, mai ales dacă aveți abilități de sudor și sunteți familiarizat cu aparatul de sudură:
Pentru fabricarea unui dispozitiv primitiv de îndoit țevi este nevoie de o placă de beton, tije metalice și un perforator. Placa se împarte în celule de 40 x 40 sau 50 x 50 mm. La colțurile celulelor se găuresc cu ajutorul perforatorului și se introduc tijele.
Țeava se introduce între tije și, aplicând forță, se îndoaie. Precizia la această metodă de îndoire nu este ideală, dar pentru utilizarea semifabricatului în condiții casnice este suficientă. Pentru îndoirea cu o precizie mai mare se poate folosi un dispozitiv realizat pe baza unui cric.
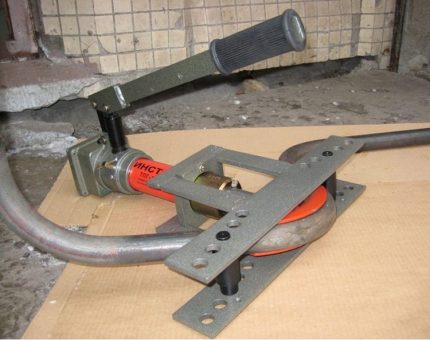
Pentru a preveni deformarea lumenului interior al țevii, se folosesc mijloace care contracarează acest proces din interior. Ca limitatoare interne se folosește cel mai adesea nisip. Se introduce un dop într-un capăt al țevii, iar prin celălalt se toarnă nisip, apoi se astupă și acesta cu un dop. Apoi se execută îndoirea.
Uneori, limitatorul este un arc special fabricat în acest scop. Pentru înfășurare se folosește sârmă cu diametrul de la 1 la 4 mm. Arcul trebuie să intre liber în țeavă în punctul de îndoire, lăsând o parte din sârmă în exterior.
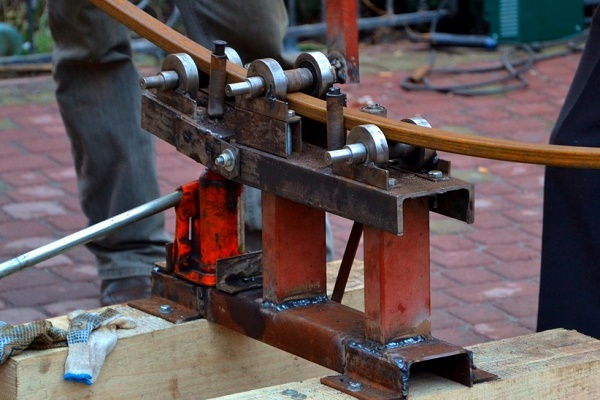
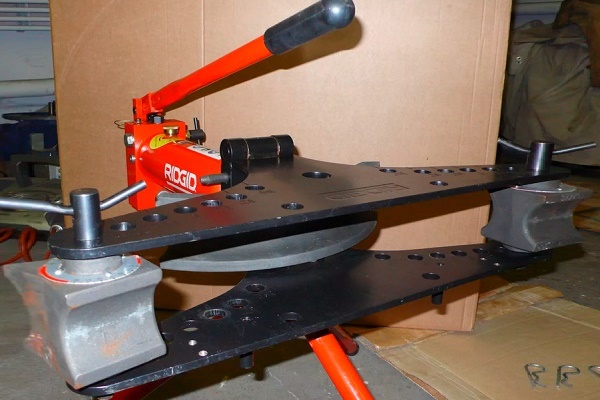
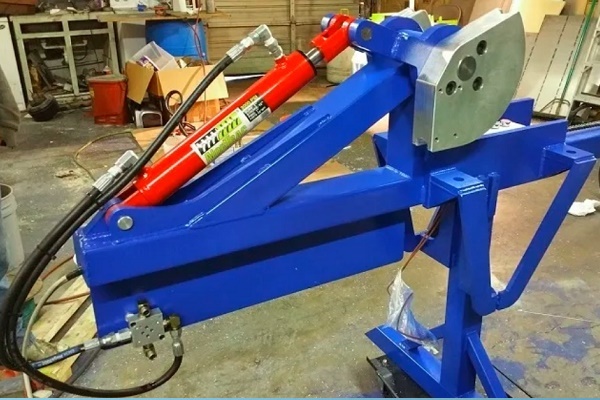
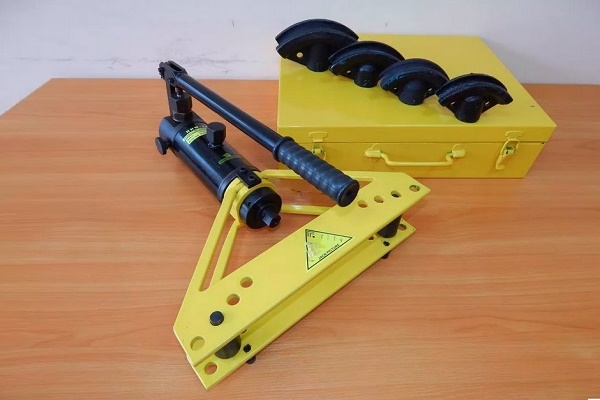
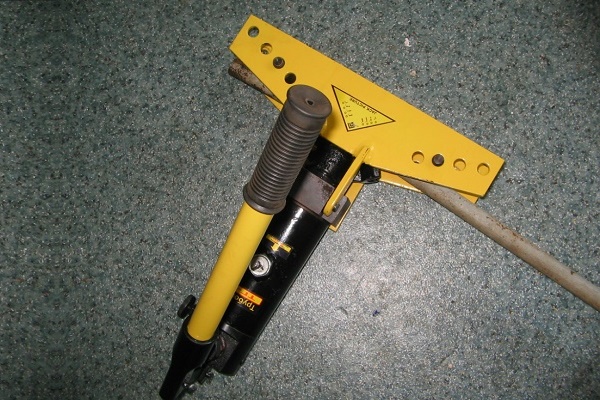
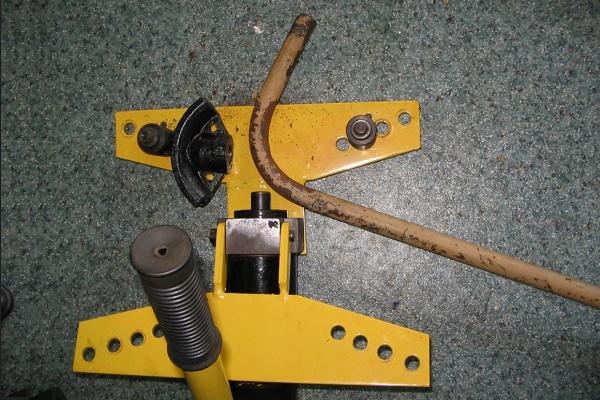
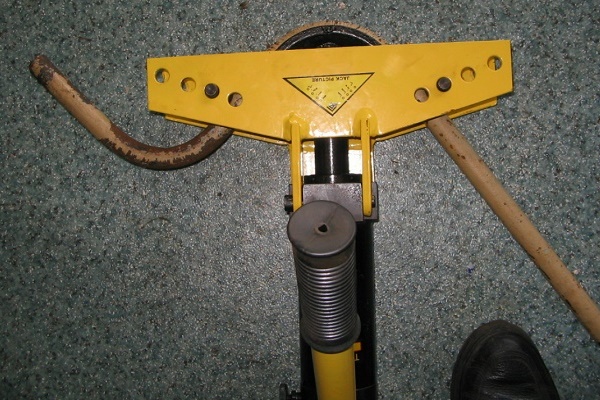
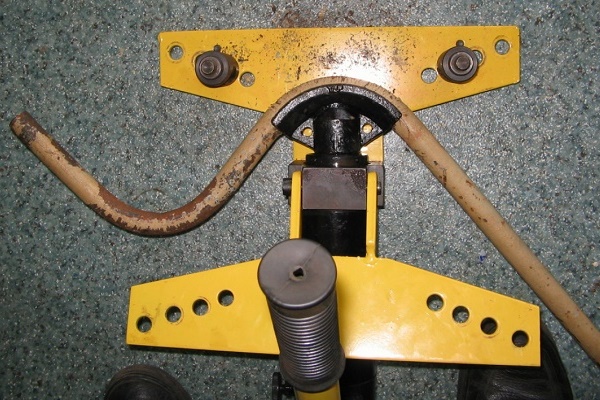
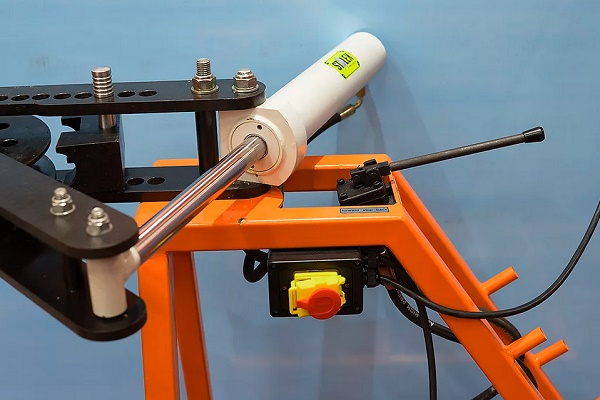
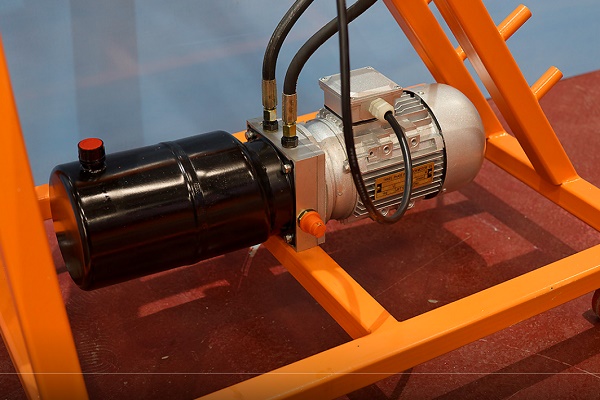
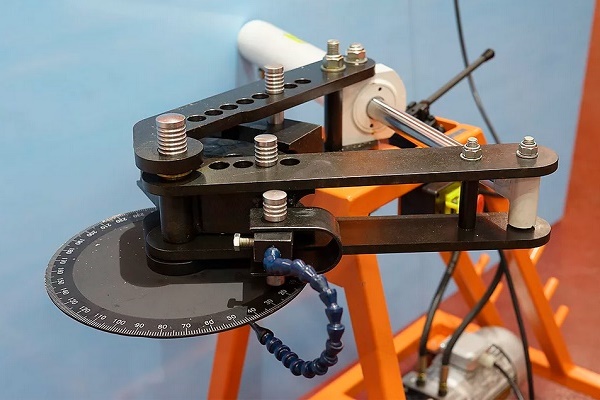
Sistemul hidraulic al sculelor manuale, mașinilor portabile și staționare facilitează semnificativ procesul de îndoire și accelerează deformarea țevilor:
După efectuarea îndoirii, arcul se îndepărtează trăgând de sârmă. În cazul lucrului cu o țeavă cu secțiune pătrată, pentru fabricarea arcului se selectează o sârmă cu aceeași secțiune.
Pentru acest scop este potrivit și un mănunchi de sârmă, format din segmente separate, care sunt împinse unul câte unul în interior până la locul viitoarei îndoiri. După finalizarea operațiunii, segmentele sunt, de asemenea, extrase unul câte unul. Manual se poate îndoi o țeavă din oțel inoxidabil cu secțiune de până la 4 cm și grosimea peretelui de 0,3 cm.
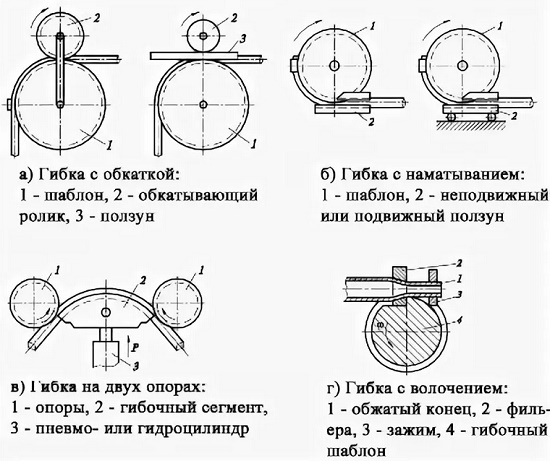
Pentru lucrul cu diametre mari este necesar un echipament profesional. Există mașini de îndoit țevi dotate cu mandrină. Acest element constructiv este o tijă metalică obișnuită.
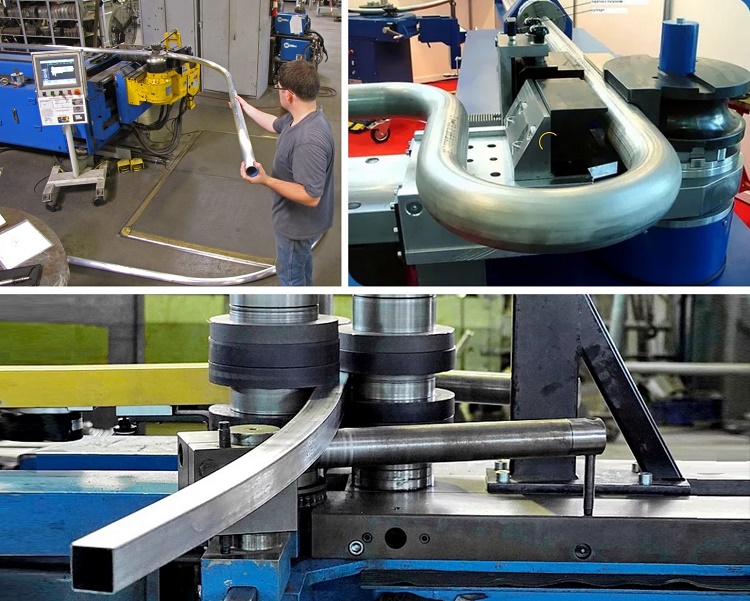
Înainte de a începe procesul de îndoire, acesta este plasat în interior pentru a preveni deformarea pereților țevii. Mandrinele incluse în set au secțiuni diferite, astfel încât se poate selecta cea potrivită pentru un anumit diametru al produselor tubular.
Modificarea configurației țevilor din metale neferoase
Metalele neferoase au o proprietate foarte utilă — plasticitatea ridicată. Cu toate acestea, ele au o rezistență insuficientă. În procesul de îndoire, ca urmare a aplicării eforturilor de compresiune și tracțiune, poate apărea strivirea sau ruperea țevii. Pentru a evita acest lucru, trebuie respectată cu exactitate tehnologia.
Cum să îndoiți țevi din cupru și alamă?
Pentru îndoirea țevilor din cupru, precum și din alamă, se aplică atât metodele la cald, cât și la rece. La alegerea primei metode, se alege nisipul ca umplutură interioară, iar la a doua — colofoniu topit. Tehnologia de îndoire este aceeași ca și pentru țevile din oțel.
Produsele tubular din cupru și alamă, înainte de îndoirea la rece, trebuie să fie supuse recoacerii urmată de răcire. Intervalul de temperatură pentru ambele materiale este același — de la 600 la 700°C. Diferența constă în mediul de răcire: cuprul se introduce în apă, iar alama se răcește în aer.
După finalizarea procesului, colofoniul se îndepărtează prin topire. Pentru a evita ruperea țevii, procesul nu se începe niciodată din mijlocul țevii, ci doar de la capete. Ca dispozitive de îndoire se folosesc atât unelte simple, cât și echipamente complexe de mașini.
Îndoitoarele de țevi manuale funcționează pe baza efortului fizic al omului, iar cele hidraulice reduc acest efort la minimum. Ambele tipuri sunt dotate cu accesorii interschimbabile pentru a permite selectarea diametrului dorit.
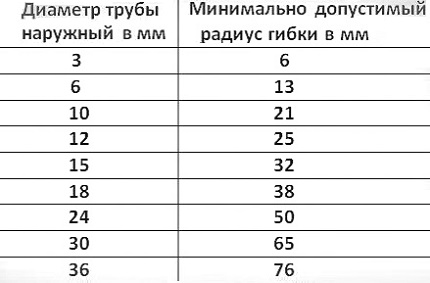
Cu țevile din cupru și alamă se lucrează mult mai ușor decât cu cele din oțel, dar deformarea metalului la îndoire se produce conform acelorași legi ale fizicii. Pe porțiunea îndoită, suprafața exterioară suferă o întindere, în urma căreia pereții se subțiază.
În interiorul țevii au loc procese inverse — peretele se comprimă și devine mai gros. Există riscul transformării secțiunii circulare într-un oval și al reducerii pasajului nominal, prin urmare nu trebuie să se înceapă îndoirea fără a lua măsuri care să prevină aceste fenomene.
Îndoirea țevilor din aluminiu
Principalele metode de îndoire a țevilor din aluminiu sunt aceleași ca și pentru cele din alamă sau cupru:
- împingerea între role;
- laminarea;
- rularea;
- presiunea.
Înainte de a lua o decizie cu privire la modul și metoda de îndoire a țevilor din aluminiu, este necesar să vă familiarizați cu fiecare. Prima metodă se aplică pentru țevi cu pereți subțiri, cu diametrul de maximum 10 cm, atunci când se dorește obținerea unei îndoiri line cu cerințe reduse de precizie. Aici raza minimă este strict reglementată. Valoarea acesteia este de 5-6 diametre ale țevii.
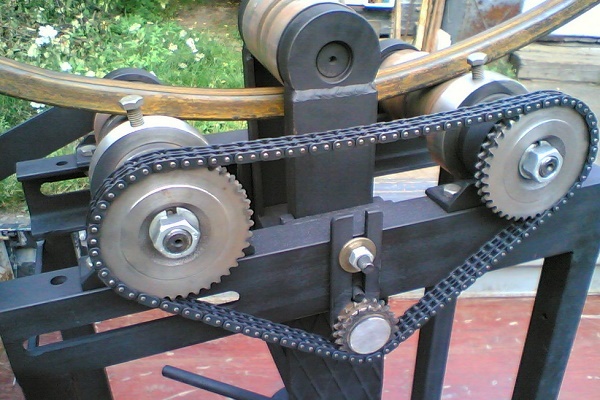
Curbura porțiunii este determinată de poziția rolei de deviere. Prin această metodă se fabrică de cele mai multe ori elemente decorative de interior. Prin a doua metodă se îndoaie material tubular de diametru mare, pentru care se folosesc îndoitoare de țevi cu 3 role. Țeava este trasă între rolele de acționare, a căror orientare determină raza de îndoire.
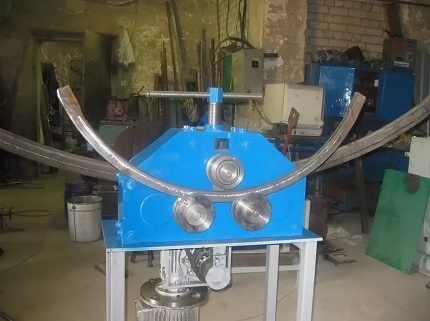
Precizia acestei metode este și mai mică decât cea precedentă, dar piesa poate fi supusă unei îndoiri repetate și procesul poate fi repetat până când se obține geometria dorită.
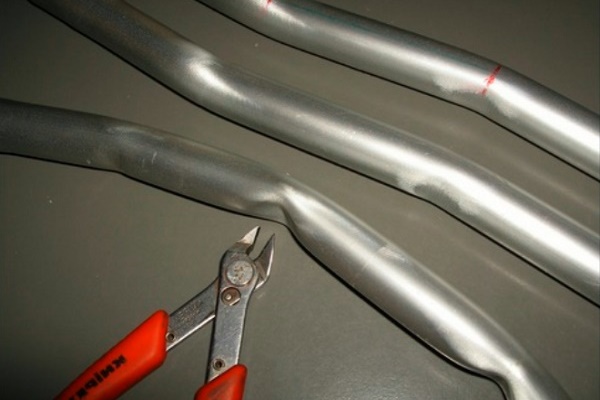
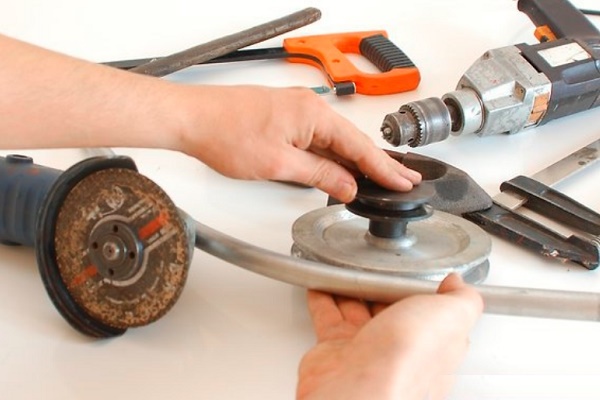
Îndoirea țevilor subțiri de aluminiu poate fi efectuată manual, pregătindu-vă corespunzător:
Metoda de laminaire nu prevede prezența uniei umpluturi inerioare, de aceea nu se aplică pentru obținerea unor raze mici. Alegând această metodă, nu se vor putea îndeplini nici cerințele strict privind ovalitatea secțiunii în locul de îndoire.
Pentru deformarea țevii de aluminiu prin presiune se folosesc prese cu matrițe și ștampile de forma necesară instalate pe ele. Geometria dorită se obține ca urmare a presiunii exercitate din exterior.
În unele cazuri, presiunea poate fi internă, atunci când țeava este introdusă într-o formă de presare și se introduce un lichid sub presiune suficientă pentru a o apăsa de pereți.
Țevile din duraluminiu sunt greu de îndoit, deoarece acest material este destul de dur și elastic. Pentru a facilita procesul, ele sunt încălzite chiar înainte de îndoire la o temperatură de 350 până la 400°C, apoi se așteaptă ca țevile să se răcească natural în aer.
Metode de îndoire a țevilor de diametre mari
Metode apărute relativ recent — îndoirea țevilor cu ajutorul curenților de frecvență industrială și înaltă și îndoirea prin întindere. În primul caz, se folosește o instalație de înaltă frecvență de mare productivitate, în care țeava cu diametrul de 95 – 300 mm este încălzită, îndoită și răcită.
Ea este compusă din două părți — una mecanică, sub forma unui strung de îndoit, și una electrică, care include partea electrică și instalația de înaltă frecvență.
Țeava se deformează doar pe porțiunea încălzită, aflată în zona inductorului. Modificarea geometriei la dimensiunea dorită are loc sub acțiunea unui rol deflector. Prin această metodă se poate obține o îndoire cu curbură de rază mică.
Îndoirea folosind a doua metodă se realizează pe mașini de îndoit și întins, care includ o masă rotativă. Asupra țevii se exercită forțe mari de întindere și îndoire. Astfel se obțin îndoiri puternic curbe cu grosimea peretelui constantă pe toată circumferința.
Se aplică metoda pentru îndoirea țevilor de diametru mare, utilizate în industria aviatică, auto și construcțiile navale, unde conductele sunt supuse unor cerințe ridicate. Avantajul constă în posibilitatea de a îndoi țevi cu peretele de 2–4 mm la 180⁰.
Particularitățile îndoirii sortimentului profilat
Țevile profilate au un aspect mai estetic decât cele cu secțiune circulară, motiv pentru care sunt frecvent întâlnite în construcțiile casnice. La îndoire, din interior acționează o forță de compresiune, iar din exterior – una de întindere. Trebuie să alegeți cu atenție metoda de îndoire înainte de a efectua această operațiune.
Gama de țevi profilate include țevi cu secțiune pătrată, ovală, dreptunghiulară.
Există câteva nuanțe și nu trebuie uitate atunci când vă ocupați de îndoirea țevilor profilate în condiții casnice, fără echipament special:
- Lungimea optimă a porțiunii de îndoit pentru țevi profilate cu pereți subțiri și secțiune de până la 2 cm este înălțimea țevii înmulțită cu 2,5.
- Pentru țevi cu pereți groși, lungimea zonei de îndoire se determină prin înmulțirea secțiunii cu trei. În caz contrar, nu se poate evita fisurarea materialului la exterior sau deformarea sa la interior.
- Valoarea minimă a razei de curbură este secțiunea de îndoit înmulțită cu 2,5.
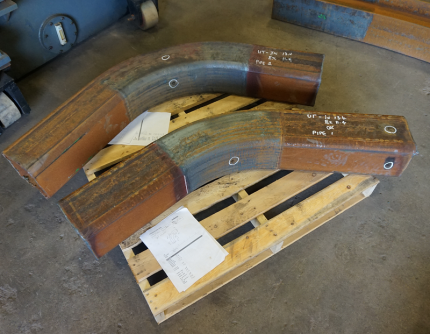
Ignorând aceste cerințe, nu vă puteți aștepta la un rezultat bun. Metodele de îndoire nu diferă de cele utilizate la lucrul cu produse cu secțiune circulară. În plus, se poate folosi metoda de îndoire manuală cu efectuarea de tăieturi transversale, care se realizează pe trei fețe ale țevii.
Lungimea tăierilor și numărul acestora se determină prin calcule. Să presupunem că există o țeavă de 40 x 90 mm. Trebuie realizată o întoarcere completă, adică să se îndoaie pe peretele de 40 mm la un unghi de 180° cu o rază de 150 mm. Mai întâi se calculează lungimea semicercului după raza exterioară:
L = (2π r : 2 = 2 × 3,14 × 190) : 2 = 596,6 mm
Pentru raza interioară, calculele sunt aceleași:
Lint. = (2 × 3,14 × 150) : 2 = 471 mm.
Suma lungimilor tăierilor pe raza interioară se determină prin formula: Ldec = L – Lint = 596,6 – 471 = 126 mm.
Cei care doresc să confecționeze personal un îndoitor manual de țevi sau o mașină de îndoit țevi profilate cu propriile mâini, în articolele propuse de noi vor găsi o mulțime de informații utile, scheme și recomandări valoroase.
Dacă se ține cont că cu o polizor unghiular se poate realiza o tăietură cu lățimea de 5 mm, atunci pe planul de îndoire cu lungimea de 126 mm vor rezulta 25 de crestături, după efectuarea cărora țeava se îndoaie până când marginile tăieturilor se ating. Crestăturile se sudează, iar cusăturile se curăță.
Există încă o metodă prin care se îndoaie țevi profilate și rotunde, dar poate fi aplicată doar în perioada de iarnă. Pentru aceasta, în capetele țevii se introduc dopuri, se toarnă apă în interior și se așteaptă până când îngheață. Țeava se îndoaie, controlând procesul cu un șablon, apoi se scot dopurile și se elimină lichidul.
Concluzii și material video util pe această temă
Video #1. Cum să îndoiți o țeavă cu ajutorul uneltelor la îndemână, aflați din acest video:
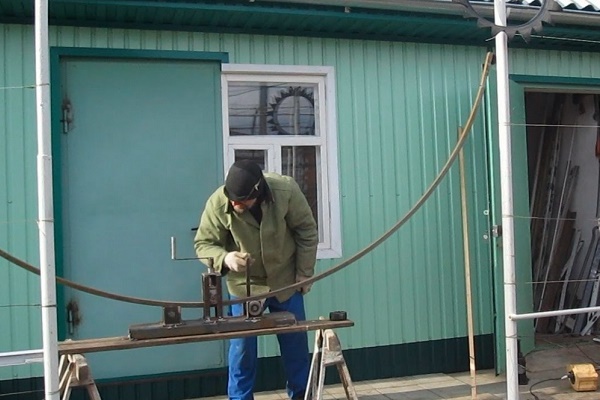
Video #2. Cum să îndoiți o țeavă de orice secțiune într-un cerc:
Video #3. Îndoitor de țevi de casă – un lucru util în gospodărie:
La efectuarea reparațiilor sau construcția unei case, necesitatea de a îndoi o țeavă – rotundă sau profilată – apare frecvent. Dacă volumul este mic, se poate face manual. Îndoirea în masă a produselor tubulare este posibilă doar cu echipament special.
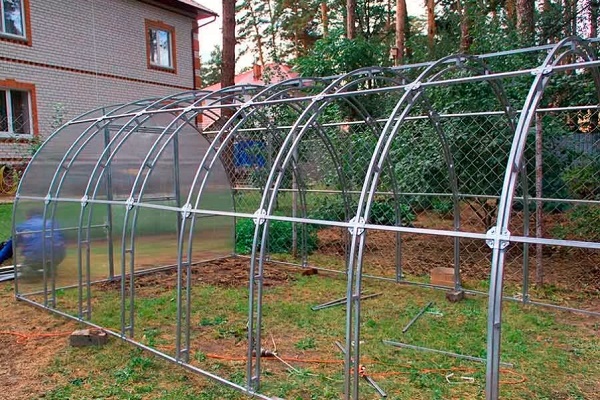
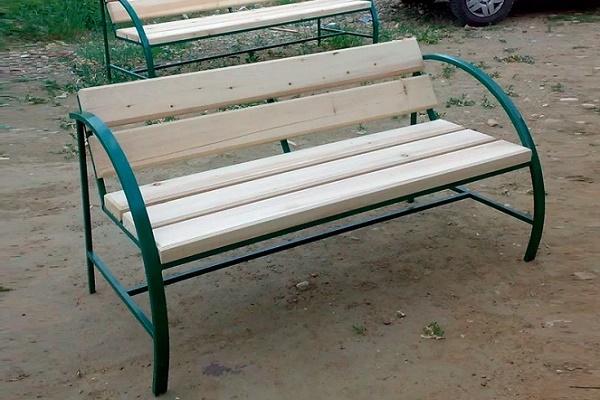
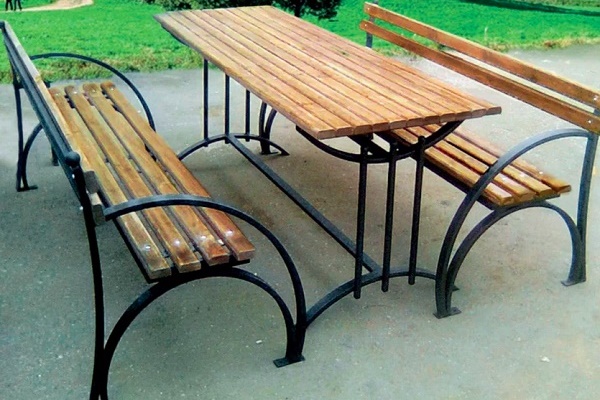
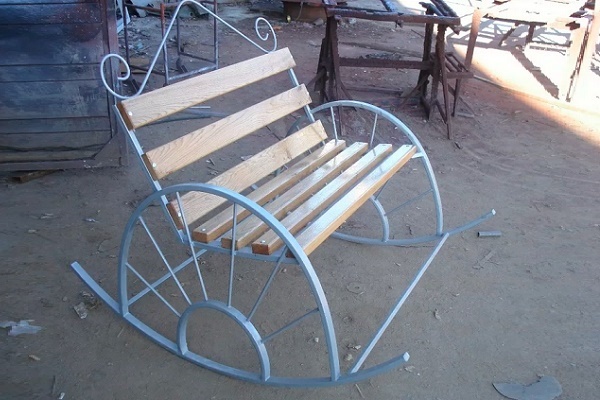
Povestiți-ne cum ați îndoit o țeavă metalică pentru construirea unei sere sau în alte scopuri. Împărtășiți vizitatorilor site-ului nuanțele tehnologice cunoscute doar de dumneavoastră. Scrieți, vă rugăm, comentarii în blocul de mai jos, postați fotografii pe tema articolului, adresați întrebări.
 Tăierea țevilor în unghi: avantaje și dezavantaje ale diferitelor metode + exemplu de execuție
 Presurizarea țevilor metaloplastice: ordinea și nuanțele execuției lucrărilor
 Fitinguri de presare pentru țevi metaloplastice: tipuri, marcare, scop + exemplu de lucrări de montaj
 Cum se realizează așezarea fără șanț a țevilor: caracteristici ale metodei + exemplu de lucru
 Lipirea țevilor din polipropilenă: reguli de efectuare a lucrărilor și analiza erorilor posibile
 Înlocuirea țevilor în baie: ghid pas cu pas pentru efectuarea lucrărilor
 Cât costă racordarea la gaz a unei case private: prețul organizării furnizării de gaz
 Cele mai bune mașini de spălat cu uscător: clasamentul modelelor și sfaturi pentru cumpărători
 Ce este temperatura de culoare a luminii și nuanțele alegerii temperaturii lămpilor în funcție de nevoile dumneavoastră
 Înlocuirea cazanului pe gaz într-un apartament: documentarea înlocuirii + norme și cerințe principale
Articol excelent 🙂