Presurizarea țevilor metaloplastice: ordinea și nuanțele execuției lucrărilor

O alternativă reușită la țevile tradiționale din oțel o reprezintă produsele tehnologice din metal-plastic. O popularitate deosebită a câștigat în domeniul instalațiilor sanitare. Metal-plasticul este utilizat în asamblarea și repararea comunicațiilor sub presiune, a circuitelor fără presiune de alimentare cu apă caldă și rece, precum și a sistemelor de încălzire.
În formarea îmbinărilor se aplică o metodă simplă și accesibilă – presarea țevilor din metal-plastic. Vă vom spune cum se realizează această lucrare, ce instrumente va necesita un instalator amator pentru construirea sau repararea sistemelor. Recomandările noastre vă vor ajuta să obțineți un rezultat de cea mai înaltă calitate.
Cuprinsul articolului:
Presarea: conceptul în sens larg
Conceptul de „presare”, aplicat la furtunurile din metal-plastic, trebuie privit în sensul larg al cuvântului. De exemplu, prin presare se înțeleg adesea încercările standard efectuate prin metoda hidraulică sau pneumatică.
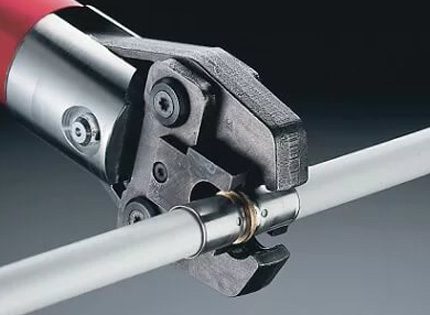
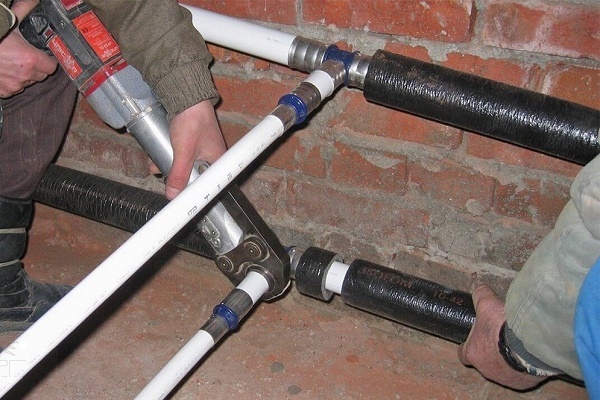
Dar practica modernă arată că termenul „presare” se potrivește, de asemenea, în mod logic și procedurii de îmbinare a fittingului și a țevii din metal-plastic. Acest tip de îmbinare se realizează conform tehnologiei de presare forțată cu ajutorul unui instrument special (clești de presare).
Indiferent de condițiile de montaj și de tehnologiile aplicate, construirea conductelor de apă sau a altor comunicații pe bază de țevi din metal-plastic este însoțită de încercări de etanșeitate și rezistență.
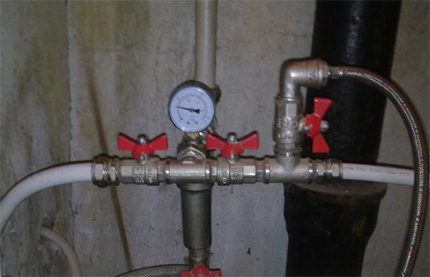
De regulă, procesul de încercare se realizează prin metoda hidraulică. Dar nu este exclusă posibilitatea efectuării încercărilor prin metoda pneumatică.
Metode de presare a metal-plasticului
Metoda hidraulică presupune umplerea țevilor metal-plastic cu apă, urmată de creșterea presiunii până la valorile stabilite. Testele pot afecta întreaga conductă montată sau doar anumite porțiuni ale acesteia.
Metoda pneumatică presupune utilizarea aerului comprimat în loc de apă. Această metodă de testare la presiune este considerată mai puțin eficientă și mai periculoasă în comparație cu varianta hidraulică. Și nu contează dacă sunt testate țevi metalice sau metal-plastic.
Varianta #1: hidraulică
Procesul nu diferă cu nimic de varianta standard aplicată la conductele de apă din oțel. Singurul aspect – presiunile de lucru pentru țevile din plastic au valori mai mici decât cele acceptate pentru produsele metalice.
În consecință, presiunea de testare se calculează ținând cont de valorile standard ale presiunii de lucru pentru plastic, după formula:
Ri = Rrp * 1,5,
În această formulă, Ri – presiunea de testare; Rrp – presiunea de lucru a țevii din plastic.
Temperatura apei din interiorul conductei este permisă în limitele valorilor pozitive de 5 – 40 °C.
Desfășurarea procedurii:
- Pregătiți secțiunea de testat (instalați robinete, dopuri).
- Instalați în puncte diferite ale conductei 2 manometre.
- La nivelul superior al conductei, instalați un aerisitor.
- La nivelul inferior al conductei, conectați o pompă de apă.
- Umpleți conducta prin alimentarea cu apă de la nivelul inferior către cel superior.
- Deschideți aerisitorul pentru a elibera aerul din sistem.
În interiorul conductei din țevi metal-plastic, presiunea trebuie crescută lent, evitând creșterile bruște. Astfel de condiții de presurizare sunt asigurate de o presă hidraulică manuală.
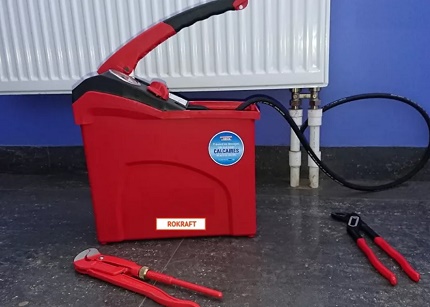
Până când valoarea presiunii se apropie de nivelul de lucru, se recomandă să controlați periodic vizual zonele de posibile scurgeri.
Astfel de zone sunt de obicei:
- îmbinările «țeavă în țeavă»;
- contactul țevii și al fittingului;
- punctele de instalare a robinetelor și a dopurilor.
Creșterea presiunii în interiorul țevilor metaloplastice până la o valoare care depășește parametrul de lucru de 1,5 ori este permisă numai în absența persoanelor în apropierea magistralei testate.
Presiunea de testare stabilită în interiorul conductei trebuie menținută pe o perioadă determinată de timp. Pentru conducta de apă din țevi metaloplastice, proiectată pentru utilizare în condiții casnice, este adoptată o perioadă minimă de menținere de cinci minute.
Pe durata valorii minime adoptate a timpului de încercare, nu se admite o scădere a presiunii la punctele de instalare a manometrelor de control. Atunci când la instrumentele de control se observă modificări negative, această stare indică o etanșeitate incompletă a sistemului.
Trebuie să reduceți presiunea la valoarea de lucru și să verificați cu atenție locurile posibilelor scurgeri pe întregul tronson al țevilor metaloplastice. Remediați defectele constatate și repetați procedura de testare.
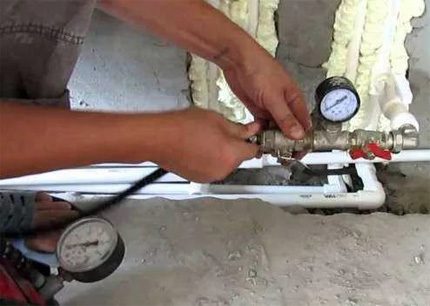
Testele de etanșeitate sunt trecute atunci când îndeplinesc următoarele condiții:
- vizual nu s-au constatat scurgeri;
- vizual nu s-au constatat rupturi ale pereților țevilor;
- timp de cinci minute nu s-au înregistrat modificări ale presiunii la manometrele de control;
- nu există deformații vizibile ale conductelor.
Între timp, este necesar să precizăm: dacă perioada de menținere depășește intervalul de cinci minute, este permisă o ușoară scădere a presiunii de testare din cauza modificării naturale a temperaturii apei aflate în interiorul țevilor metaloplastice.
Varianta #2: pneumatică
În cazul în care din diverse motive nu este posibilă efectuarea testării hidraulice sub presiune, este permisă o alternativă – testarea pneumatică.
Metodologia testării pneumatice se diferențiază printr-un mod oarecum diferit de verificare a etanșeității, dar în ansamblu repetă practic metoda hidraulică. Această tehnologie nu este aplicată atât de des pe țevi, dar pentru testarea sub presiune a unor dispozitive individuale, cum ar fi vasele de expansiune, cazanele, schimbătoarele de căldură etc., găsește o aplicare largă.
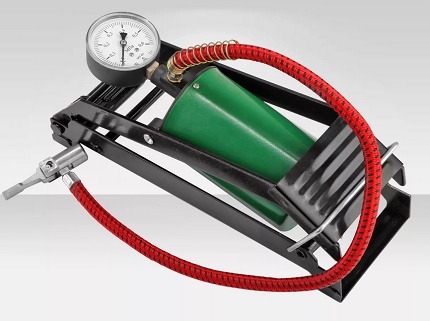
Pentru detectarea locurilor de scurgeri în condițiile de presurizare pneumatică, de obicei se utilizează o soluție de săpun. Magistrala montată se umple cu aer sub presiune Ri = Rrp * 1,15 și se irigă locurile potențialelor scurgeri cu soluție de săpun. Ieșirea aerului se determină prin umflarea bulelor.
Această metodă de verificare permite detectarea vizuală chiar și a scurgerilor minore. Cu toate acestea, este destul de dificil pentru persoana care verifică să monitorizeze existența scurgerilor în locuri greu accesibile pentru observarea vizuală.
Metoda pneumatică de testare este perfect potrivită pentru testarea etanșeității îmbinărilor țevilor metaloplastice cu fitinguri sau conform schemei „țeavă în țeavă”. Însă, atunci când este necesară testarea rezistenței sistemului de conducte, această metodă nu este cu siguranță cea mai bună. Aici este necesar să se apeleze la testarea prin metoda hidraulică.
Presarea ca metodă de îmbinare
Practica de montare a țevilor metaloplastice se remarcă prin utilizarea mai multor metode potrivite pentru realizarea diverselor îmbinări:
- prin lipire;
- cu piuliță;
- prin sertizare.
Ultima dintre cele trei metode tocmai reprezintă presurizarea țevii metaloplastice în zona îmbinării sale cu fitingul.
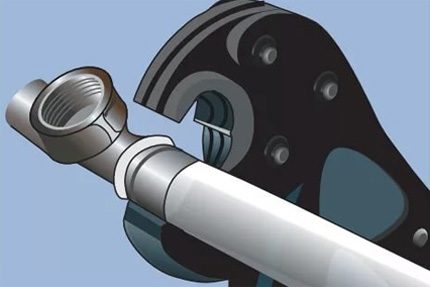
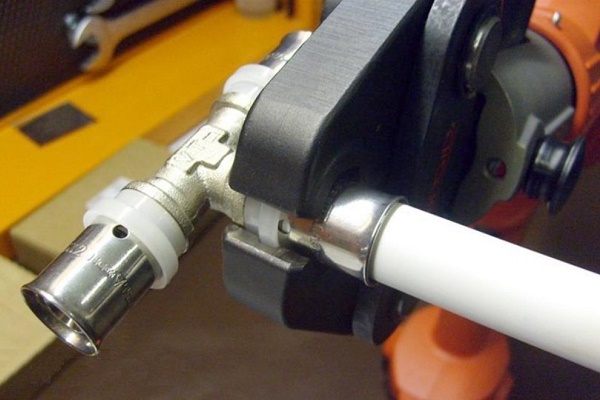
Metodologia acestei presurizări se distinge prin acțiuni simple, accesibile chiar și unui instalator neprofesionist. Unicul aspect este că pentru lucrare sunt necesari așa-numiții clești de presat – un instrument special, prin care se creează o îmbinare prin sertizare fiabilă.
În general, pentru executarea lucrărilor cu utilizarea metodei de sertizare este necesar următorul set de instrumente:
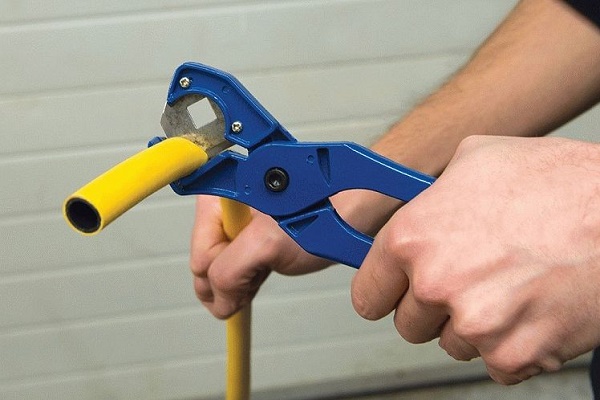
- tăietor de țevi pentru țevi metaloplastice;
- calibrator, expandator, prelucrător de teșire;
- clești de presat.
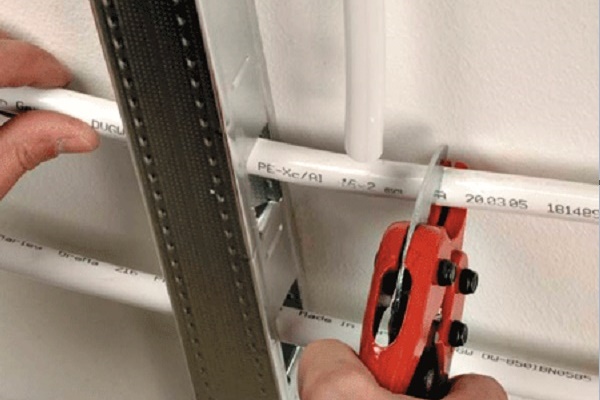
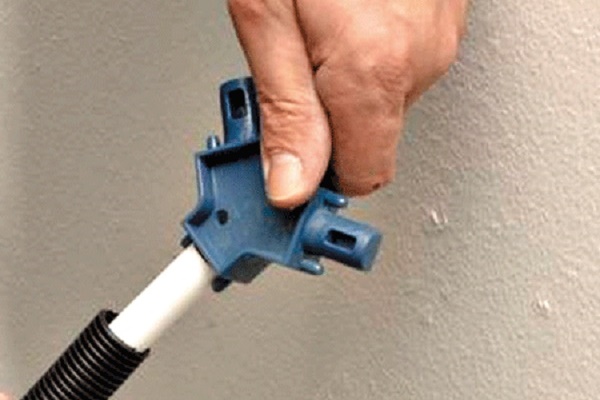
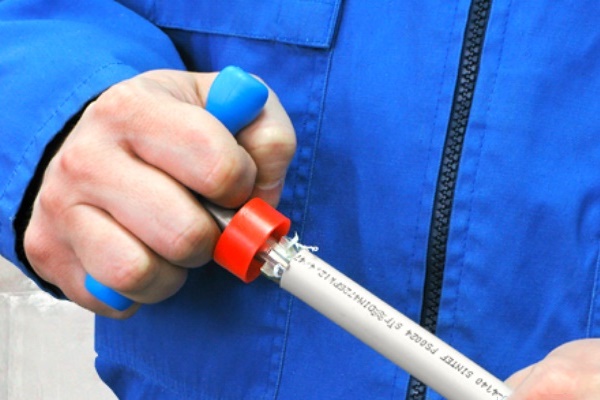
Cu tăietorul de țevi se realizează o tăiere dreaptă la dimensiunea specificată, fără deformarea țevii și în unghi drept. Cu calibratorul și prelucrătorul de teșire, partea terminală a furtunului metaloplastic este pregătită pentru îmbinarea ulterioară cu fitingul.
Uneori pentru lucrare este necesar și un expandator. Cleștii de presat ocupă un loc special în proces. Tocmai cu ajutorul acestui instrument se realizează presurizarea îmbinării pregătite.
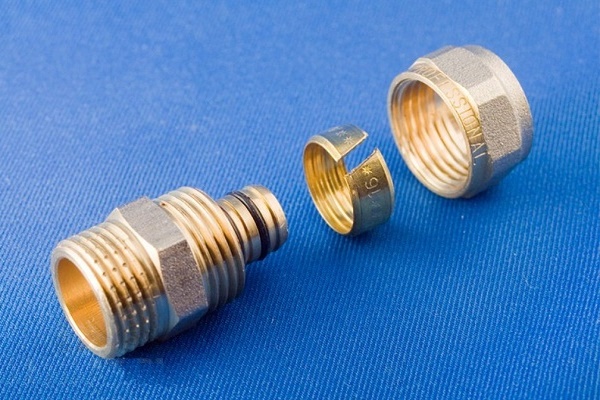
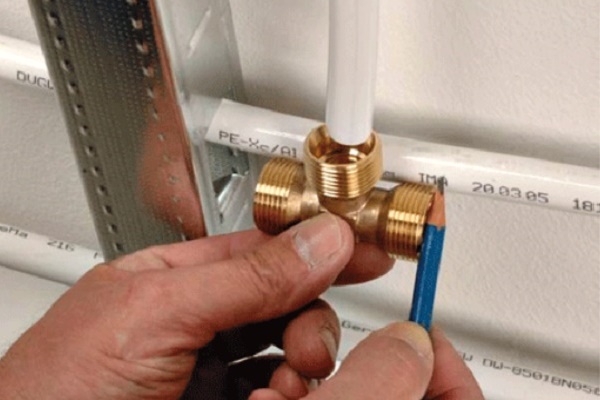
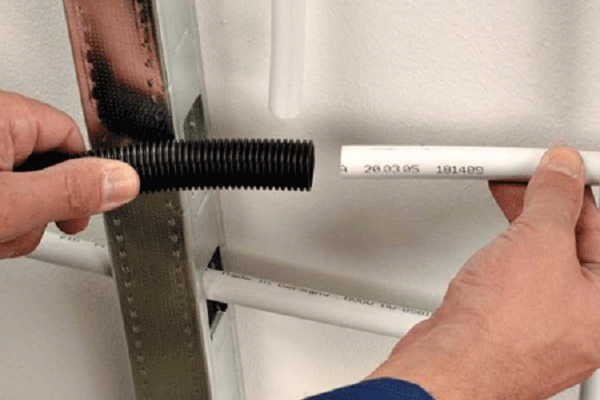
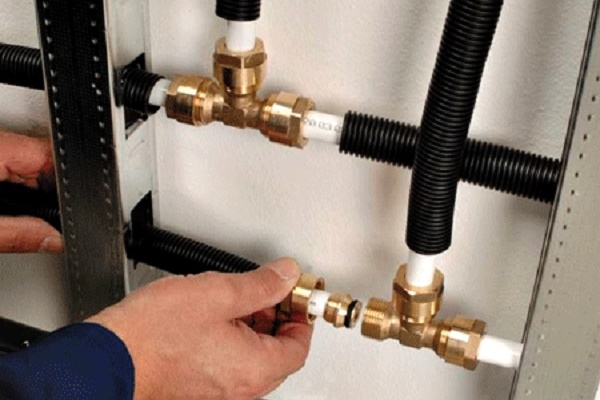
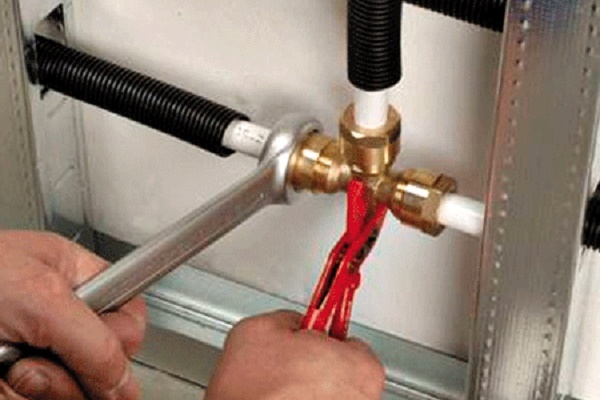
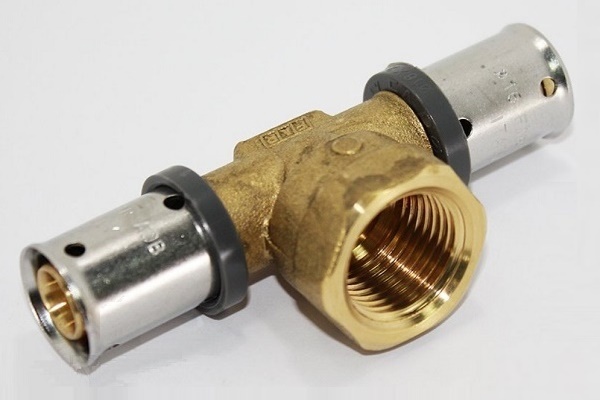
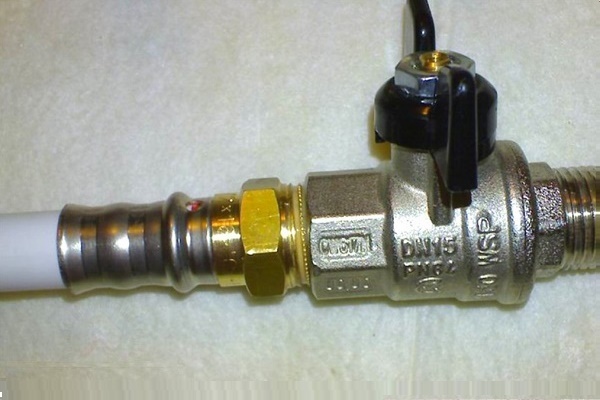
În asamblarea conductelor metaloplastice se utilizează fitinguri prin sertizare și prin compresie (filetate), pașii lor de instalare fiind în mare măsură asemănători:
Cum să presați o țeavă din metal-plastic
Procedura de presare pentru îmbinarea țevii metal-plastic cu fitingul prevede următoarea succesiune de acțiuni:
- Tăierea țevii metal-plastic la dimensiune.
- Efectuarea calibrării capetelor acesteia.
- Înlăturarea teșiturii pe raza interioară.
Apoi se instalează manșonul de presare pe capătul țevii.
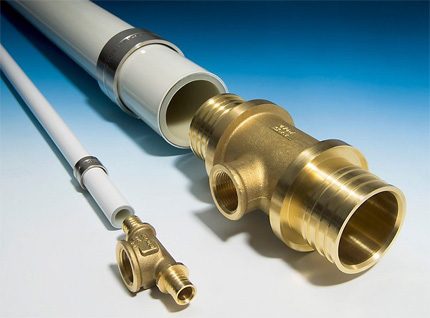
După aceste acțiuni, în interiorul țevii metal-plastic, la capătul unde se află manșonul de presare, se introduce partea de racord a fitingului. Se deplașează manșonul de presare de-a lungul țevii, se așează paralel cu racordul. Ghidul de lucru cu fitingurile de presare la asamblarea conductelor metal-plastic este prezentat aici, vă recomandăm să consultați informațiile utile.
Se aplică cleștii de presare pe zona de îmbinare, echipați cu accesoriile corespunzătoare diametrului conductei prelucrate. Se strâng mânerele instrumetului până la capăt.
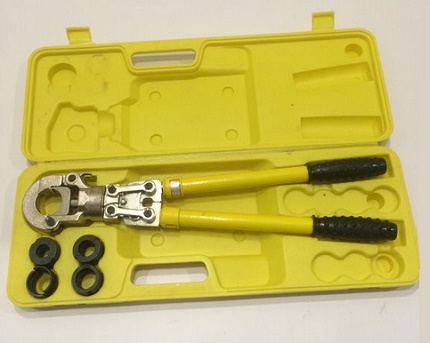
Astfel de acțiuni sunt caractersitice pentu efctuarea presării cu ajuorul uneltii manuale. Între timp, pe lângă dispozitive de presare manule, exstă dispozitive elecriec, idraulice, peumice.
Aceste variante constructive sunt de obicei rareori utilizate în uz casnic. Destinația lor este sfera industrială și de producție. Ca configurație, ele diferă foarte mult de modelele manuale.
Trebuie remarcate câteva particularități la lucrul cu cleștele de presare. Este permisă întotdeauna doar o singură sertizare. Dacă din anumite motive nu ați reușit să realizați o sertizare de calitate din prima încercare, nu încercați să repetați acțiunea. Sertizarea defectuoasă trebuie eliminată, iar procedura de sertizare trebuie efectuată din nou.
Avantajele și dezavantajele presării
Evaluând îmbinarea țevilor metal-plastic, realizată cu ajutorul cleștelor de presare, nu putem să nu remarcăm avantajele și dezavantajele.
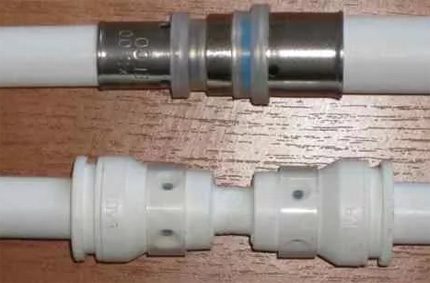
Atât unele, cât și altele determină condițiile în care această metodă este potrivită.
Lista avantajelor menționate arată astfel:
- se creează o îmbinare care nu necesită întreținere;
- concepută pentru presiuni de lucru ridicate;
- rezistență mecanică ridicată;
- durată lungă de viață;
- montaj ușor, simplu și rapid.
Din punctul de vedere al dezavantajelor existente, specialiștii evidențiază, de asemenea, câțiva factori și îi asociază de obicei cu criterii de întreținere sau montaj:
- se creează o îmbinare nedemontabilă;
- este necesar un instrument special (clește de presare).
Dezavantajul este și că fiecare eroare de sertizare anulează întreaga lucrare.
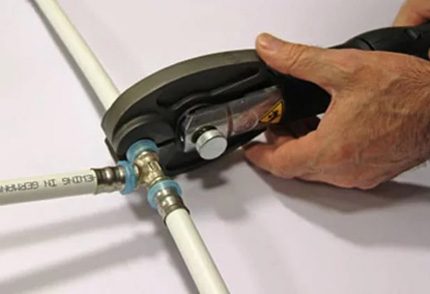
În plus față de dezavantajele menționate, se poate adăuga costul ridicat al instrumentului principal – cleștele de presare.
Adevărat, dispozitivul manual pentru condiții de uz casnic are un preț nu atât de ridicat ca cel al construcțiilor automate. Dar chiar și în acest caz, nu este avantajos să cumpărați, deoarece necesitatea instrumentului este practic de unică folosință.
Concluzii și material video util pe această temă
Din videoclip puteți afla cum să lucrați cu cleștele de presare de tip mecanic, și anume – cum să sertizați fitingurile țevilor metal-plastic.
Montarea țevilor metaloplastice prin metoda de sertizare se recomandă a fi efectuată în condiții de mediu cu o temperatură de cel puțin +10°C. Materialul achiziționat (țevi) este recomandabil să fie menținut în noile condiții cel puțin 24 de ore și abia apoi să înceapă montarea.
Sistemul de apă montat trebuie testat obligatoriu pentru etanșeitate și rezistență prin încercări hidraulice și pneumatice.
Aveți experiență în lucrul cu țevi metaloplastice și în realizarea îmbinărilor acestora? Cunoașteți subtilitățile tehnologice ale efectuării acestei lucrări, care nu au fost abordate în articol? Scrieți, vă rugăm, comentarii în formularul bloc de mai jos, adresați întrebări, publicați fotografii.
 Fitinguri de presare pentru țevi metaloplastice: tipuri, marcare, scop + exemplu de lucrări de montaj
 Tăierea țevilor în unghi: avantaje și dezavantaje ale diferitelor metode + exemplu de execuție
 Cum se realizează îndoirea țevilor metalice: subtilități tehnologice ale executării lucrărilor
 Montarea țevilor metal-plastic de către dumneavoastră: tehnologia de îmbinare și exemple de trasee
 Lipirea țevilor din polipropilenă: reguli de efectuare a lucrărilor și analiza erorilor posibile
 Înlocuirea țevilor în baie: ghid pas cu pas pentru efectuarea lucrărilor
 Cât costă racordarea la gaz a unei case private: prețul organizării furnizării de gaz
 Cele mai bune mașini de spălat cu uscător: clasamentul modelelor și sfaturi pentru cumpărători
 Ce este temperatura de culoare a luminii și nuanțele alegerii temperaturii lămpilor în funcție de nevoile dumneavoastră
 Înlocuirea cazanului pe gaz într-un apartament: documentarea înlocuirii + norme și cerințe principale
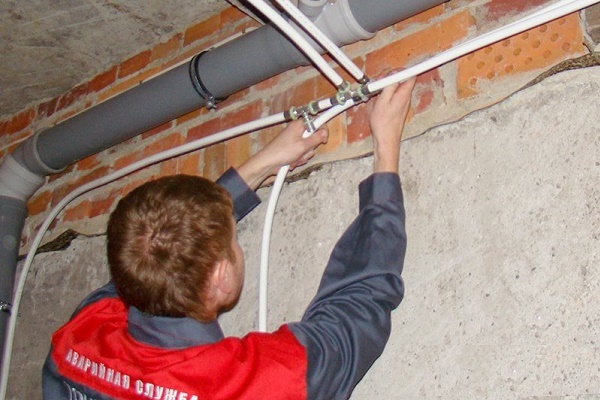
Dacă dispuneți de uneltele necesare (un tăietor special de țevi și clești de presare), efectuarea presării țevilor metaloplastice nu prezintă probleme mari și se realizează destul de simplu, pe cont propriu. Dacă ceva nu este clar, este suficient să vizionați câteva videoclipuri, care sunt din abundență pe internet. Altceva este că nu toată lumea are uneltele, iar acestea nu sunt ieftine.
Nu are niciun rost să le cumpărați, dacă nu vă ocupați profesional de acest lucru. Eu am luat acești clești de presare pur și simplu în chirie, acum sunt o mulțime de firme unde se poate face acest lucru.
Bună ziua. Este necesar să se îndepărteze teșitura la locul de tăiere al țevilor?