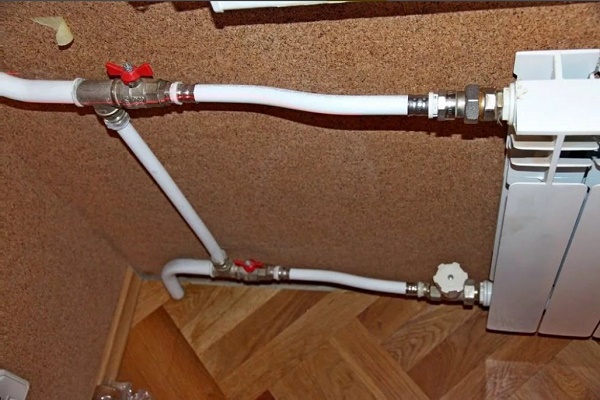
Țevi metaloplastice: tipuri, caracteristici tehnice, particularități de montaj

Din multe puncte de vedere, țevile metaloplastice depășesc concurenții lor direcți: materialul polimeric, din cupru, fontă și oțel pentru conducte. Proprietățile lor sunt deosebit de importante la amenajarea sistemului de încălzire.
Pentru ca materialul compozit metal-polimer să realizeze pe deplin calitățile declarate de producător, este necesar să alegeți corect tipul de țeavă. Acesta trebuie să corespundă condițiilor de exploatare viitoare și să faciliteze montajul. Totul despre țevile din metal și plastic, precum și despre criteriile de selecție a acestora, veți afla din articolul propus de noi.
Cuprinsul articolului:
Structura țevilor din compozit metaloplastic
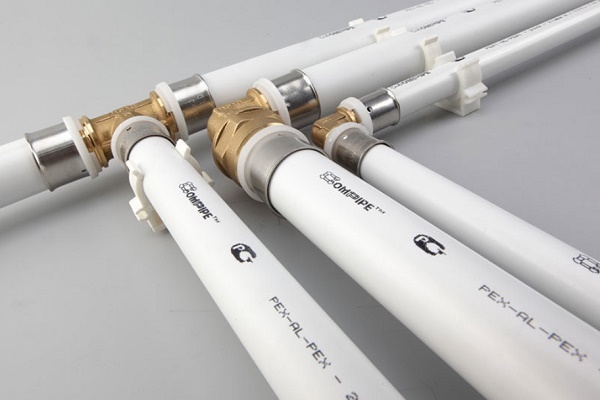
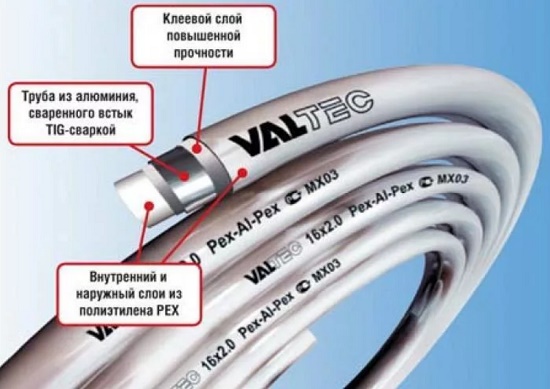
Conducta metaloplastică a câștigat popularitate datorită combinației de rezistență a metalului și flexibilitate a polimerului. Construcția țevilor compozite este un „sandviș” multistrat din straturi de polimer armate cu un strat intermediar de aluminiu.
Simbioza dintre plastic și metal asigură o rezistență mecanică ridicată, previne difuzia oxigenului din atmosferă și minimizează dilatarea termică a materialului.
„Inserția” interioară din polietilenă se caracterizează printr-o netezime absolută, asigurând trecerea nestingherită a mediului transportat și împiedicând apariția depunerilor și a calcarului. Polimerul este rezistent la acțiunea substanțelor agresive și nu se corodează.
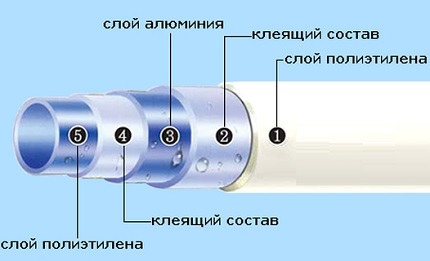
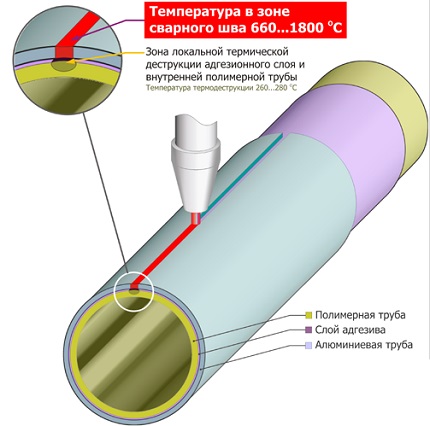
Miezul din metal asigură rigiditatea produsului și crește rezistența la temperatură a conductei. Capetele de aluminiu se îmbină prin sudare cu laser. Grosimea manșonului de aluminiu este de 0,15-0,75 mm – acest lucru permite suportarea fluctuațiilor frecvente de temperatură și a presiunii ridicate.
Stratul polimeric exterior – un plastic deosebit de rezistent, rezistent la deteriorări mecanice, umiditate ridicată și reactivi agresivi. Învelișul exterior reduce intensitatea formării condensului pe țevi.
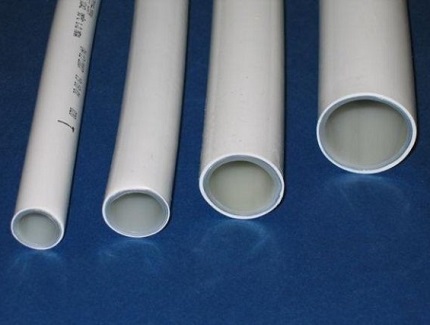
Caracteristicile inițiale ale produsului sunt în mare parte determinate de tipul de polimer utilizat:
- PEX – polietilenă de înaltă presiune;
- PE-RT – polimer termorezistent;
- PE-R – polietilenă;
- PP-R – polipropilenă.
Compoziția adezivă este responsabilă pentru monolitismul întregului ansamblu. Producătorii utilizează rețete proprii brevetate, iar ingredientele și raportul componentelor nu sunt dezvăluite. Stratul adeziv de calitate neutralizează tensiunile din interiorul structurii dintre polimer și aluminiu, nu permite delaminarea și crește rezistența la uzură a conductei.
Caracteristici fizico-tehnice
Proprietățile conductelor metaloplastice depind de dimensiunile produsului (diametru, grosimea peretelui), de tipul de polimer și de producător. Cu toate acestea, toți indicatorii trebuie să respecte standardele conform GOST 18599 (2001), R-53630 (2009) și R-52134 (2003).
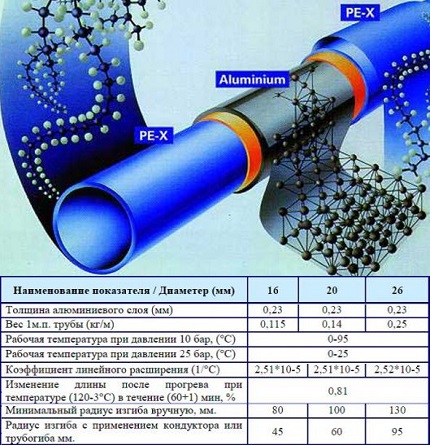
Cerințe generale pentru conducta metaloplastică conform GOST:
- limita de curgere a stratului plastic termic – până la 0,3 g/10 minute;
- absența delaminării muchiei frontale la o tracțiune de până la 10%;
- rezistența minimă admisă la delaminare sub sarcini – 15 N/cm, fără sarcini – de la 50 N/cm;
- reticularea straturilor de polietilenă – de la 60%;
- termo-stabilitatea componentelor plastice;
- valoarea limită a permeabilității la oxigen la temperatura de +40°C – 0,32 mg/mp*zi, la +80°C – 3,6 mg/mp*zi;
- gradul de rezistență al polimerilor utilizați – de la 8-12 MPa;
- temperatura de curgere inițială a compoziției adezive – minim +120°C.
GOST reglementează și parametrii ecologici. Proporția de substanțe volatile în țevile metaloplastice nu trebuie să depășească 0,035%.
Caracteristici fizico-tehnice medii de bază:
- Sortiment. Producătorii oferă țevi metaloplastice cu secțiune interioară de 14-60 mm, grosimea peretelui de 2-3 mm. Lungimea colacului – 50-200 m.
- Rezistență. În condiții de sarcină transversală, rezistența minimă la rupere – 2880 N. Indicele de rezistență al sudurii cu metalul și al îmbinării adezive – 57 și 70 N/mm².
- Rezistență termică. Compozitul își păstrează caracteristicile în limitele temperaturii de +95°C. Este permis un salt pe termen scurt până la +110°C, la -40°C termoplastul îngheață.
- Parametri liniari. Raza de îndoire este direct proporțională cu diametrul conductei. La instalarea manuală, valoarea este de 80-125 mm, la instalarea mecanică (îndoitor de țevi sau conductor) – 46-95 mm.
Indicatorul limită al presiunii în sistem depinde de temperatura agentului transportat.
În conformitate cu normele de exploatare din fișa tehnică, durata de viață a metaloplasticului este de 50 de ani. Utilizarea în rețele inginerești „fierbinți” (temperatura agentului termic peste 25-30°C) reduce perioada de funcționare la 25 de ani.
Calități de exploatare și domeniu de aplicare
Structura și caracteristicile tehnice ale metaloplasticului au determinat o serie de puncte forte ale magistralei compozite.
Printre aspectele pozitive ale exploatării se numără:
- anticorozivitate – suprafața interioară nu se acoperă cu rugină și nu se colmatează;
- capacitate bună de debit datorită rezistenței hidraulice scăzute a conductei;
- inertitudine chimică față de majoritatea substanțelor toxice și a mediilor agresive;
- flexibilitate, care permite, la montarea magistralei, minimizarea numărului de conectori și piese unghiulare;
- etanșeitate la gaze – elementele sistemului de conducte (radiatoare, cazane, echipamente de pompare) sunt protejate de efectele nocive ale oxigenului;
- absorbție a zgomotului – transport silențios al lichidului de-a lungul comunicațiilor inginerești;
- rezistență la uzură, ușurință în exploatare și absența necesității de întreținere suplimentară.
Țevile au o greutate redusă, deci sunt ușor de transportat și montat. Avantaje suplimentare: estetică, cost accesibil și utilizare practic fără deșeuri.
Alături de aspectele pozitive, metaloplasticul prezintă și dezavantaje:
- Diferența de dilatare termică. Plasticul se „adaptează” mai rapid la schimbările de temperatură ale apei decât aluminiul. Această diferență afectează negativ materialul – în timp, îmbinările se slăbesc și riscul de scurgere crește.
- Cerințe privind îndoirea. Îndoirea/îndreptarea repetată sau o îndoire unică peste limită poate duce la deformarea straturilor materialului metaloplastic.
- Sensibilitate la razele UV. Stratul exterior polimeric, sub acțiunea prelungită a razelor ultraviolete, își pierde proprietățile de protecție.
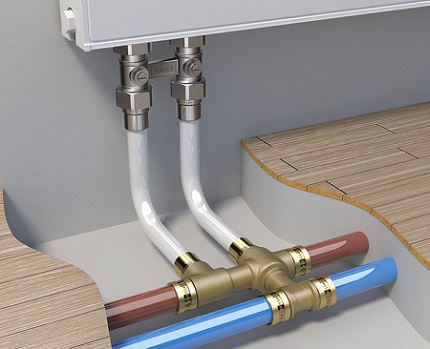
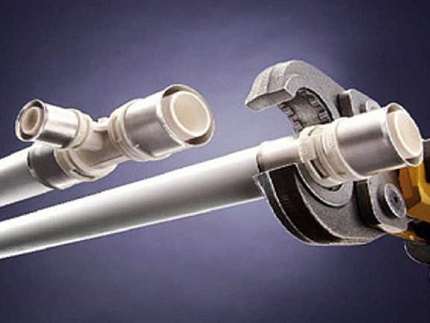
Montarea conductei metalo-polimerice se realizează prin intermediul fittingurilor de compresie.
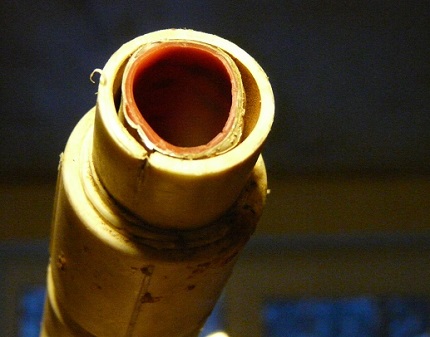
Aceste deformări pot fi consecința înghețului agentului termic în conductă. Soluția problemei: izolarea termică a traseului în faza de montaj sau înlocuirea apei transportate în sistemul de încălzire cu un lichid neînghețabil.
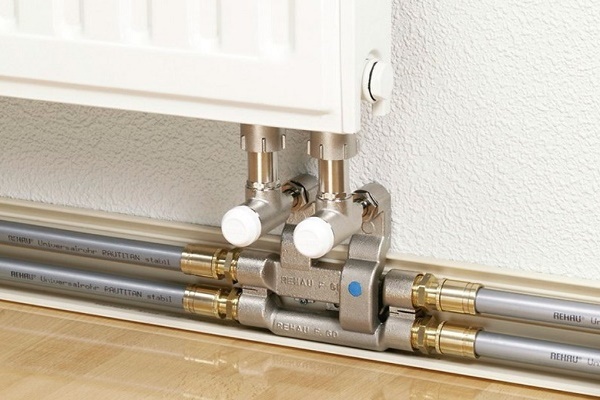
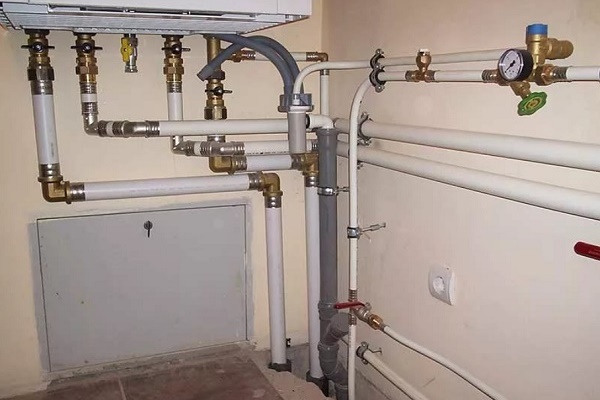
Proprietățile de exploatare ale țevilor metal-polimer permit utilizarea lor în construcții private, industriale și în alte domenii de activitate.
Domenii principale de aplicare:
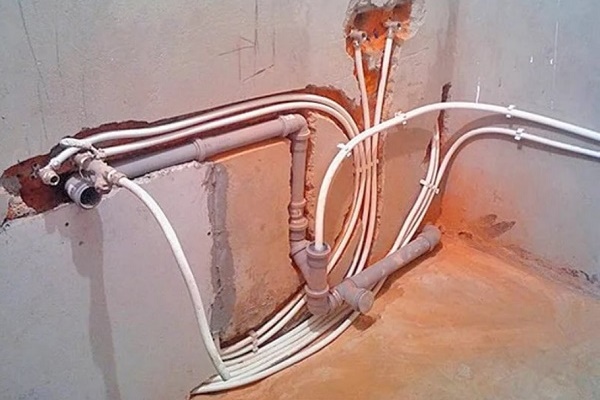
- comunicațiile sistemelor de alimentare cu apă;
- alimentarea cu lichide agresive, gaz în agricultură și în obiecte industriale;
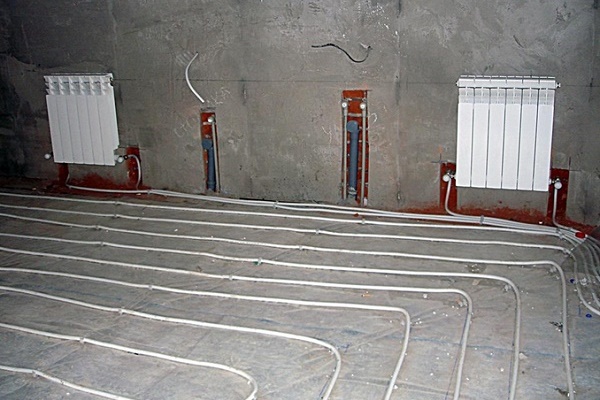
- amenajarea pardoselilor „cu apă” încălzite, inclusiv pentru încălzirea solului în sere;
- izolarea cablurilor electrice și a conductoarelor.
Armătura din compozit metal-plastic este utilizată pe scară largă în realizarea sistemelor de ventilație, aer condiționat și irigare din fântâni.
Limitări de exploatare:
- încăperi care, conform normelor de securitate la incendiu, se încadrează în categoria „G” – sunt amplasate substanțe a căror prelucrare este însoțită de degajare de căldură sau apariție de scântei;
- clădiri cu surse de căldură, dacă temperatura lor de încălzire depășește 150°С;
- încălzire centralizată cu „racordarea” nodului elevatorului;
- la alimentarea cu agent termic fierbinte cu presiune de lucru de la 10 bari.
Componentele din metal-plastic nu se recomandă a fi introduse în magistralele inginerești de tip deschis. Variațiile de temperatură și funcționarea în ger vor duce la distrugerea conductei.
Alegerea produselor din metal&plastic
Calitatea și condițiile de exploatare a produselor din metal-plastic depind de tipul componentului polimeric, dimensiuni, tehnologia de îmbinare a manșonului din aluminiu și de fiabilitatea producătorului. Conform criteriilor enumerate, se poate clasifica întreaga gamă de produse pentru țevi.
Tipul polimerului utilizat
În funcție de compoziție, plasticul pentru fabricarea țevilor se împarte convențional în două grupe: polimeri de înaltă și joasă presiune.
La prima grupă aparțin:
- PEX– polietilenă reticulată;
- PE-RT – polimer termorezistent.
PEX – polietilenă cu lanțuri moleculare „reticulate”. Legăturile transversale transformă structura liniară într-o conexiune tridimensională stabilă.
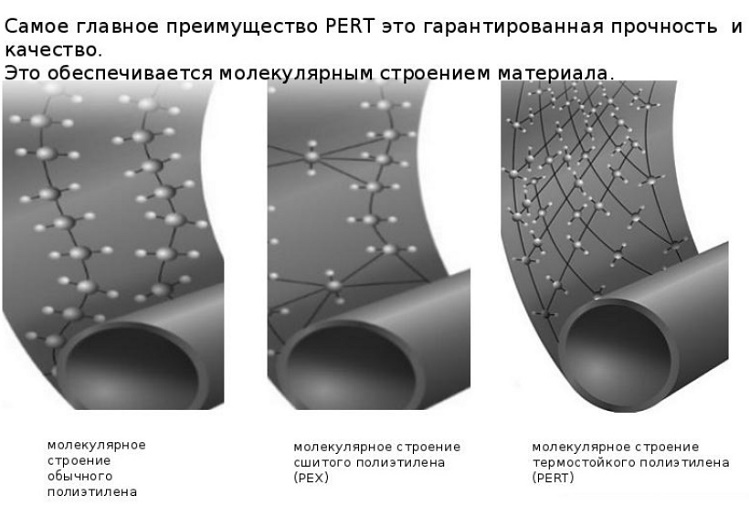
Această proprietate sporește rezistența conductelor la șocuri hidraulice.
Tipul legăturilor intermoleculare este determinat de catalizatorul utilizat pentru reticulare:
- PEX-A. Noile lanțuri în interiorul structurii – rezultatul tratării polietilenei cu peroxid. Se atinge nivelul maxim de „reticulare” – până la 85%. Avantaje: păstrarea elasticității, rezistență ridicată și „memorie” moleculară pronunțată. Dezavantaj – costul ridicat al tehnologiei și, ca urmare, prețul ridicat al țevilor.
- PEX-B. Alternativă optimă la „legăturile A”. Metoda de reticulare utilizând silan. Principalul avantaj – reducerea costurilor de producție. Nuanțe tehnologice: gradul de reticulare – 65%, scăderea elasticității, restricții mai stricte la îndoirea țevii. În polimerii PEX-B se păstrează un proces de reticulare lent – materialul își modifică în timp caracteristicile inițiale.
- PEX-C. Formarea de noi legături sub acțiunea radiației electronice. Parametrii calitativi ai produsului finit sunt mult inferiori țevilor din categoria PEX-A. Plus – cost redus.
- PEX-D. Legăturile intermoleculare – rezultatul tratării cu azot. Țevile PEX-D nu fac față concurenței cu omologii lor, producția lor este redusă.
Țevile PE-RT se disting prin rezistență termică pe termen lung. Polietilena termostabilă posedă numeroase legături intermoleculare stabile. În producție este implicată tehnica proceselor controlate de formare spațială a macromoleculelor.
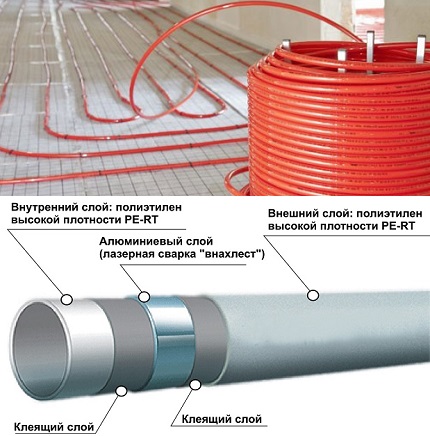
Datorită caracteristicilor tehnice superioare ale țevilor metal-plastic cu polimer RE-RT, domeniul lor de aplicare este extins. Conducta suportă temperaturi de până la +124°C și nu se teme de îngheț.
Pentru realizarea unui circuit „rece” sunt potrivite modelele din polietilenă de joasă presiune. Denumiri posibile: PE-RS, PE, PEHD, HDPE. Caracteristici ale materialelor:
- temperatura de 70°C este critică – țevile se deformează;
- presiunea maximă a sistemului – 8-10 bar;
- deteriorarea calităților sub acțiunea soarelui.
Materialul compozit din metal și polimeri de joasă presiune este ales cu scopul de a „reduce” bugetul pentru realizarea conductei.
Dimensiunile țevii: diametrul și grosimea armăturii
Dimensiunea conductei este determinată de domeniul de utilizare. În gama producătorilor de top sunt disponibile modificări cu diametrul exterior de 16-50 mm.
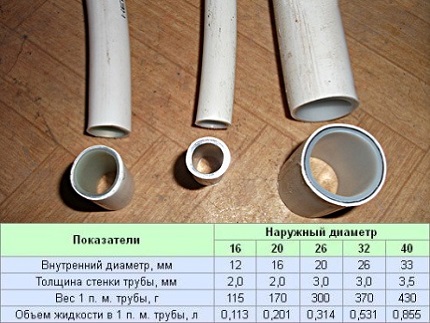
Mai jos sunt prezentate caracteristicile și specificul de utilizare a țevilor cu diametrul XX*YY, unde XX – secțiunea exterioară, YY – diametrul interior.
16*12. Țevile sunt utilizate în principal pentru amenajarea circuitului de apă (alimentarea cu apă a contoarelor, bateriil) și a sistemului de încălzire al casei. Pentru conducta principală poate fi utilizată producția cu diametru mai mare.
20*16. Amenajarea „pardoselei încălzite”, a sistemlor de alimntare cu apă. Fitingurle au o capacitate de debit mai bună, comparativ cu analgii anteriori, de aceea se recomandă instalarea lor la presiunea instabilă a apei.
26*20. Groimea pereților – 3 mm. Această variantă este de preferat în casele particulare pentr sisteme autonome, unde este importan să se asigure o anumită rezervă de debit în cazul unor posibile „întreruperi” de presiune.
32*26. Dimensiunile țevi permit utilizarea ei ca verticală sau conductă principlă pentru sisteme cu presiune joasă. Volumul agregatului transportat este mărit datorită secțiunii mari.
40*32. Grosimea – 3,9 mm. Țevile și-au găsit aplicație la amplasarea traseelor lungi de rețele inginerești în construcții civile și industriale. Sunt potrivite pentru sisteme de tratare a apei, climatzare, alimentare cu apă individuală și centralizată.
Grosimea stratului de armătură determină rezistența, flexibilitatea și conductivitatea termică a țevilr.
La selecție se iau în considerare următoarle nuanțe:
- Cu cât stratul de aluminiu este mai gros, cu atât conducta este mai rigidă;
- Montajul independent este mai ușor de realizat din produse cu strat metalic de 0,15-0,2 mm;
- Odată cu creșterea proporției de armare, crește pierderea de energie termică în timpul transportului agentului termic.
Pentru lucrări interioare casnice, dimensiunea optimă a stratului de armare este de 0,3-0,5 mm.
Nuanțe ale tehnologiei de fabricație
Există două metode de bază de producere a țevilor metal-polimer: cea engleză și cea elvețiană. Principala diferență între tehnologii este varianta de îmbinare a mansonului de aluminiu.
De la specialiștii în marketing se poate auzi adesea despre clasificarea țevilor în „cusute” și „fără cusături” în funcție de tehnologia de fabricație. Cu toate acestea, aprofundând elementele de bază ale producției, se poate înțelege că cusătura de îmbinare este prezentă în ambele variante, diferența constând în execuția acesteia.
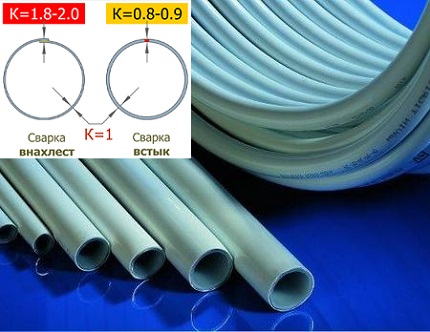
Tehnologia engleză – sudarea prin suprapunere. Dintr-o bandă metalică se formează o țeavă, marginile „manșonului” se sudează prin suprapunere cu ultrasunete. Pe partea exterioară și interioară a țevii de aluminiu se aplică simultan straturi de adeziv și polimer.
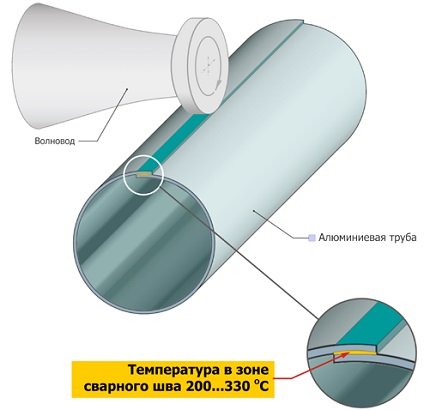
Tehnologia elvețiană – sudarea cap la cap. Etapele producției:
- Fabricarea țevii polimerice prin metoda extrudării.
- Aplicarea adezivului pe suprafața exterioară a plasticului.
- Formarea și „rularea” stratului metalic din bandă de aluminiu.
- Fixarea marginilor materialului de armare cap la cap prin sudare cu arc argon sau cu laser.
- Aplicarea succesivă a adezivului și polimerului pe suprafața de aluminiu.
Etapa finală – răcirea produsului finit.
Asigurările vânzătorilor de țevi „fără cusături” privind o rezistență mai mare în comparație cu cele „cusute” nu trebuie luate ca axiomă. Specialiștii în sudare știu că rezistența sudurii prin suprapunere este întotdeauna mai mare decât la îmbinarea cap la cap.
Prezentare generală a producătorilor: raportul calitate-preț
Un clasament informal al producătorilor de țevi metal-polimer este reprezentat de companii autohtone și străine.
Valtec (Italia, Rusia). Sistemele de țevi metal-polimer sunt fabricate prin metoda organosilanidă (PEX-b). Gradul de reticulare a stratului de lucru – 65%, a stratului exterior de protecție – 55%. Combinarea caracteristicilor a permis obținerea unui material flexibil.
Prețul orientativ al produsului 16*2 mm – 1 u.c./m, 32*3 mm – 4,5 u.c./m.
Henko (Belgia). Țevi cu cinci straturi, fabricate prin tehnologia «fără sudură». În producție se utilizează polietilenă reticulată PEX-C, gradul de reticulare – 60%. Țevile sunt produse cu diametrul de 14-40 mm, grosimea – 2-3,5 mm, lungimea colacului – 5-200 m.
Costul mediu pentru armătura de țeavă cu secțiunea de 20 mm – 0,8 u.c./m.
Oventrop (Germania). Compania se specialiează în fabricarea de țevi termorezistente pe bază de polimeri PE-RT. Datorită caracteristicilor tehnico-funcționale excelelcnte, produsele sunt considerate universale și sunt utilizate în diverse domenii ale construcțiilor. Prețul – aproximately 1,2 u.c./m.
Comap (Franța). Conducte metal-plastic care utilizează compuși polimerici PEX-C și PEX-B. Produsele se caracterizează prin stabilitație electrochimică absolute și un coefiient scăzut de uzură. Țevile din seria Multi-Skin absorb bine omotul și mențin forma de îndoire stabilită.
Nanoplast (Rusia). Producătorul autohton a lansat fabricarea de țevi metal-polimer după tehnologia elvețiană. Partcularitatea produselor – strat de armare întărit (grosimea metalului este de 0,3-0,55 mm).
Decodificarea marcajului de producție
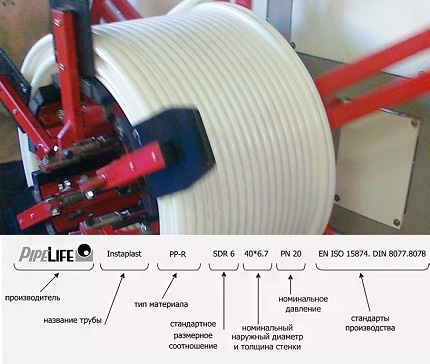
Marcațul conține informații de bază despre caracteristicile și destinația conductei. Secvența valorilor poate diferi la diferiți producători.
Denumiri standard:
- denumirea companiei producătoare;
- standardul de producție, numărul certificatului;
- tipul materialelor utilizate;
- dimensiunile nominale;
- presiunea maximă admisă;
- mediul adecvat pentru transport;
- condiții suplimentare de exploatare (temperatură).
La sfârșit este afișat numărul lotului, al schimbului și data fabricației.
Particularități de montaj ale conductei metaloplastice
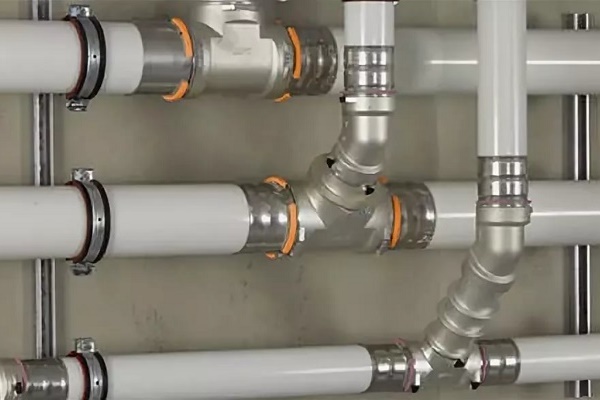
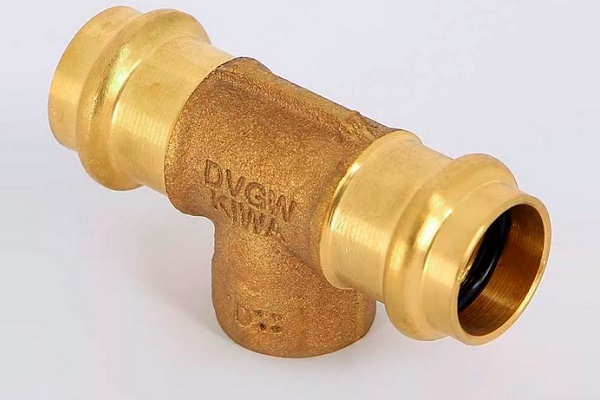
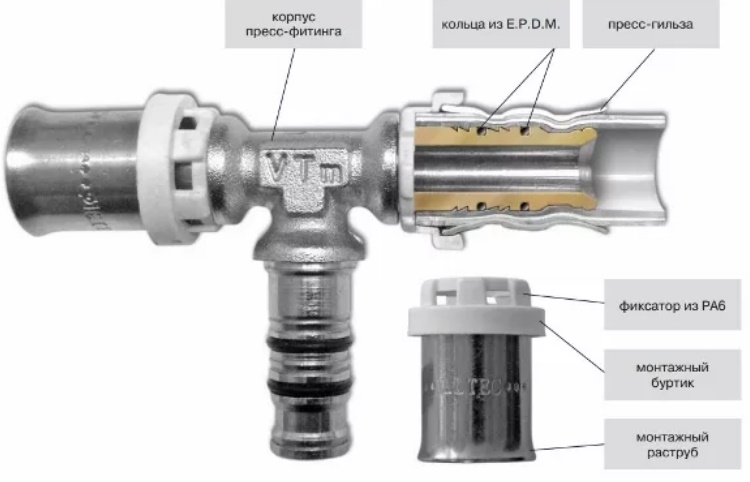
Asamblarea magistralei din țevi metalopolimerice se realizează cu ajutorul fittingurilor de formă de trei tipuri: demontabile, cu compresie, fittinguri de presare. Pentru realizarea îmbinărilor prin presare sunt necesari clești de presare, care permit formarea unui nod absolut etanș.
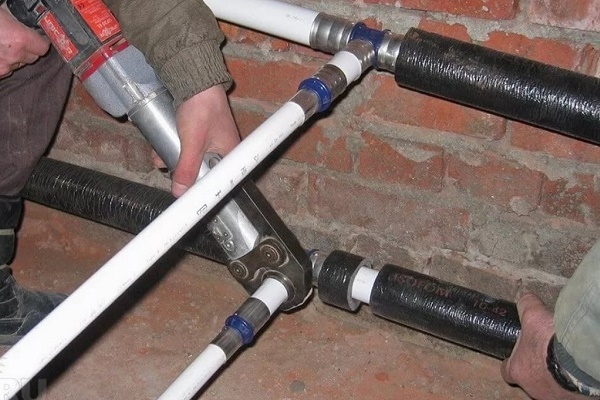
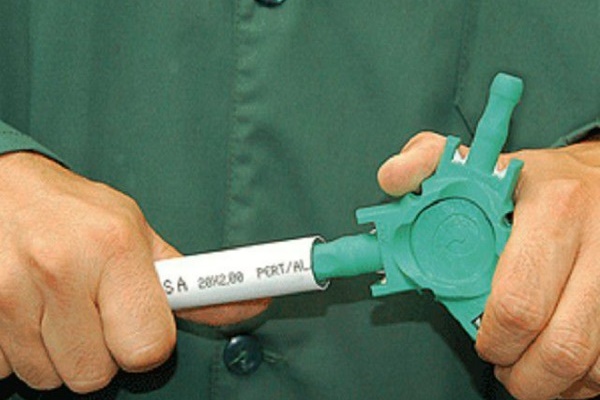
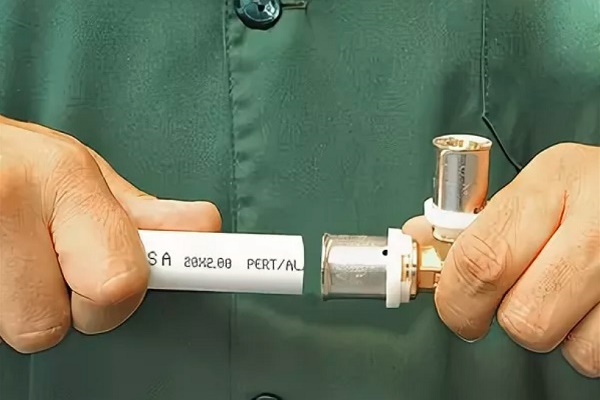
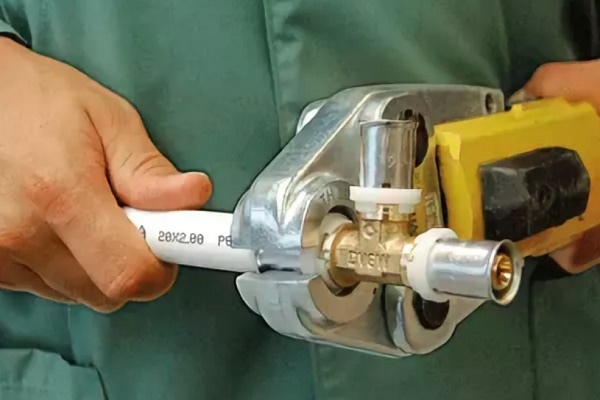
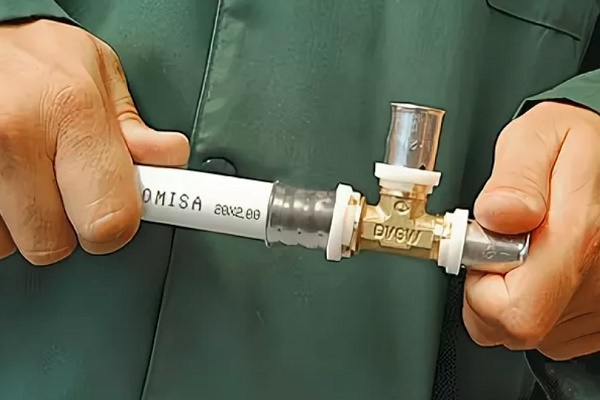
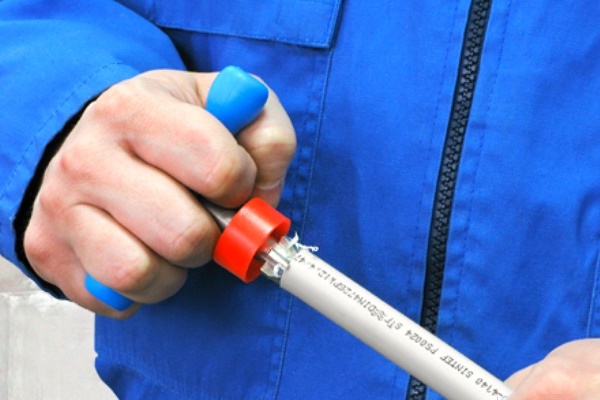
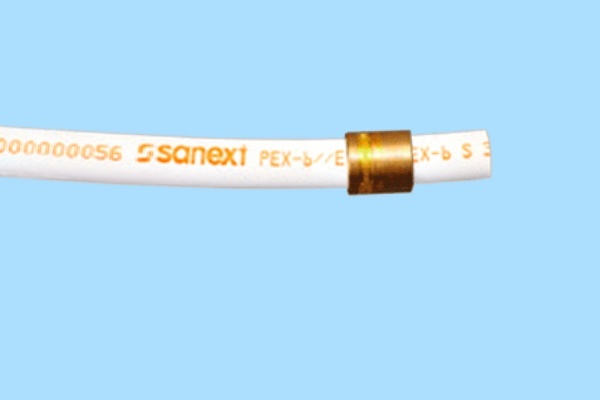
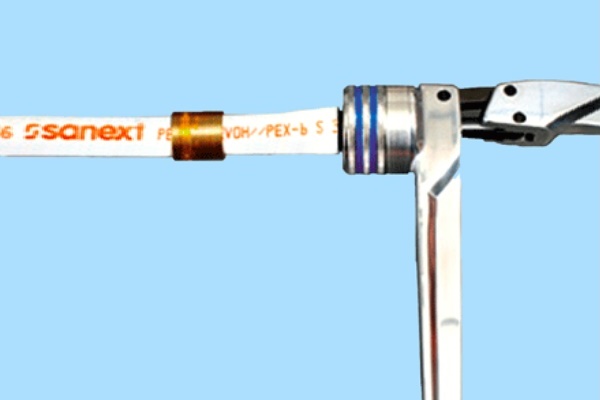
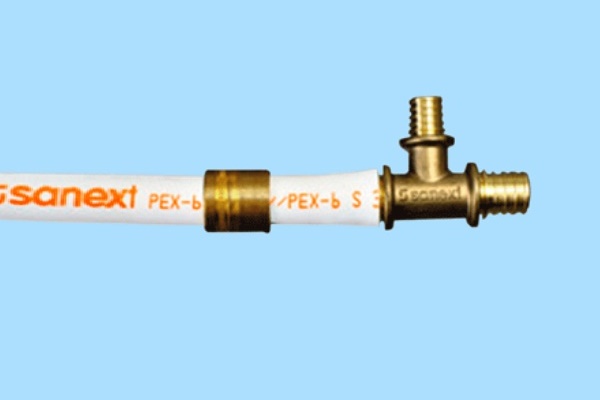
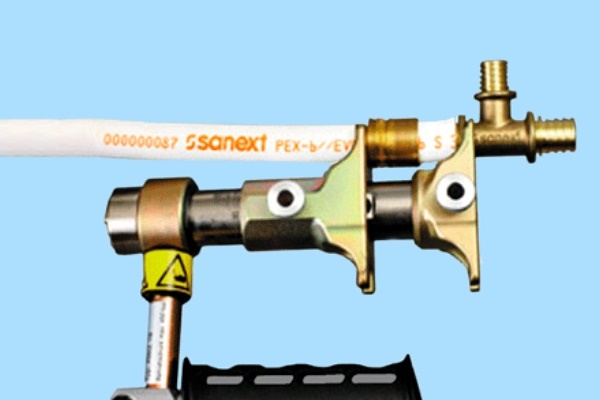
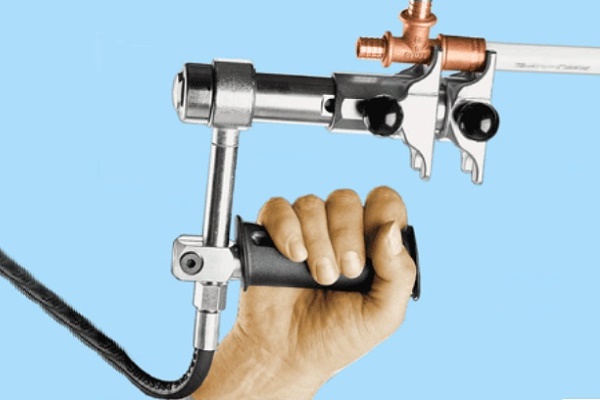
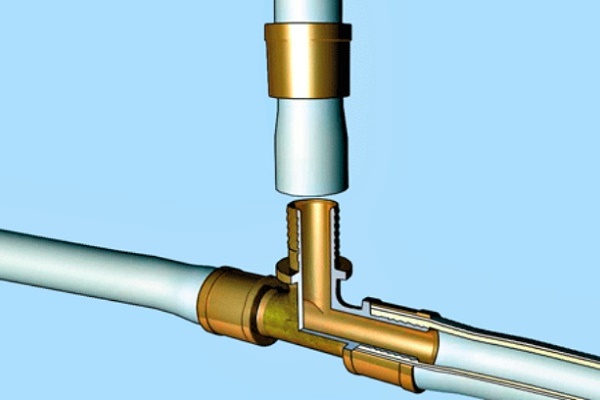
Îmbinarea țevilor cu utilizarea fittingurilor de presare se efectuează în felul următor:
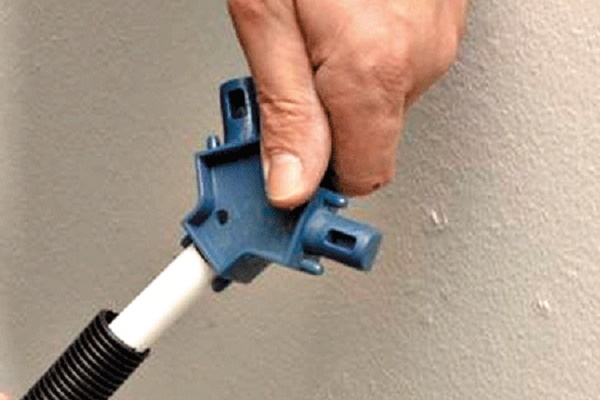
Pe lângă îmbinările tradiționale prin strângere, în lucrul cu țevi metaloplastice se mai folosește o altă tehnologie și un tip de fittinguri, numite glisante. Pentru formarea unui nod etanș în acest caz, pe lângă clești de presare, se mai utilizează un expander, folosit pentru lărgirea guriței. Această metodă se aplică pentru asamblarea sistemelor montate în șapă sau în canale.
Presarea manșonului glisant pe țeava expandată montată pe racord permite realizarea unei îmbinări etanșe, dar pentru o montare unică nu este întotdeauna justificat să achiziționați toate uneltele.
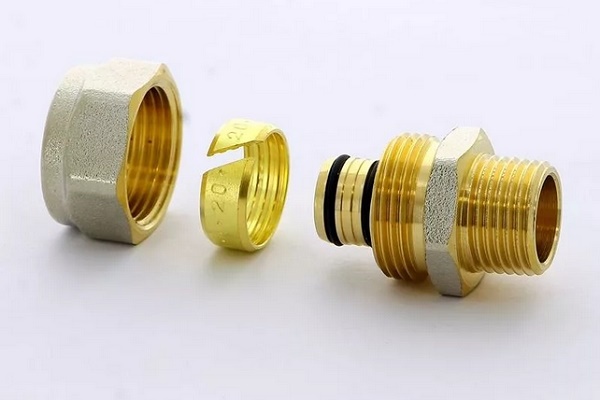
Armătura demontabilă (cu inel de strângere) constă dintr-un corp, un inel de strângere deschis și o garnitură de cauciuc. Pentru conectarea la aparatele casnice este prevăzut un filet.
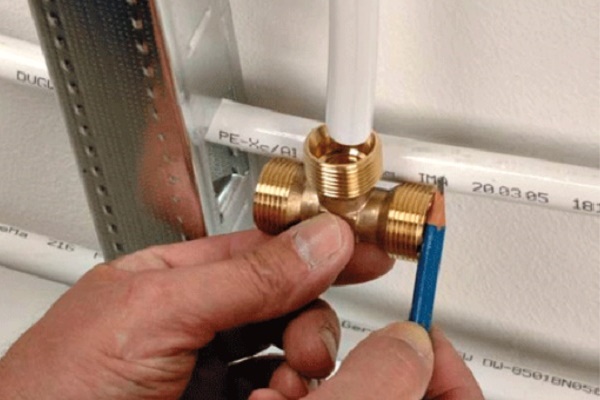
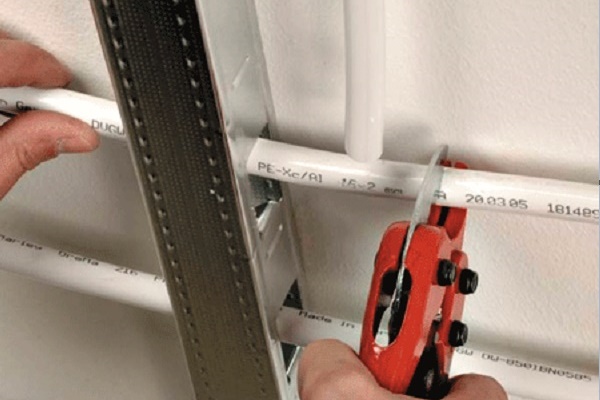
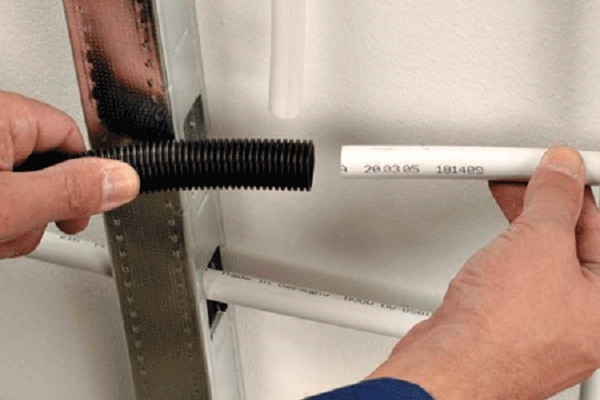
Ordinea de montaj:
- Aplicați marcajul pentru locul de instalare a fittingului și tăiați țeava.
- Montați piulița și inelul de strângere pe conductă.
- Instalați fittingul și strângeți piulița.
- Verificați etanșeitatea îmbinării.
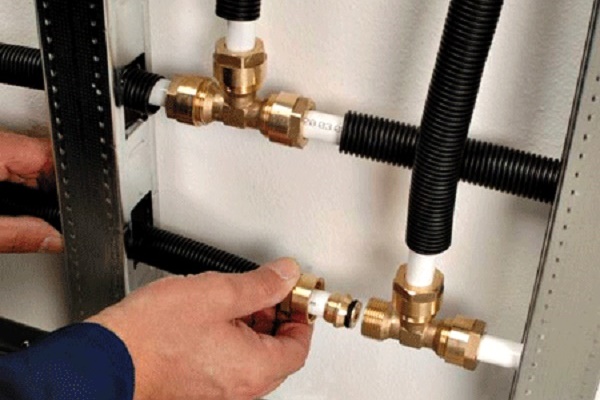
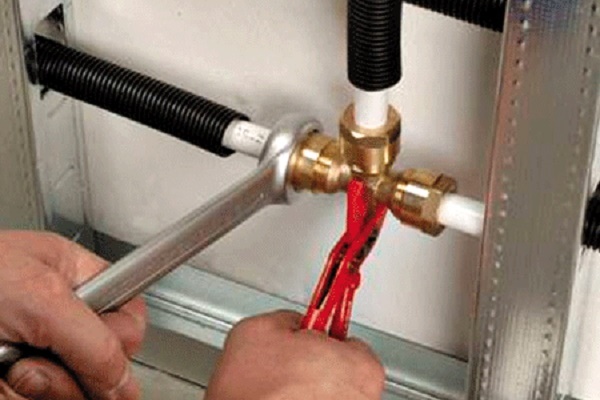
Fittingul compresor este considerat demontabil condiționat. Pentru asamblarea conductei cu acest tip de fittinguri este nevoie de un minim de unelte, fiind suficiente o pereche de chei reglabile:
Armătura este convenabilă la montare:
- Conducta în locul de fixare se nivelează pe o lungime de 10 cm.
- Tăiați țeava drept.
- Prelucrați capetele, montați piulița și inelul.
- Acoperiți tija cu material de etanșare și introduceți-o în țeavă.
- Strângeți piulița de fixare.
Cea mai fiabilă conexiune în asamblarea conductelor metaloplastice se realizează prin utilizarea fitingurilor de presare. Metoda este optimă pentru instalațiile ascunse de utilități. Pentru montarea conductei sunt necesare o mașină de presare, un calibrator și un tăietor de țevi.
Sfaturi valoroase pentru efectuarea presării țevilor metaloplastice vă oferă următorul articol, în care sunt detaliate toate nuanțele de montaj.
Concluzii și material video util pe această temă
Comparația rezistenței conductelor metaloplastice și polipropilenice la presiune înaltă:
Video instructiv privind montarea pas cu pas a unei conducte metalo-polimerice utilizând fitinguri de presare:
Țevile din metaloplastic – un simbioz al avantajelor ambelor materiale. Structura combinată extinde domeniul de aplicare al produselor metalo-polimerice în sistemele inginerești de comunicații ale diferitelor obiecte de construcție. Argumente solide „pentru”: durabilitate și preț accesibil.
Doriți să spuneți cum ați ales țevile din metaloplastic și le-ați instalat cu propriile mâini? Dispuneți de informații utile privind amenajarea sau modernizarea sistemelor de comunicații? Vă rugăm, scrieți comentarii în blocul de mai jos, adresați întrebări, împărtășiți informații și fotografii utile pe tema articolului.
 Țevi de cupru pentru încălzire: tipuri, specificații de marcare + particularități de utilizare
 Fitinguri de presare pentru țevi metaloplastice: tipuri, marcare, scop + exemplu de lucrări de montaj
 Țevi și fittinguri din polipropilenă: tipuri de produse PP pentru asamblarea conductelor și metode de îmbinare
 Lipitură pentru sudarea cuprului: tipuri de lipituri și caracteristicile lor + sfaturi pentru alegere
 Cum să vă conectați la o țeavă din plastic: particularitățile lucrărilor și analiza tuturor aspectelor importante
 Echipamente pentru tăierea țevilor: tipuri de unelte și particularități de utilizare
 Cât costă racordarea la gaz a unei case private: prețul organizării furnizării de gaz
 Cele mai bune mașini de spălat cu uscător: clasamentul modelelor și sfaturi pentru cumpărători
 Ce este temperatura de culoare a luminii și nuanțele alegerii temperaturii lămpilor în funcție de nevoile dumneavoastră
 Înlocuirea cazanului pe gaz într-un apartament: documentarea înlocuirii + norme și cerințe principale