Cum să alegeți țevi din fibră de sticlă: specificul producției și o prezentare a principalilor producători

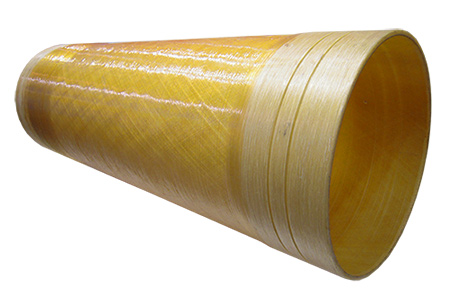
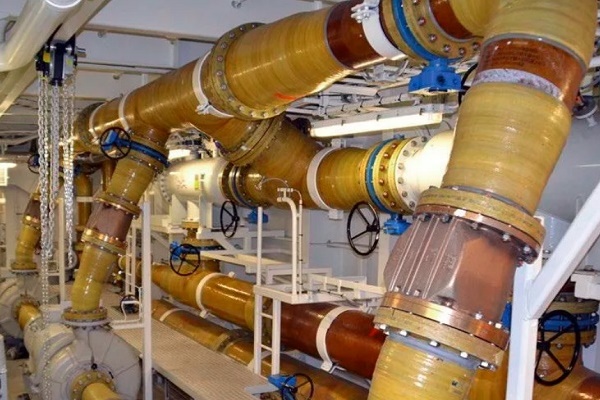
Datorită combinației de caracteristici pozitive ale sticlei și polimerilor, țevile din fibră de sticlă au obținut perspective practic nelimitate de aplicare – de la amenajarea canalelor de ventilație până la trasarea conductelor petrochimice.
În acest articol vom analiza caracteristicile principale ale țevilor din fibră de sticlă, marcajul, tehnologiile de fabricare a compozitului polimeric și compozițiile componentelor liante, care determină domeniul de exploatare a compozitului.
De asemenea, vom prezenta criterii importante de selecție, acordând atenție celor mai buni producători, întrucât un rol semnificativ în calitatea produselor îl au capacitățile tehnice și reputația fabricantului.
Cuprinsul articolului:
Caracteristici generale ale fibrei de sticlă
Fibra de sticlă este un material plastic, care conține componente din fibre de sticlă și un liant (polimeri termoplastici și termoreactivi). Pe lângă densitatea relativ scăzută, produsele din fibră de sticlă se remarcă prin proprietăți bune de rezistență.
În ultimii 30-40 de ani, fibra de sticlă este utilizată pe scară largă pentru fabricarea conductelor cu diverse destinații.
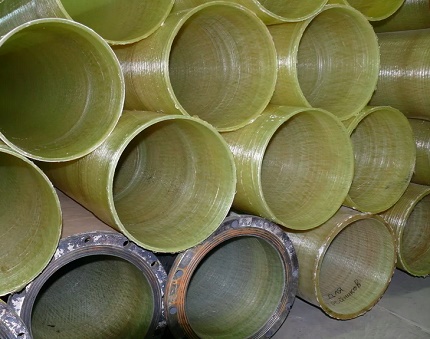
Conductele îmbină calitățile sticlei și ale polimerilor:
- Greutate redusă. Greutatea medie a fibrei de sticlă este de 1,1 g/cm³. Spre comparație, același parametru pentru oțel și cupru este mult mai mare – 7,8 și, respectiv, 8,9. Datorită ușurinței, lucrările de montaj și transportul materialului sunt facilitate.
- Rezistență la coroziune. Componentele compozitului au o reactivitate scăzută, deci nu sunt supuse coroziunii electrochimice și descompunerii bacteriene. Această calitate este un argument decisiv în favoarea fibrei de sticlă pentru rețelele inginerești subterane.
- Proprietăți mecanice ridicate. Limita absolută de rezistență a compozitului este inferioară celei a oțelului, dar parametrul de rezistență specifică depășește semnificativ polimerii termoplastici (PVC, PEHD).
- Rezistență la intemperii. Intervalul temperaturilor limită (-60 °C..+80 °C), prelucrarea țevilor cu un strat protector de gelcoat asigură insensibilitatea la razele UV. În plus, materialul rezistă la vânt (limită – 300 km/h). Unii producători declară rezistență seismică a armăturilor de țevi.
- Rezistență la foc. Sticla neinflamabilă este componenta principală a fibrei de sticlă, deci materialul este greu inflamabil. La ardere nu se eliberează gaz toxic dioxin.
Fibra de sticlă are o conductivitate termică scăzută, ceea ce explică calitățile sale de izolare termică.
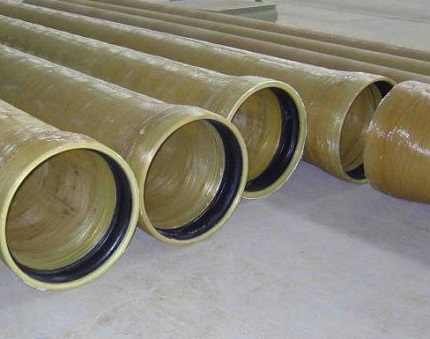
Pe măsură ce pereții interiori se uzează, fibrele se descoperă și se rup – particulele pot pătrunde în mediul transportat.
Tehnologii de fabricare a țevilor din fibră de sticlă
Caracteristicile fizico-mecanice ale produsului finit depind de tehnica de producție. Armatura compozită se fabrică prin patru metode diferite: extrudare, pultruzie, turnare centrifugă și înfășurare.
Tehnologia #1 — extrudare
Extrudarea este un proces tehnologic bazat pe presarea continuă a unui material pastos sau cu vâscozitate ridicată printr-un instrument de formare. Rășina se amestecă cu fibră de sticlă mărunțită și un întăritor plastic, iar apoi este alimentată în extruder.
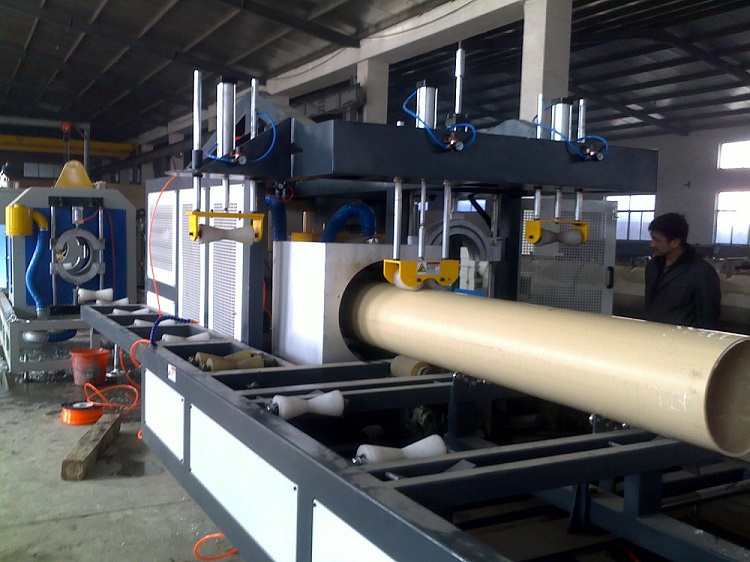
O linie de extrudare de mare productivitate permite obținerea de produse compozite fără cadru la un preț scăzut, însă cererea pentru acestea este limitată datorită proprietăților mecanice modeste. Baza matricei polimerice este polipropilena și polietilena.
Tehnologia #2 — pultruziune
Pultrudarea este o tehnologie de fabricare a elementelor compozite lungi, cu diametru mic și secțiune transversală constantă. Trecând printr-o filieră de formare încălzită (+140 °C), piesele din material textil din fibră de sticlă impregnate cu rășină termoreactivă sunt „trase”.
Spre deosebire de procesul de extrudare, unde factorul determinant este presiunea, în agregatul de pultrudare acest rol este îndeplinit de acțiunea de tragere.
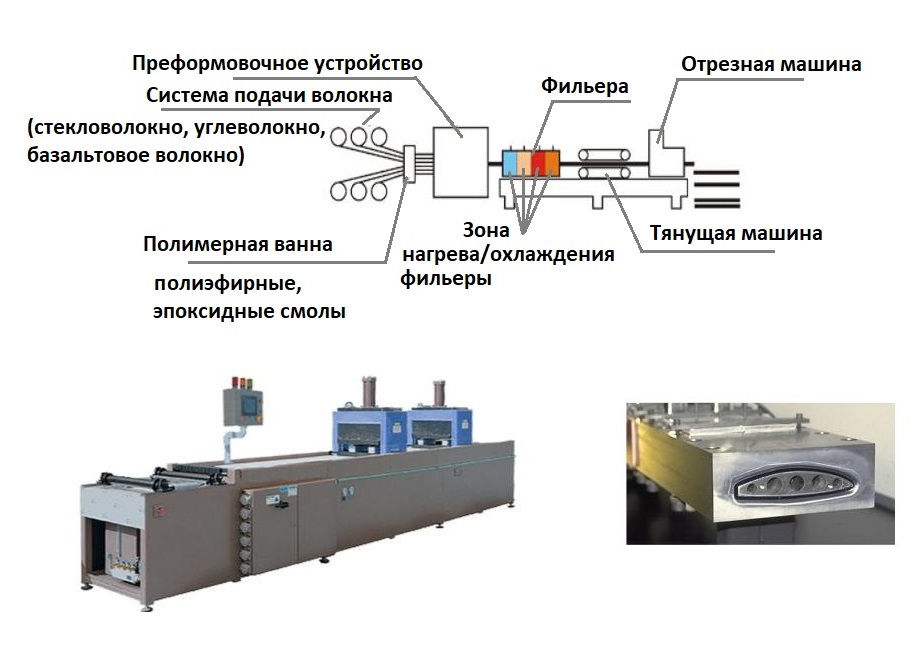
Procesul tehnologic:
- Firele fibroase de pe bobine sunt alimentate într-o baie de polimer, unde sunt impregnate cu rășini termoplastice.
- Fibrele tratate trec printr-un dispozitiv de preformare – firele se aliniază și capătă forma dorită.
- Polimerul neîntărit ajunge la filieră. Datorită mai multor încălzitoare, se creează un regim optim pentru polimerizare și se selectează viteza de tragere.
Produsul întărit este tras de mașina de tragere și tăiat în segmente.
Caracteristicile distinctive ale tehnologiei de pultrudare:
- polimeri admisi la prelucrare – rășini epoxidice, poliesterice, vinil;
- viteza de tragere – utilizarea polimerilor inovatori „de pultrudare” optimizați permite accelerarea tragerii până la 4-6 m/min (standard – 2-3 m/min);
- dimensiunile zonei de lucru: minim – 3,05 × 1 m (forța de tragere până la 5,5 t), maxim – 1,27 × 3,05 m (forța – 18 t).
La ieșire se obține o țeavă cu pereți exteriori și interiori perfect netezi, iar indicatorii de rezistență sunt la un nivel înalt.
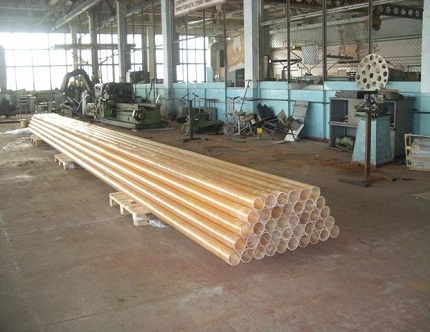
Dezavantajele metodei nu se referă la calitatea produsului inițial, ci la tehnologia în sine. Argumentele „împotrivă”: costul ridicat și durata lungă a procesului de producție, imposibilitatea fabricării țevilor cu diametru mare, destinate sarcinilor semnificative.
Tehnologia #3 — turnare centrifugă
Compania elvețiană Hobas a dezvoltat și brevetat tehnica formării centrifuge. În acest caz, producția se realizează de la peretele exterior al țevii spre cel interior, utilizând o matriță rotativă. Compoziția conductei include: fibre de sticlă mărunțite, nisip și rășini poliesterice.
Componentele prime sunt introduse în matrița rotativă – se formează structura suprafeței exterioare a conductei. Pe măsură ce producția avansează, la rășina lichidă se amestecă componente solide, material de umplere și fibră de sticlă – sub acțiunea catalizatorului, polimerizarea are loc mai rapid.
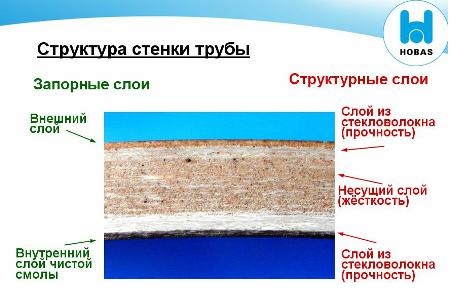
Avantaje suplimentare:
- precizie ridicată a dimensiunilor produsului inițial (secțiunea interioară a matriței rotative corespunde diametrului exterior al produsului finit);
- posibilitatea de a turna un perete de orice grosime;
- rigiditate inelară ridicată a compozitului polimeric;
- obținerea unei suprafețe netede atât pe exterior, cât și pe interiorul armăturii țevii.
Dezavantajul producției centrifuge a țevilor din plastic armat cu fibră de sticlă – consumul mare de energie și costul ridicat al produsului final.
Tehnologia #4 — înfășurare progresivă
Cea mai populară tehnică – înfășurarea continuă. Țeava este creată prin alternarea variabilă a dornului cu fibră de sticlă și polimeri, cu procese de răcire. Metoda de producție are mai multe subvariante.
Tehnica spirală-inelară
Așezătorul de fibre este un inel special, pe circumferința căruia sunt amplasate filiere cu fire.
Elementul de lucru se deplasează continuu de-a lungul axei dornului în mișcare și distribuie fibrele pe linii elicoidale.
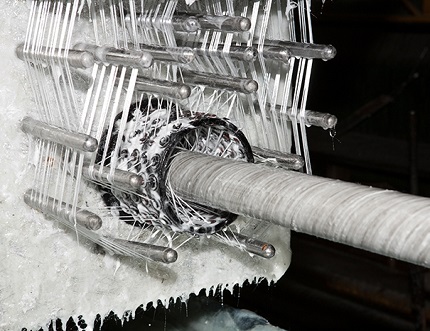
Avantajele principale ale metodei:
- rezistență uniformă pe întreaga suprafață a conductei;
- toleranță excelentă la sarcini de tracțiune – fisurile sunt excluse;
- crearea de produse cu diametru variabil și secțiuni cu configurație complexă.
Această tehnică permite obținerea de țevi de înaltă rezistență, destinate funcționării sub presiune ridicată (rețele inginerești de pompare și compresoare).
Înfășurare spirală cu bandă
Tehnica este similară celei anterioare, diferența – așezătorul livrează o bandă îngustă de fibre. Stratul de armare dens este obținut prin creșterea numărului de treceri.
În producție se utilizează echipamente mai ieftine decât în cazul metodei spiral-inelare, dar înfășurării „în bandă” îi sunt caracteristice câteva neajunsuri importante:
- productivitate limitată;
- așezarea laxă a fibrelor reduce rezistența conductei.
Metoda spiral-bandă este actuală la fabricarea armăturilor de țevi pentru presiune scăzută și moderată.
Metoda longitudinal-transversală
Se realizează o înfășurare continuă – dispozitivul de așezare plasează fibrele longitudinale și transversale simultan. Mișcarea reversă este absentă.
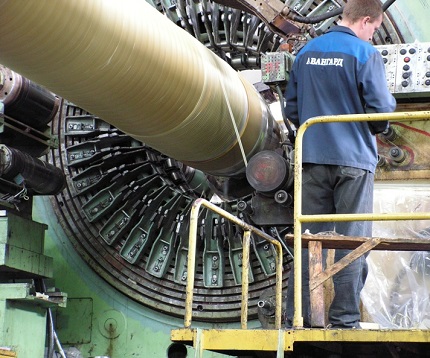
Caracteristicile metodei:
- se utilizează preponderent la crearea țevilor cu secțiunea de până la 75 mm;
- există posibilitatea tensionării firelor axiale, datorită căreia se atinge o rezistență similară celei din metoda spirală.
Tehnologia longitudinal-transversală este de înaltă productivitate. Mașinile-unelte permit modificarea raportului dintre armătura axială și cea inelară într-un interval larg.
Tehnologia oblic-strat transversal-longitudinală
Dezvoltarea inginerilor din Harkov se bucură de cerere în rândul producătorilor autohtoni. La înfășurarea oblic-strat, dispozitivul de așezare scoate o „voalură” formată dintr-un mănunchi de fire de liant. Banda este alimentată pe mandrină sub un unghi ușor, în suprapunere cu spirala anterioară – se formează armătura inelară.
După finalizarea prelucrării întregii mandrine, fibrele sunt rulate cu role – reziduurile de polimeri de liant sunt îndepărtate, iar acoperirea de armare este compactată.
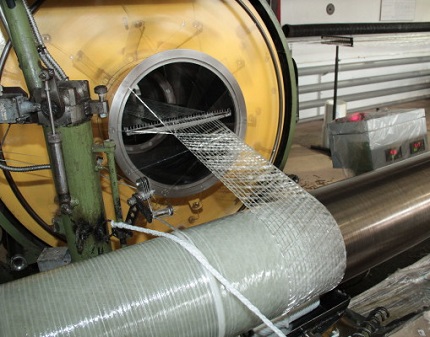
Particularitățile rulării cu strat oblic:
- densitatea de aderență a fibrelor de sticlă;
- diametrul nelimitat al țevilor produse;
- proprietăți dielectrice ridicate datorită absenței armăturii continue pe axă.
Modulul de elasticitate al fibrei de sticlă cu strat oblic este inferior parametrului similar al altor tehnici. Din cauza riscului de apariție a fisurilor între straturi, metoda nu este realizabilă la crearea conductelor pentru presiune înaltă.
Parametri de selecție a țevilor din fibră de sticlă
Alegerea țevilor din compozit de sticlă se bazează pe următoarele criterii: rigiditatea și presiunea de calcul, tipul componentului de liant, particularitățile constructive ale pereților și modul de îmbinare. Parametrii semnificativi sunt indicați în documentele însoțitoare și pe fiecare tub – marcarea prescurtată.
Rigiditate și presiune nominală
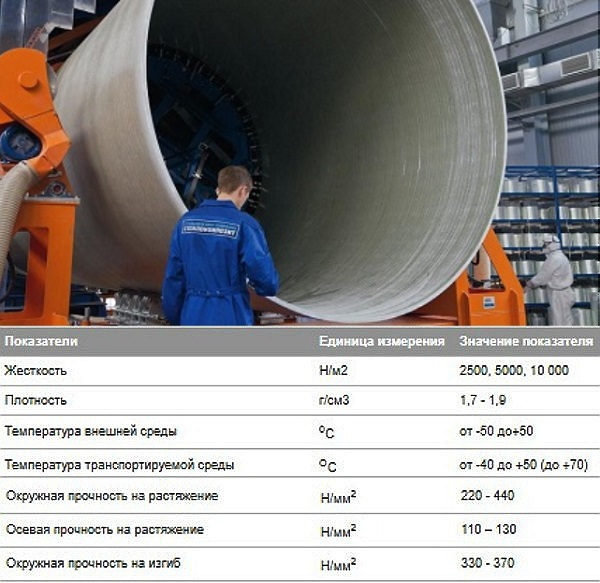
Rigiditatea compozitului din fibră de sticlă determină capacitatea materialului de a rezista la sarcini externe (greutatea solului, mișcarea vehiculelor) și presiunii asupra pereților din interior. Conform standardizării ISO, armătura de țeavă este clasificată în mai multe clase de rigiditate (SN).
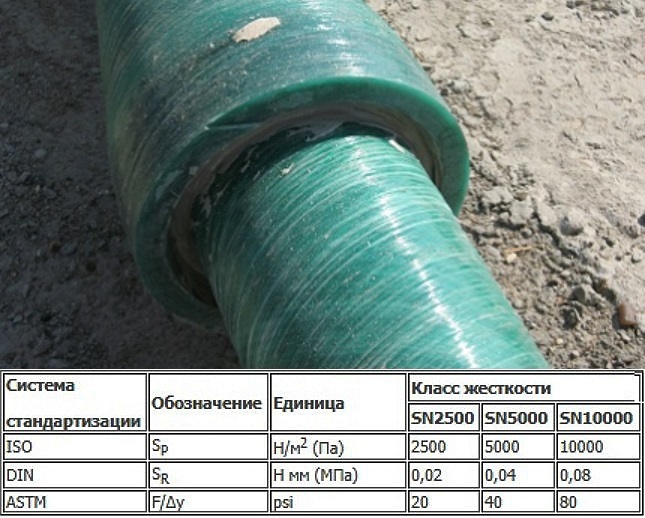
Gradul de rigiditate crește pe măsură ce crește grosimea peretelui conductei din fibră de sticlă.
Clasificarea după presiunea nominală (PN) reflectă gradarea produselor în funcție de presiunea sigură a fluidului la temperatura de +20 °C pe întreaga durată de viață (aproximativ 50 de ani). Unitatea de măsură pentru PN este MPa.
Unii producători, de exemplu Hobas, indică caracteristici combinate după doi parametri (presiune și rigiditate) prin fracție. Țevile cu presiunea de lucru de 0,4 MPa (clasa PN – 4) cu gradul de rigiditate (SN) de 2500 Pa vor fi marcate – 4/2500.
Tipul materialului liant
Proprietățile de exploatare ale țevii depind în mare măsură de tipul liantului. În cele mai multe cazuri, se utilizează aditivi poliesterici sau epoxidici.
Particularitățile lianților poliesterici
Pereții sunt formați din rășini poliesterice termorigide, armate cu fibră de sticlă și adaosuri de nisip.
Polimerii utilizați au calități importante:
- toxicitate scăzută;
- întărire în condiții de temperatură de cameră;
- aderență fiabilă la fibrele de sticlă;
- inertitate chimică.
Țevile compozite cu polimeri PE nu sunt supuse coroziunii și acțiunii mediilor agresive.
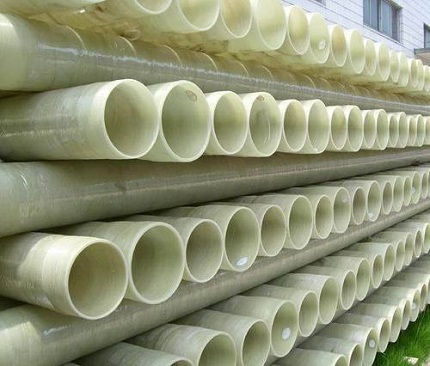
Caracteristici ale rășinii epoxidice
Liantul conferă materialului o rezistență sporită. Limita de temperatură a compozitelor cu epoxizi este de până la +130 °C, presiunea maximă – 240 de atmosfere.
Un avantaj suplimentar – conductivitate termică practic nulă, de aceea magistralele asamblate nu necesită izolație termică suplimentară.
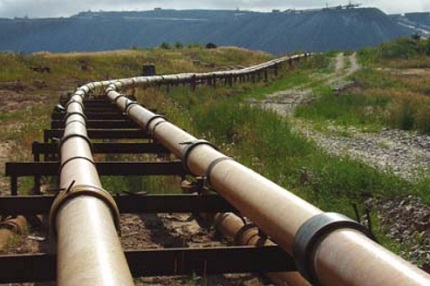
Construcția pereților țevilor compozite
Din punct de vedere constructiv se deosebesc: țevi din fibră de sticlă cu un strat, două straturi și trei straturi.
Caracteristici ale produselor cu un singur strat
Țevile nu au un strat de căptușeală de protecție, ceea ce le face să se distingă printr-un cost scăzut. Caracteristici ale armăturii de țevi: imposibilitatea utilizării în regiuni cu relief complex și climat aspru.
De asemenea, aceste produse necesită o instalare atentă – săparea unui șanț de volum mare, amenajarea unei «perne» de nisip. Dar devizul lucrărilor de instalare crește din această cauză.
Caracteristici ale țevilor cu două straturi
Produsele sunt căptușite în interior cu un strat de folie – polietilenă de înaltă presiune. Protecția sporește rezistența chimică și îmbunătățește etanșeitatea conductei la sarcini externe.
Cu toate acestea, exploatarea armăturii în conductele petroliere industriale a evidențiat puncte slabe ale modificărilor cu două straturi:
- insuficiența adeziunii între stratul structural și căptușeală – încălcarea monoliticității pereților;
- deteriorarea elasticității peliculei de protecție la temperaturi sub zero.
La transportul mediului care conține gaz, este posibilă delaminarea căptușelii.
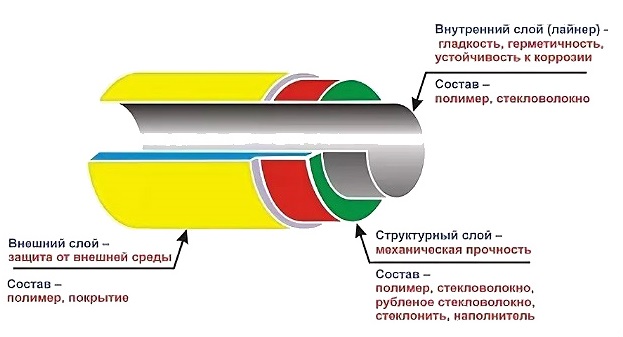
Parametrii țevii cu trei straturi
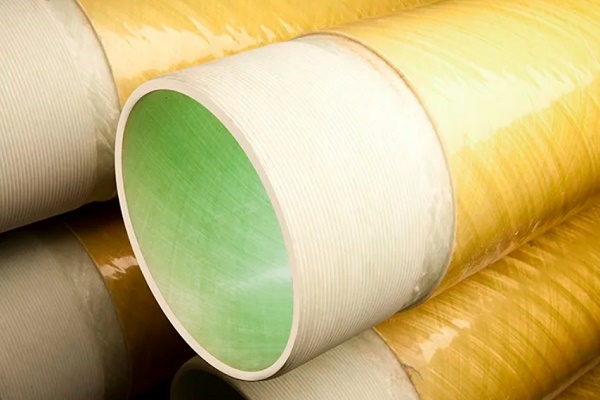
Structura țevii din fibră de sticlă:
- Stratul exterior polimeric (grosime 1-3 mm) – creșterea rezistenței mecanice și chimice.
- Stratul structural – strat intermediar de construcție, responsabil pentru rezistența produsului.
- Lainer (grosime 3-6 mm) – înveliș interior din fibră de sticlă.
Stratul interior asigură netezimea, etanșeitatea și atenuează fluctuațiile ciclice ale presiunii interne.
Metoda de îmbinare a conductei din fibră de sticlă
După modul de conectare, sortimentul de armături de țevi din compozit se împarte în 4 grupuri.
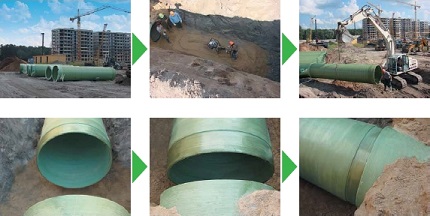
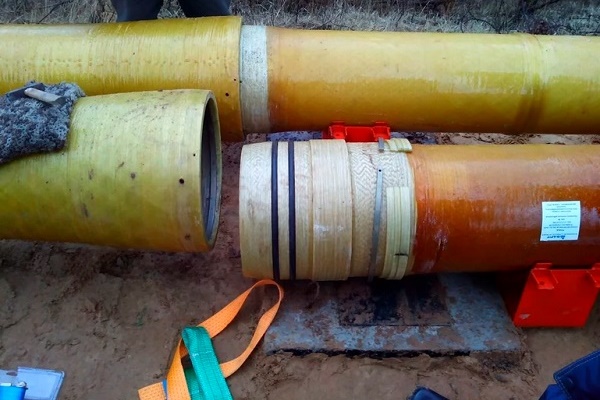
Grupul nr. 1 – îmbinare cu mufă și țepușă
Garniturile elastice din cauciuc se montează în canelurile corespunzătoare de pe țepușele frontale ale țevilor. Inelele de montare se formează pe utilaje cu comandă electronică, asigurând precizia poziționării și dimensiunilor acestora.
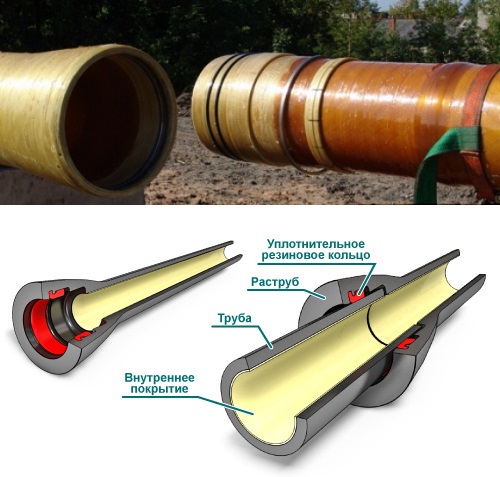
Grupul nr. 2 – îmbinare cu mufă și țepușă cu etanșare și opritor
La amenajarea magistralei terestre, este necesar să se compenseze acțiunea forțelor axiale asupra conductei. În acest scop, pe lângă etanșare, se amplasează un opritor. Elementul este fabricat din cablu metalic, clorură de polivinil sau poliamidă.
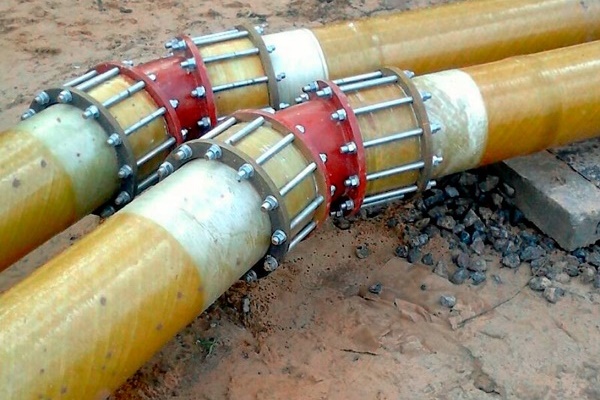
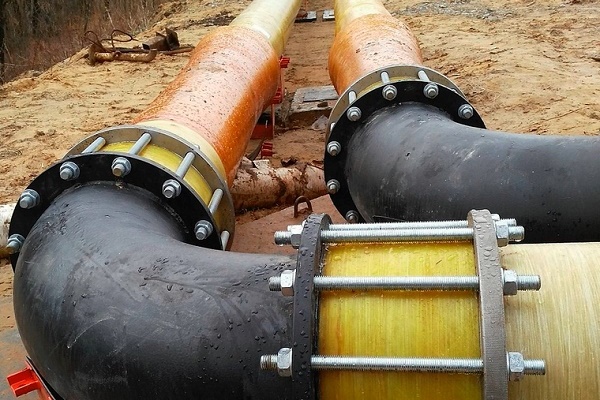
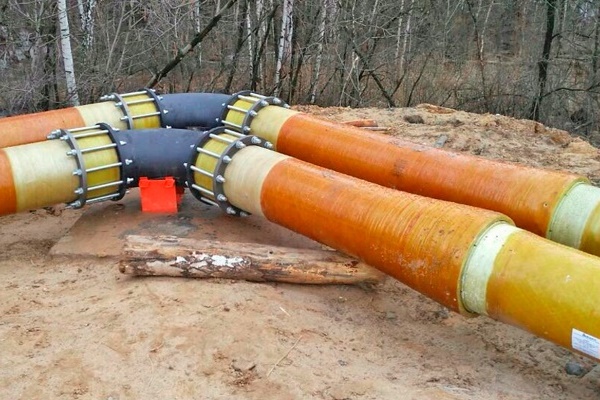
Grupa nr. 3 – îmbinare cu flanșă
Îmbinarea conductei compozite cu armături de formă sau țevi metalice. Dimensiunile de conectare ale flanșelor din fibră de sticlă sunt reglementate de GOST 12815-80.
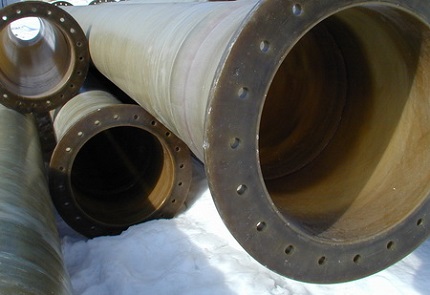
Grupa nr. 4 – fixare cu adeziv
Metoda de conectare nedemontabilă – pe capete se aplică un compus din materiale de armare din sticlă, cu adăugarea unei componente poliesterice de întărire „la rece”. Metoda asigură rezistența și etanșeitatea magistralei.
Marcajul stratului interior de protecție
Metodologia de producție a țevilor permite fabricarea de produse cu compoziții diferite ale stratului interior, care determină rezistența magistralei la mediul transportat.
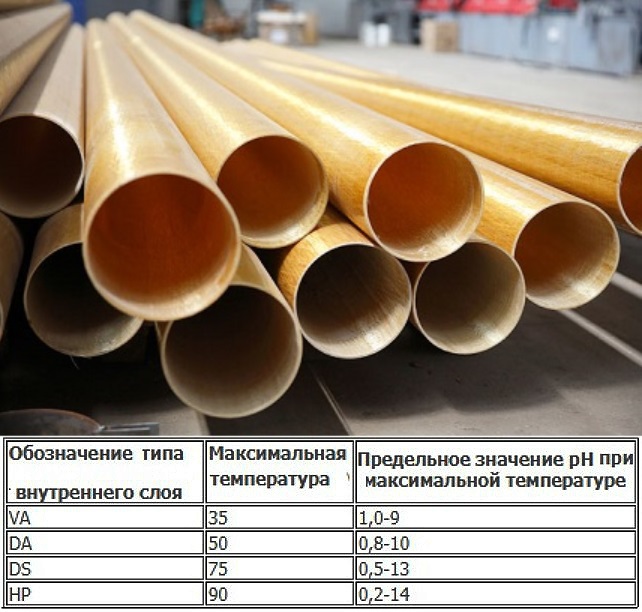
Producătorii autohtoni aplică următorul marcaj pentru acoperirile de protecție.
Notația cu litere indică domeniul de utilizare permis:
- A – transportul lichidului cu abrazivi;
- P – alimentarea și evacuarea apei reci, inclusiv a apei potabile;
- H – este permisă utilizarea în medii gazoase și lichide chimic agresive;
- G – sisteme de alimentare cu apă caldă (limită 75 °C);
- S – alte lichide, inclusiv cu aciditate ridicată.
Stratul de protecție se aplică cu o grosime de până la 3 mm.
Prezentare generală a produselor producătorilor de top
Printre diversitatea produselor prezentate se numără mărci autorizate cu o reputație pozitivă de lungă durată. Printre acestea se numără produsele companiilor: Hobas (Elveția), Steklocompozit (Rusia), Amiantit (concern din Arabia Saudită cu capacități de producție în Germania, Spania, Polonia), Ameron International (SUA).
Producători tineri și promițători de țevi compozite din fibră de sticlă: Poliek (Rusia), Arpipe (Rusia) și Fabrica de țevi din fibră de sticlă (Rusia).
Producător #1 — brandul HOBAS
Uzinele mărcii comerciale sunt situate în SUA și în multe țări din Europa. Produsele grupului Hobas au câștigat recunoaștere mondială pentru calitatea lor excelentă. Țevile GRT cu liant poliesteric sunt fabricate prin tehnica turnării centrifuge din fibră de sticlă și rășini poliesterice nesaturate.
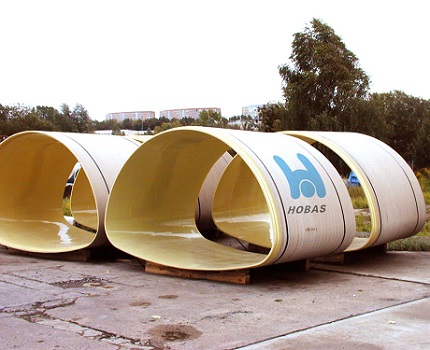
Caracteristicile țevilor compozite Hobas:
- diametru – 150-2900 mm;
- clasa de rigiditate SN – 630-10.000;
- nivelul de presiune PN – 1-25 (PN1 – conductă fără presiune);
- prezența unui strat interior de căptușeală anticorozivă;
- rezistență la medii acide într-un interval larg de pH.
A fost demarată producția de piese de formă: coturi, adaptoare, țevi cu flanșă și teuri.
Producător #2 — compania Steklocompozit
Compania «Steklocompozit» a pus în funcțiune o linie de producție a țevilor din fibră de sticlă Flowtech, tehnica de producție fiind înfășurarea continuă.
Este utilizat un echipament cu alimentare dublă de substanțe rășinoase. Rășinile înalt tehnice sunt aplicate pentru stratul interior, iar compoziția mai ieftină – pentru stratul structural. Metoda permite raționalizarea consumului de material și ieftinirea produselor.
Producător #3 — brandul Amiantit
Componentele principale ale țevilor Flowtite de la Amiantit: fibră de sticlă, rășină poliesterică, nisip. Tehnica utilizată – înfășurarea continuă, care asigură crearea unui conductă multistrat.
Structura materialului compozit fibră de sticlă include șase straturi:
- înfășurarea exterioară din bandă nețesută;
- stratul de rezistență – fibră de sticlă tocată + rășină;
- stratul intermediar – fibră de sticlă + nisip + rășină poliesterică;
- stratul de rezistență repetat;
- căptușeală din fire de sticlă și rășină;
- acoperire protectoare din fibră de sticlă nețesută.
Cercetările efectuate au arătat o rezistență mare la abraziune – după 100 de mii de cicluri de prelucrare cu pietriș, pierderile stratului protector au fost de 0,34 mm.
Producător #4 — compania Poliek
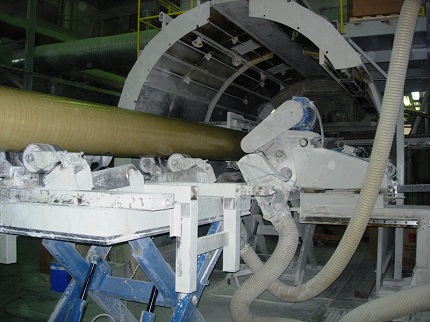
SRL «Poliek» produce diverse modificări ale produselor de țevi Fpipes din sticloplastic. Tehnica de fabricație (înfășurarea continuă oblică longitudinal-transversală) permite crearea unor țevi cu trei straturi cu diametru de până la 130 cm.
Materialele compozite polimerice sunt utilizate la fabricarea țevilor de cămașă, a elementelor coloanelor de ridicare a apei, a conductelor de alimentare cu apă și a sistemelor de încălzire.
Pe lângă țevile din fibră de sticlă, pe piață sunt prezentate multe produse din alte materiale – oțel, cupru, polipropilenă, metaloplastic, polietilenă etc. Acestea, datorită prețului lor mai accesibil, sunt utilizate activ în diverse domenii de uz casnic – montarea sistemelor de încălzire, alimentare cu apă, canalizare, ventilație și altele.
Vă puteți familiariza cu caracteristicile țevilor din diverse materiale în următoarele noastre articole:
- Țevi metaloplastice: tipuri, caracteristici tehnice, particularități de montaj
- Țevi și fittinguri din polipropilenă: tipuri de produse PP pentru asamblarea conductelor și metode de îmbinare
- Țevi de ventilație din plastic pentru evacuare: tipuri, caracteristici, aplicații
- Țevi și fittinguri din cupru: tipuri, marcaje, particularități ale amenajării conductelor din cupru
- Țevi de oțel: tipuri, sortiment, prezentare generală a caracteristicilor tehnice și a nuanțelor de montaj
Concluzii și material video util pe această temă
Tehnologia de fabricație și oportunitatea utilizării țevilor din fibră de sticlă:
Compararea tehnicii de înfășurare continuă și discontinuă a fibrei:
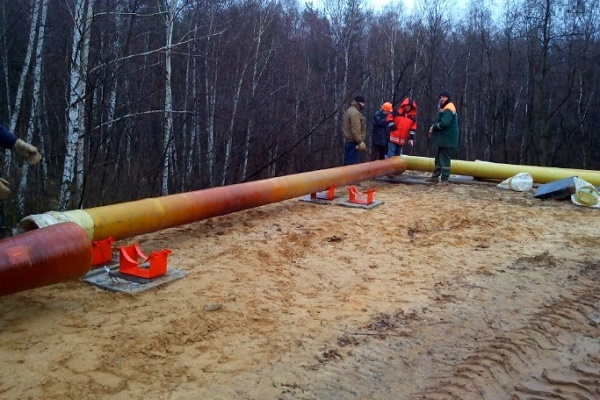
În construcțiile de case private, țevile din fibră de sticlă sunt utilizate destul de rar. Principalul motiv este costul ridicat, în comparație cu omologii din plastic. Cu toate acestea, în sectorul industrial, calitățile compozitului au fost apreciate la justa valoare, iar conductele metalice uzate sunt înlocuite în masă cu cele din fibră de sticlă.
După citirea articolului nostru, v-au rămas întrebări? Adresați-le în blocul de comentarii – experții noștri vor încerca să ofere un răspuns exhaustiv.
Sau poate doriți să completați materialul prezentat cu date actuale sau exemple din experiența personală? Scrieți, vă rugăm, părerea dumneavoastră sub acest articol.
 Țevi de cupru pentru încălzire: tipuri, specificații de marcare + particularități de utilizare
 Țevi pentru irigare la cabană: prezentare comparativă a diferitelor tipuri de țevi
 Cum să ascundeți țevile în baie: o prezentare a celor mai bune metode de mascare a conductelor
 Țevi de cupru pentru apă: marcarea sortimentului, domeniul de aplicare, avantaje
 Țevi metaloplastice: tipuri, caracteristici tehnice, particularități de montaj
 Cablu încălzitor pentru țevi de canalizare: tipuri, cum să alegeți și să efectuați corect montajul
 Cât costă racordarea la gaz a unei case private: prețul organizării furnizării de gaz
 Cele mai bune mașini de spălat cu uscător: clasamentul modelelor și sfaturi pentru cumpărători
 Ce este temperatura de culoare a luminii și nuanțele alegerii temperaturii lămpilor în funcție de nevoile dumneavoastră
 Înlocuirea cazanului pe gaz într-un apartament: documentarea înlocuirii + norme și cerințe principale
La vremea aceea, am ales greșit țevi din fibră de sticlă pentru alimentarea cu apă și, bineînțeles, mi-au provocat multe probleme. Se plângeau de particule de ceva neclar în apă, dar curgeau constant.