Țevi din polietilenă pentru conducta de gaz: tipuri și specificații de instalare a conductelor din polietilenă
Anterior, la construcția comunicațiilor industriale și casnice se utilizau țevi din fontă, oțel, cupru. Odată cu apariția polimerilor, care nu sunt inferiori produselor metalice ca rezistență, durabilitate și inerție la acțiunea substanțelor chimice, materialul pentru țevi a început să fie fabricat din polipropilenă, polietilenă, policlorură de vinil, polibutilenă etc.
Țevile din polietilenă pentru gazoduct s-au dovedit a fi foarte bune – practice, elastice, ușoare, care facilitează considerabil transportul și montajul. Dacă ați decis să gazificați o casă privată, nu ar fi inutil să aflați mai multe detalii despre caracteristicile tehnice, condițiile și metodele de montaj ale țevilor din polietilenă.
Cuprinsul articolului:
Țevi PND pentru gazoduct
Polietilena de joasă presiune se utilizează nu numai pentru fabricarea elementelor de gazoduct. Este folosită și pentru construirea altor comunicații – apeduct, canalizare, conducte tehnice de protecție. Tipurile de țevi diferă prin compoziție, caracteristici, marcaj.
Ne vom opri asupra produselor pentru transportul gazului, a căror producție respectă cerințele GOST R 50838-2009 (ediție învechită – GOST R 50838-95).
Tipuri și dimensiuni standard
Țevile polimerice sub presiune pentru gaz pot fi formate doar din polietilenă sau întărite cu straturi suplimentare.
Astfel, se disting trei tipuri:
- din polietilenă, inclusiv cele marcate cu dungi galbene;
- din polietilenă cu straturi de coextrudare plasate în interior sau exterior;
- din polietilenă cu înveliș protector termoplastic, care trebuie îndepărtat înainte de montaj.
Toate tipurile de material tubular sunt destinate transportului diferitelor gaze, conforme cu normele GOST 5542 și utilizate ca materie primă sau combustibil pentru nevoi industriale și casnice. Au fost adoptate restricții pentru utilizarea conductelor: presiunea maximă de lucru – 1,2 MPa, temperatura maximă de lucru -/+40°C.
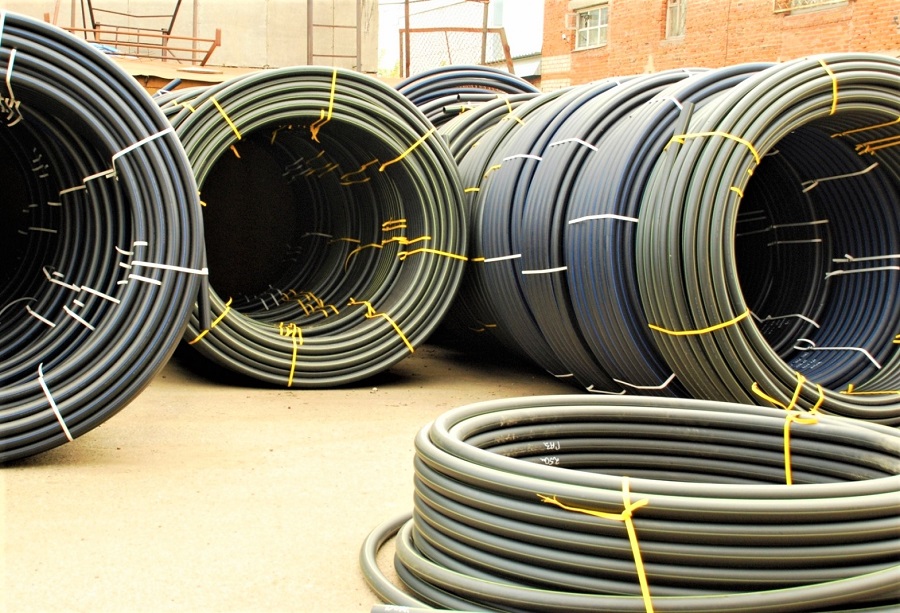
Produsele industriale sunt livrate în segmente de 5-24 m, multipli de 0,25 m, dar cel mai adesea de lungime medie, convenabilă pentru transportul cu echipamente speciale – de exemplu, 13 m. Înfășurarea țevii subțiri în colac implică lungimi variate, dar cel mai frecvent se întâlnesc colaci de 200, 500, 700 m. Este posibilă producerea de articole cu alte lungimi, dar numai cu acordul clienților.
În funcție de grosimea pereților și presiunea de lucru, țevile se împart în două tipuri:
- PE-80. Grosimea peretelui – 2-3 mm, presiunea de lucru – 3-6 MPa; potrivite pentru conducte de gaz și apă;
- PE-100. Grosimea peretelui – 3,5 mm, presiunea de lucru – 8-12 MPa; aceasta este o versiune îmbunătățită a PE 80, se remarcă prin rezistență termică și densitate ridicată.
PE (variante – PE, PE) în denumire este polietilenă, iar cifrele 80 și 100 sunt mărcile polietilenei.
Din punct de vedere al eficienței economice, marca PE 100 este utilizată la montarea conductelor de gaz de înaltă presiune sau în cazuri speciale – de exemplu, pentru reconstrucția unei magistrale vechi uzate sau pentru construirea de ramuri experimentale cu presiune de la 0,6 MPa și mai sus.
Caracteristici tehnice și marcaj
Pentru țevile din polietilenă fabricate în condiții de uzină se aplică cerințele enumerate în GOST R 50838-2009. Printre acestea se numără recomandări privind aspectul și proprietățile tehnice.
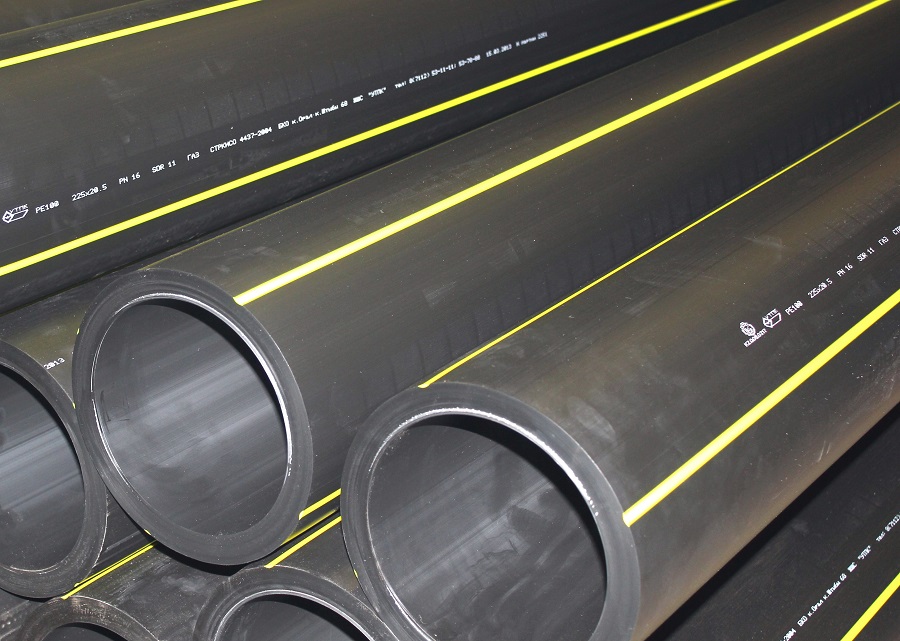
Din punct de vedere al culorii, există variabilitate:
- PE 80 – galbene;
- PE 100 – galbene, portocalii, negre cu benzi galbene/portocalii distribuite uniform.
În document sunt stipulate norme și pentru caracteristici precum rezistența la presiune internă constantă, alungirea la rupere, rezistența la propagarea fisurilor, stabilitatea termică, sudabilitatea.
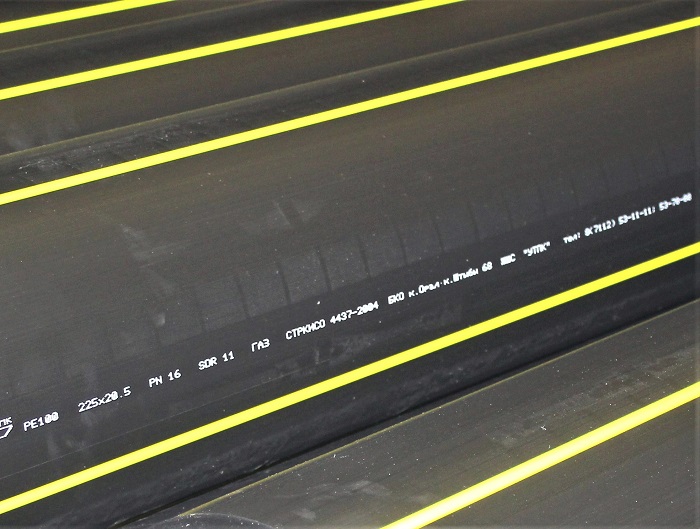
Marcajul nu trebuie să afecteze calitatea materialului, adică să provoace fisuri, umflături etc.
Literele și cifrele trebuie să fie ușor de citit, clare și inteligibile. Obligatorii sunt:
- marca comercială sau denumirea producătorului;
- denumirea convențională a țevii;
- data fabricației;
- diametrul nominal/grosimea peretelui;
- destinația;
- GOST.
Celelalte date – denumirea țării, numărul lotului etc. – se aplică la dorință.
De exemplu, să analizăm unul dintre modele:
OOO «Sfera» PE 80 SDR 11 — 150x10,5 GAZ GOST R 50838-2009
- OOO «Sfera» – producător
- PE-80 – tipul țevii din polietilenă
- SDR 11 – raportul dimensional standard
- 150 – diametrul
- 10,5 – grosimea peretelui
- GAZ – destinația
- GOST R 50838-2009 – documentul normativ
Prin marcaj se poate determina ușor dacă țevile sunt potrivite pentru uz casnic sau industrial, dacă corespund ca destinație și diametru.
Avantaje și dezavantaje ale polietilenei
Datorită calităților polietilenei, aceasta este utilizată pentru transportul unui tip periculos de combustibil precum gazul natural.
Printre principalele avantaje se numără următoarele calități:
- Proprietăți electroizolante. Polietilena este un dielectric complet, nu conduce curenți electrici. La montaj nu este necesară împământarea.
- Rezistență la acțiunea substanțelor chimice agresive, care pot fi prezente în sol sau în producție.
- Absența coroziunii, posibilitatea utilizării în medii umede.
- Plasticitatea, datorită căreia conducta este protejată de deplasările solului, dilatări la îngheț, lovituri de berbec.
- Pasivitate la transmiterea vibrațiilor acustice.
Gradul de rezistență la uzură este destul de mare – producătorii de țevi moderne PE pentru gaz oferă o garanție de la 30 la 50 de ani.
Printre dezavantaje se numără proprietatea polietilenei numită fotodegradare. Aceasta înseamnă că materialul îmbătrânește rapid și se sfărâmă sub acțiunea razelor ultraviolete. Pentru a îmbunătăți rezistența polietilenei la radiația solară, în material se adaugă pigment negru ca agent stabilizator.
Printre celelalte neajunsuri se numără intervalul mic de temperaturi de lucru al substanței transportate, permeabilitatea la oxigen, dependența caracteristicilor tehnice de temperatura exterioară.
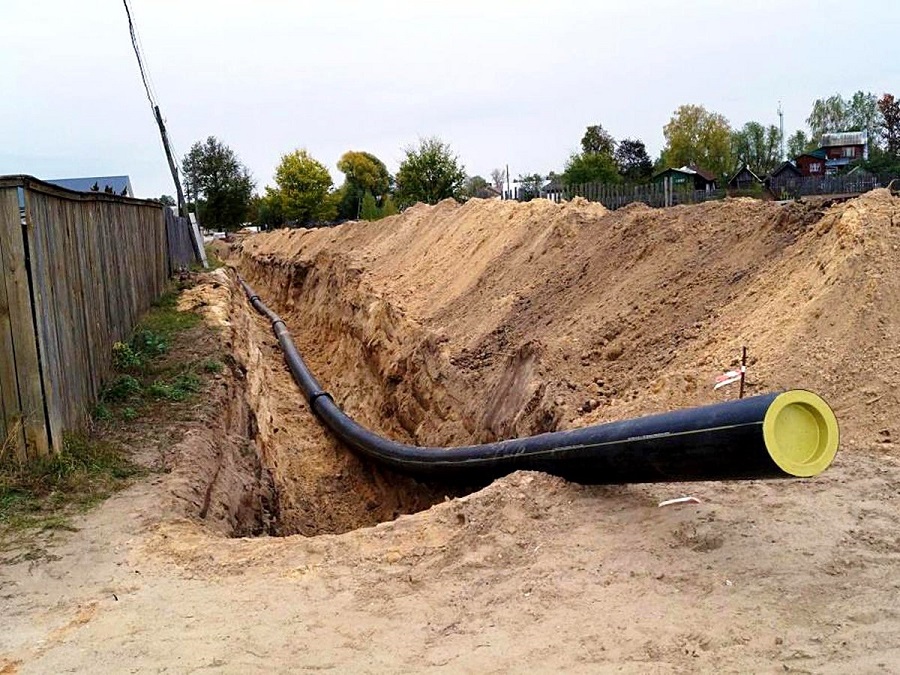
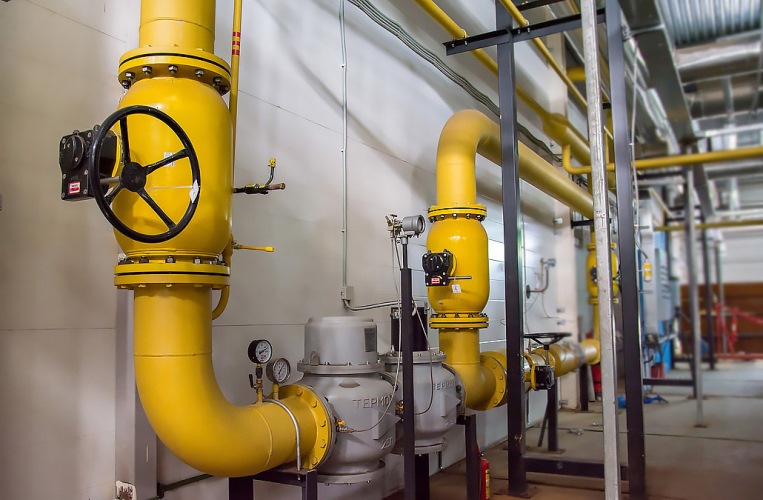
Din cauza neajunsurilor enumerate, conductele de gaz din țevi de polietilenă se utilizează doar în sol, iar pe porțiunile deschise se instalează analogi metalici.
Montajul țevilor de gaz din polietilenă
Este interzisă efectuarea pe cont propriu a montajului conductei de gaz către o casă privată sau un obiectiv industrial. Aceasta trebuie realizată de o organizație care deține o licență și dreptul justificat prin licență de a efectua acest tip de lucrări. Aceeași organizație se ocupă ulterior și de întreținere – efectuează verificări, testări sau lucrări de reparații.
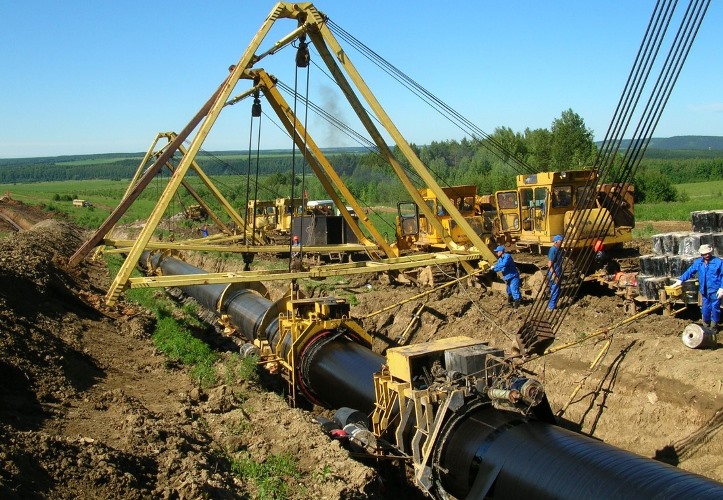
Mai întâi se obține autorizația pentru efectuarea lucrărilor de construcție, se creează un pachet de documentație de proiect și deviz și se stabilește axa de trasare geodezică. Apoi se efectuează pregătirea, care include amenajarea traseului, lucrări de terasament, transportul și așezarea țevilor, montarea instrumentului pentru sudură. Și abia apoi se trece direct la lucrările de montaj – așezarea și sudarea țevilor.
Prezentarea metodelor de îmbinare a țevilor
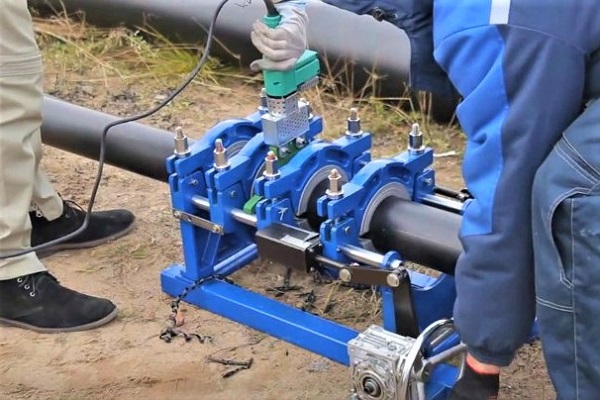
Polietilena se remarcă prin faptul că, la încălzire, își modifică proprietățile și se topește. Această calitate este utilizată pentru a crea îmbinări nedemontabile ale conductei de gaz – adică pentru sudarea țevilor.
Se evidențiază două metode de sudare:
- prin cap la cap, fără utilizarea elementelor de formă;
- cu mufă electrică, cu utilizarea fittingurilor electrorezistive.
Prima metodă se utilizează în scopuri industriale, pentru sudarea țevilor de diametru mare, a doua – pentru crearea ramificațiilor de gaz menajere de la magistrala centrală.
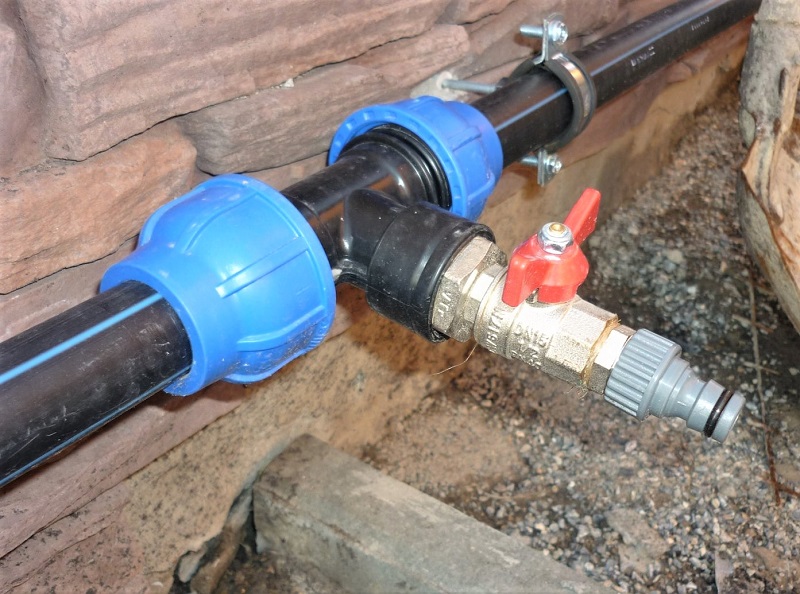
Dacă este necesară o îmbinare demontabilă, se utilizează a treia metodă – prin compresie. Capetele țevilor se îmbină cu fittinguri de presare, care, la nevoie, pot fi îndepărtate sau înlocuite.
Mai întâi, vom analiza modul în care se efectuează sudarea. Lucrările pregătitoare se desfășoară conform unui singur plan:
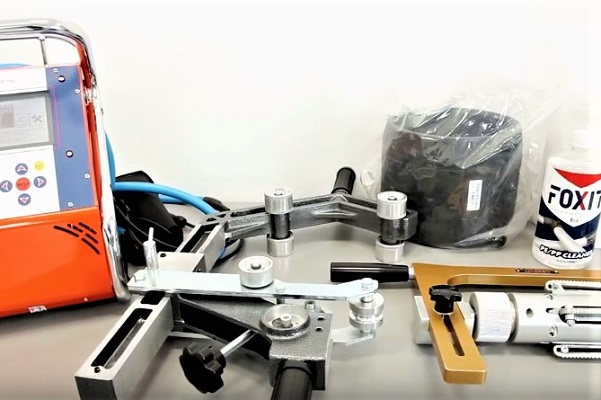
- Alegerea și verificarea materialelor pentru montaj și a uneltelor. Încălzitoarele, răzuitoarele și dispozitivele de fațetare se curăță, se îndepărtează resturile de polietilenă și praful, se șterg cu solvent. Suprafețele de frecare și ansamblurile se ung. Se aleg căptușelile și clemele potrivite diametrului.
- Alegerea parametrilor de sudare. Uneltele se programează, se introduc anumiți parametri în memoria echipamentului de încălzire.
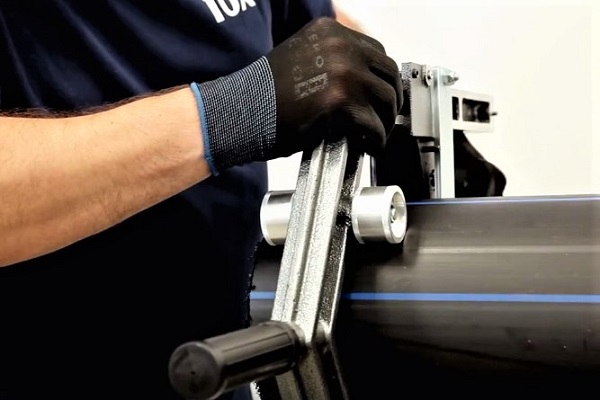
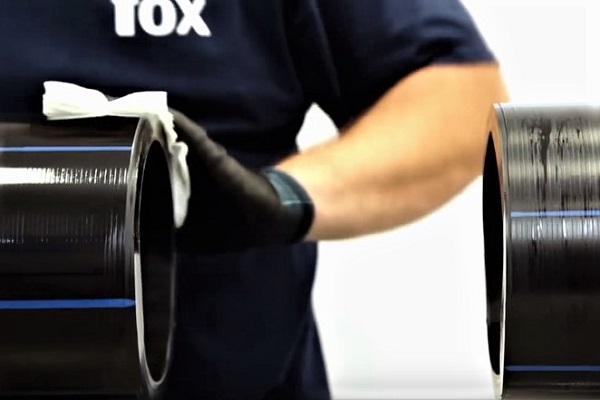
- Pregătirea zonei de lucru. Capetele țevilor se curăță de nisip, lut aderat, praf, se șterg. Capetele libere se acoperă cu dopuri. Capetele oxidate se curăță cu răzuitoare.
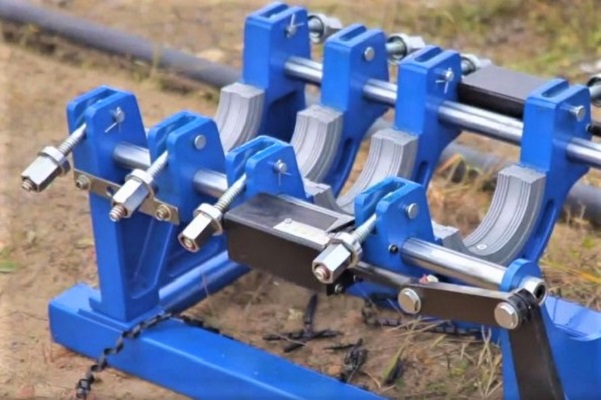
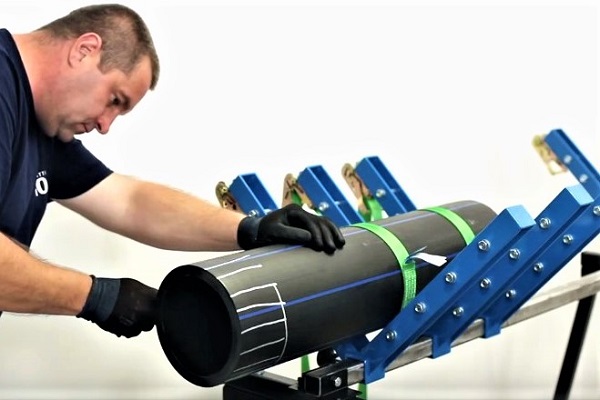
- Fixarea și centrarea țevilor. Înainte de sudare, este necesară eliminarea ovalității, astfel încât capetele țevilor se centrează, apoi se fixează în poziția corectă – exact unul în fața celuilalt.
- Prelucrarea capetelor. De pe suprafața capetelor se îndepărtează așchii cu grosimea de 0,1-0,3 mm. Decalajul dintre segmentele îmbinate cap la cap nu trebuie să depășească 0,3 mm. După curățare, trebuie efectuată sudarea, fără a permite murdărirea.
După lucrările pregătitoare, se efectuează sudarea.
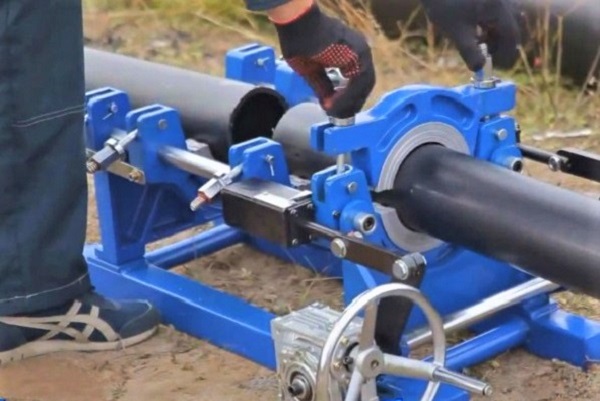
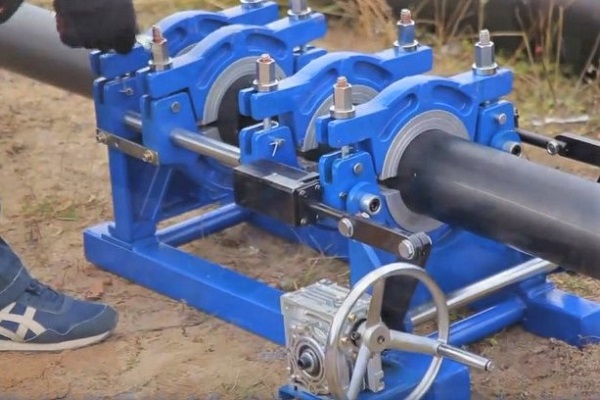
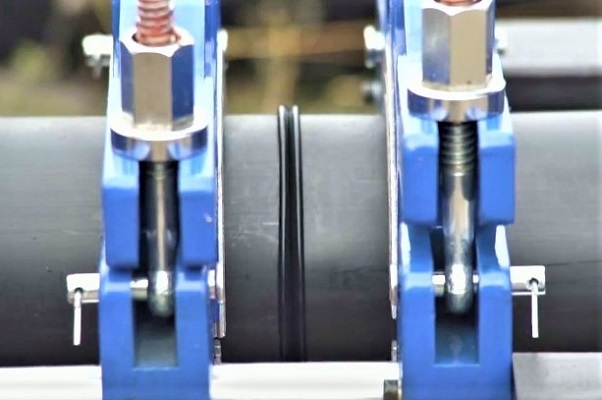
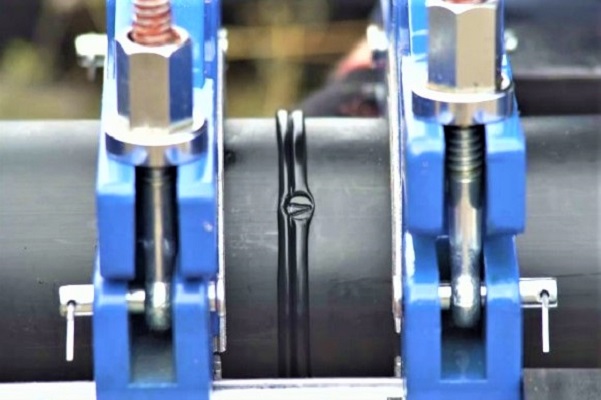
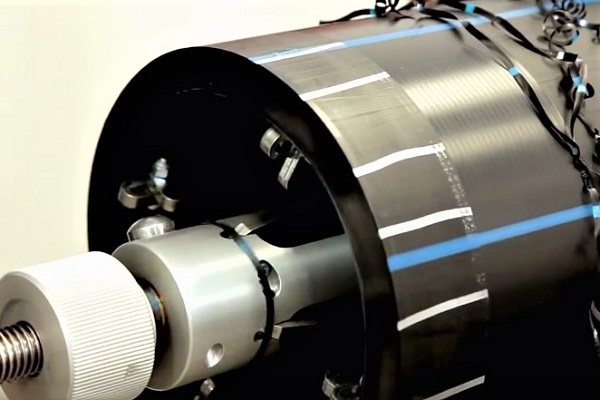
Îmbinarea la sudarea «cap la cap» are loc prin «creșterea împreună» a capetelor topite. Topirea poate fi obținută utilizând un instrument de încălzire cu element de lucru disc.
În procesul de sudare, este important să se ia în considerare criterii precum temperatura și timpul de topire, forța de presiune a capetelor, durata perioadei de tasare, presiunea în timpul tasării și timpul de răcire.
Ordinea lucrărilor:
Semnele unei cusături fiabile – o cicatrice uniformă și omogenă, imposibilitatea de a desface țeava prin aplicarea de forță. Îmbinarea sudată prin topire este considerată foarte rezistentă și nu necesită măsuri suplimentare de etanșare.
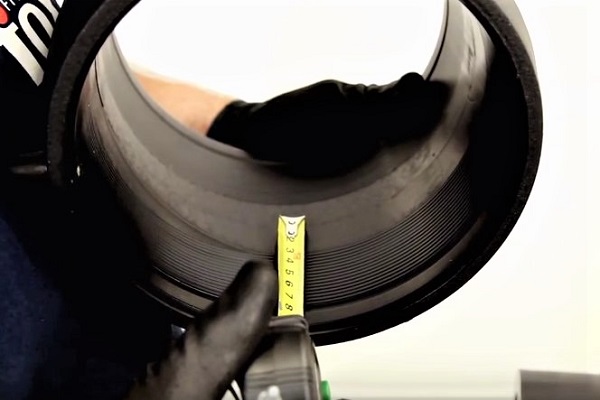
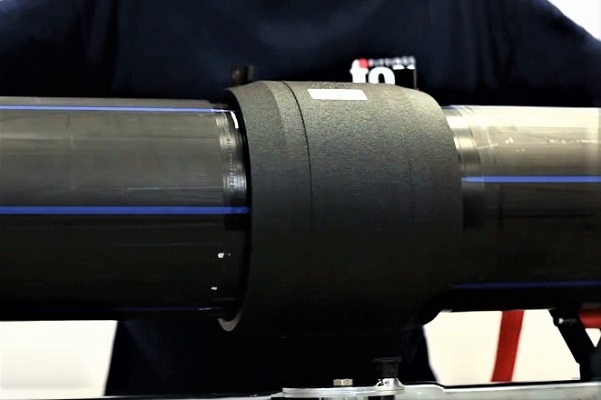
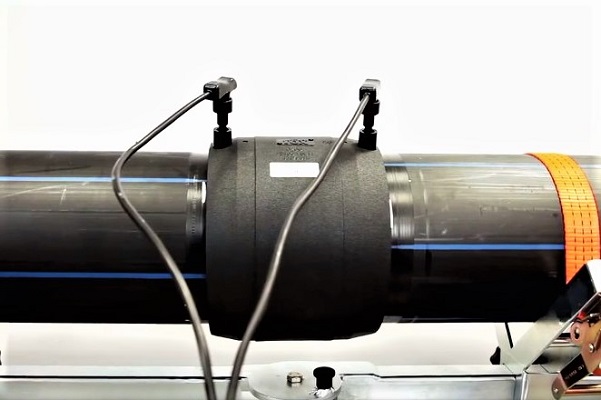
Al doilea mod – electrofuzațiunea cu mufă – se caracterizează prin prezența elementelor de conectare – mufe, adaptoare, coturi, teuri. Pe suprafața interioară a fittingurilor este fixată o spirală metalică care se încălzește de la curentul electric și topește polietilena. Ca rezultat, fittingurile „cresc” împreună cu țevile, formând îmbinări nedemontabile.
La alegerea elementelor pentru îmbinarea țevilor de polietilenă pentru gaz, precum și în timpul executării procedurii, este important să se ia în considerare parametri precum tensiunea curentului, timpul de sudare și de răcire.
Tehnologia este mai simplă decât cea a sudării cap la cap și se desfășoară în următoarea ordine:
Aparatele de sudură moderne sunt dotate cu un panou de comandă cu afișaj. Procedura se execută conform programului selectat în funcție de tipul țevii.
Conexiunile demontabile sunt utilizate extrem de rar la construcția conductei de gaz. Pentru aceasta se folosesc, de asemenea, fittinguri, dar acestea se fixează mecanic, fără încălzire.
Elementele de legătură sunt formate din două părți – inelul de strângere și corpul. În urma strângerii pieselor filetate rezultă o îmbinare rezistentă, dar instabilă. Dacă este necesară o fiabilitate suplimentară, părțile fittingului se strâng cu șuruburi și piulițe.
Reguli de amenajare a gazoductului PND
La montarea și exploatarea țevilor din polietilenă trebuie respectate o mulțime de reguli care asigură atât buna funcționare a conductei de gaz și a echipamentelor, cât și siguranța utilizatorilor.
Există o mulțime de interdicții privind amplasarea conductelor. De exemplu, nu se poate transporta gazul cu ajutorul țevilor PEHD în terenuri stâncoase și puternic sensibile la îngheț, precum și în terenuri de tasare de tipul 2. Dacă zona este predispusă la cutremure și se înregistrează o seismicitate de peste 6 grade, este necesar să se utilizeze un alt material pentru amplasarea comunicațiilor.
Dacă este permisă utilizarea țevilor PEHD, trebuie îndeplinite o serie de condiții. De exemplu, pe pante abrupte, este necesar să se protejeze conducta de gaz de posibila erodare a șanțurilor și să se ia măsuri suplimentare de consolidare a acestora.
La traversarea colectoarelor subterane sau a canalelor, a comunicațiilor de canalizare sau electrice, a puțurilor, țevile din polietilenă se introduc în manșoane metalice. Distanța de la suprafața conductei de gaz până la peretele interior al manșonului este de cel puțin 10 cm.
Într-un singur șanț se pot amplasa două sau mai multe conducte de gaz, dar cu asigurarea accesului la fiecare ramură pentru întreținere sau reparații.
În regiunile nordice, unde temperatura scade sub -40°C, adâncimea de montaj crește până la 2,0-3,2 m.
Despre modul în care se realizează amplasarea liniei de gaze în manșon cu introducerea acesteia în casa care urmează să fie alimentată cu gaz, vă va informa articolul următor, pe care îl recomandăm tuturor proprietarilor de proprietăți rurale.
Concluzii și material video util pe această temă
Reguli de sudare prin metoda cuplajelor electrorezistive:
Despre particularitățile sudurii cap la cap:
Cum funcționează aparatul de sudură pentru țevi PEHD:
Utilizarea țevilor din polietilenă pentru gazificarea obiectivelor industriale și rezidențiale a devenit tradițională.
PEHD este un material rezistent și fiabil, care nu inspiră îngrijorare. Dar montarea conductei de gaz trebuie efectuată exclusiv de către montori de rețele de gaze, cu experiență și care cunosc tehnologia sudurii polietilenei.
Vă rugăm să lăsați comentarii în formularul bloc de mai jos, să încărcați fotografii pe tema articolului, să adresați întrebări. Împărtășiți propria dumneavoastră experiență în amenajarea unei conducte de gaz din polietilenă. Nu este exclus ca informațiile și recomandările prezentate de dumneavoastră să fie utile vizitatorilor site-ului.
 Țevi de cupru pentru gaz: specificații și norme de instalare a conductelor de cupru
 Instalarea conductei de gaz într-un manșon prin perete: specificațiile nodului de introducere a țevii de gaz în casă
 Presurizarea conductei de gaz: cum se efectuează testele de control ale etanșeității
 Ieșirea conductei de gaz din pământ: cerințe și particularități de amenajare a nodului de ieșire
 În bloc se schimbă țevile de gaz: nuanțele înlocuirii țevilor de gaz într-un bloc de apartamente
 Cum să mutați o țeavă de gaz în apartament: reguli de mutare și sfaturi privind amplasarea
 Cât costă racordarea la gaz a unei case private: prețul organizării furnizării de gaz
 Cele mai bune mașini de spălat cu uscător: clasamentul modelelor și sfaturi pentru cumpărători
 Ce este temperatura de culoare a luminii și nuanțele alegerii temperaturii lămpilor în funcție de nevoile dumneavoastră
 Înlocuirea cazanului pe gaz într-un apartament: documentarea înlocuirii + norme și cerințe principale