Presă pentru brichete de combustibil: variante de fabricare a instalațiilor pentru presarea rumegușului făcute manual
Încălzirea cu rumeguș sau așchii – o practică obișnuită pentru locuitorii țării noastre, preluată din țările europene. Popularitatea lor se datorează ieftinității materiei prime și a puterii calorice specifice bune la ardere. Realizând o presă de casă pentru brichete, puteți obține un combustibil de calitate aproape pe gratis.
Vă vom spune cum să confecționați o mașină simplă și ieftină pentru fabricarea combustibilului brichetat. În articolul propus de noi este prezentată construcția, sunt oferite sfaturi de asamblare. Sunt prezentate tehnologia de producție și cerințele pentru materialul lemnos brut.
Cuprinsul articolului:
Tehnologia de creare a brichetelor
Fabricarea prin presare a peletelor și brichetelor din deșeuri de prelucrare a lemnului – un proces de mult elaborat. De aceea, la crearea unei mașini de casă pentru obținerea “lemnelor euro” de calitate, nu este nevoie să inventați nimic, ci puteți aplica deja realizările existente.
Descrierea fizicii procesului
Utilizarea materialului lemnos vrac pentru încălzire își găsește aplicarea în cazane și sobe mici. Rumegușul oferă aceeași energie ca lemnul de masă și umiditate similare, însă depozitarea lor în stare naturală duce la apariția murdăriei și prafului. De aceea, astfel de deșeuri se presează în brichete de diferite forme.
Cu unele aproximări se poate spune că lemnul este compus din celuloză și o substanță care o leagă – lignina. Fiecare exemplar de rumeguș și așchii își păstrează integritatea datorită acestui polimer. Pentru a stabili legături solide între bucățile individuale, acestea trebuie de asemenea lipite.
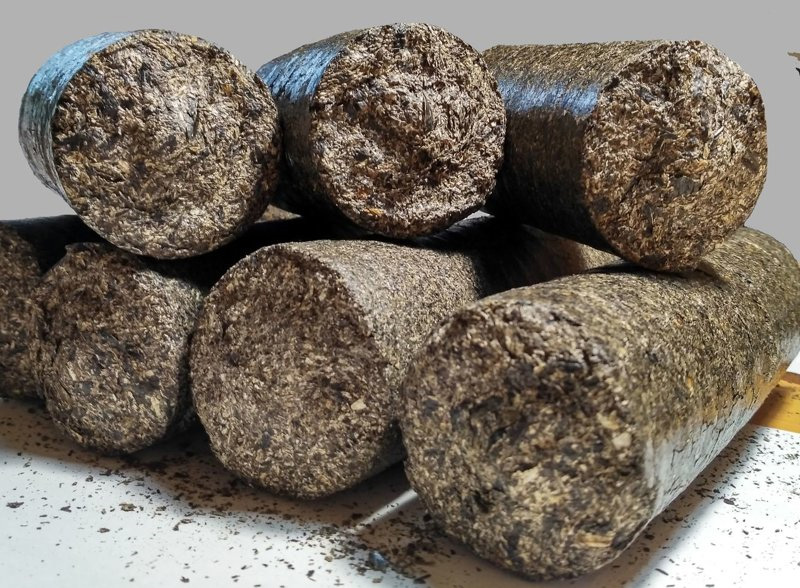
În procesul de presare, asupra rumegușului se exercită o presiune puternică, în urma căreia se eliberează lignina și lipește materialul în formă. Această legătură, desigur, nu este la fel de puternică ca în lemnul masiv, dar este suficientă pentru ca bricheta rezultată să nu se destrame.
Cantitatea de lignină din lemn în raport cu masa uscată depinde de specia de arbori:
- brad: 30 %;
- pin: 27 %;
- molid: 27 %;
- plop tremurător: 22 %;
- mesteacăn: 19 %.
Cu cât procentul de lignină este mai mare, cu atât presiunea necesară pentru extragerea acesteia este mai mică. De aceea, este mai ușor să produceți singur brichete pe bază de rumeguș de brad decât de mesteacăn.
Pe lângă presa clasică pentru producerea combustibilului din materiale vrac, există și o mașină de extrudare. Esența funcționării sale constă în faptul că, sub acțiunea unui melc, materialul trece printr-un canal care se îngustează treptat.
Ca urmare, se creează o presiune foarte mare. Cu toate acestea, realizarea acestei variante în condiții casnice este dificilă și necesită cunoștințe specifice, de aceea este mai bine să optați pentru modelele cu matriță de presare.
Utilizarea substanței adezive
În producția industrială de combustibil presat, se utilizează mașini pentru a crea o presiune în intervalul 500 – 3000 atm. La unii producători (de exemplu, firma germană “RUF”), formarea brichetei are loc printr-o combinație de comprimare cu o forță de 2000 atm și încălzirea materiei prime la temperatura de 150°C. Densitatea acestor produse atinge 1.2 kg/dm3.
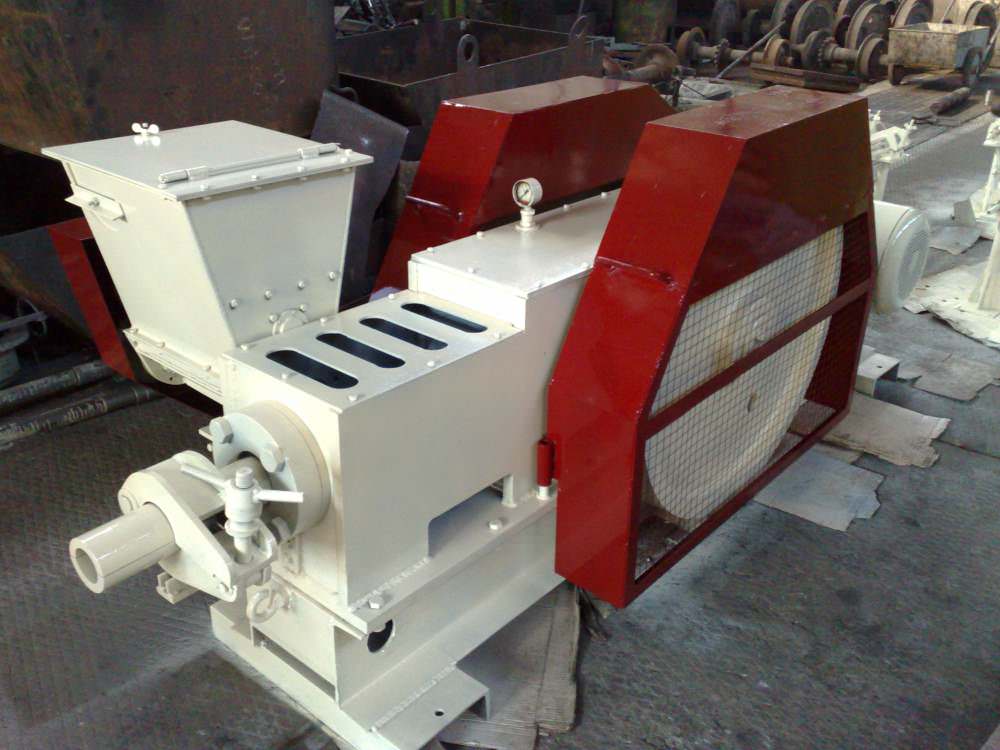
Dacă realizați o presă pentru brichete din materiale la îndemână cu propriile mâini, nu veți putea obține astfel de caracteristici. Prin urmare, produsele vor avea cu siguranță o densitate mai mică și se vor caracteriza printr-o tendință crescută de a se sfărâma.
Pentru a compensa eliberarea insuficientă a ligninei și a obține o rezistență mai mare a brichetelor din rumeguș, se poate adăuga o substanță adezivă externă, cum ar fi:
- Argilă lichidă. Fracția de masă necesară a acestui liant dizolvat în apă este de la 5% la 10% din greutatea totală.
- Carton ondulat umed.
- Cel mai ieftin clei de tapet diluat în apă.
Raportul procentual de carton ondulat sau clei se determină experimental, deoarece depinde de mărimea rumegușului, umiditatea acestuia și presiunea creată în formă.
Cerința față de materia primă utilizată
Chiar și atunci când se utilizează echipamente industriale, este dificil să se obțină brichete sau peleți de calitate din deșeuri lemnoase dacă grosimea acestora depășește 4 mm. Mărimea materialului pentru dispozitivele de casă trebuie să fie mai mică. Acest lucru se datorează presiunii mai scăzute și lipsei încălzirii materiei prime.
În mod ideal, diametrul rumegușului și grosimea așchiilor nu ar trebui să depășească 2 mm. Marea majoritate a deșeurilor lemnoase se încadrează în acești parametri.
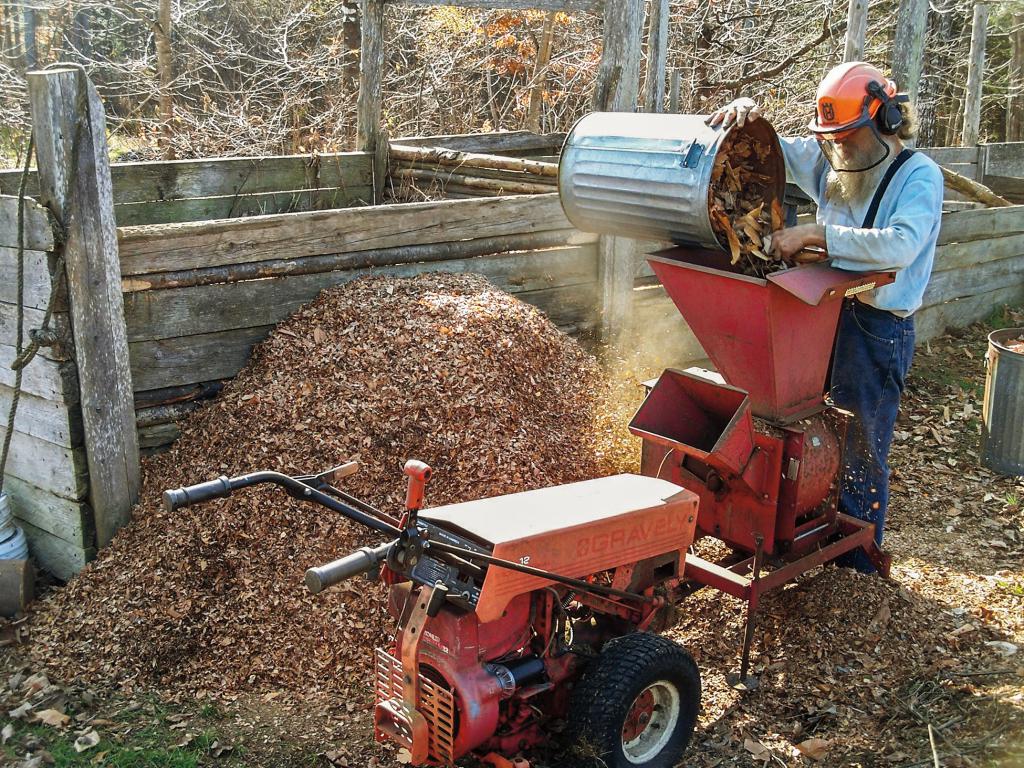
Dar există cazuri în care materia primă este contaminată cu crenguțe mici, așchii sau coajă (bucăți de scoarță). Atunci, înainte de presare, pentru a obține o masă omogenă, este necesară o pregătire prealabilă – mărunțirea materialului prin trecerea acestuia printr-o mașină de mărunțit.
Pentru a obține o densitate bună a brichetei, trebuie evitată materia primă contaminată cu iarbă, nisip sau sol. Stratul de sol vegetal, spre deosebire de argilă, nu are proprietăți liante, astfel încât produsul presat se va sfărâma ușor.
De asemenea, trebuie respectată condiția privind procentul de scoarță – acesta nu trebuie să depășească 5%. Nu se poate măsura, dar vizual, rumegușul cu un volum semnificativ de coajă arată mai închis la culoare. Rumegușul trebuie să fie uscat. Umiditatea ridicată duce la o friabilitate mai mare a brichetei și la scăderea puterii calorifice specifice.
Vara, materia primă poate fi uscată fie la soare, fie într-o încăpere ventilată. Iarna, uscarea trebuie efectuată pe verandă sau într-o altă anexă cu o temperatură ușor pozitivă. Pentru o evaporare mai intensă, se poate folosi ventilația forțată.
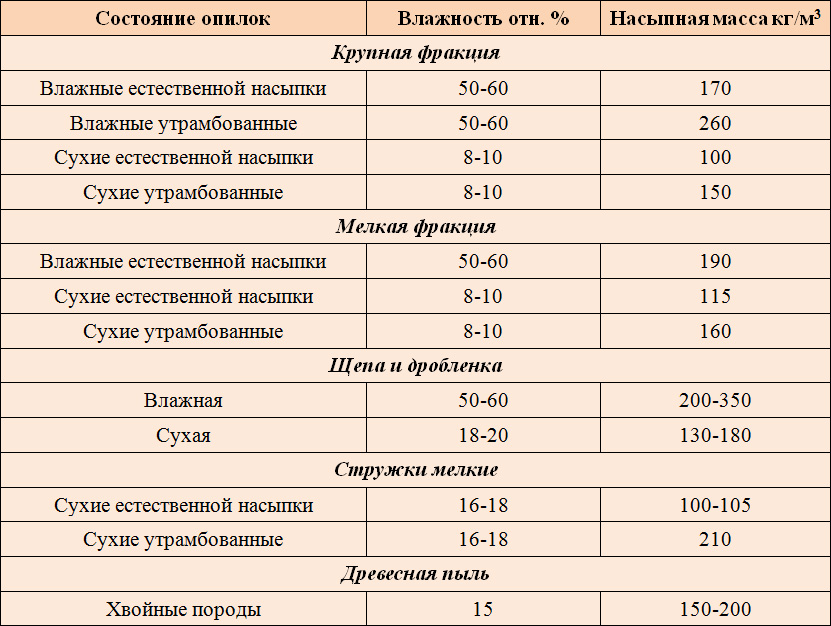
Dacă presiunea din presa artizanală pentru fabricarea brichetelor din rumeguș este insuficientă pentru eliberarea ligninei, materia primă nu se usucă, ci, dimpotrivă, se înmoaie în apă împreună cu un liant suplimentar. În acest caz, la amestecare se obține o mai bună omogenitate, iar excesul de umiditate va fi eliminat la compactare.
Elementele principale ale presei
Elementele principale ale unei prese obișnuite sunt forma de presare (un recipient în care se introduce materialul vrac), pistonul și mecanismul de generare a presiunii. Nu este dificil să le realizăm singuri, deoarece sunt tipice pentru mașinile de brichetare.
Dispozitivul matriței de presare
Recipientul în care se toarnă rumegușul sau așchiile se numește formă de presare sau cameră. Geometria acestuia va determina parametrii brichetei.
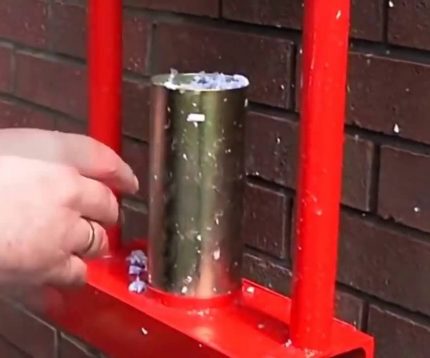
De obicei, camera este construită dintr-un rest de țeavă rotundă sau profilată din oțel. Baza pistonului, care intră în recipient, este tăiată dintr-o placă cu pereți groși (de cel puțin 3 mm grosime).
La fabricarea formei de presare, trebuie luat în considerare raportul următoarelor mărimi:
- aria secțiunii formei de presare (s, cm2);
- presiunea aplicată asupra pistonului (u, kgf);
- presiunea specifică asupra materiei prime (p, kgf/cm2);
Aceste mărimi sunt legate prin relația:
p = u / s
Brichetele cu un liant suplimentar își păstrează bine forma dacă sunt formate la o presiune specifică mai mare de 150 atm. (1 atm. ≈ 1 kgf/cm2). Pe baza capacității forței create de piston, se calculează aria secțiunii transversale a camerei.
De exemplu, dacă există un cric hidraulic de 10 tone, atunci:
s < u / p = 10000 / 150 = 67 cm2.
Pentru astfel de condiții, se potrivește o țeavă pătrată profilată cu lungimea laturii de 80 mm sau o țeavă rotundă cu diametrul nominal de până la 90 mm.
Lungimea brichetului obținut (l) depinde de înălțimea matriței (h), de densitatea materiei prime în stare uscată inițială (q1) și brichetată (q2):
l = h * (q1 / q2)
Mai mult, după prima comprimare, se poate adăuga din nou așchii în pahar și se poate repeta procedura. În acest fel, lungimea produsului obținut poate fi adusă aproape de înălțimea camerei de presare.
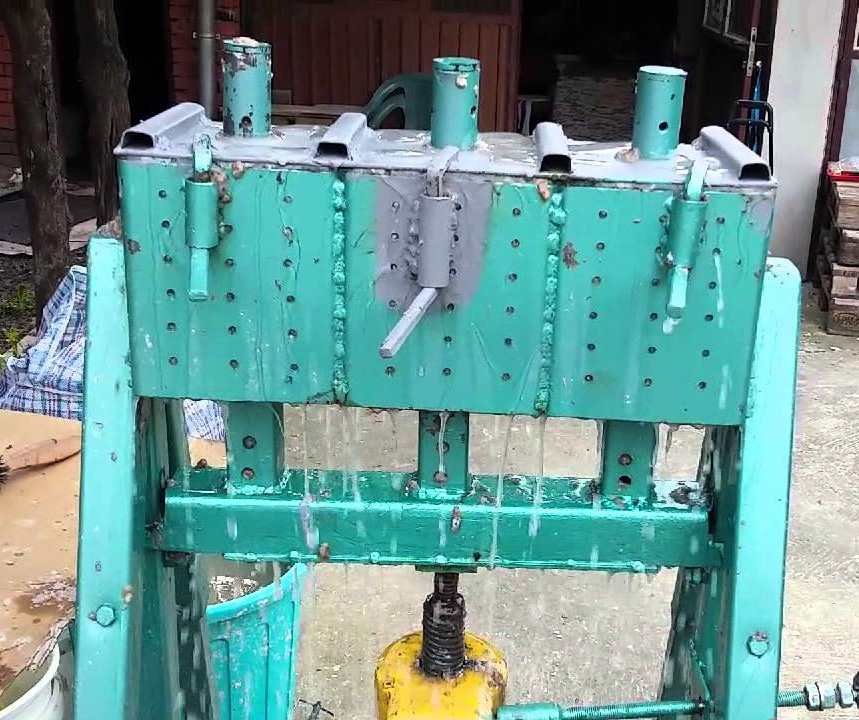
În timpul comprimării rumegușului, are loc eliberarea umezelii din brichet. Pentru ca aceasta să iasă liber, camera este perforată cu găuri mici, dar frecvent amplasate.
După formarea brichetului, acesta trebuie scos din matriță. Utilizarea unui arc și a unui fund fals, așa cum se recomandă adesea pe internet, nu este practică. Presiunea ridicată comprimă complet arcul, astfel încât, în timp, forma acestuia se deformează, ceea ce duce la pierderea proprietăților sale.
Prin urmare, trebuie fie să se facă un fund detașabil al matriței și să se împingă brichetul, fie să se construiască un pahar demontabil. În al doilea caz, va fi necesar să se realizeze o cămașă suplimentară dintr-o bară.
Metode accesibile de creare a presiunii
Există trei metode comune de atingere a presiunii, care sunt potrivite pentru o presă fabricată manual pentru obținerea brichetelor de combustibil: utilizarea unei pârghii, a unui cric hidraulic sau a unui șurub. Fiecare dintre ele are avantajele sale, iar implementarea lor în practică nu este foarte complicată.
Utilizarea forței musculare și a pârghiei
De obicei, se folosește o țeavă metalică drept pârghie. Aceasta nu trebuie să se îndoaie sub acțiunea forței musculare umane. De exemplu, o țeavă de apă armată cu diametrul de 40 sau 50 mm și grosimea peretelui de 4–4.5 mm este potrivită.
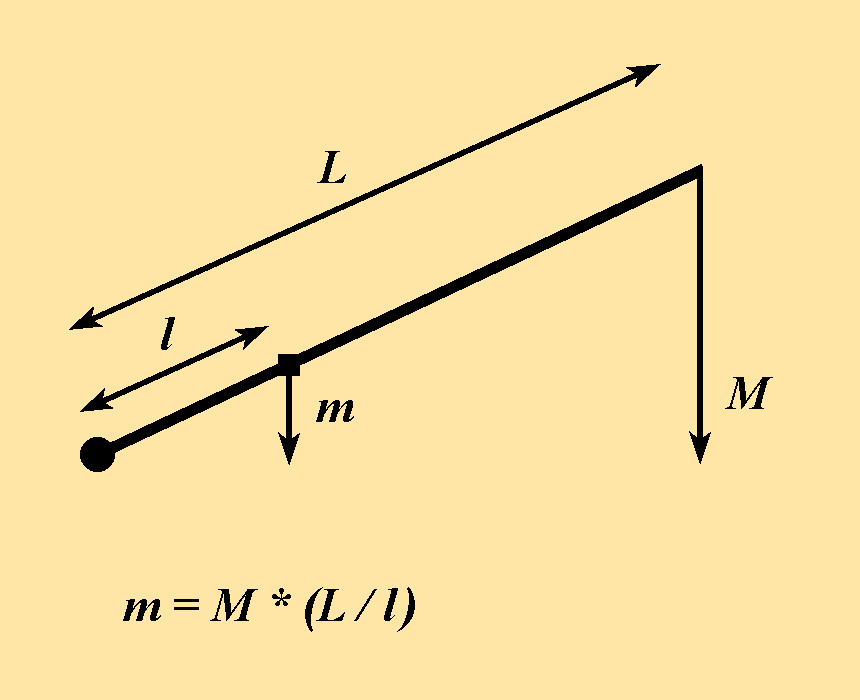
Lungimea pârghiei și distanța de la punctul de sprijin la conexiunea cu pistonul se aleg nu numai în funcție de atingerea presiunii necesare. Un alt parametru important este adâncimea de imersare a pistonului în pahar (h, cm).
Se calculează după formula:
h = R * (l / L)
Aici R (cm) – înălțimea la care va coborî capătul pârghiei.
Este de dorit să se realizeze construcția astfel încât adâncimea de imersiune a pistonului să fie suficientă pentru formarea brichetei fără re-comprimare, cu adăugarea prealabilă a materialului. Acest lucru va crește considerabil ritmul de producție.
Adâncimea necesară de imersiune a pistonului (h, cm) se poate calcula cunoscând densitatea uscată inițială (q1) și cea brichetată (q2) a materiei prime și înălțimea paharului (H):
h = H * (1 – q1 / q2)
Dacă din anumite motive a apărut o eroare (de regulă, din cauza determinării incorecte a valorii densității inițiale a materiei prime) și adâncimea de imersiune a pistonului este insuficientă pentru a conferi duritatea necesară produsului, atunci nu este obligatoriu să refaceți întreaga construcție.
Se poate fie reduce înălțimea paharului, fie, adăugând rumeguș, presa o singură brichetă în două sau trei treceri.
Utilizarea cricului hidraulic
Pentru a crea o presiune puternică, se folosesc dispozitive hidraulice, cum ar fi cricurile obișnuite de tip sticlă. De regulă, într-o gospodărie unde există o mașină sau alt echipament, astfel de agregate hidraulice există, însă capacitatea lor de încărcare poate fi insuficientă.
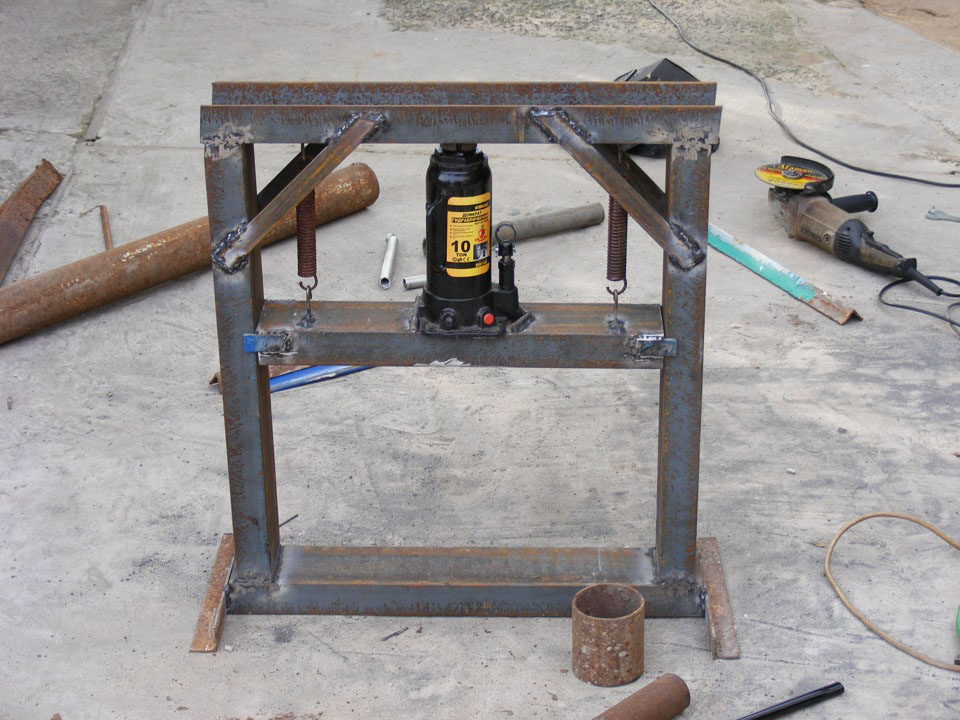
Cricurile nu sunt scumpe. De exemplu, modelele proiectate pentru 30-40 de tone pot fi achiziționate cu mai puțin de 250 de lei. Iar cu astfel de parametri se pot obține brichete cu secțiune mare sau chiar mai multe (3-5) exemplare de dimensiuni obișnuite.
Pentru obținerea mai multor brichete simultan, numărul necesar de forme de presare se așează în rând. Cadrul mobil intermediar trebuie să fie rezistent, pentru a nu se deforma în timp. Cel mai bine este să fie realizat dintr-o grindă cu dublu T sau dintr-un țeavă profilată cu pereți groși.
Procesul de presare în sine durează mai mult decât în cazul utilizării unei construcții cu pârghie. Cu toate acestea, utilizarea unui cric hidraulic puternic permite realizarea unei presiuni specifice mult mai mari asupra semifabricatului. Brichetele devin mai uniforme și mai dense și au deja un aspect comercial atractiv.
Mecanism de presare cu șurub
Principiul de funcționare al presei manuale cu șurub este similar cu cel al presei cu pârghie, doar că forța aplicată este transmisă la un unghi de 90°. Cu cât diametrul mânerului este mai mare și pasul filetului mai mic, cu atât coeficientul de multiplicare a presiunii este mai mare.
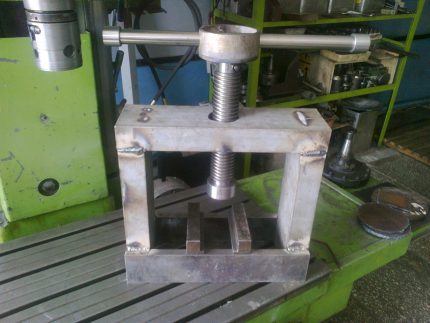
O astfel de construcție permite, de asemenea, crearea unei presiuni mai mari decât o mașină bazată pe un mecanism cu pârghie. Un dezavantaj semnificativ al acesteia este viteza de lucru cea mai lentă dintre opțiunile prezentate.
Cu toate acestea, printre avantaje se numără:
- simplitatea construcției;
- posibilitatea de a cumpăra o astfel de presă la un preț mic, cu o modificare minoră pentru nevoile de brichetare;
- dimensiunea mică.
Atunci când lucrați cu o presă cu șurub, nu trebuie să o utilizați “la limită”, când forța fizică nu mai este suficientă pentru a roti mecanismul. În acest caz, asupra filetului acționează pe de o parte forța aplicată de om, iar pe de altă parte (la 90°) – forța de rezistență a brichetului obținut. Acest lucru va duce la uzura rapidă a filetului sau la ruperea acestuia.
Pentru a nu exagera și a nu strica mecanismul, trebuie să obțineți un rezultat satisfăcător pe probele de testare și fie să instalați un dispozitiv de blocare, fie să faceți un marcaj cu marker pe filet, indicând poziția sa maximă admisă.
Concluzii și material video util pe această temă
Realizarea unei prese cu pârghie de casă. Fabricarea pieselor principale și descrierea principiului de funcționare:
Modificarea construcției mașinii și procesul propriu-zis de presare a brichetelor:
Mașină pentru obținerea simultană a mai multor brichete pe baza unui cric hidraulic:
Realizarea independentă a unei mașini pentru brichetarea rumegușului nu este dificilă. Puteți alege între principiul cu pârghie, hidraulic sau cu șurub pentru crearea presiunii. Dar trebuie să rețineți că calitatea produselor fabricate va depinde nu doar de mecanismul asamblat, ci și de pregătirea materiilor prime.
Un proces bine organizat va ajuta la asigurarea gospodăriei cu un combustibil de calitate și ieftin și chiar la stabilirea vânzării acestuia.
Doriți să povestiți despre cum ați făcut brichete pentru încălzire cu propriile mâini? Aveți recomandări valoroase pe tema articolului, pe care sunteți dispus să le împărtășiți cu vizitatorii site-ului? Vă rugăm să scrieți comentarii în blocul de mai jos, aici publicați și fotografii și adresați întrebări.
 Colectorul de distribuție a încălzirii făcut manual: scheme și particularități de asamblare
 Fereastra pentru centrala termică pe gaz a casei private: norme legislative pentru vitrarea încăperii
 Grupul de siguranță pentru încălzire: construcție, principiu de funcționare, reguli de selecție și montare
 Cât costă racordarea la gaz a unei case private: prețul organizării furnizării de gaz
 Cele mai bune mașini de spălat cu uscător: clasamentul modelelor și sfaturi pentru cumpărători
 Ce este temperatura de culoare a luminii și nuanțele alegerii temperaturii lămpilor în funcție de nevoile dumneavoastră
 Înlocuirea cazanului pe gaz într-un apartament: documentarea înlocuirii + norme și cerințe principale