Metode de îmbinare a țevilor de gaz și tehnici de etanșare a conexiunilor

Ați observat câte metode diferite pot oferi meșterii experimentați pentru a rezolva aceeași sarcină? Montarea conductelor de gaz nu face excepție. Astfel, îmbinarea țevilor de gaz de către specialiștii în gaze se realizează cu ajutorul diferitelor materiale și tehnici. În arsenalul meșterilor se află filetarea și sudarea, lipirea și flanșele. Ei folosesc activ atât metode verificate de zeci de ani, cât și tehnici apărute recent.
Cunoscând metodele de bază, înțelegând uneltele și materialele moderne, este mai ușor să urmăriți corectitudinea executării lucrărilor, să controlați acțiunile specialiștilor invitați.
În acest articol am prezentat descrierea principalelor variante de fixare a țevilor de gaz, a metodelor de etanșare a îmbinărilor. După ce o veți citi, Dumneavoastră veți înțelege tipurile de țevi, particularitățile materialelor, tehnologiile de lucru cu acestea. O atenție deosebită am acordat metodelor de verificare a conexiunilor deja realizate, deoarece de corectitudinea lor depinde siguranța exploatării echipamentelor de gaz menajere.
Cuprinsul articolului:
Particularitățile îmbinării țevilor de gaz
Mult timp, conducta de gaz a fost formată exclusiv din țevi metalice de diferite diametre. Materialul era apreciat pentru posibilitatea de a crea o conductă fără suduri, capabilă să mențină o etanșeitate absolută sub presiune înaltă.
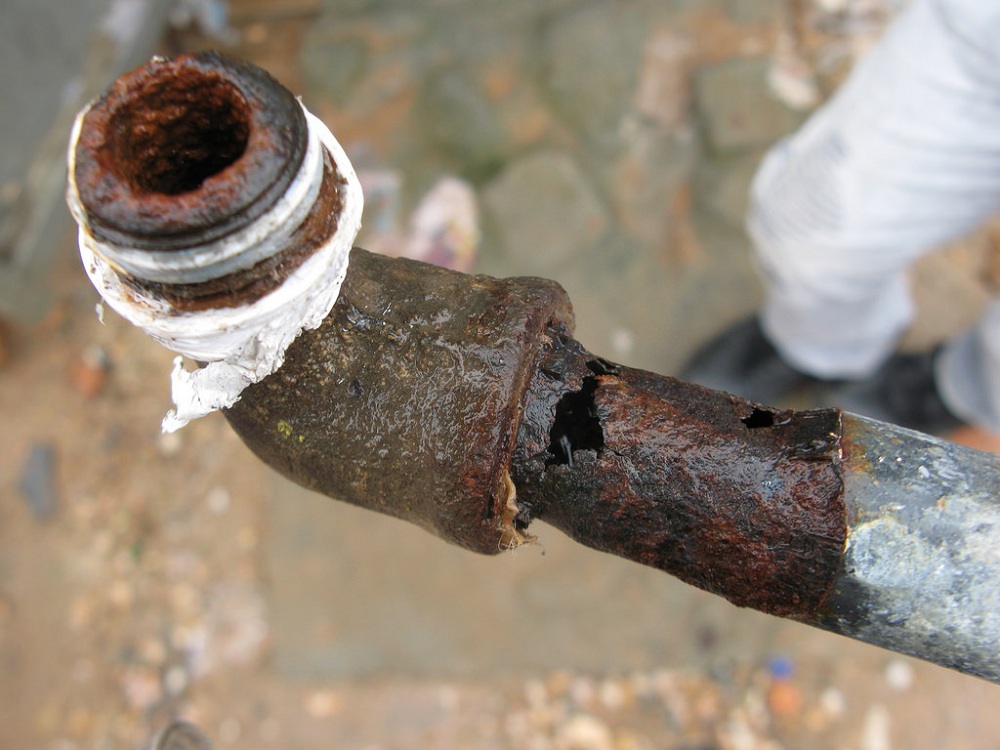
Căutarea altor variante a fost determinată de un dezavantaj semnificativ al aliajului metalic – sub acțiunea umidității, după câțiva ani de exploatare, acesta începea să ruginească, punând în pericol integritatea conductei.
Atunci au început să apară țevi din alte materiale:
- Cupru, al cărui avantaj este considerat rezistența la coroziune, iar dezavantajul – capacitatea de a menține integritatea la o presiune scăzută, care nu depășește 5 kPa.
- Oțel cu conținut scăzut de carbon, care nu este afectat de rugină. Dezavantajul său este dificultatea de prelucrare și costul ridicat. De aceea, pentru construcția gazoductelor se folosesc țevi din PVC cu împletitură exterioară din oțel.
- Polietilena. Elastic și ușor, acest material nu conduce electricitatea, costă mai puțin decât alte alternative și suportă transformări puternice fără a-și pierde integritatea.
Mai multe detalii despre diferitele tipuri de țevi de gaz și particularitățile alegerii lor pot fi citite în acest material.
Elementele care conectează conducta principală și ramura care duce la consumator au început să fie fabricate din cauciuc. Pentru astfel de conexiuni se alege cauciuc termorezistent, care nu tinde să se usuce în cazul unei insolații excesive.
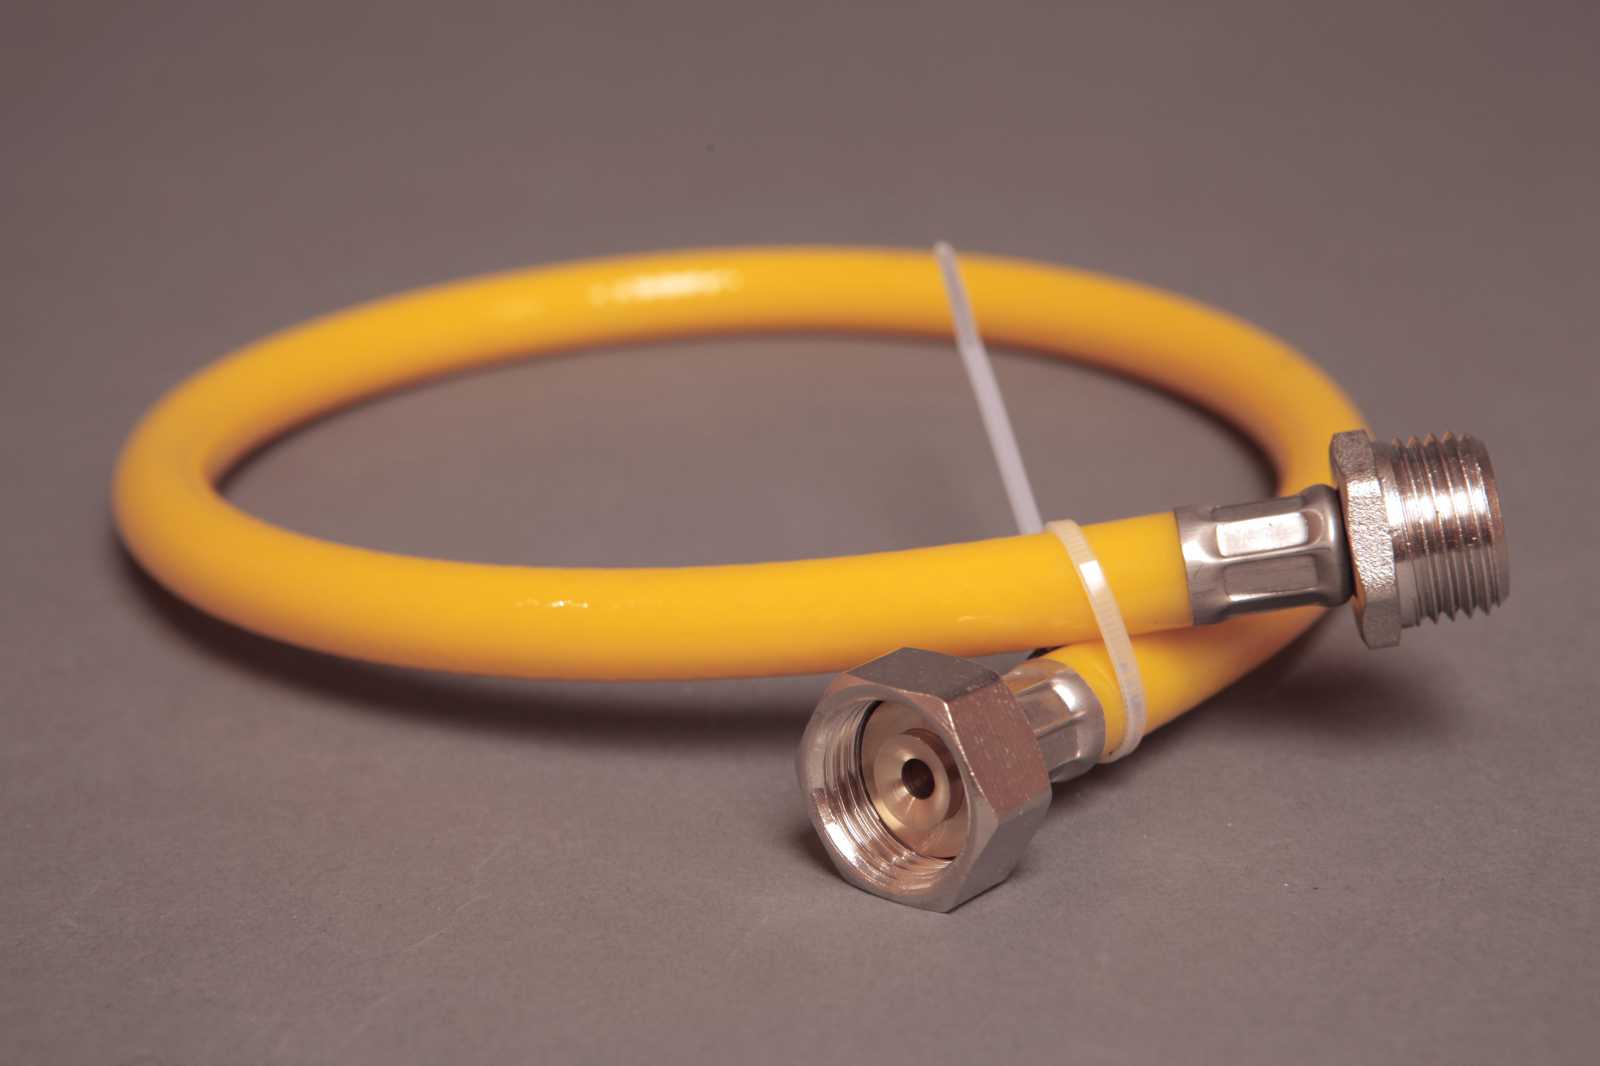
Alegerea materialului este determinată de presiunea din gazoduct, debitul necesar și este calculată de specialiști.
Același lucru este valabil și pentru conexiuni. Doar un profesionist poate determina tipul potrivit de prindere, corelându-l corect cu materialul țevii și condițiile tehnice de exploatare.
Variante de îmbinare a țevilor de gaz
Astăzi, meșterii disting 5 tipuri de îmbinări la montarea gazoductelor. Acestea sunt sudarea, utilizată pentru țevile metalice, lipirea, aplicată pentru cupru și PVC, branșamentul, și îmbinările filetate și cu flanșe.
Varianta nr. 1 – sudură
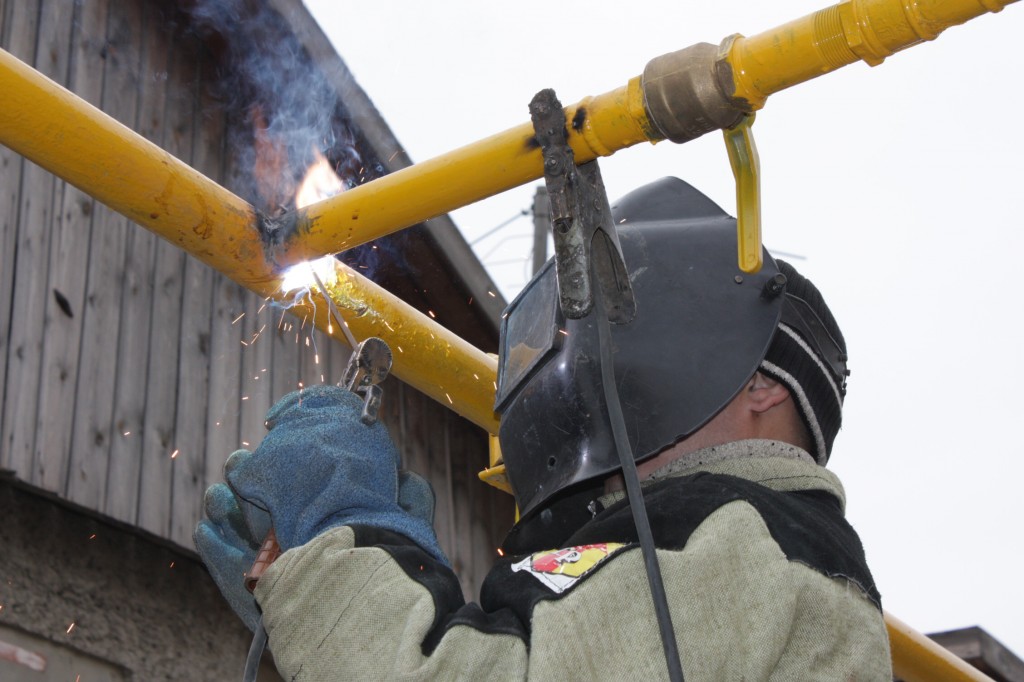
Țevile de oțel se prelucrează cu ajutorul unui aparat invertor sau a echipamentului de sudură cu gaz. Capetele care urmează a fi îmbinate sunt plasate la o distanță de 1,5-2 mm unul de celălalt, fiind fixate temeinic.
În timpul topirii metalului, sudorul aplică două cusături: cea principală și una suplimentară de siguranță.
Elementele din polietilenă se îmbină cu un aparat care controlează temperatura atinsă la încălzire. Pentru conexiune se utilizează un fitting cu element fuzibil. Încălzind materialul din jur, acesta transformă amestecul într-o masă omogenă. Rezultatul este o cusătură etanșă și rezistentă.
Varianta nr. 2 – lipirea țevilor
Lipirea cap la cap este potrivită atât pentru țevile metalice, cât și pentru produsele din polimer termoplastic. Lucrarea se execută pe un agregat modular care include un bloc hidraulic, un centralizator, un fier de lipit și un tăietor încorporat.
Algoritmul este următorul:
- Capetele elementelor care urmează a fi lipite sunt curățate de așchii, praf și particule străine. Se degresează.
- Cu ajutorul fierului de lipit pentru țevi din polipropilenă, piesele sunt încălzite și apropiate până când pe suprafața îmbinării apare un cordon cu grosimea de 1 mm.
La finalizarea lucrării, îmbinarea se lasă în agregat până la răcirea completă. Orice mișcare în perioada de scădere a temperaturii poate duce la apariția fistulelor.
Varianta nr. 3 – racordarea la țeavă
Branșamentul este o metodă care necesită o calificare specială. Se poate realiza prin metoda la cald, în care se utilizează un aparat de sudură cu arc electric, și prin metoda la rece, când instrumentul principal este echipamentul de găurire.
Scopul manevrei este de a organiza o ramificație etanșă dintr-o țeavă întreagă.
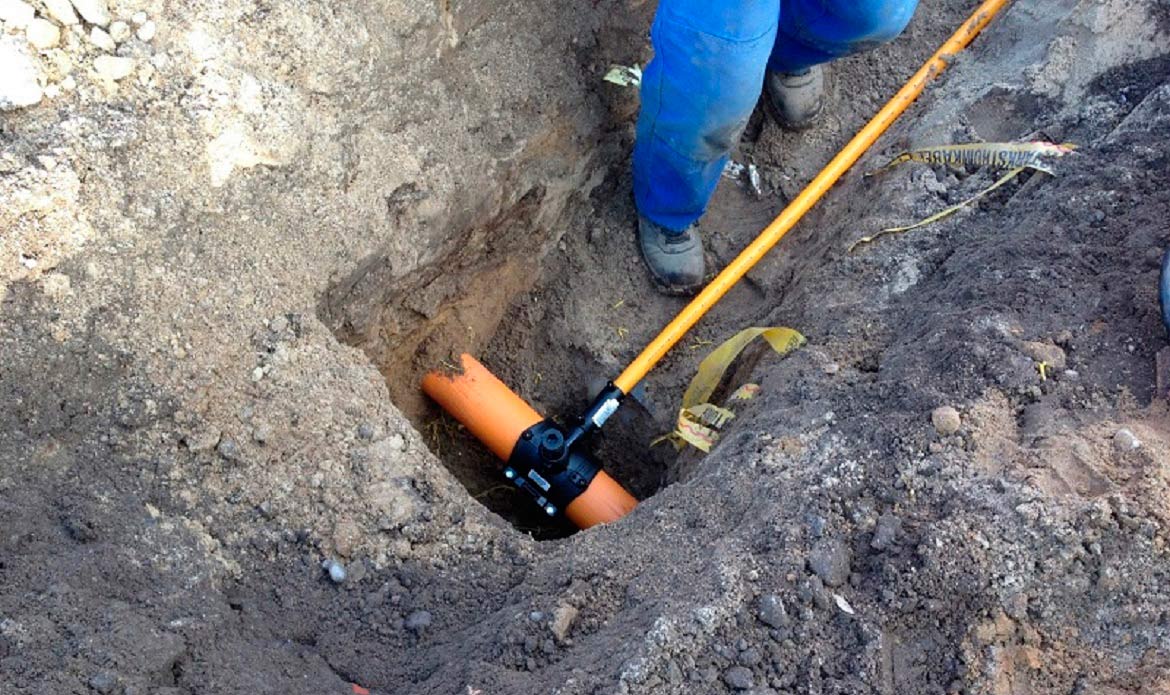
Branșamentul prin prima metodă este permis numai atunci când presiunea din conducta de gaz este redusă la valoarea de 40-50 kg pe cm². A doua metodă poate fi realizată fără reducerea presiunii. În ambele cazuri, este necesară autorizația organelor de supraveghere.
Mai multe detalii despre cum să vă branșați la conducta de gaz citiți mai departe.
Varianta nr. 4 – utilizarea îmbinării filetate
Îmbinările filetate sunt utilizate pe toată lungimea conductei de gaz: de la elementele de capăt până la diferite tipuri de ramificații. Dacă furtunurile flexibile din cauciuc sunt deja prevăzute cu accesoriile corespunzătoare, atunci pe țevile metalice este adesea necesar să se facă filetare.
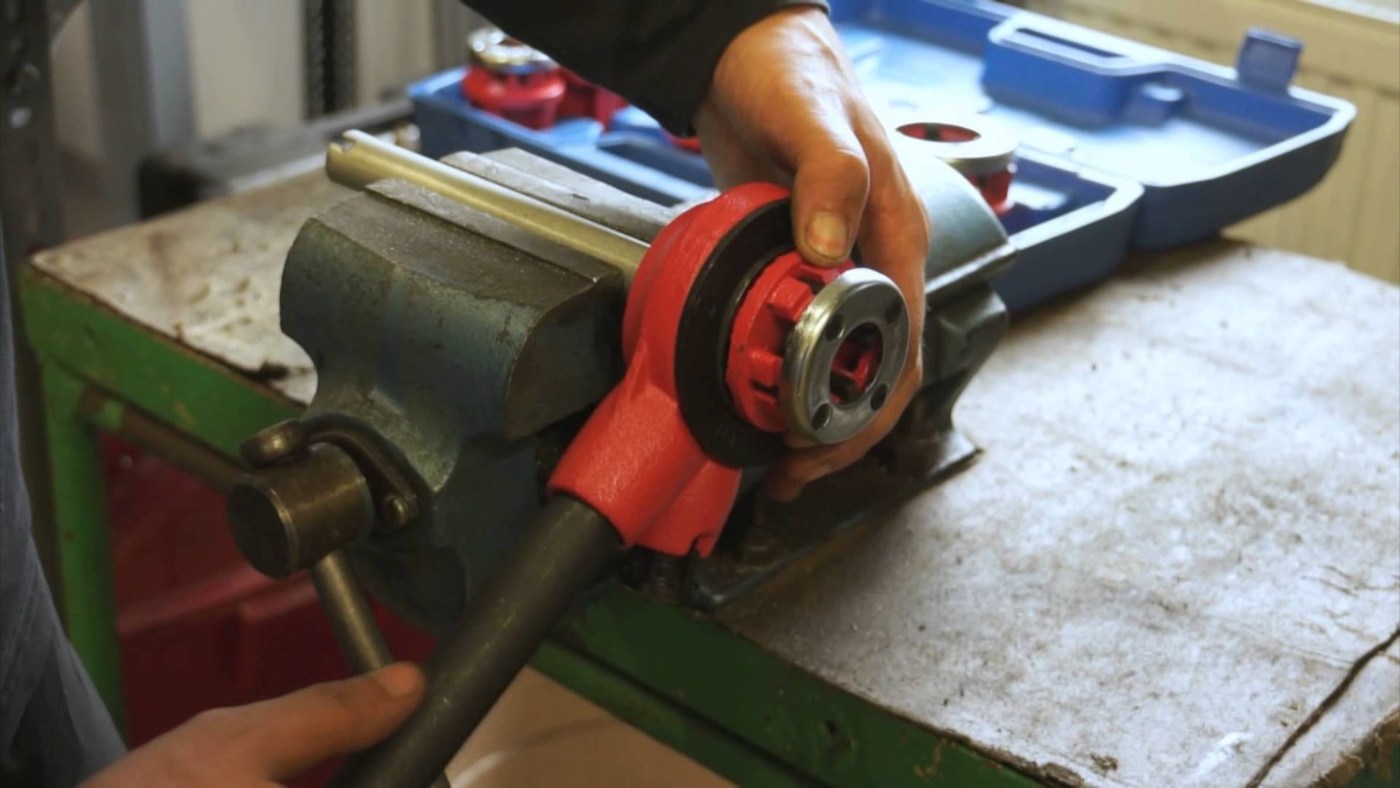
Aceasta se realizează astfel: suprafața viitorului filet se curăță, se prelucrează cu pilă, se unge cu ulei de mașină. Apoi, cu ajutorul unui clup pentru țevi, se efectuează filetarea.
Dacă se intenționează îmbinarea a două segmente fixe ale conductei de gaz, atunci conexiunea țevilor de gaz se realizează printr-un muf. Acesta este un element metalic separat cu filet interior. Aplicarea acestuia pe filetul exterior al capetelor de țeavă permite asigurarea unei etanșeități strânse.
Chiar și un filet executat perfect nu asigură integritatea ideală a îmbinării. De aceea, pentru etanșarea îmbinărilor filetate de gaz se utilizează întotdeauna materiale suplimentare.
Varianta nr. 5 – îmbinări cu flanșe
Această metodă este potrivită pentru țevi din cupru, oțel, polietilenă. Se utilizează numai pe segmente cu presiune scăzută.
Flanșa este o piesă plată cu găuri practicate în ea. Piesa în sine servește ca element de legătură. Găurile din ea sunt destinate pentru știfturi și șuruburi.
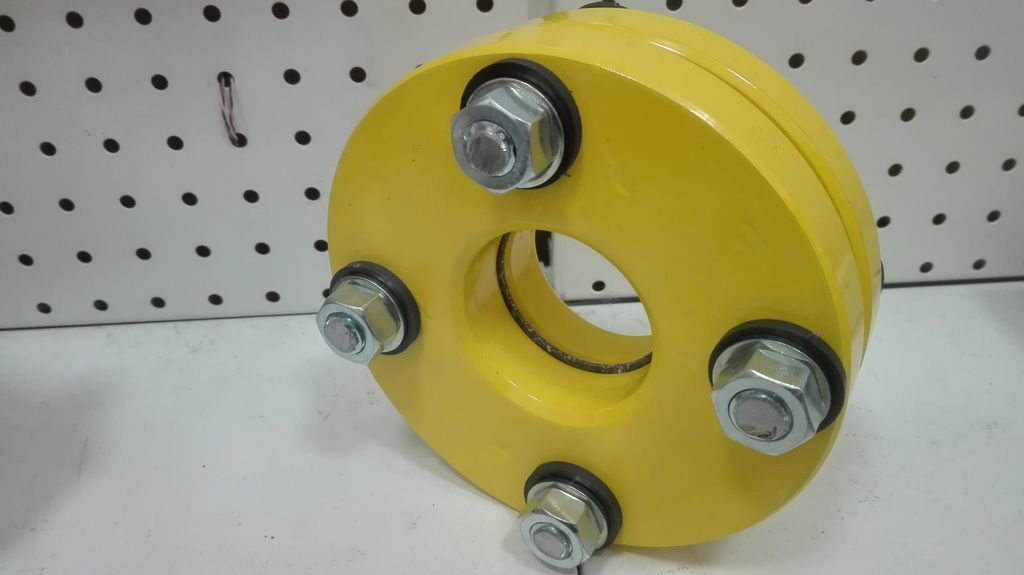
Pentru țevile din PVC se folosesc fittinguri speciale, care se îmbină prin sudură. În cazul elementelor metalice, se poate renunța la încălzire. Pentru fixarea flanșelor se utilizează șuruburi.
Materiale pentru etanșarea îmbinărilor
Conexiunile filetate și cu flanșe au nevoie de etanșare suplimentară.
Alegerea materialului pentru garnitură se face ținând cont că aceasta trebuie:
- să suporte sarcinile prevăzute de proiect, inclusiv variațiile de presiune;
- să niveleze defectele suprafeței de etanșare;
- să umple spațiul dintre elementele îmbinate.
Adică garnitura trebuie să fie elastică, rezistentă și densă. Cel mai cunoscut material care îndeplinește aceste cerințe este inul. Șuvița de in este utilizată activ pentru etanșarea îmbinărilor conductelor de gaz și apă.
Materiale mai moderne – paste, fire, etanșanți, banda FUM – sunt folosite puțin mai rar, din cauza costului mai ridicat și a unui anumit conservatorism al specialiștilor experimentați.
Avantaje și dezavantaje ale benzii de in
Banda de in se înfășoară strâns pe filet, creând un strat dens. Avantajele metodei – cost redus, nivel ridicat de aderență, rezistența îmbinării fixate.
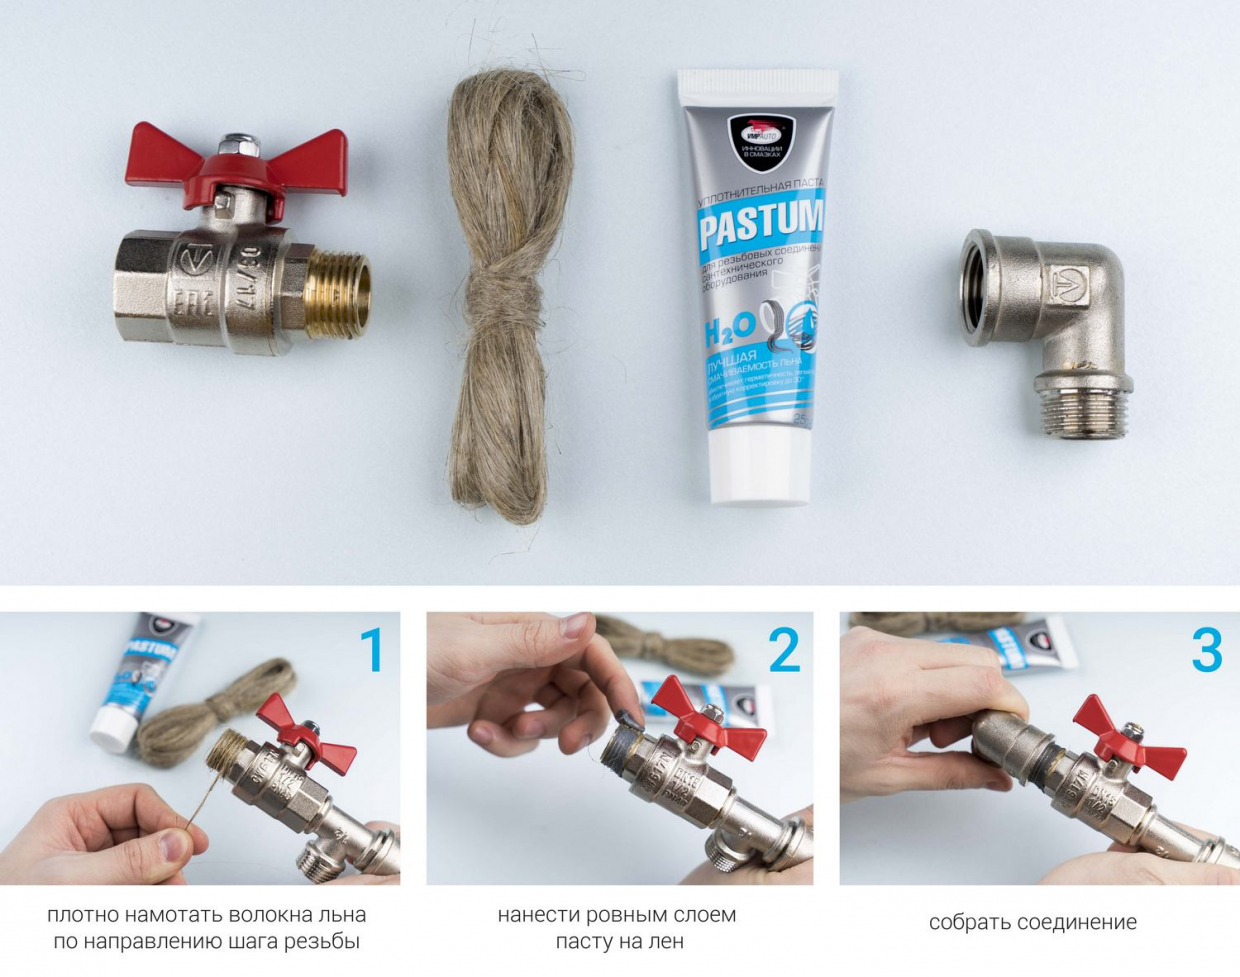
Dezavantaje – degradarea inului în timp, dificultatea demontării, cerințe ridicate privind experiența specialistului.
Dacă îmbinarea țevilor de gaz pe filetul cu in se realizează cu o forță prea mare, garnitura se poate rupe. O astfel de îmbinare nu va fi etanșă. De aceea, este mai bine ca manevra să fie încredințată unui meșter experimentat.
Paste pe bază de uleiuri și rășini
Compozițiile pe bază de ulei și rășină nu se întăresc. Substanța aplicată pe îmbinare rămâne vâscoasă mult timp și rezistă eficient pătrunderii gazului în mediul exterior.
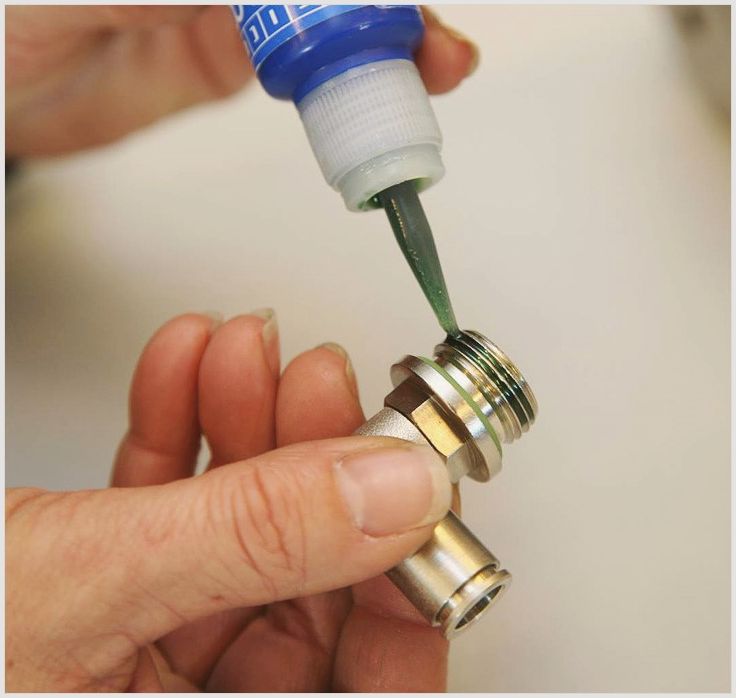
Un mare avantaj – aplicarea ușoară, cu care se poate descurca chiar și un instalator începător. Dezavantaje – lipsa fixării imobile, rezistență scăzută la presiune.
La creșterea presiunii în conducta de gaz, pasta este eliminată treptat din îmbinare.
Paste-etanșanți care se usucă
Baza acestor compoziții sunt solvenții. După aplicare, substanța se usucă, asigurând o fixare solidă. Poate fi utilizată singură sau împreună cu înfășurarea de in pentru îmbinări de gaz.
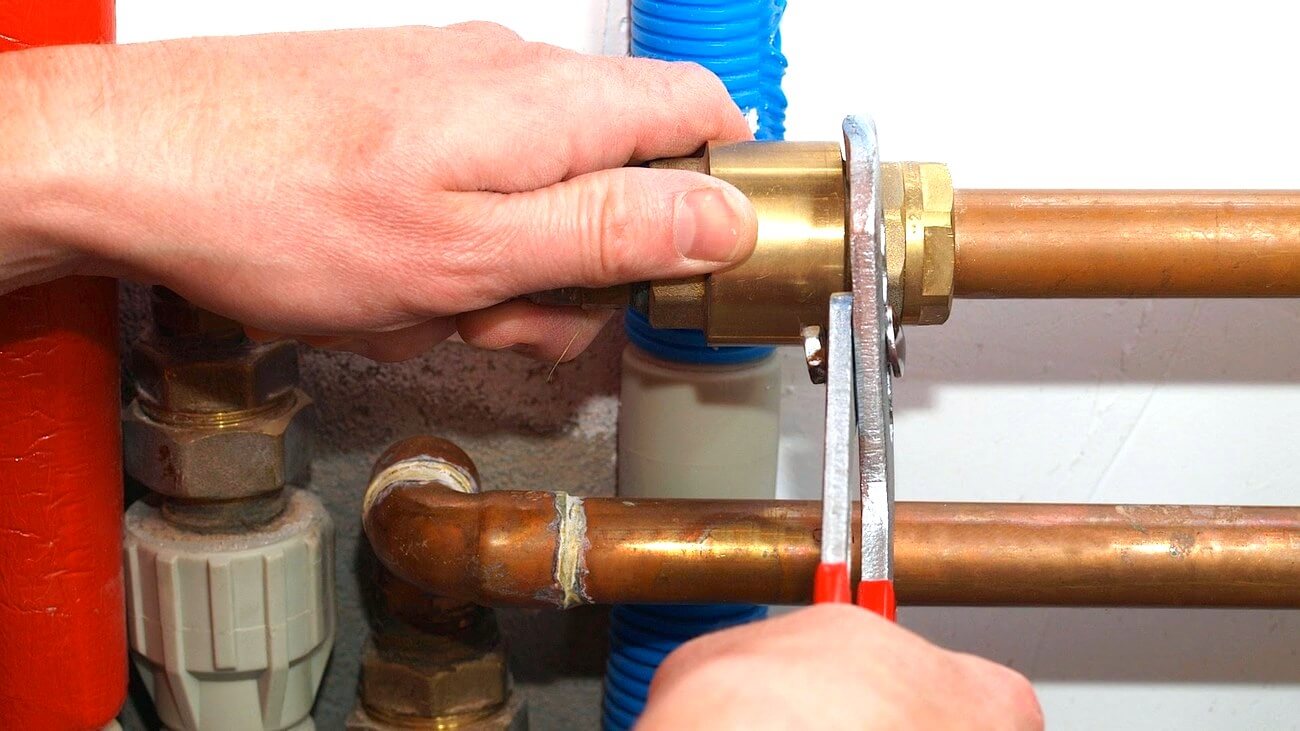
Specialiștii consideră că avantajele pastelor de etanșare care se usucă includ rezistența îmbinărilor obținute. În plus, compoziția se aplică ușor: în timpul prelucrării, acționează ca lubrifiant și începe să se usuce atunci când se află deja în spațiul filetului. Dintre dezavantaje se remarcă tendința de contracție.
Compoziții adezive anaerobe
Un adeziv vâscos, care se polimerizează fără contracție – cel mai bun etanșant pentru îmbinările filetate și cu flanșe ale gazului. Umplând spațiul din rosturi, se întărește doar acolo, în exterior rămânând lichid și vâscos.
Excesul de adeziv se îndepărtează ușor de pe suprafață, iar cantitatea care a pătruns în interior va rămâne la locul potrivit și se va polimeriza rapid.
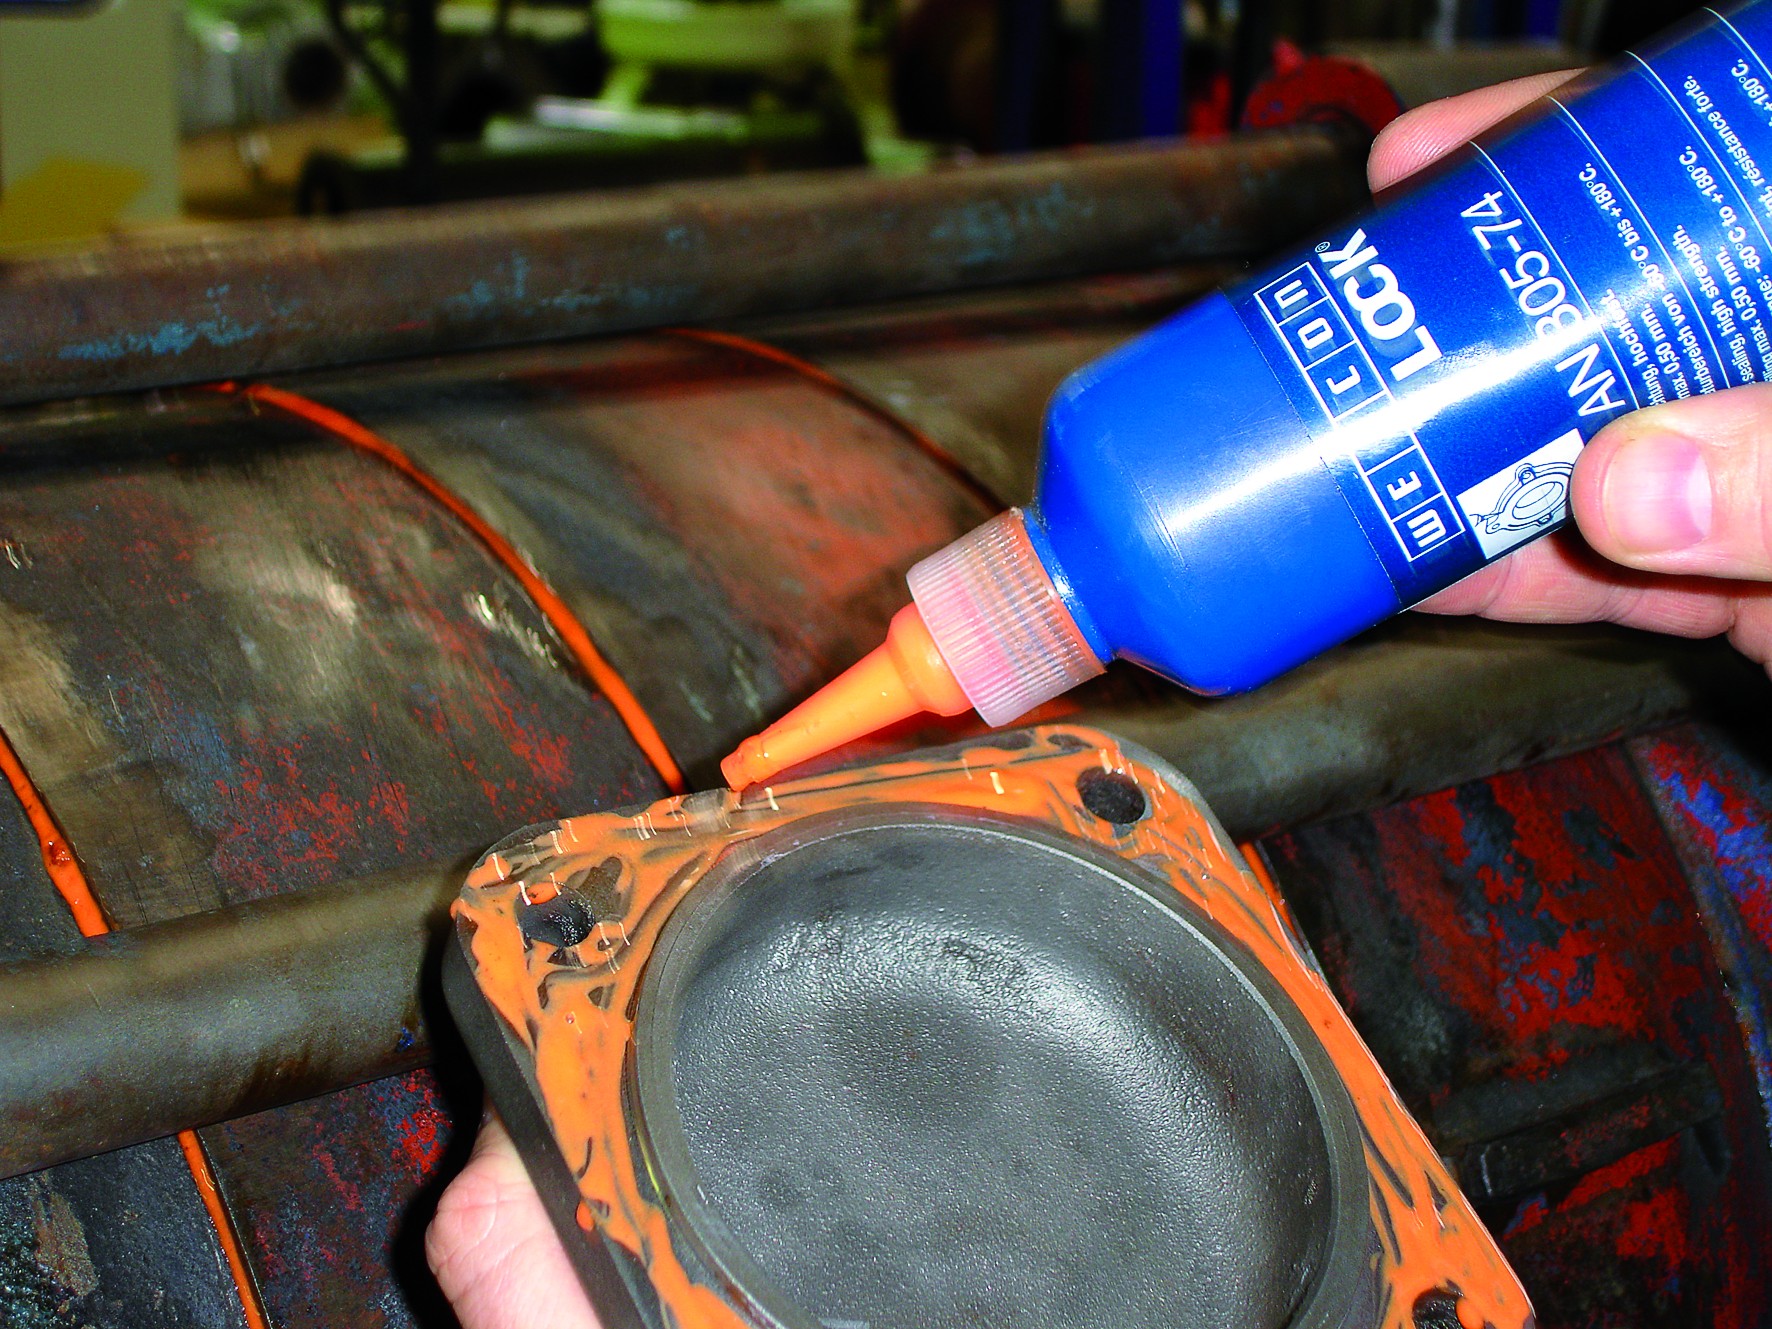
Singurul dezavantaj al adezivului anaerob este imposibilitatea utilizării sale la temperaturi scăzute. La temperaturi puternic negative, timpul de polimerizare crește brusc. Și în unele situații, poate să nu aibă loc deloc.
Fir de etanșare din nailon
Principiul de utilizare a firului de nailon este similar cu metoda de aplicare a fibrei de in: materialul se înfășoară pe filetul exterior al unui element, apoi este presat de filetul interior al altuia.
Printre avantaje se numără:
- cost scăzut;
- un interval larg de temperatură, a cărui limită superioară este fixată la 130 de grade;
- posibilitatea de utilizare în condiții de umiditate ridicată;
- fiabilitatea îmbinării tratate.
Printre dezavantaje se remarcă necesitatea de a face filetul rugos – pe metalul neted este extrem de dificil de menținut materialul. În plus, firul de nailon nu este potrivit pentru etanșarea rosturilor țevilor cu diametrul mai mare de 80 mm.
Bandă din fluoroplastic
Banda FUM – un tip relativ nou de material de etanșare, dar destul de popular. Principalele sale avantaje sunt elasticitatea, stabilitatea chimică și rezistența la căldură.
Banda se înfășoară ușor, are o durată lungă de viață, este potrivită pentru țevi metalice și din polietilenă.
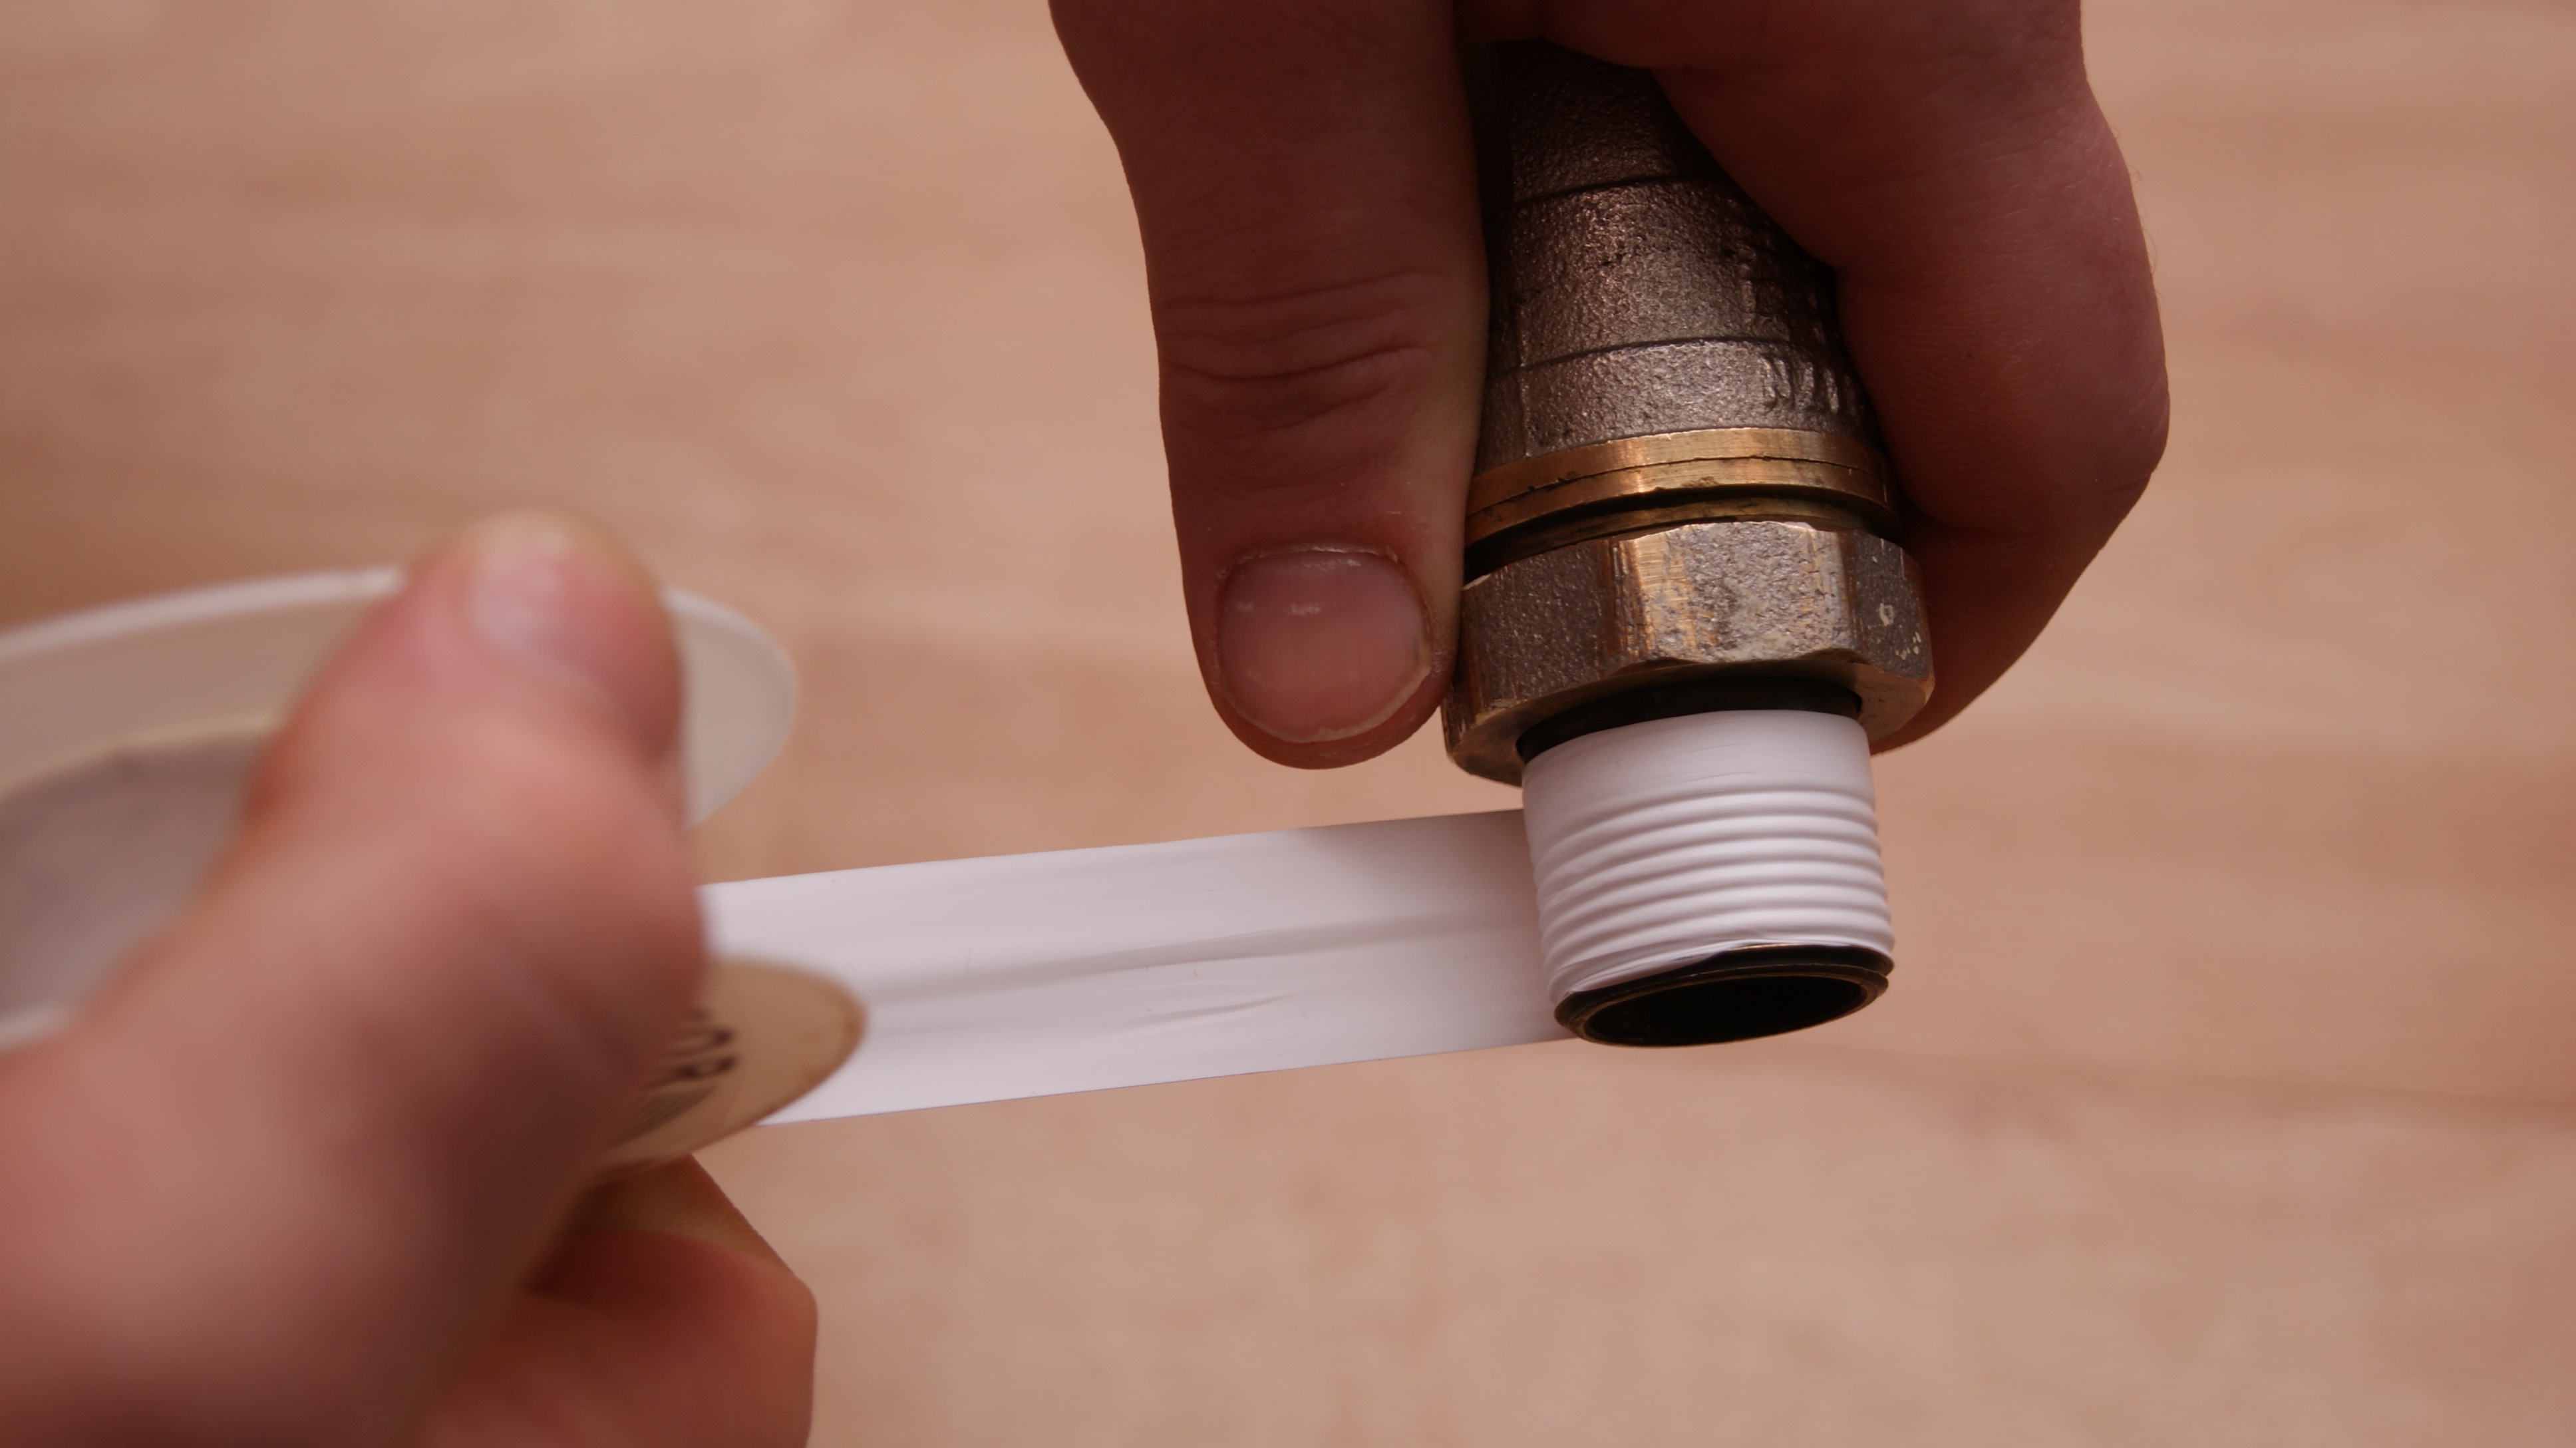
Cu toate acestea, există și dezavantaje. Acestea sunt nivelul scăzut de etanșare a îmbinărilor de diametre mari și sensibilitatea la neregularități – asperitățile, zgârieturile, așchiile metalice pot deteriora cu ușurință integritatea benzii.
Metode de verificare a etanșeității conexiunilor
Etanșeitatea conductei de gaz se verifică pe secțiuni. În situația blocurilor de apartamente, se alege un segment de la locul de intrare a combustibilului în clădire până la robinetele echipamentelor casnice.
La capetele secțiunii se montează dopuri. În țevi se pompează o presiune care depășește valorile normale cu 25%. Scăderea presiunii este un motiv pentru verificarea îmbinărilor.
Integritatea îmbinărilor, ramificațiilor și a punctelor de conectare a echipamentelor se verifică prin două metode:
- Cu ajutorul unui indicator de scurgere a gazului.
- Prin aplicarea unei soluții de săpun, emulsie.
În primul caz, un semnal digital, sonor sau cromatic al aparatului va anunța pericolul. În al doilea caz, trebuie să urmăriți apariția bulelor. Prezența acestora indică o încălcare a integrității conexiunii.
Concluzii și material video util pe această temă
În videoclip sunt analizate trei metode de etanșare a îmbinărilor filetate standard:
După ce ați dobândit o imagine de ansamblu asupra materialelor din care se fac țevile pentru conducta de gaz, tipurile de îmbinări și metodele de etanșare, devine clar că toate lucrările este mai bine să le încredințați profesioniștilor. Un meșter experimentat va putea alege metoda optimă de îmbinare, materialul de etanșare potrivit și să verifice corect integritatea conexiunii.
Dacă aveți experiență în etanșarea îmbinărilor, sunteți la curent cu noutățile de pe piața compușilor de etanșare, scrieți. Site-ul nostru este vizitat atât de începători, cât și de cei care au ceva de împărtășit. Faceți schimb de experiență, cunoștințe, adresați întrebări. Formularul de mai jos vă permite să însoțiți comentariul cu fotografii, scheme, schițe.
 Țevi pentru gaze: privire comparativă asupra tuturor tipurilor de țevi de gaz + cum să alegeți cea mai bună opțiune
 Repararea plitelor de gaz Hefest: cele mai frecvente defecțiuni și metode de remediere
 Inserție dielectrică pentru gaz: varietăți de mufe pentru gaz și sfaturi de montaj
 Izolarea conductelor de gaz din oțel: materiale pentru izolație și metode de aplicare
 Reparația cuptoarelor cu gaz: trecere în revistă a principalelor defecțiuni ale cuptoarelor cu gaz și recomandări de reparație
 Ce să faceți dacă contorul de gaz scârțâie în funcționare: cauzele principale ale zgomotului și metodele de eliminare
 Cât costă racordarea la gaz a unei case private: prețul organizării furnizării de gaz
 Cele mai bune mașini de spălat cu uscător: clasamentul modelelor și sfaturi pentru cumpărători
 Ce este temperatura de culoare a luminii și nuanțele alegerii temperaturii lămpilor în funcție de nevoile dumneavoastră
 Înlocuirea cazanului pe gaz într-un apartament: documentarea înlocuirii + norme și cerințe principale