Arzător cu injecție pe gaz pentru vatră de fierărie realizat manual: ghid de fabricație
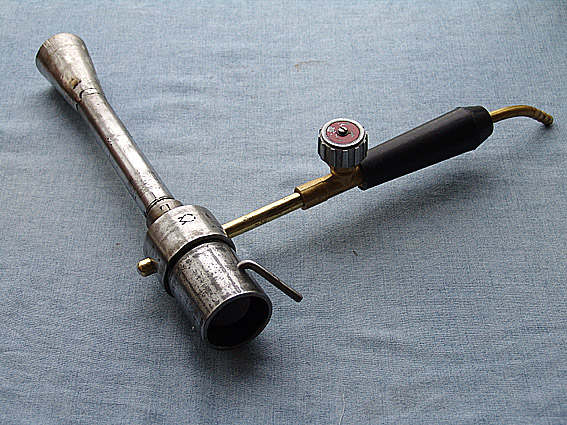
Principiul de funcționare al arzătorului cu injecție pentru vetrele mici de forjă se bazează pe aspirarea jetului de gaz în corpul arzătorului. Îl puteți cumpăra din magazin. Cu toate acestea, dacă arzătorul cu injecție de gaz pentru vatră este realizat de dumneavoastră, acesta va funcționa la fel de bine.
Vă vom spune cum să construiți instrumentul conform tuturor regulilor. Principalul lucru este să țineți cont de toate cerințele în fabricare. La urma urmei, va trebui să lucrați cu un amestec exploziv de gaz și aer.
Cuprinsul articolului:
Caracteristici și tipuri de arzătoare cu injecție
De executarea arzătorului de vatră depinde gradul de ardere a metalului la încălzirea sa pentru forjare, intensitatea formării crustei pe suprafață, consumul total de gaz. În vetrele închise de forjă se folosesc arzătoare cu flacără scurtă.
Executarea lor constructivă garantează amestecarea rapidă a amestecului combustibil, ceea ce asigură un randament ridicat. Produșii de ardere din spațiul de lucru al vetrei sunt eliminați uniform și cât mai eficient posibil.
Principiul de funcționare al arzătoarelor
În arzătoarele de acest tip are loc arderea propanului care provine din conducta de gaz sau din butelie. Aici amestecul de gaz cu aer se formează prin ejecție, adică prin aspirarea acestuia în interiorul arzătorului sub acțiunea energiei jetului de gaz aflat sub presiune.
În zona unde are loc admisia aerului, apare o depresiune, datorită căreia aerul se deplasează singur în direcția stabilită. Amestecându-se în corpul arzătorului, amestecul de lucru iese din acesta sub presiune, creând temperatura necesară.
Calitatea funcționării arzătorului de gaz depinde de constanța raportului dintre volumul de gaz și aer. Modificarea densității gazului influențează capacitatea arzătorului de a aspira aer.
Toate modificările temperaturii de ardere trebuie să fie însoțite de modificări similare ale alimentării cu aer, necesar pentru aprindere.
În cazul dezechilibrului indicatorilor, este necesară ajustarea coeficientului de injecție pentru a atinge stabilitatea acestuia. Se realizează prin modificarea presiunii gazului sau prin reglarea clapetei de aer.
Clasificarea arzătoarelor după caracteristici principale
Se clasifică după diferite criterii. În funcție de volumul de aer primar aspirat, se disting arzătoare cu amestec parțial și total. Principalele caracteristici ale primelor sunt coeficientul de injecție și raportul.
Coeficientul de injecție este determinat de raportul dintre volumele de aer injectat și cel necesar pentru arderea completă (100%) a gazului. Prin expresia «raport de injecție» se înțelege raportul dintre volumul de aer primar și consumul de gaz al arzătorului.
Arzătoarele cu injecție utilizate în forjele casnice sunt de presiune joasă (până la 5 kPa) și medie — de la 5 kPa la 0,3 MPa. Când gazul din arzător este sub o presiune de 20-90 kPa, puterea de aspirare a aerului rămâne practic neschimbată, chiar și atunci când presiunea gazului și depresiunea din forjă suferă modificări.
La scăderea presiunii sub această limită, coeficientul de injecție crește, presiunea scade, iar depresiunea în forjă crește. În funcție de prezența unui colector de distribuție, există arzătoare cu o singură flacără și cu mai multe flăcări.
Există o divizare după numărul de duze: cu o duză — monoduză, cu mai multe — multiduză. Aceste elemente sunt dispuse central sau dispersat. După acest criteriu, există arzătoare cu duză centrală și periferică.
Arzător cu injecție de casă
La un arzător de casă cu construcție standard, gazul este furnizat dintr-un buteliu printr-un furtun special, de obicei propan. Nu este necesar un reductor, deoarece alimentarea cu gaz este reglată de o supapă de lucru situată pe butelie.
Deschiderea și închiderea alimentării cu gaz se realizează cu ajutorul unui robinet de închidere, iar celelalte reglaje ale arzătorului se efectuează prin intermediul unui robinet de lucru. Furtunul de gaz, prin care curge gazul, se conectează la un dispozitiv special cu niplu.
Acest lucru permite reglarea dimensiunii și vitezei flăcării. Niplul și tubul sunt plasate într-un pahar metalic. Aici are loc saturarea propanului cu oxigen din aerul care intră.
Din paharul metalic, amestecul combustibil intră în zona de ardere prin duză sub presiune. Pentru ca procesul să fie continuu, în duză există orificii speciale care îndeplinesc rolul de ventilație suplimentară.
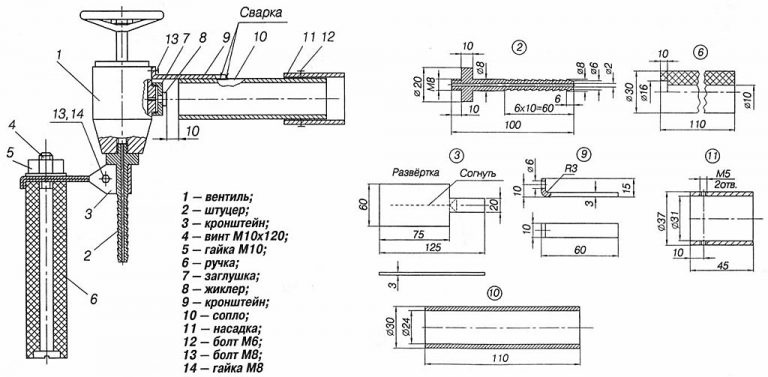
Pentru fabricarea independentă, va fi necesară o schiță a arzătorului cu gaz pentru forjă, precum și un set de unelte și materiale:
- bucăți de țevi, elemente de fixare;
- polizor unghiular;
- pilă semicirculară sau rotundă;
- mașină de găurit, dacă nu există, se poate înlocui cu un burghiu;
- semiautomat de sudură;
- tarod, filieră, burghiu, perie pentru metal, ciocan, clește;
- discuri — de degroșare, de tăiere;
- tablă de fier cu grosimea de 1, 2, 3 mm;
- echipament de protecție pentru sudură.
Întreaga lucrare de fabricare a dispozitivului de ardere a combustibilului constă din cinci etape.
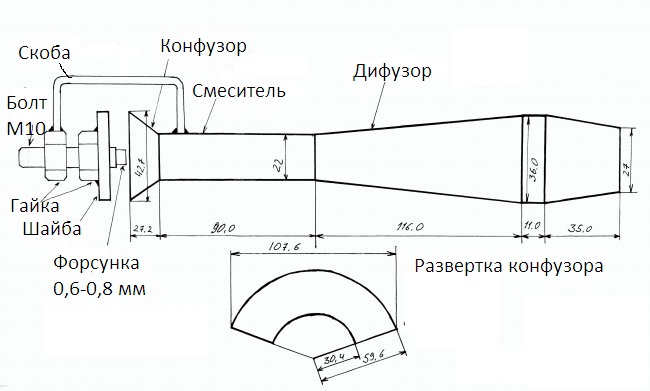
În prima etapă se fabrică difuzorul. Ca material de bază pentru acesta se poate lua un segment de țeavă cu diametrul potrivit. De exemplu, un amortizor din oțel inoxidabil sau o țeavă de apă.
De-a lungul țevii, cu ajutorul unei polizoare, se fac tăieturi pe lungimea necesară. Pe țeavă se fixează un inel de rulment cu diametrul potrivit. Același lucru se repetă pe cealaltă parte.
Tăieturile se sudează, apoi se ia un disc cu petale și se prelucrează suprafața până la netezime completă. Se sudează și se curăță toți porii existenți și zonele nesudate. Cu ajutorul unei pile rotunde sau semicirculare se îndepărtează bavurile din interiorul piesei.
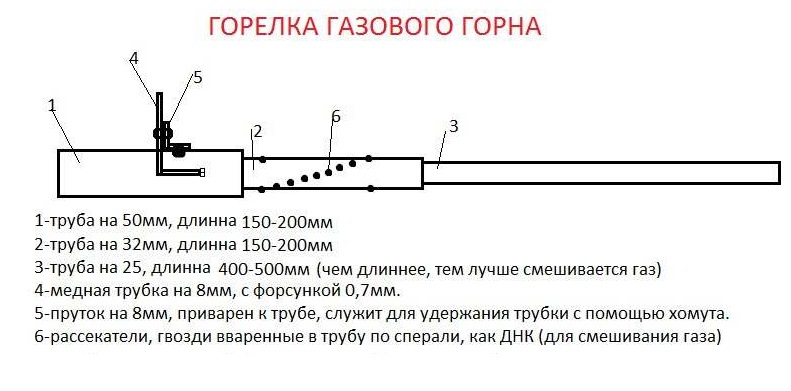
Următorul pas este fabricarea mixerului și a confuzorului. Primul are forma unui tub. Este potrivită o țeavă de apă cu diametrul de aproximativ 2 cm și lungimea de 9 cm. Tubul se sudează la difuzor, iar la acesta se sudează confuzorul — un con pentru admisia aerului.
Semi-fabricatul pentru acesta se poate decupa dintr-o tablă cu grosimea de 1,2 mm. Apoi se îndoaie, se sudează cusătura și piesa finită se sudează la mixer. La capăt se face o suprafață plană pentru contactul cu șaiba de reglare. Prin micșorarea/mărirea spațiului dintre confuzor și șaibă se realizează reglarea fluxului de aer care intră.
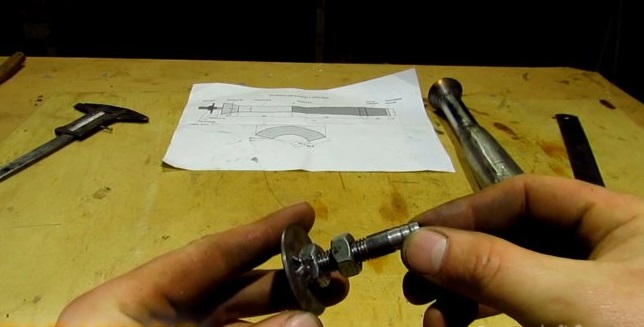
Apoi se trece la fabricarea mecanismului de alimentare a componentelor amestecului gaz-aer. În această etapă va fi necesar un șurub cu filet lung M10. Se taie capul șurubului, apoi se găurește o gaură de trecere cu diametrul de 5 mm la capăt, se taie filet M6.
Pentru crearea injectorului se poate folosi un vârf pentru ghidarea sârmei de sudură de la semiautomat. Deoarece are o lungime considerabilă, trebuie tăiat. În acest caz, după filet trebuie să rămână aproximativ 3-4 mm. Partea rămasă va fi suficientă pentru fabricarea unui alt ajutaj.
Pentru lucrări ulterioare va fi necesară o șaibă cu diametrul exterior de 43 mm. Se poate cumpăra sau fabrica singur dintr-o tablă de metal. În centrul șaibei se găurește o gaură cu diametrul de 1,2 cm. La șaiba finită se sudează o piuliță M10.
Înainte de a începe instalarea, trebuie realizat un suport pentru fixarea ansamblului de carcasă, sub formă de etrier. Acesta poate fi tăiat din tablă. Fără a schimba poziția ansamblului, se aplică pe confuzor, se așează etrierul și se sudează de piuliță și de carcasă. Locul de sudare nu are o importanță majoră, dar este necesar ca structura să fie rigidă.
Înșurubând și deșurubând șurubul, se reglează gradul de ejecție. După cum arată practica, rezultatul optim se obține atunci când duza intră în confuzor la o adâncime de aproximativ doi mm. Cantitatea de aer care intră se reglează cu șaiba.
Etapa finală este testarea. Pentru aceasta, pe șurub se pune un furtun. La reductor se setează o presiune de 0,2 kg/cm². Cu această valoare se poate experimenta, dar trebuie reținut că, la un consum mare de gaz, butelia, în special cea de 5 l, poate îngheța rapid. În acest caz, este mai potrivită o duză de 0,6 mm.
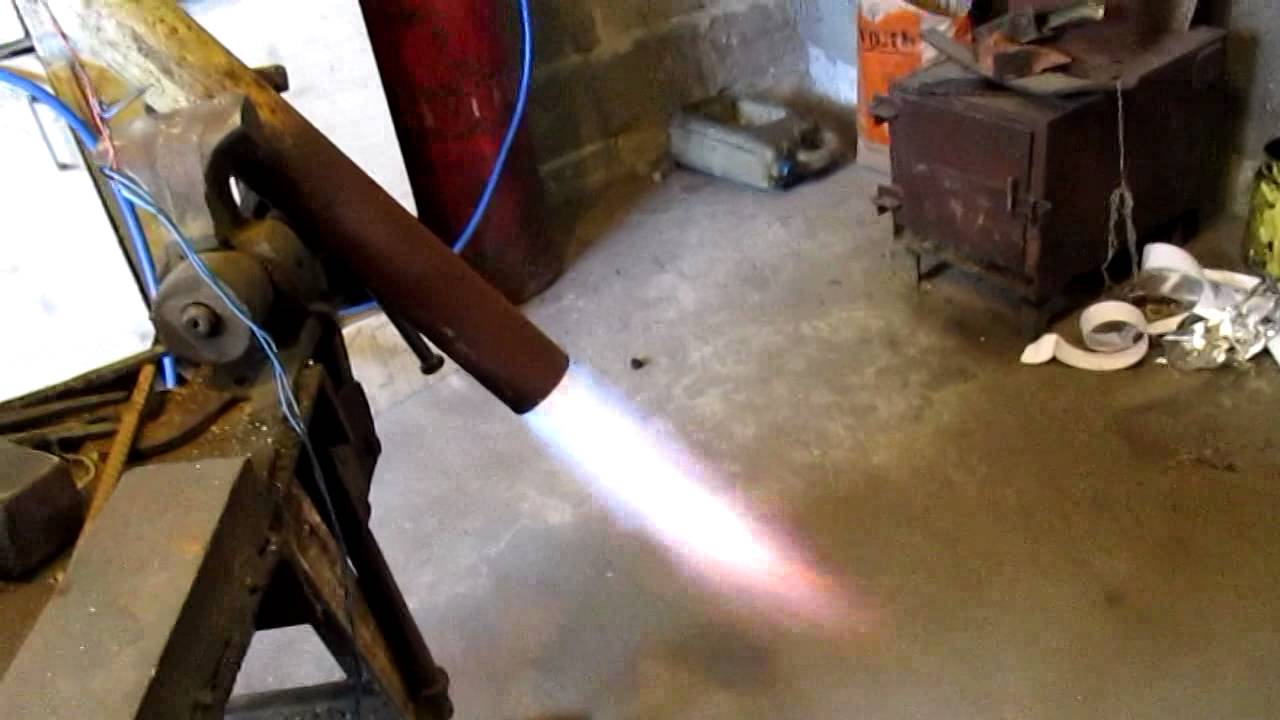
Șaiba înainte de aprindere trebuie închisă complet sau lăsat un mic spațiu. După aprinderea gazului, alimentarea cu aer se mărește treptat. Flacăra va căpăta o culoare albastră din ce în ce mai intensă și se va îndepărta treptat de vârful arzătorului. O caracteristică a funcționării arzătorului într-o vatră deschisă este că, la creșterea suplimentară a jetului de aer, flacăra se separă de arzător și are loc stingerea sa.
Pentru a evita acest fenomen, pe traiectoria flăcării se plasează un obstacol (disociator) sau se utilizează arzătorul într-un spațiu închis. În acest caz, focul care iese din duză va aprinde gazul și arderea se va menține.
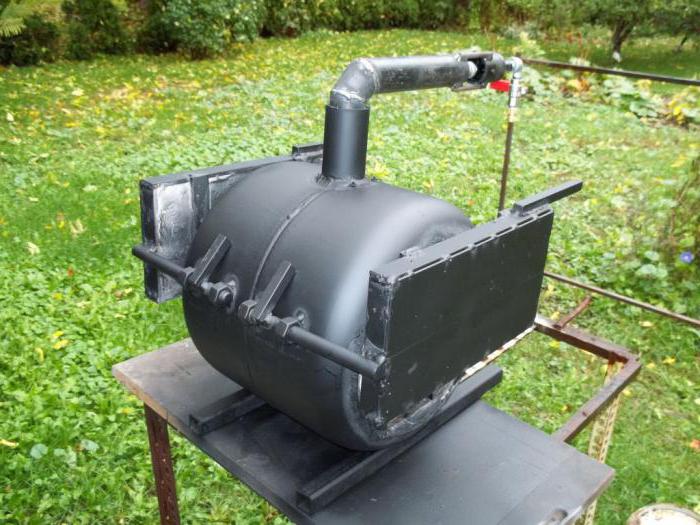
Dacă arzătorul funcționează pe gaz natural, în condiții ideale flacăra sa trebuie să fie de culoare albastru strălucitor. Atunci când sursa de gaz este o butelie umplută cu amestec propan-butan, amestecul combustibil are aspectul unor limbi galbene.
Un astfel de arzător cu injecție funcționează excelent într-un spațiu închis. Dacă este bine reglat, se poate obține o temperatură de până la 1200⁰. Aceste condiții sunt potrivite pentru forjarea pieselor din pile, călirea lamelor, topirea metalelor neferoase.
Se alimentează cu gaz arzătorul de la rețea sau de la butelie, procesul fiind controlat cu ajutorul unui regulator. Pentru a verifica reglarea și presiunea, se efectuează o pornire de probă a gazului sau a amestecului gazos, urmărind totodată mirosul.
Avantaje și dezavantaje ale arzătorului cu injecție
Utilizarea unui arzător pe gaz de calitate pentru vatra de forjă prezintă o serie de avantaje:
- utilizarea energiei gazului pentru injectarea aerului;
- amestecarea bună a aerului cu gazul;
- posibilitatea de a controla raportul volumetric gaz/aer la modificarea regimului de temperatură al arzătorului;
- ușurința în utilizare;
- eficiența economică;
- simplitatea construcției.
Pe lângă avantaje, există și câteva dezavantaje. Arzătoarele cu o singură duză, ținând cont de puterea termică, sunt destul de lungi. Este necesar să se asigure o coincidență strictă între axa duzei și arzător. În timpul funcționării, produc mult zgomot.
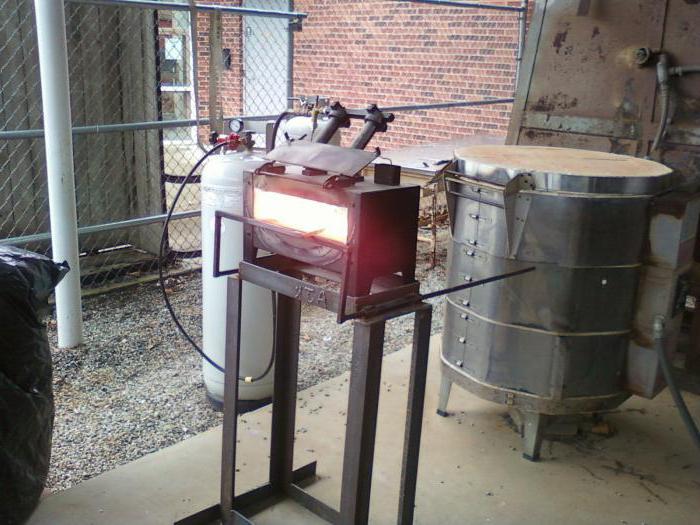
Dezavantajele semnificative ale arzătoarelor de joasă presiune sunt lungimea mare a flăcării, precum și dependența vitezei de alimentare a aerului secundar de diluția din focar.
Cu varietățile de arzătoare cu gaz pentru sobe de baie și metodele de instalare a acestora, vă va familiariza articolul următor, pe care merită să-l citească toți proprietarii de terenuri extraurbane cu băi proprii.
Concluzii și material video util pe această temă
O popularitate deosebită se bucură arzătorul cu injecție dezvoltat de Aleksandr Kuznețov. În acest videoclip, el explică din ce constă construcția și cum să o asamblați:
Exemplu de funcționare a arzătorului cu injecție:
Un arzător cu injecție corect proiectat și fabricat cu propriile mâini în conformitate cu cerințele va deveni un ajutor de încredere pentru o perioadă lungă de timp. Acest dispozitiv va înlocui sculele scumpe fabricate în fabrică. Cu ajutorul lui, puteți rezolva multe probleme domestice fără a apela la ajutorul profesioniștilor.
Doriți să relatați cum ați asamblat arzătorul cu injecție pentru lucrări de fierărie cu propriile mâini? Dispuneți de informații utile pe tema articolului? Vă rugăm să lăsați comentarii în formularul-bloc de mai jos, să adresați întrebări, să postați fotografii.
 Arzător cu gaz dintr-o lampă de lipit cu propriile mâini: ghid de fabricare și exploatare
 Arzător cu gaz pe propan cu propriile mâini: instrucțiuni pas cu pas pentru asamblarea arzătoarelor de casă
 Arzător cu gaz pentru cuptor de saună cu propriile mâini: cum să fabricați un dispozitiv de casă
 Plită cu gaz de unul singur: cele mai bune variante de plite de casă din materiale la îndemână
 Rampă de gaz pentru butelii: construcție + exemplu de fabricare manuală
 Repararea arzătorului pe gaz portabil cu aprindere piezoelectrică de către dumneavoastră: defecțiuni frecvente și remedierea lor
 Cât costă racordarea la gaz a unei case private: prețul organizării furnizării de gaz
 Cele mai bune mașini de spălat cu uscător: clasamentul modelelor și sfaturi pentru cumpărători
 Ce este temperatura de culoare a luminii și nuanțele alegerii temperaturii lămpilor în funcție de nevoile dumneavoastră
 Înlocuirea cazanului pe gaz într-un apartament: documentarea înlocuirii + norme și cerințe principale